Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Khí Trộn Long An: Cung Cấp Hỗn Hợp Argon-CO2 Cho Hàn MIG
Khí trộn Long An Argon – CO2 được nhiều xưởng hàn MIG lựa chọn khi cần giảm bắn tóe, cải thiện độ ổn định hồ quang và hạn chế công đoạn vệ sinh sau hàn.
Khí Việt Tâm hỗ trợ tư vấn tỷ lệ khí, giao và đổi bình tại Long An theo vật liệu, máy hàn và yêu cầu sản phẩm của từng xưởng.
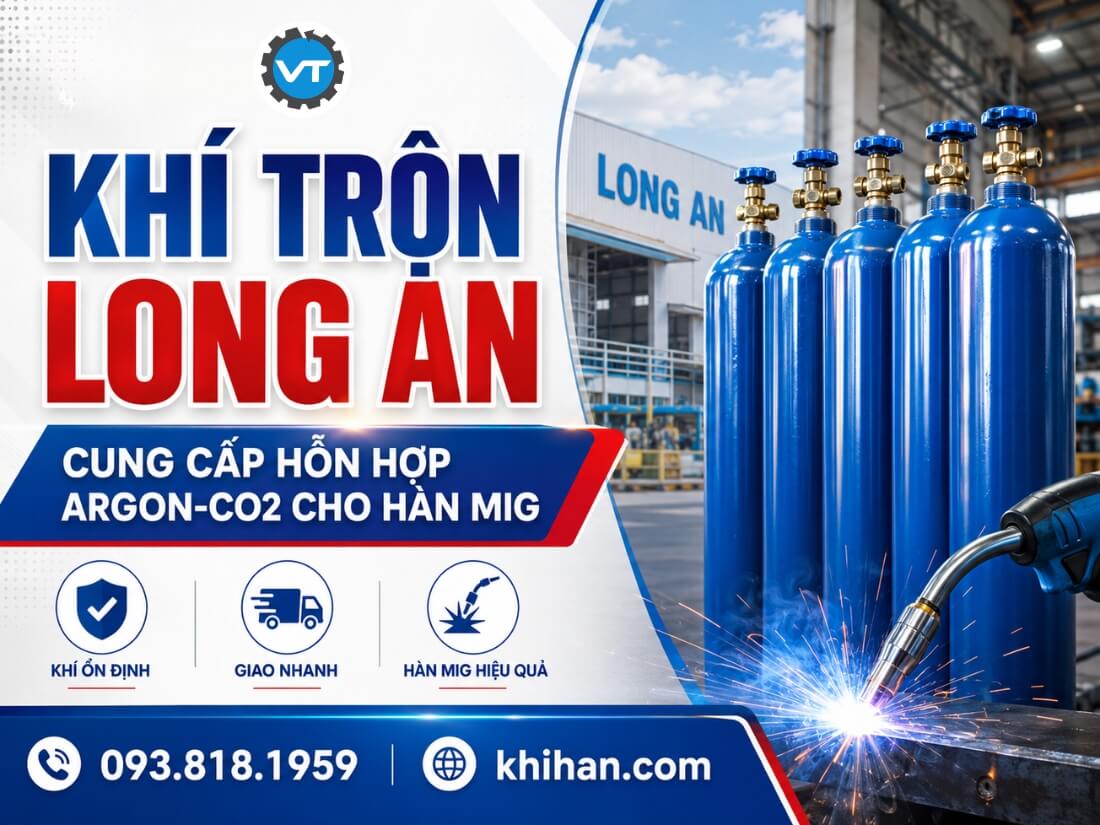
Cung cấp khí trộn Long An (Argon + CO2)
Khí trộn Long An phù hợp với những xưởng nào?
Nhiều xưởng vẫn sử dụng CO2 100% để hàn MIG thép carbon vì đây là lựa chọn phổ biến và có chi phí phù hợp. Tuy nhiên, khi sản phẩm yêu cầu ít bắn tóe, hồ quang ổn định và giảm thời gian làm sạch, hỗn hợp Argon và CO2 thường được cân nhắc.
Việc lựa chọn khí trộn cần dựa vào vật liệu, yêu cầu hoàn thiện và tần suất sản xuất của từng xưởng.
Nhóm khách hàng | Công việc thường gặp | Lý do chọn khí trộn |
Xưởng cơ khí dân dụng | Hàn khung, cửa, bàn ghế sắt | Giảm bắn tóe, thuận tiện vệ sinh sau hàn |
Xưởng kết cấu | Hàn khung máy, thép hộp và chi tiết dày | Hồ quang ổn định, dễ kiểm soát mối hàn |
Nhà máy sản xuất | Gia công nội thất kim loại và thiết bị | Hạn chế công đoạn mài, chà và làm sạch |
Khí trộn không phù hợp với mọi công việc hàn. Xưởng cần xác định loại thép, chiều dày vật liệu và yêu cầu bề mặt trước khi lựa chọn tỷ lệ khí.
Khí trộn Argon – CO2 khác CO2 100% như thế nào?
Trước khi chọn tỷ lệ khí, xưởng cần xác định loại thép, chiều dày vật liệu và yêu cầu bề mặt của sản phẩm.
Tiêu chí | CO2 100% | Khí trộn Argon – CO2 |
Độ ngấu | Thường cho độ ngấu sâu và rộng | Phụ thuộc tỷ lệ trộn và chế độ hàn |
Độ ổn định hồ quang | Hồ quang có thể mạnh và khó kiểm soát hơn | Hồ quang thường êm, dễ kiểm soát hơn |
Lượng bắn tóe | Thường bắn tóe nhiều hơn | Có thể giảm bắn tóe |
Bề mặt mối hàn | Đường hàn có thể thô hơn | Mối hàn thường đều và thuận tiện làm sạch |
Chi phí | Phù hợp khi xưởng ưu tiên tính kinh tế | Chi phí có thể cao hơn tùy tỷ lệ khí |
Ứng dụng | Hàn thép carbon thông dụng, yêu cầu hoàn thiện vừa phải | Sản phẩm cần mối hàn ổn định và giảm công đoạn vệ sinh |
Khí trộn không phải lúc nào cũng tốt hơn CO2 100%. Khi lựa chọn khí bảo vệ, xưởng cần căn cứ vào dây hàn, vật liệu, chiều dày, máy hàn và yêu cầu hoàn thiện.
Nên chọn tỷ lệ khí trộn nào cho công việc hàn MIG?
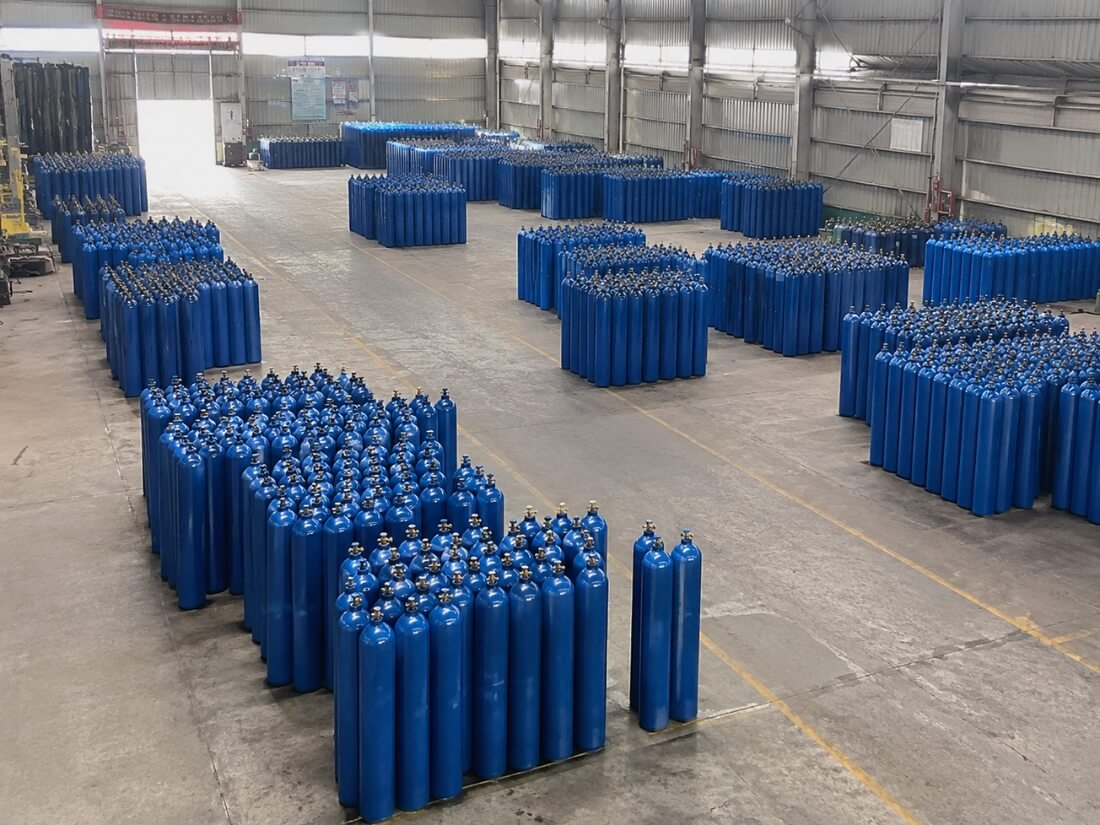
Tỷ lệ khí trộn Argon và CO2 tham khảo dành cho hàn MIG
Tỷ lệ khí trộn cần được lựa chọn theo vật liệu, dây hàn, chế độ chuyển giọt, máy hàn và yêu cầu bề mặt. Các tỷ lệ dưới đây chỉ mang tính định hướng, không phải công thức áp dụng chung cho mọi xưởng.
Tỷ lệ tham khảo | Đặc điểm thường gặp | Trường hợp nên cân nhắc |
75% Ar – 25% CO2 | Khá cân bằng giữa độ ngấu, độ ổn định hồ quang và lượng bắn tóe | Hàn ngắn mạch thép carbon thông dụng |
80% Ar – 20% CO2 | Tỷ lệ Argon cao hơn, hồ quang thường êm và dễ kiểm soát hơn | Xưởng cơ khí muốn giảm bắn tóe và công đoạn làm sạch |
90% Ar – 10% CO2 | Phù hợp hơn với một số chế độ phun hoặc xung | Máy hàn, dây hàn và quy trình có hỗ trợ |
Tỷ lệ khác | Được lựa chọn theo yêu cầu kỹ thuật riêng | Cần kiểm tra WPS, dây hàn và hướng dẫn của nhà sản xuất má |
Theo tài liệu kỹ thuật của Lincoln Electric, một số chế độ phun hoặc GMAW xung sử dụng hỗn hợp có tỷ lệ Argon cao.
Khi cần tư vấn tỷ lệ, xưởng nên cung cấp thông tin về máy, dây hàn, vật liệu, chiều dày và chế độ hàn đang sử dụng.
Khi nào xưởng nên cân nhắc chuyển sang khí trộn?
Xưởng nên cân nhắc thử khí trộn khi chất lượng mối hàn hoặc thời gian xử lý sau hàn bắt đầu ảnh hưởng đến tiến độ sản xuất.
Nên chuyển sang khí trộn khi yêu cầu độ thẩm mỹ sản phẩm cao
Nên cân nhắc khí trộn khi
- Mối hàn bắn tóe nhiều, tốn thời gian mài và làm sạch.
- Hồ quang khó kiểm soát khi hàn thép mỏng.
- Sản phẩm yêu cầu bề mặt gọn trước khi sơn hoặc hoàn thiện.
- Xưởng sản xuất số lượng lớn và cần chất lượng ổn định giữa các ca.
Chưa cần chuyển ngay khi
- Xưởng chủ yếu hàn kết cấu thô, không yêu cầu cao về bề mặt.
- Sản phẩm vẫn phải mài hoàn thiện toàn bộ sau khi hàn.
- Máy hoặc chế độ hàn chưa phù hợp với tỷ lệ khí dự định sử dụng.
- Bắn tóe xuất phát từ điện áp, tốc độ dây hoặc thao tác hàn chưa đúng.
Trước khi đổi khí, xưởng nên kiểm tra thông số máy, dây hàn và thao tác của thợ. Với xưởng chưa từng sử dụng, nên thử trên một nhóm sản phẩm trước khi áp dụng cho toàn bộ đơn hàng.
Khu vực giao và đổi bình khí trộn tại Long An
Khí Việt Tâm hỗ trợ giao và đổi bình khí trộn tại nhiều khu vực thuộc Long An, phục vụ xưởng cơ khí, xưởng kết cấu và nhà máy sản xuất.
Khí Việt Tâm giao khí trộn trên toàn địa bàn Long An
Các tuyến giao phổ biến gồm Tân An, Bến Lức, Đức Hòa, Cần Giuộc, Cần Đước, Thủ Thừa, Châu Thành, Tân Trụ, Kiến Tường, Mộc Hóa, Tân Thạnh và Vĩnh Hưng.
Giao khí trộn đến các khu công nghiệp
Khí Việt Tâm nhận giao và đổi bình tại nhiều khu công nghiệp thuộc khu vực Long An như:
- KCN Xuyên Á
- KCN Tân Đức
- KCN Hựu Thạnh
- KCN Tân Đô
- KCN Hải Sơn
- KCN Vĩnh Lộc 2
- KCN Phúc Long
- KCN Thuận Đạo
- KCN Long Hậu
- KCN Phú An Thạnh
- KCN Việt Phát
- KCN Hòa Bình
Với địa chỉ ngoài danh sách, khách hàng nên cung cấp tỷ lệ khí, dung tích bình và số lượng cần đổi. Khí Việt Tâm sẽ kiểm tra tuyến phục vụ và xác nhận lịch giao tại thời điểm đặt hàng.
Câu hỏi thường gặp về khí trộn Long An
Khí trộn có hàn được thép carbon không?
Có. Nhiều hỗn hợp Argon và CO2 được sử dụng làm khí bảo vệ khi hàn MIG/GMAW thép carbon. Tỷ lệ phù hợp cần được chọn theo dây hàn, máy, chiều dày vật liệu và chế độ chuyển giọt.
Có thể dùng khí trộn Argon – CO2 để hàn TIG không?
Không nên sử dụng hỗn hợp chứa CO2 làm khí bảo vệ TIG thông thường vì CO2 có thể ảnh hưởng đến điện cực và chất lượng mối hàn. Hỗn hợp Argon–CO2 trong bài viết này được dùng chủ yếu cho hàn MIG thép, không thay thế Argon nguyên chất khi hàn TIG.
Tỷ lệ 75/25 hay 80/20 tốt hơn?
Không có tỷ lệ phù hợp cho mọi công việc. Hỗn hợp 75/25 thường được cân nhắc cho hàn ngắn mạch thép carbon, còn 80/20 có thể phù hợp khi xưởng muốn tăng độ ổn định hồ quang và giảm bắn tóe.
Khí trộn có loại bỏ hoàn toàn bắn tóe không?
Không. Khí bảo vệ chỉ là một trong nhiều yếu tố ảnh hưởng đến lượng bắn tóe.
Điện áp, tốc độ cấp dây, khoảng cách từ mỏ đến phôi, cực tính, tình trạng dây hàn và độ sạch của vật liệu vẫn cần được kiểm tra trước khi điều chỉnh tỷ lệ khí.
Liên hệ đặt khí trộn tại Long An
Khí Việt Tâm hỗ trợ tư vấn, cung cấp và đổi bình khí trộn Argon–CO2 cho xưởng hàn MIG tại Long An.
Hotline: 093 818 1959
Liên hệ để được tư vấn tỷ lệ khí, xác nhận dung tích, lịch giao và nhận báo giá theo nhu cầu sử dụng.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay