Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Cắt Oxy–Gas Bị Dính Xỉ Ở Mặt Dưới: Nguyên Nhân Và Thứ Tự Kiểm Tra
Cắt Oxy Gas bị dính xỉ ở mặt dưới không đồng nghĩa hệ thống đang thiếu áp suất. Xỉ có thể xuất hiện do tốc độ cắt, nhiệt nung, tư thế mỏ, tình trạng béc hoặc khả năng cấp Oxy không phù hợp.
Muốn tìm đúng nguyên nhân, cần quan sát hình dạng xỉ và mặt cắt trước, sau đó kiểm tra lần lượt thao tác, béc và áp suất khi Oxy đang chảy. Không nên tăng áp suất hoặc thay đổi nhiều thông số cùng lúc vì có thể làm đường cắt xấu hơn và khó xác định lỗi ban đầu.
Bài viết dưới đây hướng dẫn cách đọc dấu vết trên mép cắt và kiểm tra hệ thống theo một trình tự thống nhất.
Cắt Oxy Gas Bị Dính Xỉ Ở Mặt Dưới: Nguyên Nhân Và Thứ Tự Kiểm Tra
Vì Sao Cắt Oxy Gas Bị Dính Xỉ Ở Mặt Dưới?
Trong cắt Oxy Gas, ngọn lửa nung đưa thép đến nhiệt độ bắt cháy. Khi mở tia Oxy cắt, sắt phản ứng với Oxy và tạo thành oxit sắt nóng chảy. Tia Oxy tiếp tục duy trì phản ứng, đồng thời đẩy oxit và vật liệu nóng chảy ra khỏi rãnh cắt theo hướng xuống dưới.
Nếu tia Oxy không loại bỏ hết lượng xỉ này, phần còn lại sẽ nguội dần và bám vào cạnh dưới của tấm thép. Xỉ càng nguội trước khi thoát khỏi rãnh thì mức độ bám càng chắc và có thể phải dùng phương pháp cơ khí để làm sạch.
Vì Sao Cần Quan Sát Cả Mặt Cắt?
Không nên chỉ nhìn lượng xỉ dưới mép. Cần quan sát đồng thời:
- Độ vuông của cạnh trên.
- Độ rộng rãnh cắt.
- Hướng và độ nghiêng của các vân cắt.
- Mức độ phẳng của mặt cắt.
- Vị trí xỉ bắt đầu xuất hiện.
- Xỉ dễ cạo hay bám chắc.
Mặt trên bị chảy tròn có thể gợi ý nhiệt nung quá lớn hoặc tốc độ quá chậm. Vân cắt nghiêng mạnh về phía sau có thể liên quan đến tốc độ quá nhanh hoặc tia Oxy không đủ khả năng duy trì đường cắt. Khi kết hợp các dấu hiệu này với hình dạng xỉ, người vận hành sẽ khoanh vùng nguyên nhân chính xác hơn.
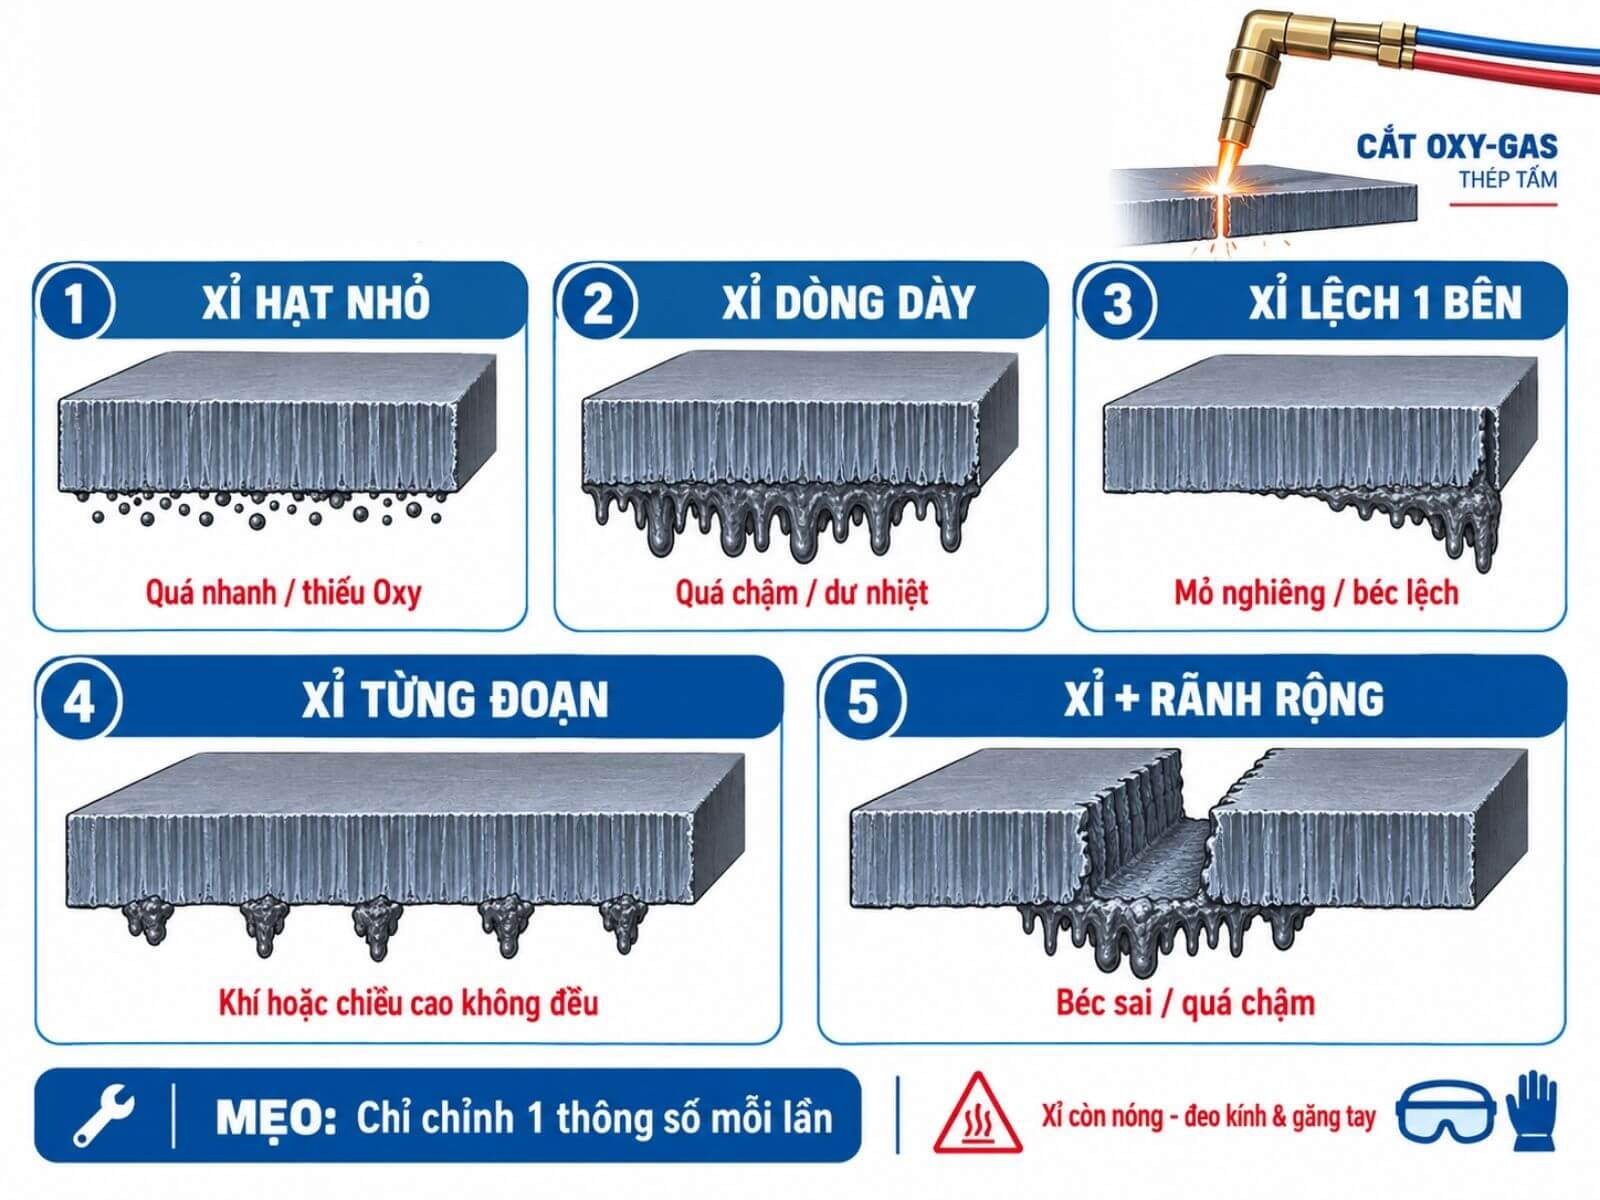
Nhìn Hình Dạng Xỉ Để Xác Định Lỗi Ban Đầu
Hình dạng và vị trí của xỉ giúp khoanh vùng nguyên nhân, nhưng không nên dùng làm căn cứ duy nhất. Cần quan sát đồng thời mặt cắt, độ nghiêng của đường vân, chiều rộng rãnh cắt và trạng thái mép trên.
Hiện tượng | Nguyên nhân ưu tiên kiểm tra | Dấu hiệu đối chiếu |
Xỉ thành hạt nhỏ, bám cứng | Tốc độ quá nhanh, áp suất Oxy thấp hoặc nung nóng chưa đủ | Đường vân kéo mạnh về sau, có thể chưa cắt xuyên hoàn toàn |
Xỉ thành dòng dày, tương đối dễ bóc | Tốc độ quá chậm hoặc gia nhiệt dư | Rãnh cắt rộng, mép trên tròn hoặc có dấu hiệu nóng chảy |
Xỉ bám lệch về một bên | Mỏ nghiêng, béc bẩn hoặc hư hỏng làm tia Oxy bị lệch | Hai mặt cắt không đều, một bên thẳng và một bên bị vát |
Xỉ xuất hiện từng đoạn | Tốc độ hoặc chiều cao mỏ không ổn định, nguồn khí cấp không đều | Khuyết tật lặp lại theo từng đoạn, áp suất dao động khi cắt |
Xỉ kèm rãnh cắt rộng | Tốc độ quá chậm, sai kích thước béc, nung dư hoặc chiều cao mỏ sai | Mép trên bị bo tròn, vùng ảnh hưởng nhiệt rộng |
Kích thước béc cũng phải phù hợp với chiều dày vật liệu để tạo được lưu lượng và vận tốc tia Oxy cần thiết. Vì vậy, không nên tăng áp suất để bù cho béc chọn sai, béc bị tắc hoặc nguồn cấp không đủ lưu lượng.
Khi thử điều chỉnh, nên giữ nguyên loại thép, chiều dày và béc, sau đó chỉ thay đổi một thông số mỗi lần.
Lưu ý: Xỉ còn nóng có thể gây bỏng và bắn vào mắt. Chỉ kiểm tra hoặc gõ xỉ sau khi chi tiết đã ở trạng thái an toàn và người thao tác sử dụng kính, găng tay và đồ bảo hộ phù hợp với công việc.
Nhìn Hình Dạng Xỉ Để Xác Định Lỗi Ban Đầu
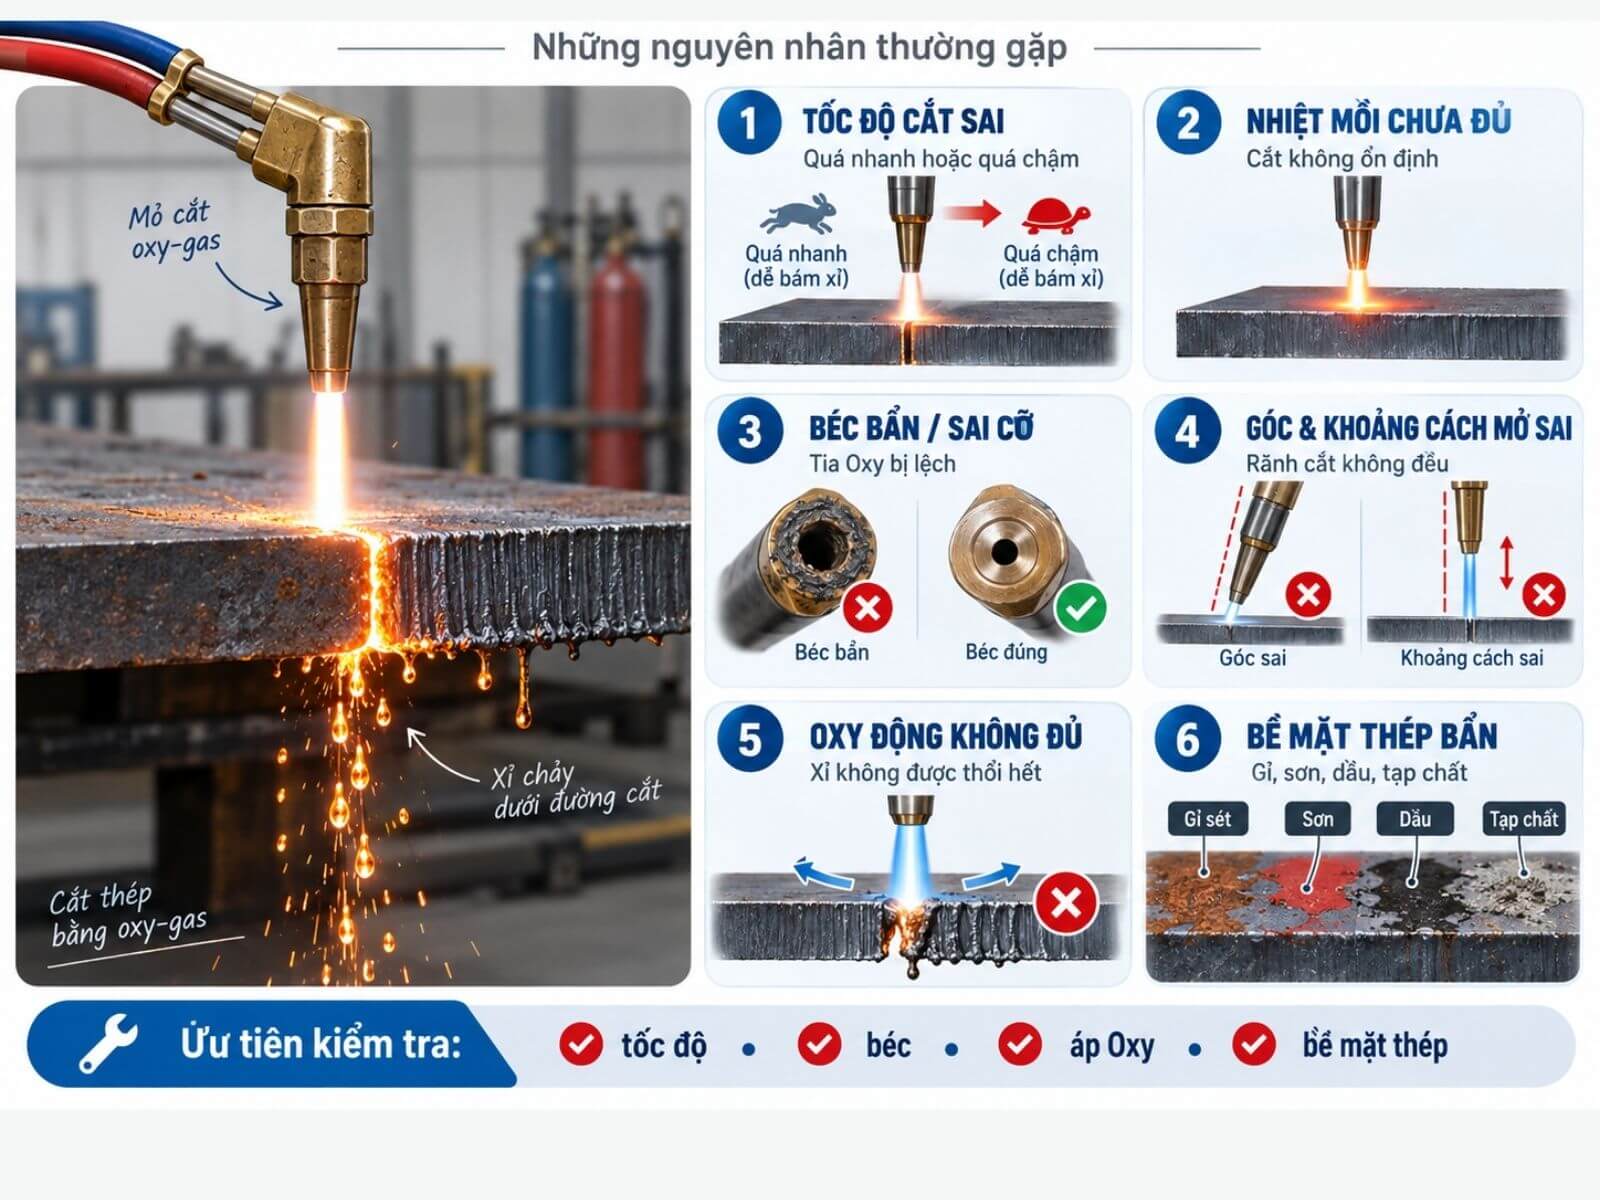
Nguyên Nhân Cắt Oxy Gas Bị Dính Xỉ Ở Mặt Dưới
Xỉ bám dưới đường cắt có thể liên quan đồng thời đến tốc độ, nhiệt nung, béc, tư thế mỏ và khả năng cấp Oxy.
Tốc Độ Cắt Quá Nhanh Hoặc Quá Chậm
Khi mỏ di chuyển quá nhanh, phản ứng oxy hóa không theo kịp chuyển động cắt. Tia Oxy có thể chưa đẩy hết oxit nóng chảy ra khỏi rãnh, làm xỉ bám cứng ở cạnh dưới. Đường vân trên mặt cắt thường nghiêng mạnh về phía sau; trường hợp nghiêm trọng có thể không cắt xuyên hoàn toàn.
Nếu tốc độ quá chậm, nhiệt tập trung lâu tại một vị trí, khiến rãnh cắt rộng, mép trên bị bo tròn và vùng ảnh hưởng nhiệt lớn hơn. Xỉ thường tạo thành dòng dày phía dưới và có thể tương đối dễ bóc.
Không nên tăng hoặc giảm tốc độ chỉ dựa vào cảm giác. Cần so sánh với bảng thông số của béc theo loại khí nhiên liệu, chiều dày thép và điều kiện cắt thực tế.
Thép Chưa Đạt Nhiệt Độ Mồi Cắt Phù Hợp
Trước khi mở dòng Oxy cắt, bề mặt thép phải được nung đến nhiệt độ đủ để phản ứng oxy hóa diễn ra và tự duy trì. Nếu mở Oxy quá sớm, quá trình cắt có thể bắt đầu không ổn định, tạo nhiều xỉ tại điểm mồi hoặc làm đường cắt bị gián đoạn.
Thời gian nung không cố định cho mọi trường hợp. Thép dày, bề mặt có gỉ hoặc lớp cán, nhiệt độ môi trường thấp và loại khí nhiên liệu sử dụng đều có thể làm thay đổi thời gian cần thiết. Ngược lại, nung quá lâu có thể làm mép trên nóng chảy, rãnh cắt rộng và tăng lượng xỉ.
Béc Cắt Sai Cỡ, Bám Bẩn Hoặc Biến Dạng
Béc phải phù hợp với chiều dày thép, loại khí nhiên liệu và dải áp suất làm việc. Béc quá nhỏ có thể không cung cấp đủ lưu lượng Oxy; béc quá lớn lại tạo rãnh cắt rộng và tiêu thụ khí nhiều hơn mức cần thiết.
Muội than, xỉ bắn ngược hoặc cặn bẩn trong lỗ béc có thể làm tia Oxy bị phân tán hoặc lệch khỏi tâm. Béc bị va đập, cháy đầu hay biến dạng cũng gây hiện tượng tương tự, thường thể hiện qua mặt cắt bị vát hoặc xỉ bám nhiều về một bên.
Chỉ làm sạch béc bằng dụng cụ đúng kích thước và theo hướng dẫn của nhà sản xuất. Không dùng vật nhọn tùy tiện vì có thể làm rộng hoặc biến dạng lỗ Oxy cắt.
Khoảng Cách Và Góc Mỏ Không Ổn Định
Khoảng cách từ đầu béc đến bề mặt thép ảnh hưởng đến vùng nung, chiều rộng rãnh cắt và độ tập trung của tia Oxy. Giữ mỏ quá cao hoặc quá thấp đều có thể làm chất lượng cắt giảm, đặc biệt khi khoảng cách thay đổi liên tục trong quá trình di chuyển.
Khi cắt thẳng thông thường, mỏ cần được giữ ổn định và gần vuông góc với bề mặt thép, trừ trường hợp chủ động cắt vát. Nếu mỏ nghiêng hoặc tay cầm dao động, xỉ có thể bám lệch một bên, rãnh cắt không đều và hai mặt cắt có độ vát khác nhau.
Có thể dùng bánh xe dẫn hướng hoặc cơ cấu giữ mỏ khi cần duy trì khoảng cách ổn định trên đường cắt dài.
Nguyên Nhân Cắt Oxy–Gas Bị Dính Xỉ Ở Mặt Dưới
Áp Suất Động Hoặc Lưu Lượng Oxy Tại Béc Không Đủ
Áp suất hiển thị khi chưa mở dòng khí là áp suất tĩnh và chưa phản ánh đầy đủ điều kiện cắt. Cần kiểm tra áp suất khi Oxy đang chảy theo đúng quy trình cài đặt của thiết bị. Nếu áp suất động tụt mạnh, tia Oxy có thể không đủ vận tốc để đẩy xỉ ra khỏi rãnh.
Nguyên nhân không nhất thiết nằm ở bình Oxy. Bộ điều áp không đủ lưu lượng, van mở chưa hết, dây dẫn nhỏ hoặc quá dài, dây bị gập, bộ chống cháy ngược gây cản trở hay đầu nối có tiết diện nhỏ đều có thể làm giảm lưu lượng tại béc.
Áp suất quá cao cũng không phải giải pháp. Dòng Oxy vượt mức phù hợp với lỗ béc có thể trở nên rối, làm mặt cắt thô và tăng tiêu thụ khí.
Bề Mặt Thép Có Gỉ, Sơn Hoặc Tạp Chất
Gỉ dày, lớp cán, sơn, dầu và bụi bẩn có thể cản trở quá trình nung nóng hoặc làm Oxy tiếp xúc không đều với kim loại nền. Đường cắt vì vậy dễ bị gián đoạn, xỉ xuất hiện từng đoạn hoặc tập trung tại nơi bề mặt có nhiều tạp chất.
Nên làm sạch vùng bắt đầu cắt và đường mỏ dự kiến đi qua. Với thép có lớp phủ, cần xác định thành phần lớp phủ và áp dụng biện pháp kiểm soát khói, hơi độc phù hợp trước khi gia nhiệt.
Theo TWI – Oxyfuel Cutting, tia Oxy phải có khả năng loại bỏ sản phẩm phản ứng nóng chảy khỏi rãnh để duy trì đường cắt.
Cắt Oxy Gas Bị Dính Xỉ Cần Kiểm Tra Theo Thứ Tự Nào?
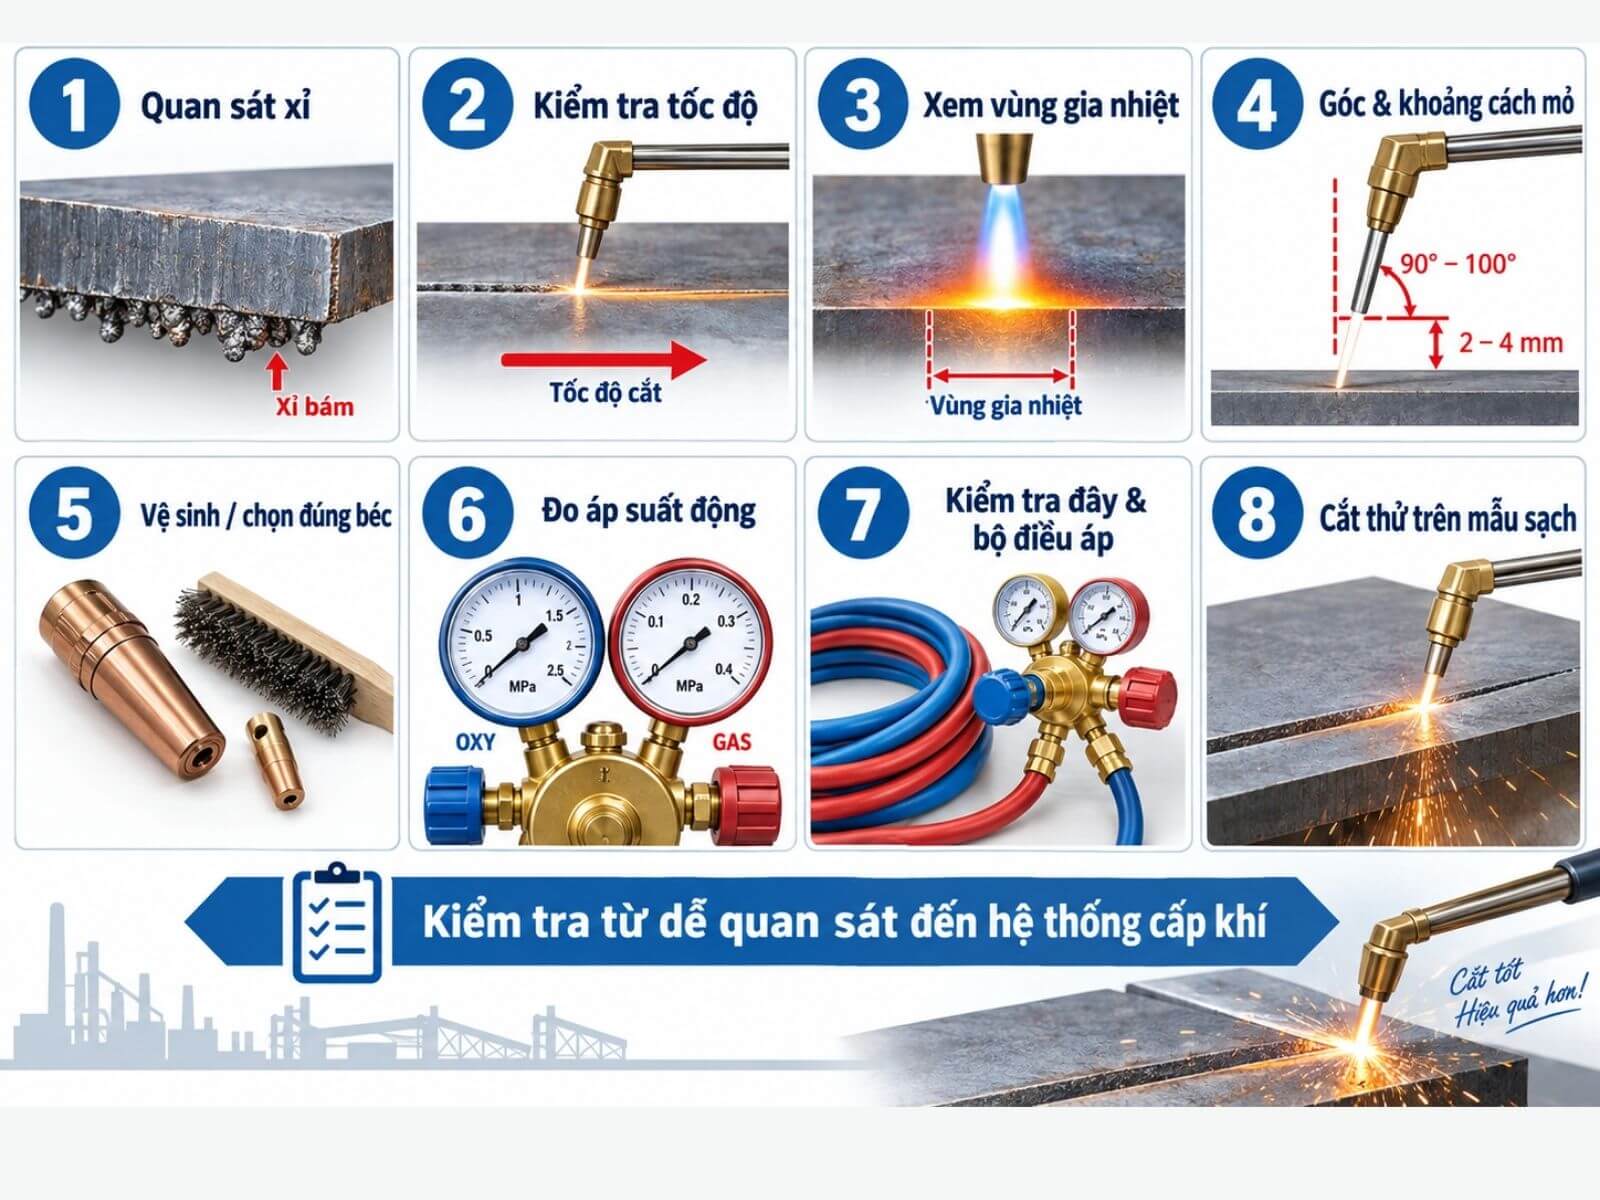
Nên kiểm tra theo thứ tự từ những yếu tố dễ quan sát đến hệ thống cấp khí. Cách này giúp tránh việc tăng áp suất tùy tiện hoặc thay đổi nhiều thông số cùng lúc nhưng vẫn không xác định được nguyên nhân.
1. Quan Sát Vị Trí Và Hình Dạng Xỉ
Chờ chi tiết nguội đến trạng thái an toàn rồi kiểm tra:
- Xỉ bám liên tục hay chỉ xuất hiện từng đoạn.
- Xỉ tập trung ở một phía hay cả hai mép.
- Xỉ dạng hạt cứng hay thành dòng dày.
- Rãnh cắt có rộng, bị vát hoặc không cắt xuyên hay không.
- Đường vân trên mặt cắt thẳng đứng hay kéo nghiêng về phía sau.
Những dấu hiệu này giúp xác định nhóm nguyên nhân cần ưu tiên, nhưng chưa đủ để kết luận chính xác.
2. Kiểm Tra Tốc Độ Di Chuyển Của Mỏ
Đối chiếu tốc độ thực tế với bảng thông số của đúng cỡ béc và chiều dày thép. Vân cắt kéo mạnh về sau thường gợi ý mỏ di chuyển quá nhanh; rãnh rộng và mép trên bo tròn thường gợi ý tốc độ quá chậm.
3. Kiểm Tra Thời Gian Và Vùng Gia Nhiệt
Xác nhận điểm bắt đầu đã được nung đủ trước khi mở tia Oxy cắt. Nếu xỉ tập trung ở điểm mồi, kiểm tra thời điểm mở Oxy. Nếu mép trên nóng chảy và vùng nung quá rộng, cần xem lại thời gian gia nhiệt.
4. Kiểm Tra Khoảng Cách Và Góc Nghiêng Của Béc
Kiểm tra khả năng giữ khoảng cách từ đầu béc đến bề mặt thép trong suốt đường cắt. Chiều cao thay đổi liên tục có thể làm vùng nung và rãnh cắt không đồng đều.
Khi cắt thẳng, béc cần được giữ gần vuông góc với bề mặt, trừ trường hợp chủ động cắt vát. Nếu xỉ bám lệch một bên hoặc mặt cắt bị vát, cần kiểm tra góc mỏ và độ thẳng của tia Oxy.
5. Vệ Sinh Và Đối Chiếu Cỡ Béc Với Chiều Dày Thép
Sau khi khóa khí và xả áp theo đúng quy trình, kiểm tra đầu béc xem có:
- Muội than hoặc xỉ bám.
- Lỗ Oxy cắt bị tắc hoặc méo.
- Đầu béc bị cháy, va đập hay biến dạng.
- Gioăng và bề mặt lắp ghép bị hư hỏng.
- Kích thước béc không phù hợp với chiều dày thép.
Chỉ vệ sinh bằng dụng cụ đúng loại và đúng kích thước. Không dùng vật nhọn làm rộng hoặc xước lỗ béc. Kích thước béc và thông số khí cần được đối chiếu với bảng của chính nhà sản xuất.
6. Kiểm Tra Áp Suất Khi Mở Tia Oxy Cắt
Không chỉ đọc áp suất khi hệ thống chưa có dòng khí. Cần kiểm tra áp suất động theo quy trình của thiết bị, tức là giá trị khi Oxy đang chảy ở điều kiện kiểm tra hoặc cắt thử an toàn.
Nếu áp suất ban đầu đủ nhưng giảm mạnh khi mở tia Oxy, hệ thống có thể không cấp đủ lưu lượng. Ngược lại, không nên tự động tăng áp suất vì mức quá cao cũng có thể làm tia khí rối và bề mặt cắt trở nên thô. Mức áp suất phải được đối chiếu với bảng thông số của đúng cỡ béc và chiều dày thép. Áp suất quá thấp có thể không đẩy sạch xỉ; mức quá cao có thể làm tia Oxy mất ổn định và bề mặt cắt trở nên thô.
Cắt Oxy Gas bị dính xỉ ở mặt dưới
7. Kiểm Tra Dây Dẫn, Bộ Điều Áp Và Đầu Nối
Nếu áp suất động không ổn định, tiếp tục kiểm tra toàn bộ tuyến cấp khí:
- Dây bị gập, đè, tắc hoặc có tiết diện không phù hợp.
- Bộ điều áp không đáp ứng lưu lượng của béc.
- Van mở chưa đủ hoặc hoạt động không bình thường.
- Đầu nối, bộ chống cháy ngược hoặc phụ kiện gây cản trở.
- Xuất hiện rò rỉ tại dây, van hoặc mối nối.
- Nguồn Oxy không duy trì được áp suất khi tải tăng.
Nếu phát hiện rò khí, thiết bị nóng bất thường hoặc có dấu hiệu hư hỏng, phải dừng thao tác và thực hiện quy trình ứng phó của xưởng. Không tự tiếp cận để khóa hoặc tháo thiết bị nếu việc đó không thể thực hiện an toàn.
8. Cắt Thử Trên Mẫu Thép Sạch Cùng Chiều Dày
Sau khi hoàn tất kiểm tra, cắt thử trên mẫu có cùng loại vật liệu và chiều dày nhưng bề mặt đã được làm sạch. Giữ nguyên cỡ béc, khoảng cách mỏ và thông số khí, sau đó chỉ điều chỉnh một yếu tố mỗi lần.
Nếu đường cắt thử đạt nhưng tấm ban đầu vẫn dính xỉ, nguyên nhân có thể liên quan đến gỉ, lớp cán, sơn, dầu hoặc tình trạng riêng của vật liệu. Nếu cả hai mẫu đều gặp lỗi, cần tiếp tục kiểm tra béc, kỹ thuật thao tác và hệ thống cấp khí.
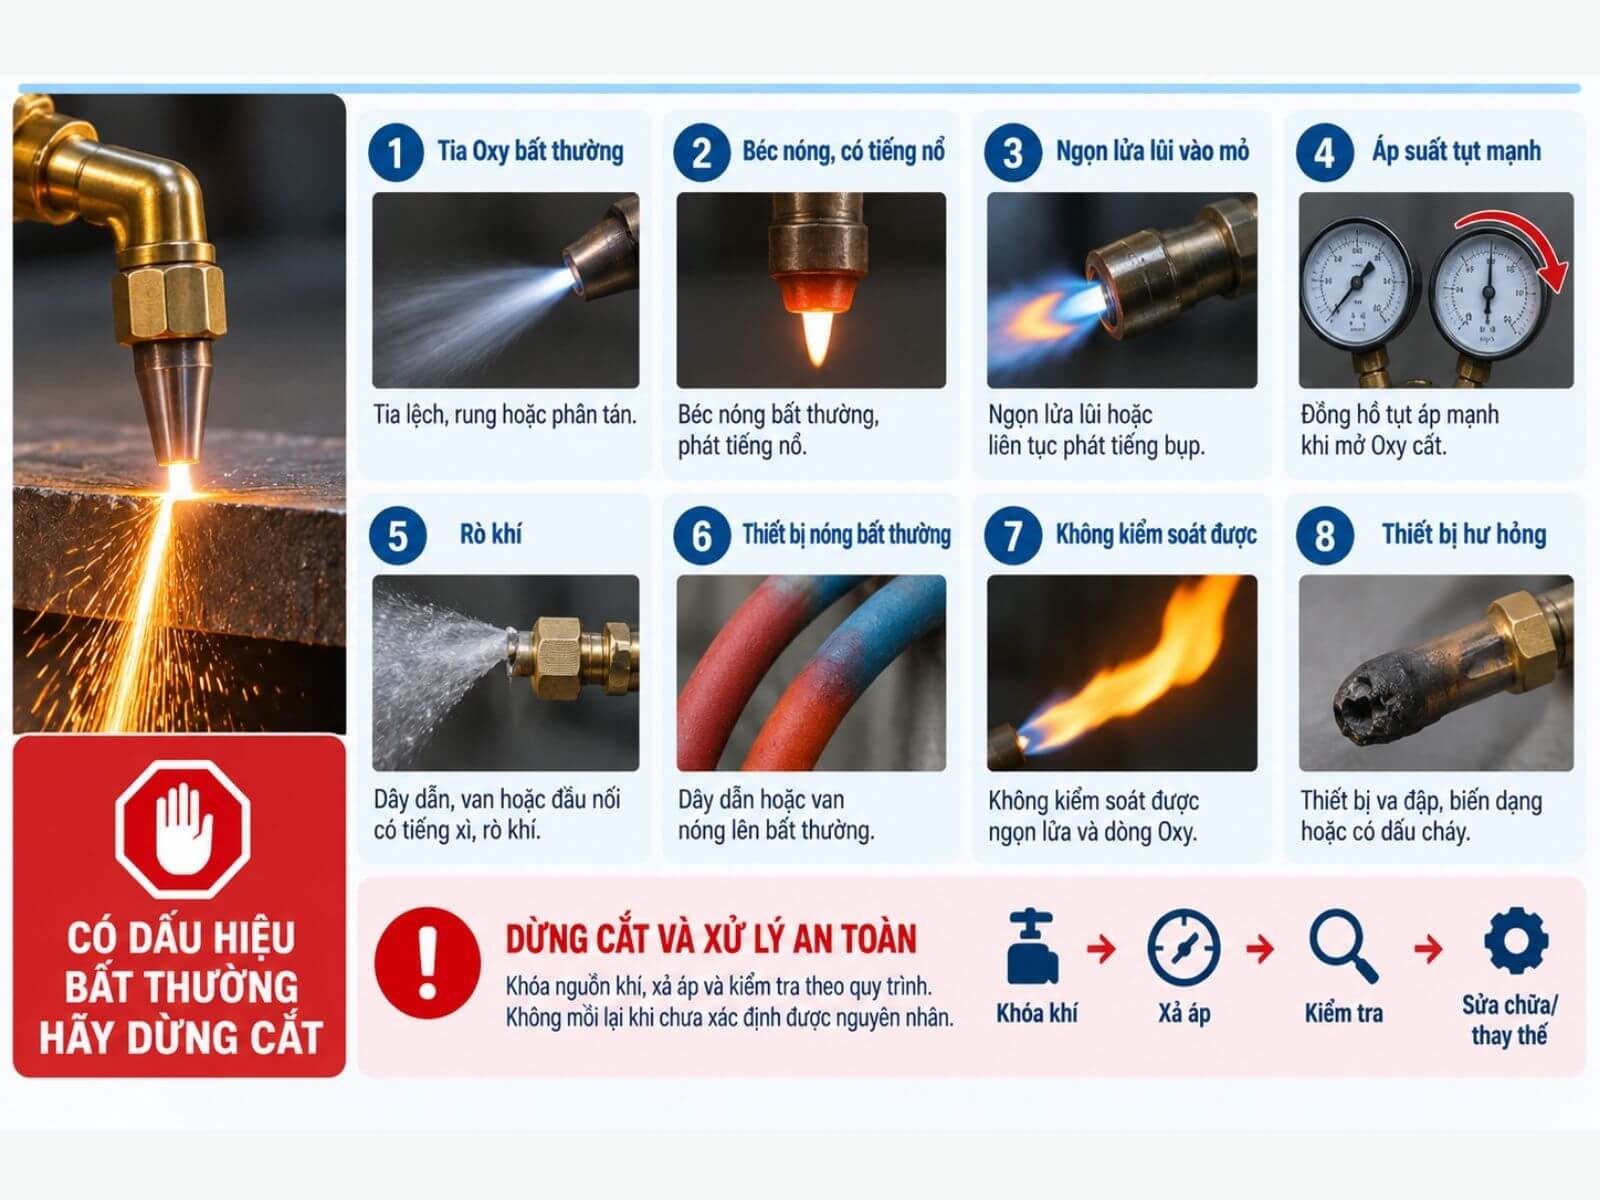
Khi Nào Không Nên Tiếp Tục Cắt?
Phải dừng cắt khi xuất hiện dấu hiệu cho thấy dòng khí, béc hoặc hệ thống cấp khí không còn hoạt động ổn định. Đây không còn là vấn đề điều chỉnh chất lượng đường cắt mà có thể liên quan đến rò khí, cháy ngược hoặc hư hỏng thiết bị.
Dấu hiệu | Vì sao phải dừng? |
Tia Oxy bị lệch, rung hoặc phân tán | Béc có thể bị tắc, biến dạng hoặc lắp không đúng |
Béc phát tiếng nổ, nóng bất thường hoặc nóng đỏ | Có thể xảy ra cháy trong mỏ hoặc cháy ngược |
Ngọn lửa lùi vào mỏ hoặc liên tục phát tiếng bụp | Hệ thống cần được kiểm tra trước khi mồi lại |
Đồng hồ tụt áp mạnh khi mở tia Oxy cắt | Nguồn, bộ điều áp hoặc đường dẫn có thể không đáp ứng lưu lượng |
Dây dẫn, van hoặc đầu nối có tiếng xì hay rò khí | Khí cháy hoặc Oxy có thể thoát ra và tạo nguy cơ cháy, nổ |
Dây dẫn hoặc van nóng lên bất thường | Có thể đã xảy ra cháy ngược hoặc hư hỏng bên trong |
Không kiểm soát được ngọn lửa và dòng Oxy | Quá trình cắt không còn ở trạng thái vận hành an toàn |
Thiết bị bị va đập, biến dạng hoặc có dấu cháy | Không thể xác nhận độ kín và khả năng hoạt động bình thường |
Khi gặp một trong các dấu hiệu trên, người vận hành cần ngừng thao tác, giữ người không liên quan tránh xa và thực hiện quy trình tắt thiết bị, khóa nguồn khí và xả áp theo hướng dẫn của nhà sản xuất hoặc quy trình an toàn tại xưởng. Không mồi lại nhiều lần để thử khi chưa xác định được nguyên nhân.
Sau khi hệ thống đã được cách ly và xác nhận hết áp, người đã được hướng dẫn mới tiến hành các bước kiểm tra thuộc phạm vi được giao:
- Kiểm tra tình trạng béc, mỏ cắt và các van.
- Kiểm tra dây dẫn, bộ điều áp và đầu nối.
- Kiểm tra van chống cháy ngược trên cả hai đường khí.
- Kiểm tra rò bằng dung dịch phát hiện rò phù hợp.
- Thay hoặc gửi kiểm tra thiết bị bị nóng, biến dạng hay không đạt kiểm tra chức năng.
Khi Nào Không Nên Tiếp Tục Cắt?
Không dùng lửa để tìm vị trí rò. Chỉ kiểm tra rò bằng dung dịch phát hiện rò phù hợp và theo quy trình của thiết bị. Bộ phận bị nóng, biến dạng, rò rỉ hoặc không đạt kiểm tra chức năng phải được ngừng sử dụng để đánh giá hoặc thay thế.
Cảnh báo: Không vệ sinh béc, siết lại đầu nối hoặc tháo bất kỳ bộ phận nào khi hệ thống còn áp suất. Nếu bình Acetylene từng liên quan đến cháy ngược, bị nung nóng, rung hoặc nóng lên bất thường, phải cách ly khu vực và thực hiện quy trình khẩn cấp, không tự ý tiếp cận hoặc tiếp tục sử dụng bình.
Câu Hỏi Thường Gặp
Áp Suất Oxy Đủ Nhưng Tại Sao Vẫn Bị Dính Xỉ?
Giá trị trên đồng hồ có thể là áp suất tĩnh và chưa phản ánh điều kiện tại béc khi tia Oxy đang chảy. Ngay cả khi áp suất động đạt yêu cầu, đường cắt vẫn có thể dính xỉ do tốc độ, nhiệt nung, tình trạng béc, tư thế mỏ hoặc bề mặt thép.
Vì vậy, không nên kết luận chỉ dựa vào đồng hồ. Cần đối chiếu áp suất động với cỡ béc, chiều dày vật liệu và các dấu hiệu trên mặt cắt.
Tăng Áp Suất Oxy Có Làm Mép Cắt Sạch Hơn Không?
Không phải lúc nào cũng vậy. Tăng áp suất chỉ có ý nghĩa khi áp suất động thực tế thấp hơn mức được nhà sản xuất quy định cho cỡ béc và chiều dày thép đang cắt.
Nếu áp suất đã phù hợp, tiếp tục tăng có thể làm tia Oxy trở nên rối, mặt cắt thô, rãnh cắt rộng hoặc tăng lượng khí tiêu thụ mà không loại bỏ được xỉ.
Không nên dùng áp suất cao để bù cho béc bị tắc, béc chọn sai cỡ hoặc tốc độ cắt không đúng.
Xỉ Do Cắt Quá Nhanh Khác Xỉ Do Cắt Quá Chậm Thế Nào?
Cắt quá nhanh thường để lại xỉ nhỏ hoặc lớp xỉ mỏng nhưng bám cứng, đi kèm đường vân kéo mạnh về sau và có thể chưa cắt xuyên. Cắt quá chậm thường tạo dòng xỉ dày, rãnh rộng và mép trên bo tròn.
Đây chỉ là dấu hiệu khoanh vùng. Xỉ cứng cũng có thể xuất hiện khi áp suất Oxy thấp hoặc nhiệt nung chưa đủ, vì vậy cần kiểm tra thêm béc, đường vân và độ xuyên trước khi điều chỉnh tốc độ.
Béc Cắt Bẩn Có Làm Xỉ Bám Lệch Một Bên Không?
Có. Muội, cặn hoặc xỉ trong lỗ béc có thể làm tia Oxy bị lệch hoặc phân tán, khiến xỉ bám nhiều về một phía và mặt cắt bị vát. Tuy nhiên, hiện tượng này cũng có thể xuất hiện khi mỏ nghiêng, béc lắp lệch hoặc khoảng cách mỏ thay đổi.
Nếu tia Oxy bị lệch hoặc phân tán, phải dừng cắt. Chỉ vệ sinh béc sau khi đã khóa nguồn, giải phóng áp suất theo đúng quy trình và xác nhận hệ thống ở trạng thái an toàn.
Kết Luận
Khi cắt Oxy Gas bị dính xỉ ở mặt dưới, không nên mặc định nguyên nhân là thiếu áp suất rồi tăng Oxy ngay. Cần quan sát dấu vết trên đường cắt và kiểm tra lần lượt từng yếu tố để tránh điều chỉnh sai hoặc che lấp nguyên nhân thực tế.
Quan sát xỉ và mặt cắt → đối chiếu tốc độ → kiểm tra gia nhiệt → kiểm tra tư thế mỏ → kiểm tra béc → đo áp suất động → kiểm tra tuyến cấp khí → cắt thử đối chứng.
Liên hệ Khí Việt Tâm để được giải đáp về nguyên nhân và cách kiểm tra chi tiết nhất
Kết quả nên được đối chiếu trên mẫu thép sạch có cùng loại và chiều dày. Nếu tia Oxy bị lệch, thiết bị rò khí, béc nóng bất thường hoặc xuất hiện dấu hiệu cháy ngược, phải dừng vận hành và kiểm tra an toàn trước khi tiếp tục cắt.
Xưởng cần mua hoặc đổi bình Oxy, bình Acetylene phục vụ hàn cắt có thể liên hệ Khí Việt Tâm qua Hotline/Zalo 093.818.1959 để được tư vấn loại bình, kiểm tra lịch giao và nhận báo giá theo nhu cầu thực tế.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay