Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Độ Tinh Khiết Khí Oxy Ảnh Hưởng Thế Nào Đến Hàn Và Cắt Oxy–Gas?
Độ tinh khiết khí Oxy ảnh hưởng rõ nhất đến quá trình cắt Oxy–gas. Oxy không đủ tinh khiết có thể làm giảm tốc độ cắt, tăng lượng khí tiêu thụ và khiến chất lượng đường cắt kém ổn định.
Với hàn khí Oxy-Acetylene, ảnh hưởng chủ yếu thể hiện qua đặc tính ngọn lửa và khả năng gia nhiệt. Tuy nhiên, hiệu quả hàn cắt còn phụ thuộc vào thiết bị, thông số vận hành, vật liệu và kỹ thuật thao tác.
Độ tinh khiết khí Oxy ảnh hướng đến hàn và cắt như thế nào?
Độ tinh khiết khí Oxy dùng trong hàn cắt là gì?
Độ tinh khiết của khí Oxy biểu thị tỷ lệ Oxy theo thể tích trong khí được cung cấp. Ví dụ, Oxy 99,5% có nghĩa là 99,5% thể tích khí là Oxy.
Phần còn lại có thể gồm Nitơ, Argon, hơi ẩm hoặc các thành phần khác, tùy thuộc vào nguồn và chất lượng khí. Oxy công nghiệp thông dụng cũng khác với các cấp Oxy tinh khiết cao dùng trong phòng thí nghiệm hoặc quy trình đặc biệt.
Mức ảnh hưởng của khí Oxy và lưu ý trang bị
Trong hàn cắt kim loại, cấp Oxy nên được lựa chọn theo loại thiết bị và yêu cầu của từng công việc. Không nên mặc định Oxy càng tinh khiết thì hiệu quả kinh tế càng cao, vì lợi ích còn phụ thuộc vào công nghệ, vật liệu và chi phí sử dụng.
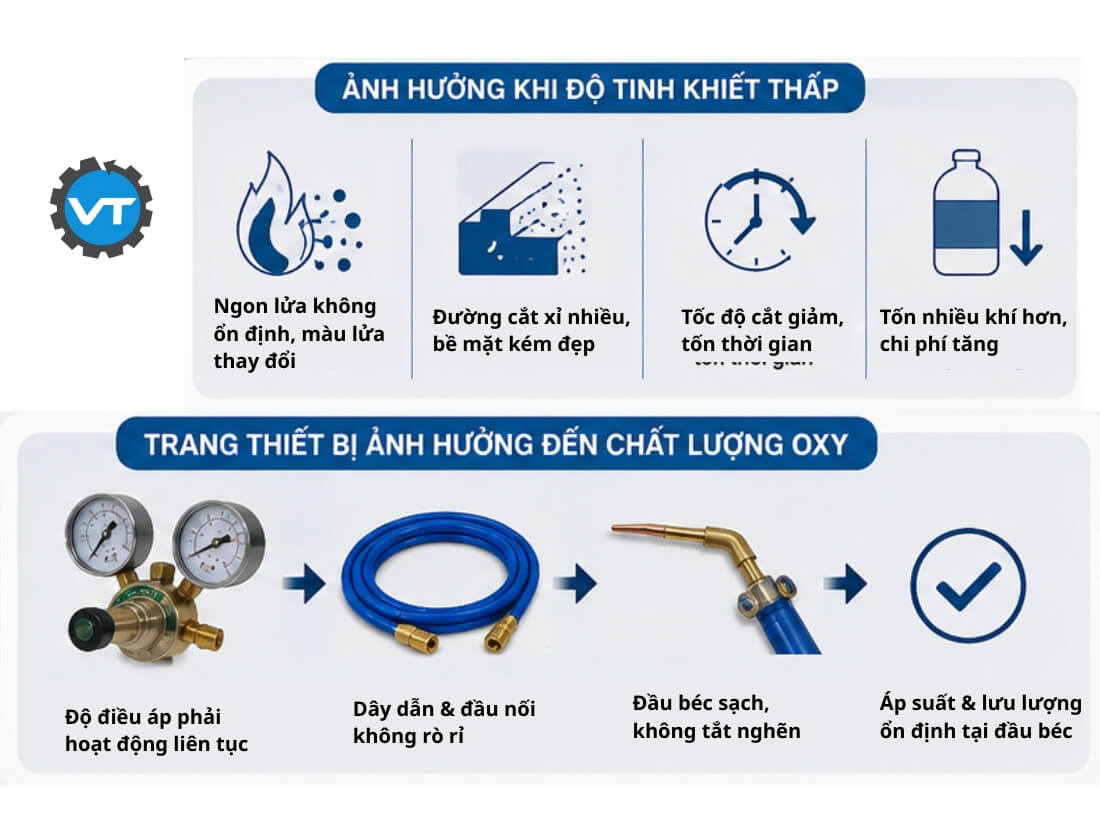
Ngoài chất lượng khí trong bình, tình trạng bộ điều áp, dây dẫn và đầu nối cũng ảnh hưởng đến quá trình hàn cắt. Rò rỉ có thể làm thất thoát Oxy, khiến áp suất hoặc lưu lượng tại đầu béc dao động và tăng nguy cơ mất an toàn.
Khí Oxy có vai trò gì trong hàn và cắt kim loại?
Khí Oxy hỗ trợ quá trình cháy với Acetylene hoặc khí nhiên liệu để tạo nhiệt. Tuy nhiên, vai trò của Oxy và mức độ ảnh hưởng của độ tinh khiết sẽ khác nhau theo từng ứng dụng.
Ứng dụng | Vai trò của Oxy | Ảnh hưởng của độ tinh khiết |
Hàn khí Oxy–Acetylene | Duy trì ngọn lửa để làm nóng chảy kim loại | Ảnh hưởng đến đặc tính ngọn lửa và hiệu quả gia nhiệt |
Cắt Oxy–gas | Tạo ngọn lửa nung nóng và tia Oxy phản ứng với kim loại | Ảnh hưởng trực tiếp đến tốc độ, lượng khí tiêu thụ và chất lượng đường cắt |
Gia nhiệt, nắn hoặc nung kim loại | Tăng cường quá trình cháy và truyền nhiệt | Ảnh hưởng đến tốc độ và độ đồng đều khi gia nhiệt |
Trong cắt Oxy–gas, ngọn lửa nung thép đến nhiệt độ cần thiết. Sau đó, tia Oxy cắt phản ứng Oxy hóa với kim loại và đẩy sản phẩm Oxy hóa ra khỏi rãnh cắt để hình thành đường cắt.
Độ tinh khiết của Oxy ảnh hưởng thế nào đến đường cắt?
Độ tinh khiết của Oxy ảnh hưởng trực tiếp đến phản ứng Oxy hóa trong quá trình cắt. Tia Oxy có độ tinh khiết đáp ứng yêu cầu giúp thép Oxy hóa nhanh hơn và hỗ trợ đẩy sản phẩm Oxy hóa ra khỏi rãnh cắt hiệu quả hơn.
Ảnh hưởng đến tốc độ cắt
Hàm lượng Oxy cao giúp phản ứng diễn ra hiệu quả. Khi khí bị pha loãng bởi Nitơ hoặc thành phần không tham gia phản ứng, tốc độ cắt có thể giảm và thời gian xuyên thủng phôi kéo dài.
Tốc độ cắt chậm chưa đủ để kết luận nguyên nhân nằm ở chất lượng Oxy. Xưởng vẫn cần kiểm tra thông số vận hành và tình trạng thiết bị.
Ảnh hưởng đến chất lượng bề mặt cắt
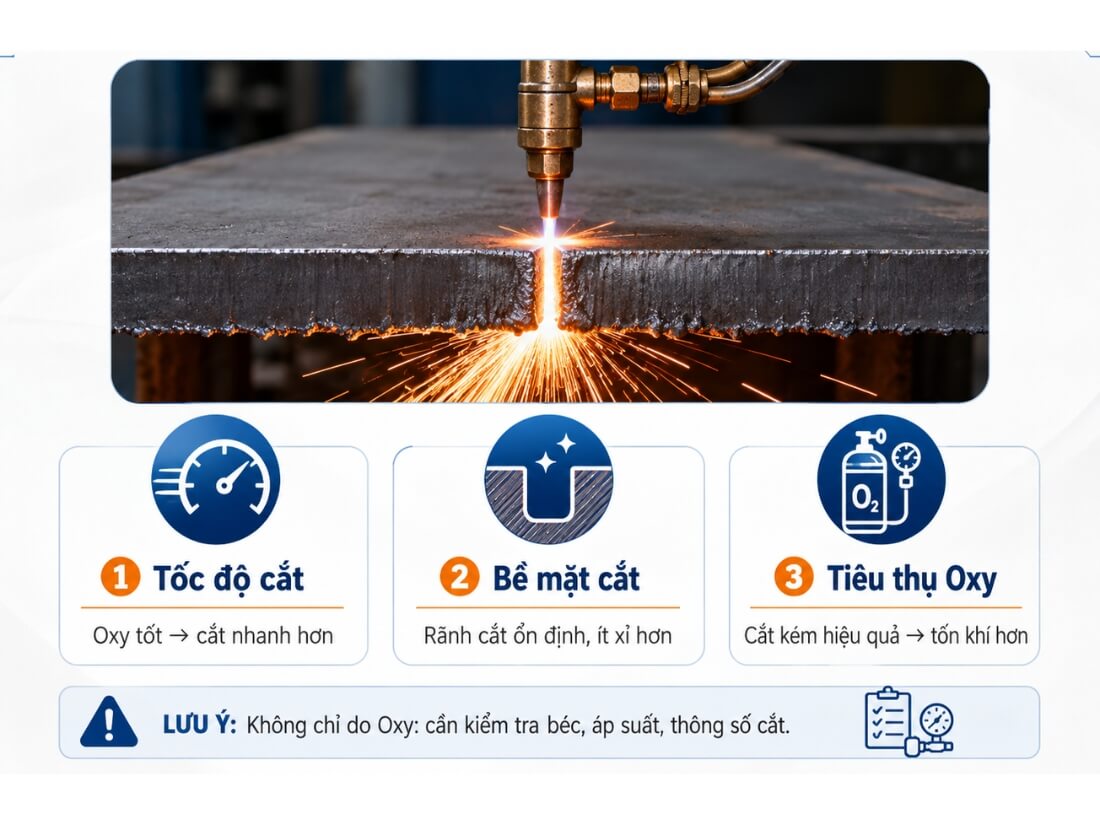
Độ tinh khiết của khí Oxy ảnh hưởng đến cắt
Oxy không đủ tinh khiết có thể làm rãnh cắt thiếu ổn định, mặt cắt thô hoặc xuất hiện đường kéo không đều. Mép dưới cũng dễ bám nhiều xỉ hơn, nhất là khi cắt thép dày.
Khi đó, xưởng có thể phải tăng công đoạn mài và làm sạch mép cắt. Các lỗi về thông số hoặc béc cắt cũng có thể tạo biểu hiện tương tự.
Ảnh hưởng đến lượng Oxy tiêu thụ
Khi phản ứng Oxy hóa kém hiệu quả, người vận hành có thể phải giảm tốc độ hoặc kéo dài thời gian cắt. Tổng lượng Oxy tiêu thụ và thời gian gia công vì vậy có thể tăng.
Theo ESAB, khi độ tinh khiết của Oxy giảm, tốc độ cắt có thể giảm trong khi lượng Oxy tiêu thụ tăng.
Độ tinh khiết của Oxy ảnh hưởng thế nào đến mối hàn khí?
Trong hàn khí Oxy–Acetylene, Oxy tham gia đốt cháy Acetylene hoặc khí nhiên liệu để tạo ngọn lửa gia nhiệt. Khi chất lượng Oxy đáp ứng yêu cầu, quá trình cháy dễ duy trì hơn và người thợ cũng thuận lợi hơn khi điều chỉnh ngọn lửa.
Ảnh hưởng đến đặc tính ngọn lửa
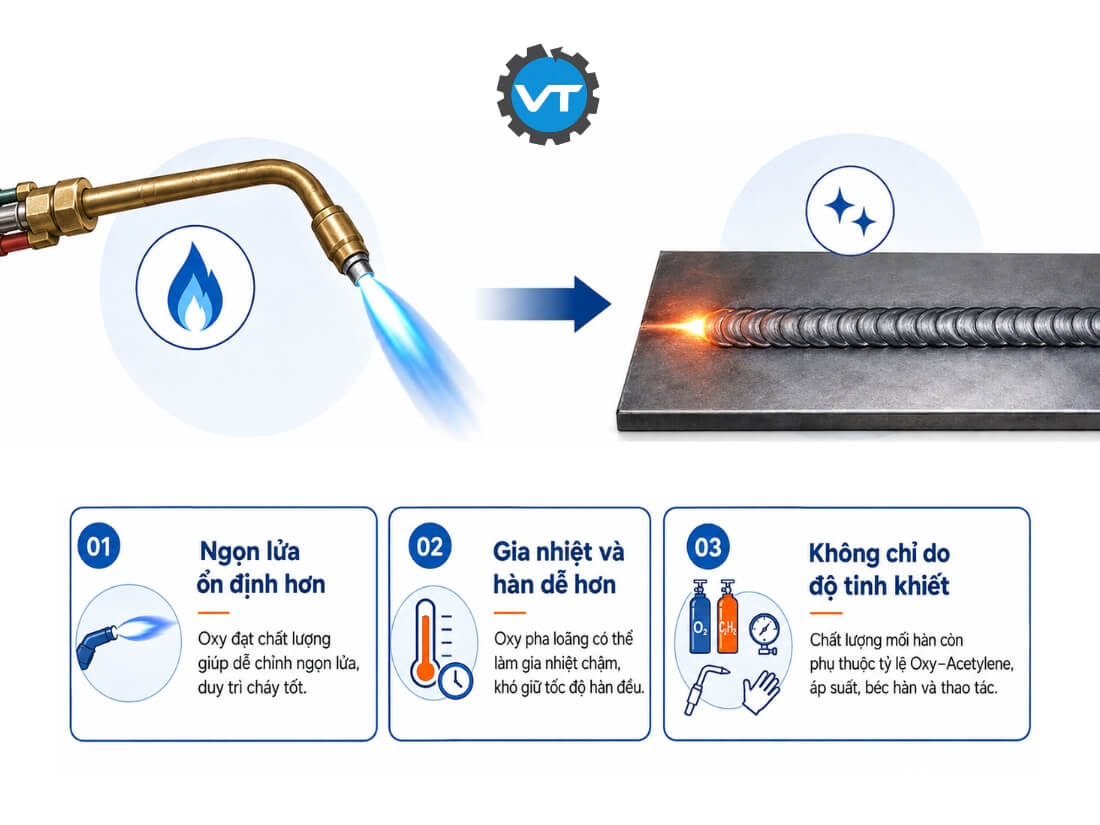
Độ tinh khiết ảnh hưởng độ ổn định nguồn nhiệt
Khi Oxy bị pha loãng bởi các khí không tham gia phản ứng, cường độ nhiệt hữu ích có thể giảm, khiến thời gian gia nhiệt kéo dài. Nếu nguồn khí, áp suất hoặc lưu lượng không ổn định, người thợ cũng khó duy trì kiểu ngọn lửa mong muốn.
Ảnh hưởng gián tiếp đến mối hàn
Khi nhiệt lượng không đủ, kim loại có thể nóng chảy chậm hơn và người thợ khó duy trì tốc độ hàn đều. Người thợ phải điều chỉnh ngọn lửa liên tục hoặc giữ mỏ hàn lâu hơn, làm việc kiểm soát vũng hàn và độ ngấu khó hơn. Bề mặt mối hàn vì vậy có thể kém đồng đều.
Độ tinh khiết không phải yếu tố duy nhất quyết định chất lượng mối hàn khí. Tỷ lệ Oxy–Acetylene, kiểu ngọn lửa, áp suất, béc hàn, độ sạch vật liệu, que bù và kỹ thuật thao tác thường có ảnh hưởng trực tiếp hơn.
Vì vậy, không nên quy mọi hiện tượng rỗ khí, nứt hoặc cháy cạnh cho độ tinh khiết của Oxy mà cần xác định nguyên nhân dựa trên toàn bộ quá trình hàn.
Dấu hiệu nào cho thấy quá trình hàn cắt đang không ổn định?
Quá trình hàn cắt không ổn định có thể biểu hiện qua tốc độ cắt giảm, khó xuyên thủng phôi, mép cắt bám xỉ hoặc ngọn lửa khó điều chỉnh.
Cần đối chiếu biểu hiện với các hạng mục sau:
Biểu hiện | Nguyên nhân cần kiểm tra |
Tốc độ cắt chậm bất thường | Độ tinh khiết, áp suất Oxy, béc cắt hoặc bề mặt vật liệu |
Khó xuyên thủng thép | Béc không phù hợp, áp suất thấp, phôi dày hoặc khí không đáp ứng |
Mép cắt nhiều xỉ | Tốc độ, chiều cao béc, áp suất, béc bẩn hoặc khí cấp không ổn định |
Ngọn lửa yếu, khó điều chỉnh | Tỷ lệ khí, bộ điều áp, béc, dây dẫn hoặc nguồn khí |
Vũng hàn khó kiểm soát | Nhiệt lượng, thao tác, vật liệu, que bù hoặc cách chỉnh ngọn lửa |
Không thể xác định độ tinh khiết của Oxy chỉ bằng màu ngọn lửa hoặc bề mặt đường cắt. Đây chỉ là dấu hiệu để tiếp tục kiểm tra hệ thống.
Nên chọn độ tinh khiết khí Oxy bao nhiêu?
Đối với cắt Oxy–gas, mức 99,5% Oxy theo thể tích có thể được sử dụng làm mốc tham khảo. ESAB khuyến nghị độ tinh khiết của Oxy dùng cho cắt không thấp hơn 99,5%, trong khi Air Liquide xác định Oxy 99,5% vol là cấp tiêu chuẩn phù hợp cho công nghệ cắt cháy.
Mức độ tinh khiết khí Oxy còn tùy thuộc vào tính chất công việc
Oxy có độ tinh khiết cao hơn có thể giúp cải thiện tốc độ hoặc chất lượng đường cắt trong một số hệ thống. Tuy nhiên, mức độ cải thiện còn phụ thuộc vào chiều dày thép, loại béc, thiết bị và thông số vận hành.
Do đó, mốc độ tinh khiết chỉ là một tiêu chí. Khi chọn Oxy, xưởng vẫn nên đối chiếu với loại béc, thiết bị và quy trình đang sử dụng.
Đối với hàn khí thông thường, không nên mặc định phải sử dụng Oxy 99,999% nếu quy trình không yêu cầu. Khi công việc cần kiểm soát chất lượng khí chặt chẽ, xưởng nên yêu cầu nhà cung cấp xác nhận cấp khí và thông tin chất lượng phù hợp.
Làm sao duy trì chất lượng Oxy đến đầu hàn cắt?
Chất lượng Oxy đến đầu hàn cắt phụ thuộc cả khí trong bình và tình trạng của hệ thống dẫn khí. Dây dẫn, van hoặc đầu nối bị rò rỉ có thể gây thất thoát Oxy, làm áp suất hoặc lưu lượng tại đầu béc không ổn định và tăng nguy cơ mất an toàn.
Để duy trì chất lượng khí và sử dụng an toàn, xưởng cần:
- Sử dụng đúng bộ điều áp dành cho Oxy; kiểm tra van, dây dẫn và đầu nối trước khi làm việc.
- Chọn béc phù hợp với khí nhiên liệu, chiều dày vật liệu và thông số của thiết bị.
- Giữ lỗ béc sạch, không bám xỉ, biến dạng hoặc tắc nghẽn.
- Không để dầu, mỡ tiếp xúc với van, bộ điều áp, dây dẫn hoặc các bộ phận dùng cho Oxy.
- Đặt bình thẳng đứng, cố định chắc chắn ở nơi thông thoáng; không kéo, nâng hoặc di chuyển bình bằng van.
- Không dùng Oxy để thổi bụi, làm sạch quần áo hoặc thay thế khí nén.
- Chỉ người đã được đào tạo mới thực hiện việc lắp đặt, kiểm tra và vận hành hệ thống.
Oxy không tự cháy nhưng hỗ trợ quá trình cháy rất mạnh. Trong môi trường giàu Oxy, nhiều vật liệu có thể bắt lửa dễ hơn và cháy dữ dội hơn.
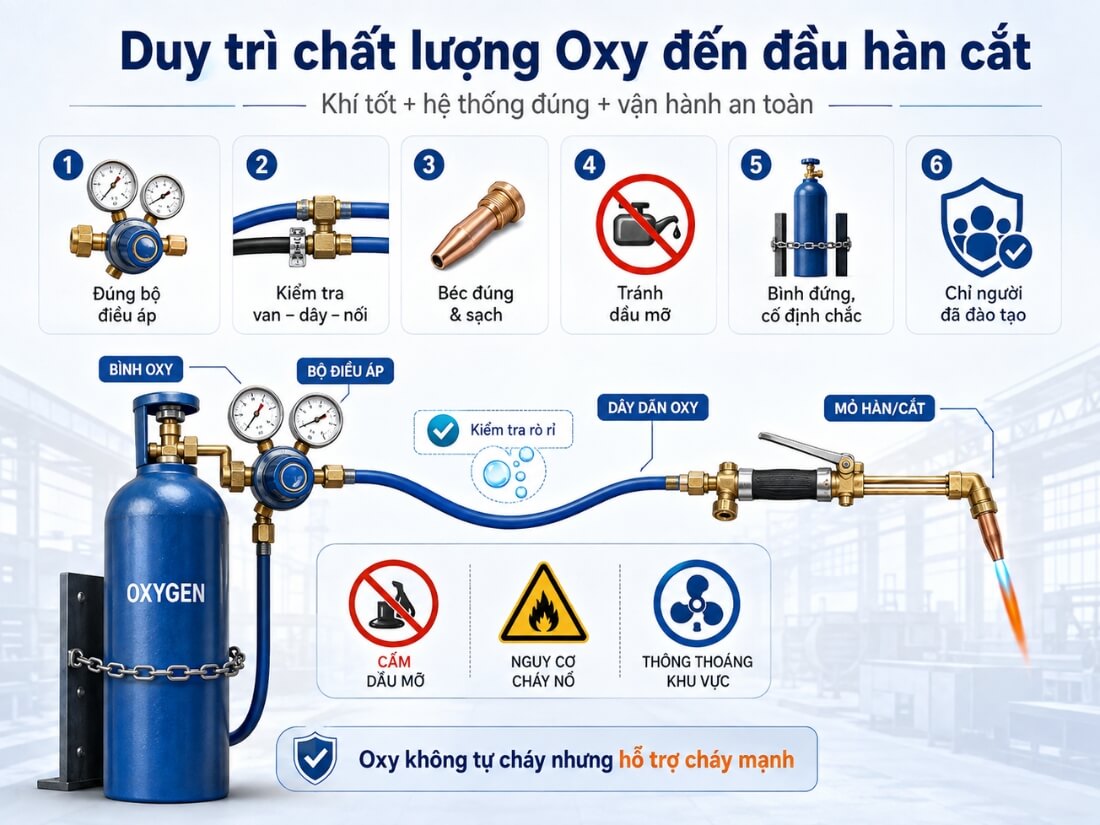
Cách duy trì chất lượng Oxy đến đầu hàn cắt
Dù sử dụng Oxy công nghiệp ở cấp độ tinh khiết nào, các thiết bị tiếp xúc với Oxy vẫn phải đúng loại, sạch và không nhiễm dầu mỡ. Độ tinh khiết cao không làm thay đổi nguyên tắc an toàn cơ bản đối với hệ thống Oxy
Câu hỏi thường gặp
Khí Oxy càng tinh khiết thì mối hàn càng đẹp đúng không?
Không hoàn toàn. Độ tinh khiết phù hợp giúp duy trì ngọn lửa ổn định, nhưng chất lượng mối hàn còn phụ thuộc tỷ lệ Oxy–Acetylene, kiểu ngọn lửa, áp suất, béc, vật liệu, que bù và kỹ thuật thao tác.
Oxy không đủ tinh khiết có làm đường cắt nhiều xỉ không?
Có thể. Oxy bị pha loãng có thể làm phản ứng Oxy hóa kém hiệu quả và mép cắt bám xỉ. Tuy nhiên, cần kiểm tra thêm tốc độ, áp suất, chiều cao đầu cắt, tình trạng béc và bề mặt vật liệu.
Có thể nhận biết độ tinh khiết Oxy qua màu ngọn lửa không?
Không thể xác định chính xác chỉ qua màu ngọn lửa hoặc bề mặt đường cắt. Muốn biết độ tinh khiết, cần xem thông tin chất lượng từ nhà cung cấp hoặc sử dụng thiết bị phân tích phù hợp.
Hàn cắt thông thường có cần Oxy 99,999% không?
Thông thường không. Không nên mặc định hàn cắt phổ thông cần Oxy 99,999%. Xưởng nên chọn cấp khí theo yêu cầu của thiết bị, quy trình và hiệu quả kinh tế thực tế.
Mua, Nạp Và Đổi Bình Khí Oxy Hàn Cắt Ở Đâu?
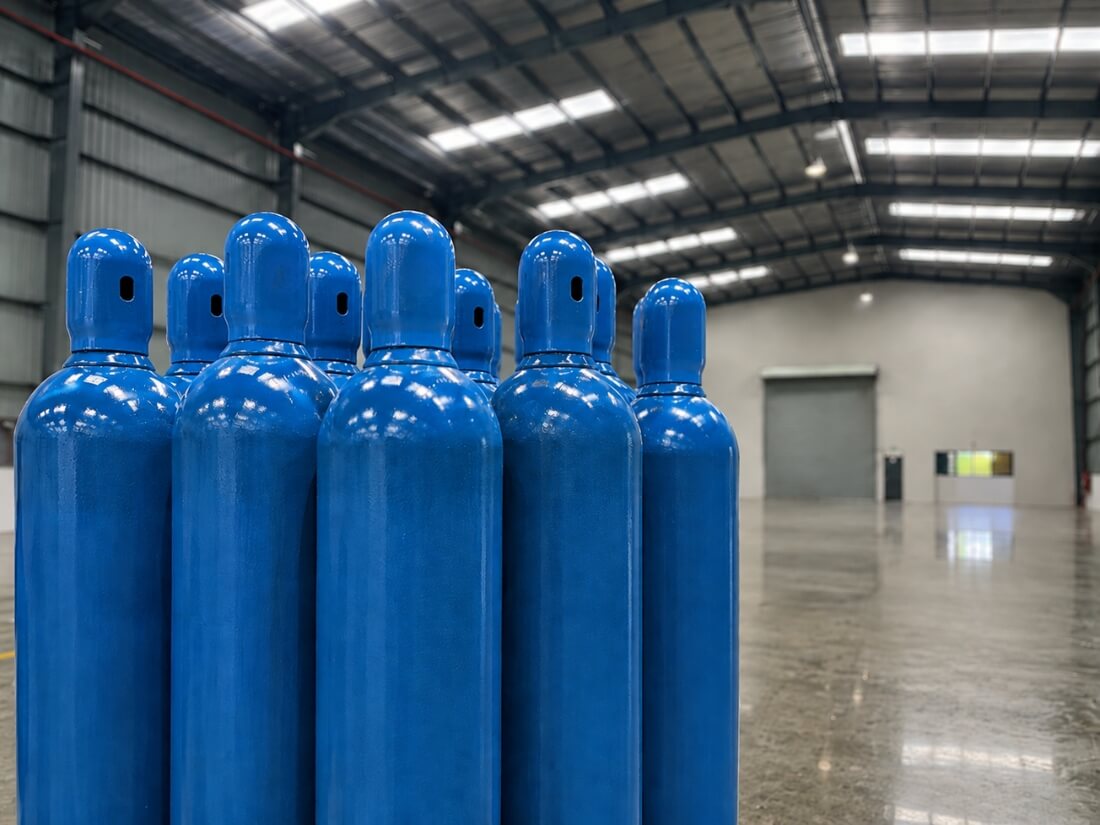
Xưởng cần mua, nạp hoặc đổi bình khí Oxy phục vụ hàn cắt kim loại, hãy cung cấp loại thiết bị, chiều dày vật liệu, tần suất sử dụng và địa điểm giao hàng để Khí Việt Tâm tư vấn phương án phù hợp.
Liên hệ Khí Việt Tâm để được tư vấn mức độ tinh khiết khí Oxy
Liên hệ Hotline/Zalo 093.818.1959 để được hỗ trợ lựa chọn khí Oxy công nghiệp, quy cách bình và bộ điều áp đáp ứng nhu cầu sử dụng thực tế của xưởng.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay