Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
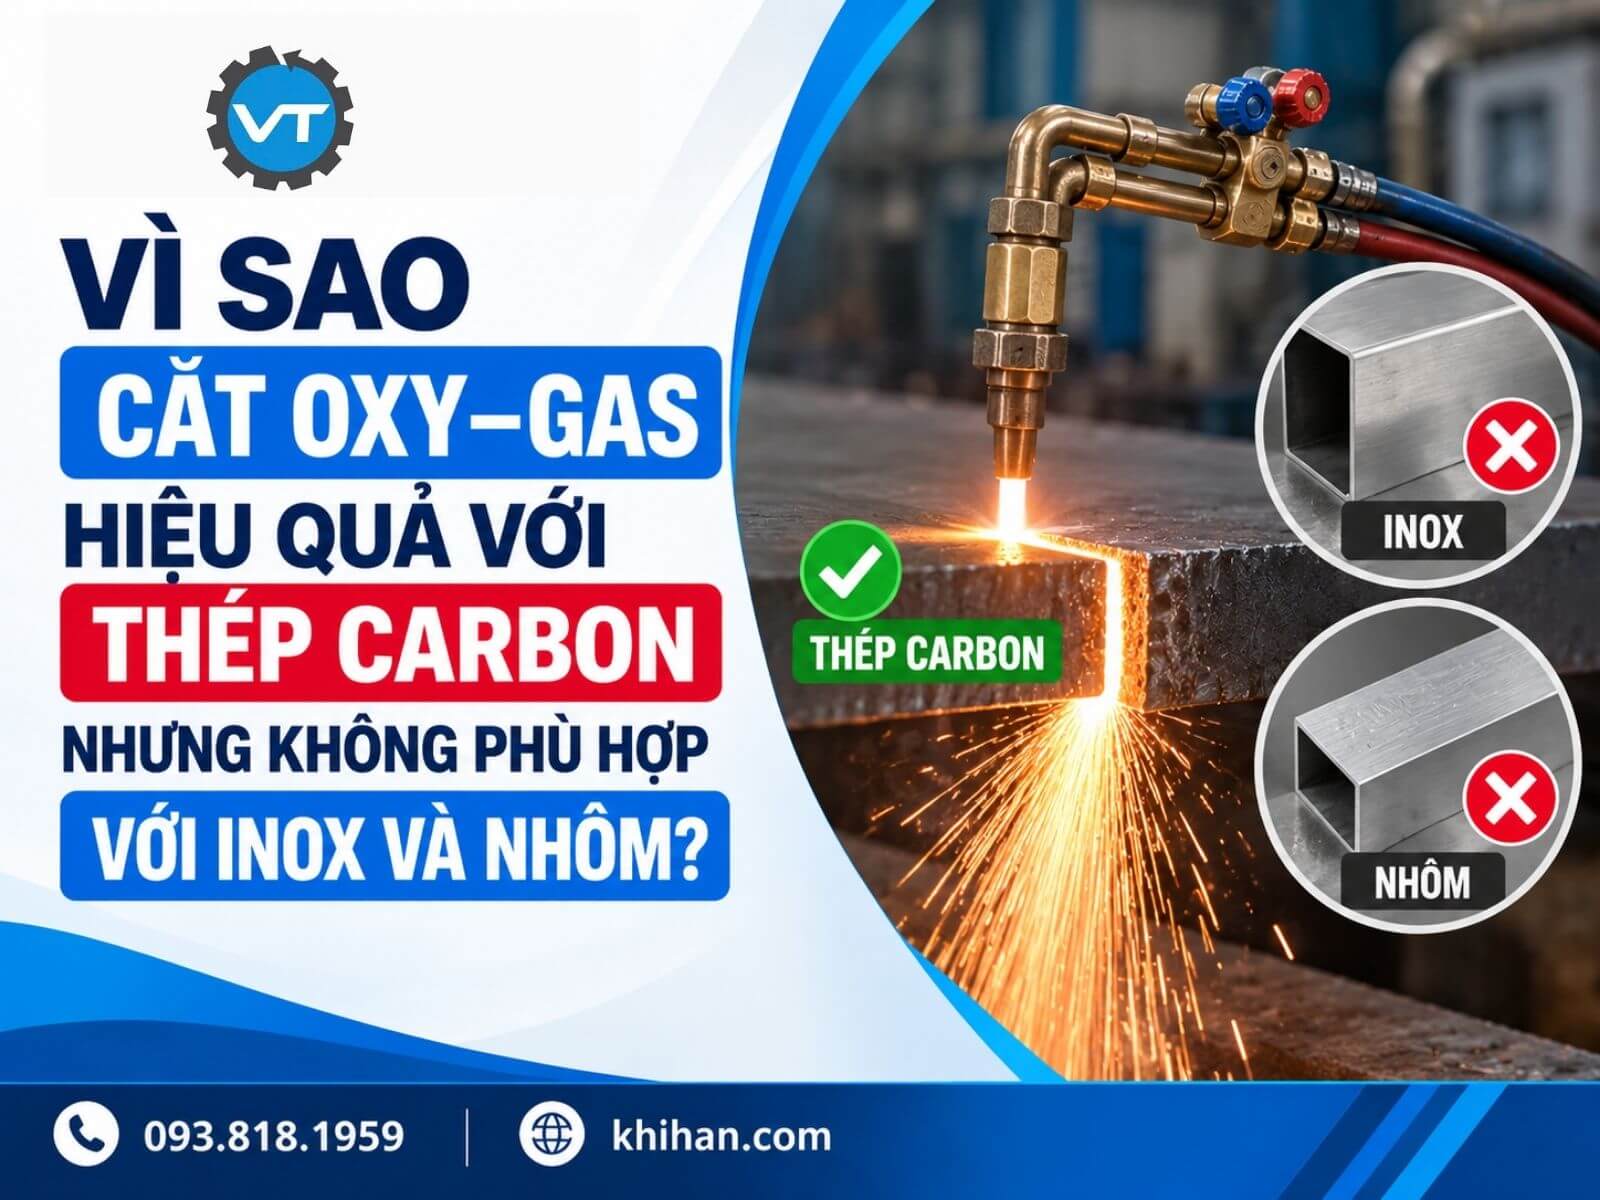
Vì Sao Cắt Oxy–Gas Hiệu Quả Với Thép Carbon Nhưng Không Phù Hợp Với Inox Và Nhôm?
Cắt Oxy-gas có thể tạo đường cắt liên tục trên thép carbon, trong khi inox và nhôm thường chỉ nóng đỏ, chảy bề mặt hoặc bám nhiều xỉ. Khác biệt không đơn thuần nằm ở nhiệt độ ngọn lửa mà ở cách từng kim loại phản ứng với Oxy và đặc tính của lớp oxit được tạo ra.
Bài viết sẽ làm rõ cơ chế này, đồng thời giúp người đọc lựa chọn phương pháp cắt thích hợp hơn cho thép carbon, inox và nhôm.
Vì Sao Cắt Oxy-Gas Hiệu Quả Với Thép Carbon Nhưng Không Phù Hợp Với Inox Và Nhôm?
Cắt Oxy-gas Phù Hợp Với Những Kim Loại Nào?
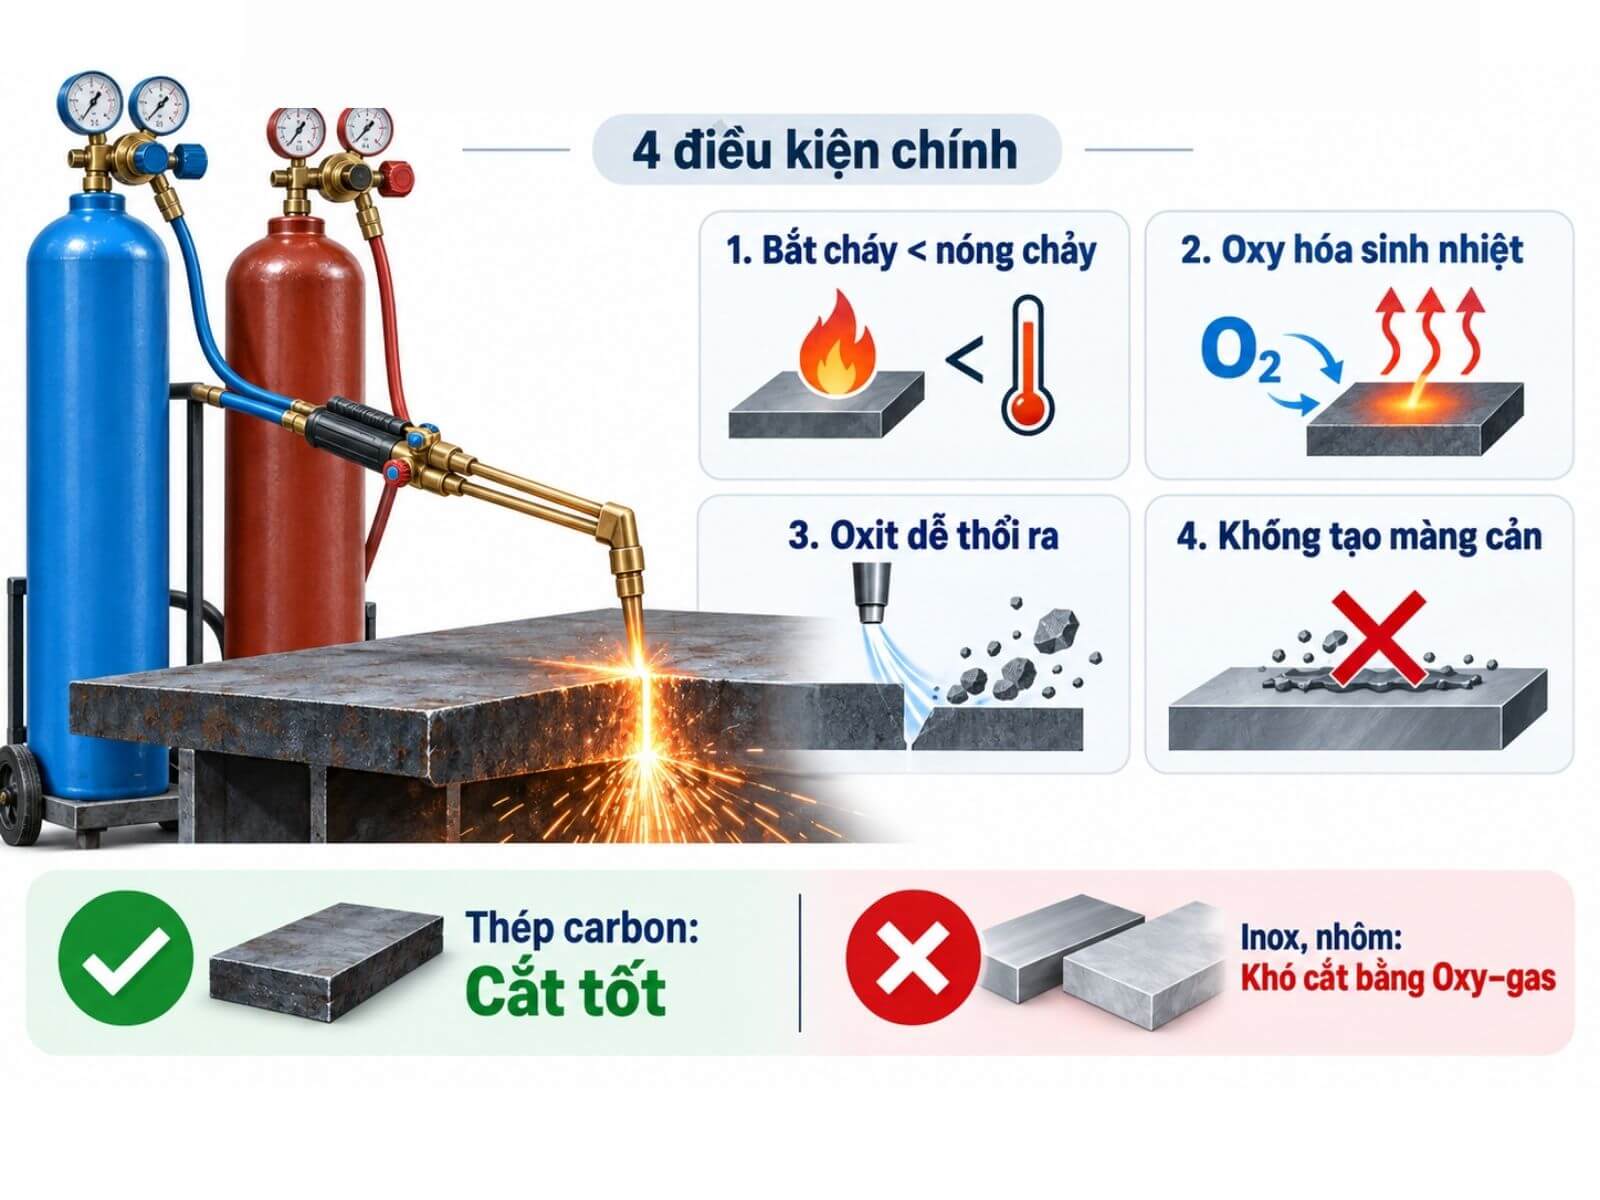
Cắt Oxy-gas không đơn thuần dùng ngọn lửa để làm nóng chảy kim loại. Ngọn lửa Oxy kết hợp với Acetylene hoặc LPG chủ yếu nung vị trí bắt đầu đến nhiệt độ bắt cháy. Sau đó, tia Oxy cắt làm kim loại nóng phản ứng, sinh thêm nhiệt và đẩy sản phẩm oxy hóa khỏi rãnh.
Quá trình chỉ có thể tiếp tục khi lớp oxit được loại bỏ, để phần kim loại mới tiếp xúc với Oxy. Vì vậy, một vật liệu muốn cắt ổn định bằng Oxy-gas cần đáp ứng các điều kiện:
- Nhiệt độ bắt cháy thấp hơn nhiệt độ nóng chảy của kim loại nền.
- Phản ứng oxy hóa diễn ra đủ mạnh và tạo thêm nhiệt.
- Oxit hình thành có thể bị tia Oxy đẩy khỏi rãnh cắt.
- Lớp oxit không tạo thành màng bảo vệ ngăn phản ứng tiếp tục.
Thép carbon thấp đáp ứng tương đối tốt các điều kiện này. Inox và nhôm lại tạo lớp oxit bền, chịu nhiệt hoặc bám chặt, khiến đường cắt khó duy trì bằng mỏ Oxy-gas thông thường.
Điều Gì Quyết Định Kim Loại Có Cắt Được Bằng Oxy-gas?
Vì Sao Thép Carbon Cắt Oxy-Gas Hiệu Quả?
Trong thép carbon thấp, sắt là thành phần nền tham gia trực tiếp vào phản ứng với tia Oxy. Sau khi vùng cắt được nung đến nhiệt độ bắt cháy, sắt phản ứng mạnh với tia Oxy, tạo oxit sắt và giải phóng thêm nhiệt. Nguồn nhiệt này tiếp tục nung phần thép phía trước và phía dưới, giúp phản ứng lan truyền theo chiều di chuyển của mỏ.
Oxit sắt hình thành trong vùng cắt có thể trở nên đủ lỏng để tia Oxy tốc độ cao đẩy khỏi khe. Khi xỉ được loại bỏ, lớp sắt mới lộ ra và tiếp tục phản ứng. Nhờ đó, chu trình oxy hóa – sinh nhiệt – thổi xỉ được duy trì liên tục.
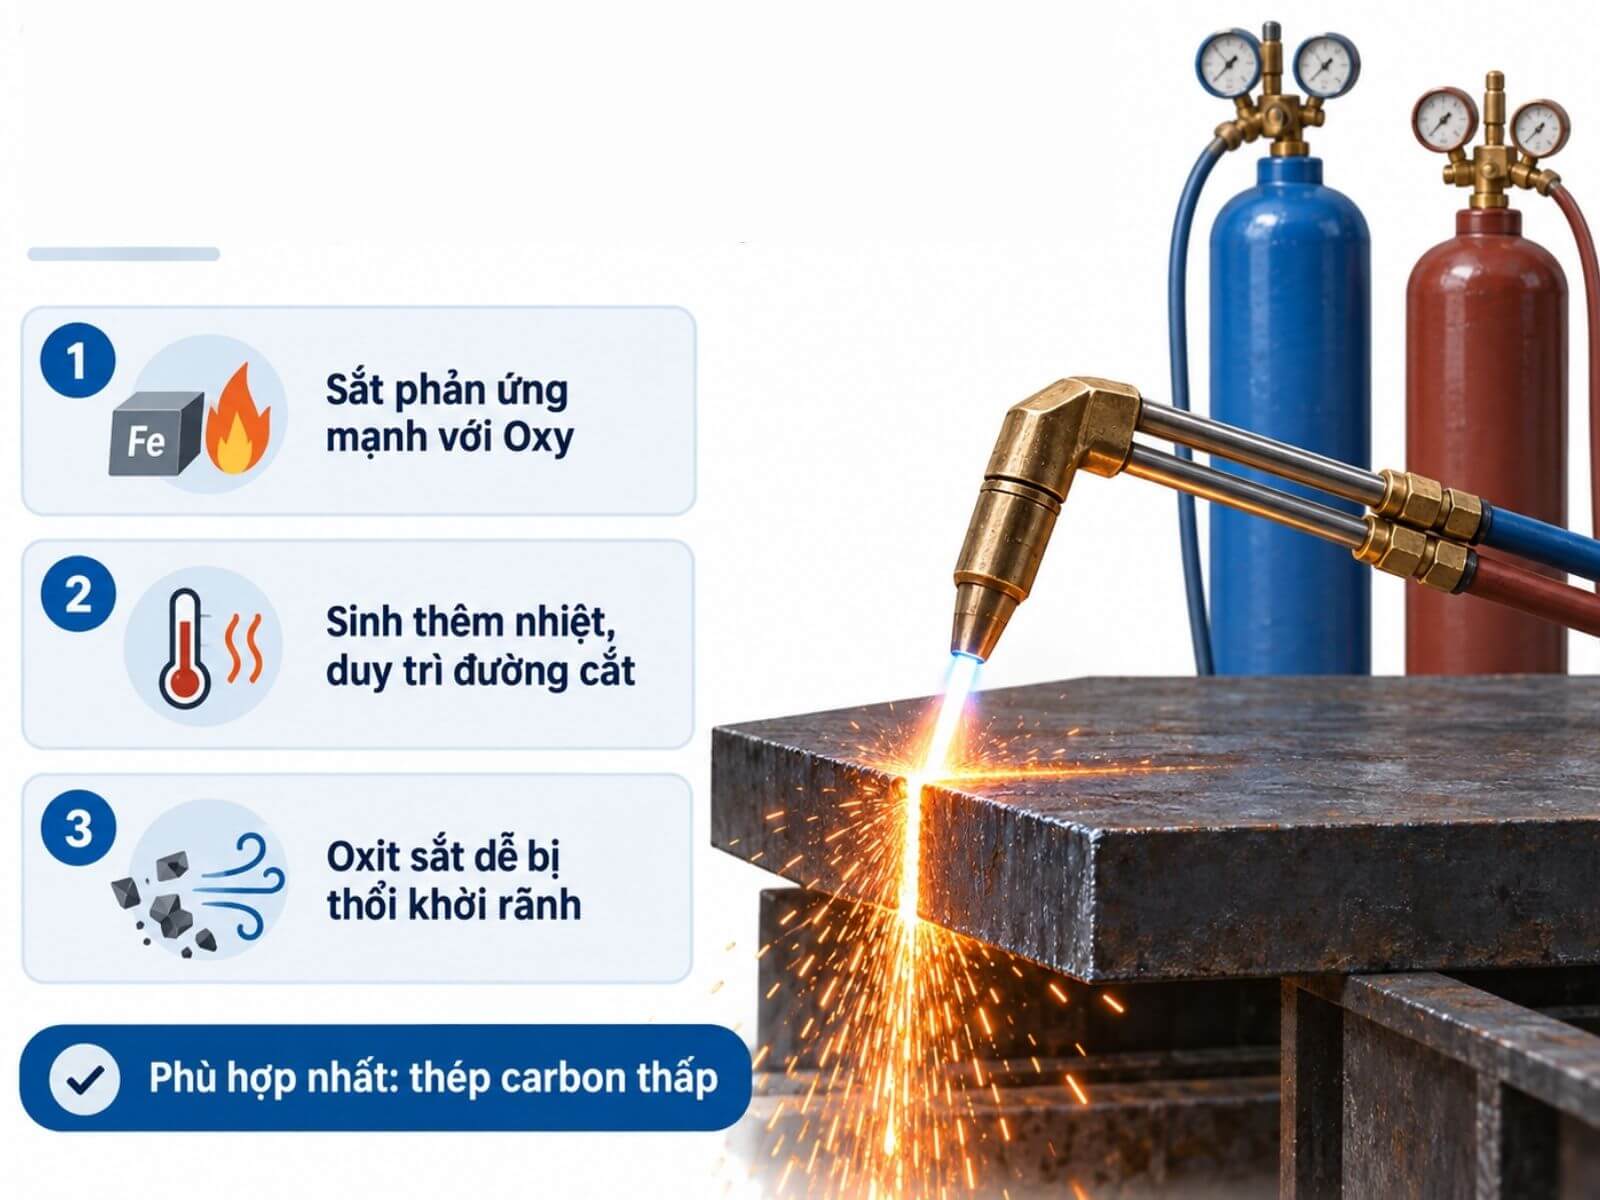
Vì Sao Thép Carbon Cắt Oxy-gas Hiệu Quả?
Tuy nhiên, không phải loại thép nào cũng cắt giống nhau. Thép carbon thấp thường dễ xử lý nhất. Khi hàm lượng carbon hoặc nguyên tố hợp kim tăng, mép cắt có thể bị cứng, dễ nứt hoặc hình thành lớp oxit khó loại bỏ hơn. Vì vậy, cần xác định mác thép, chiều dày và yêu cầu mép cắt trước khi chọn béc cùng thông số vận hành.
Nếu vật liệu đã được xác định là thép carbon phù hợp nhưng khả năng cắt vẫn yếu, nguyên nhân có thể nằm ở nguồn khí, áp suất, bộ điều áp, dây dẫn, béc hoặc mỏ cắt. Khi đó, nên kiểm tra theo hướng dẫn trong bài bình Oxy còn áp nhưng cắt yếu thay vì tiếp tục tăng áp suất.
Vì Sao Cắt Oxy-Gas Không Phù Hợp Với Inox?
Inox vẫn chứa sắt nhưng có hàm lượng crom đủ lớn để hình thành lớp oxit bảo vệ trên bề mặt. Đặc tính giúp inox chống ăn mòn cũng chính là trở ngại khi cắt bằng Oxy-gas.
Lớp Oxit Giàu Crom Ngăn Phản Ứng Tiếp Diễn
Khi inox được nung nóng, lớp oxit giàu crom chịu nhiệt và bám chặt hình thành trong vùng cắt. Lớp này khó trở nên đủ lỏng để tia Oxy thổi khỏi rãnh, đồng thời ngăn Oxy tiếp xúc với phần kim loại mới bên dưới.
Do đó, chu trình oxy hóa – sinh nhiệt – thổi xỉ không thể duy trì như trên thép carbon. Tăng nhiệt độ ngọn lửa hoặc áp suất Oxy không xử lý được nguyên nhân này nếu lớp oxit vẫn bám trong rãnh.
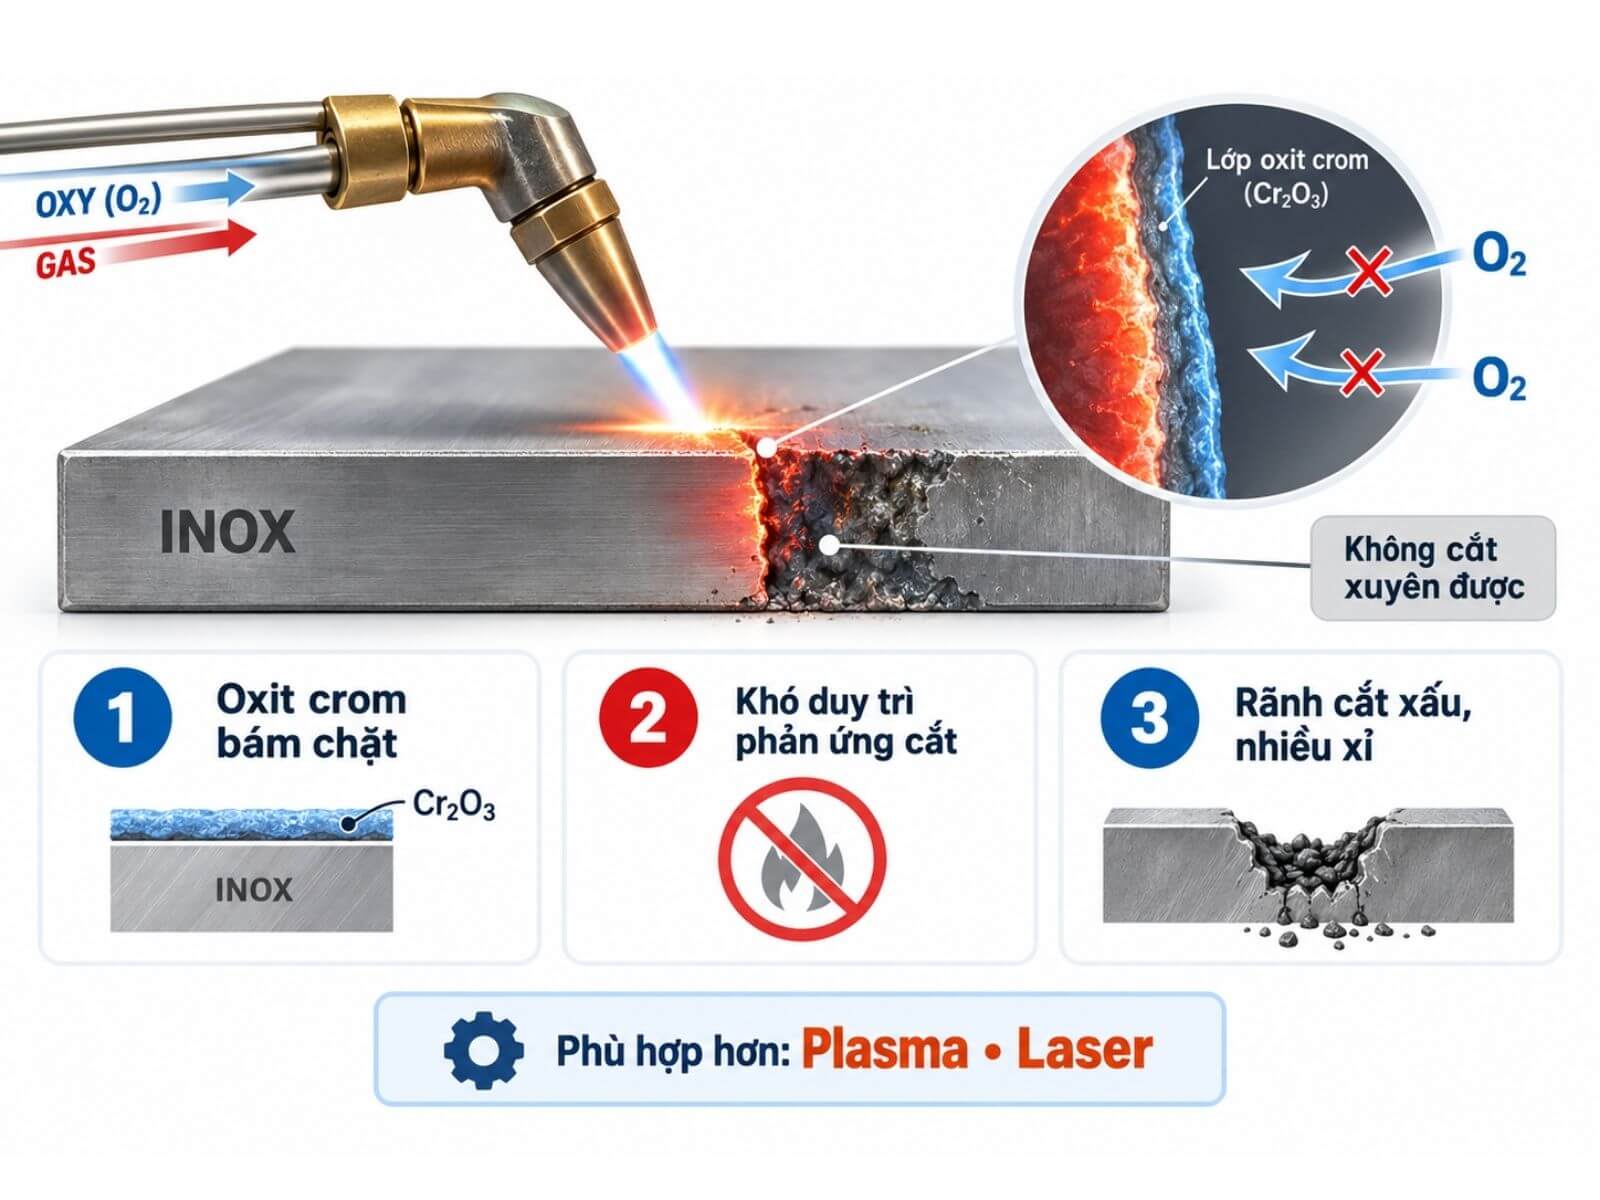
Vì Sao Cắt Oxy-gas Không Phù Hợp Với Inox?
Hiện Tượng Khi Dùng Mỏ Oxy-Gas Cắt Inox
Những biểu hiện thường gặp gồm:
- Khó mồi và duy trì đường cắt.
- Bề mặt nóng đỏ hoặc chảy nhưng không cắt xuyên ổn định.
- Rãnh cắt rộng, không đều và nhiều xỉ.
- Mép cắt bị oxy hóa, biến màu và khó kiểm soát kích thước.
Vì vậy, plasma, laser hoặc tia nước thường thích hợp hơn với inox. Một số quy trình công nghiệp có thể dùng bột sắt hoặc chất trợ dung, nhưng đây là phương pháp chuyên dụng, không thể thay thế bằng cách tăng áp suất trên mỏ cắt thông thường.
Vì Sao Cắt Oxy-gas Không Phù Hợp Với Nhôm?
Nhôm phản ứng với Oxy nhưng nhanh chóng hình thành lớp oxit mỏng, bền và bám chặt. Lớp màng này bảo vệ phần kim loại bên dưới và làm gián đoạn phản ứng cần thiết để duy trì đường cắt.
Oxit Nhôm Có Nhiệt Độ Nóng Chảy Cao Hơn Nhôm
Nhôm có nhiệt độ nóng chảy thấp hơn nhiều so với lớp oxit nhôm hình thành trên bề mặt. Khi nung bằng mỏ Oxy-gas, phần nhôm bên dưới có thể hóa lỏng trước nhưng lớp oxit bên ngoài vẫn chưa đủ lỏng để bị tia Oxy thổi ra.
Kết quả là bề mặt có thể chảy lõm hoặc biến dạng thay vì tạo thành rãnh cắt sạch và liên tục.
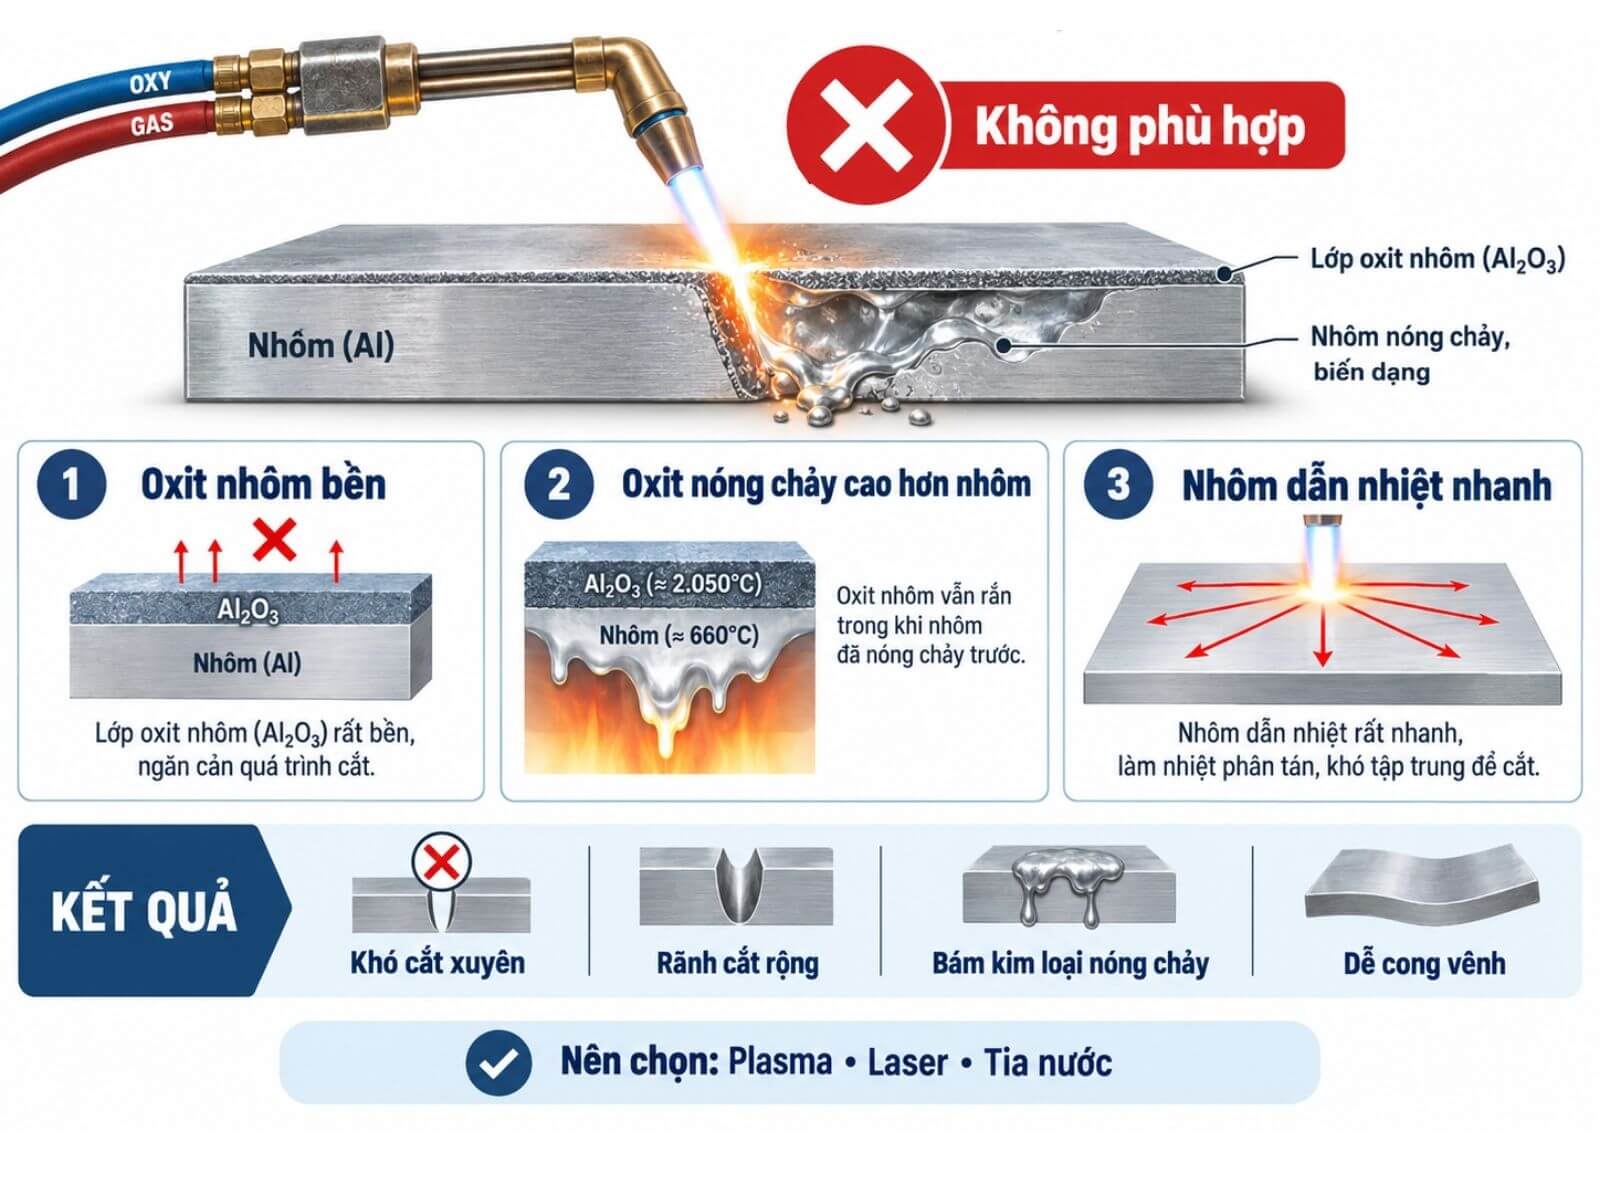
Vì Sao Cắt Oxy-gas Không Phù Hợp Với Nhôm?
Khả Năng Truyền Nhiệt Làm Vùng Cắt Khó Tập Trung
Nhôm dẫn nhiệt nhanh nên nhiệt từ ngọn lửa dễ lan sang khu vực xung quanh. Vùng cắt khó duy trì nhiệt độ ổn định, còn tấm nhôm có nguy cơ cong vênh hoặc nóng chảy trên diện rộng.
Những biểu hiện thường gặp gồm:
- Bề mặt chảy lõm nhưng khó cắt xuyên.
- Rãnh cắt rộng và không liên tục.
- Mép cắt bám nhiều kim loại nóng chảy.
- Tấm nhôm dễ biến dạng do nhiệt.
Với nhôm, plasma, laser, tia nước hoặc phương pháp cơ khí thường cho kết quả dễ kiểm soát hơn mỏ Oxy-gas thông thường.
So Sánh Khả Năng Cắt Oxy-gas Theo Từng Vật Liệu
Khả năng cắt Oxy-gas không chỉ phụ thuộc vào nhiệt độ ngọn lửa mà còn được quyết định bởi phản ứng giữa kim loại với Oxy, đặc tính của lớp oxit và khả năng đẩy xỉ ra khỏi rãnh cắt.
Tiêu chí | Thép carbon | Inox | Nhôm |
Phản ứng với tia Oxy | Sắt oxy hóa mạnh sau khi được nung đến nhiệt độ bắt cháy | crom tạo lớp oxit bền, hạn chế Oxy tiếp xúc với kim loại mới | Bề mặt nhanh chóng tạo lớp oxit nhôm bám chặt |
Khả năng sinh nhiệt | Phản ứng oxy hóa sinh thêm nhiệt, hỗ trợ duy trì đường cắt | Phản ứng khó lan truyền liên tục qua lớp oxit giàu crom | Nhôm có thể oxy hóa nhưng không tạo được cơ chế cắt ổn định |
Đặc điểm lớp oxit | oxit sắt nóng có thể trở nên đủ lỏng để thổi ra | oxit giàu crom chịu nhiệt, bám chặt và khó loại bỏ | oxit nhôm có nhiệt độ nóng chảy cao hơn nhiều so với nhôm nền |
Khả năng duy trì đường cắt | Tốt với thép phù hợp và thông số được điều chỉnh đúng | Khó mồi và khó duy trì bằng mỏ Oxy-gas thông thường | Nhiệt phân tán nhanh, kim loại nền có thể chảy trước lớp oxit |
Biểu hiện khi cắt | Rãnh cắt liên tục, xỉ được đẩy xuống phía dưới | Rãnh không đều, nhiều xỉ bám và bề mặt dễ biến màu | Bề mặt chảy lõm, rãnh rộng, dễ cong vênh và khó cắt xuyên |
Mức độ phù hợp | Phù hợp, đặc biệt với thép carbon thấp | Không phù hợp với phương pháp Oxy-gas thông thường | Không phù hợp với phương pháp Oxy-gas thông thường |
Công nghệ thường thay thế | Plasma hoặc laser khi cần độ chính xác và tốc độ cao hơn | Plasma, laser hoặc tia nước | Plasma, laser, tia nước hoặc phương pháp cơ khí |
Theo ESAB, cắt Oxy-gas hoạt động hiệu quả với những kim loại có oxit mang nhiệt độ nóng chảy thấp hơn kim loại nền. Đây là lý do phương pháp này phù hợp với thép carbon thấp nhưng không thuận lợi với inox và nhôm. TWI cũng xác nhận Plasma có thể cắt nhiều kim loại dẫn điện, bao gồm thép không gỉ và nhôm.
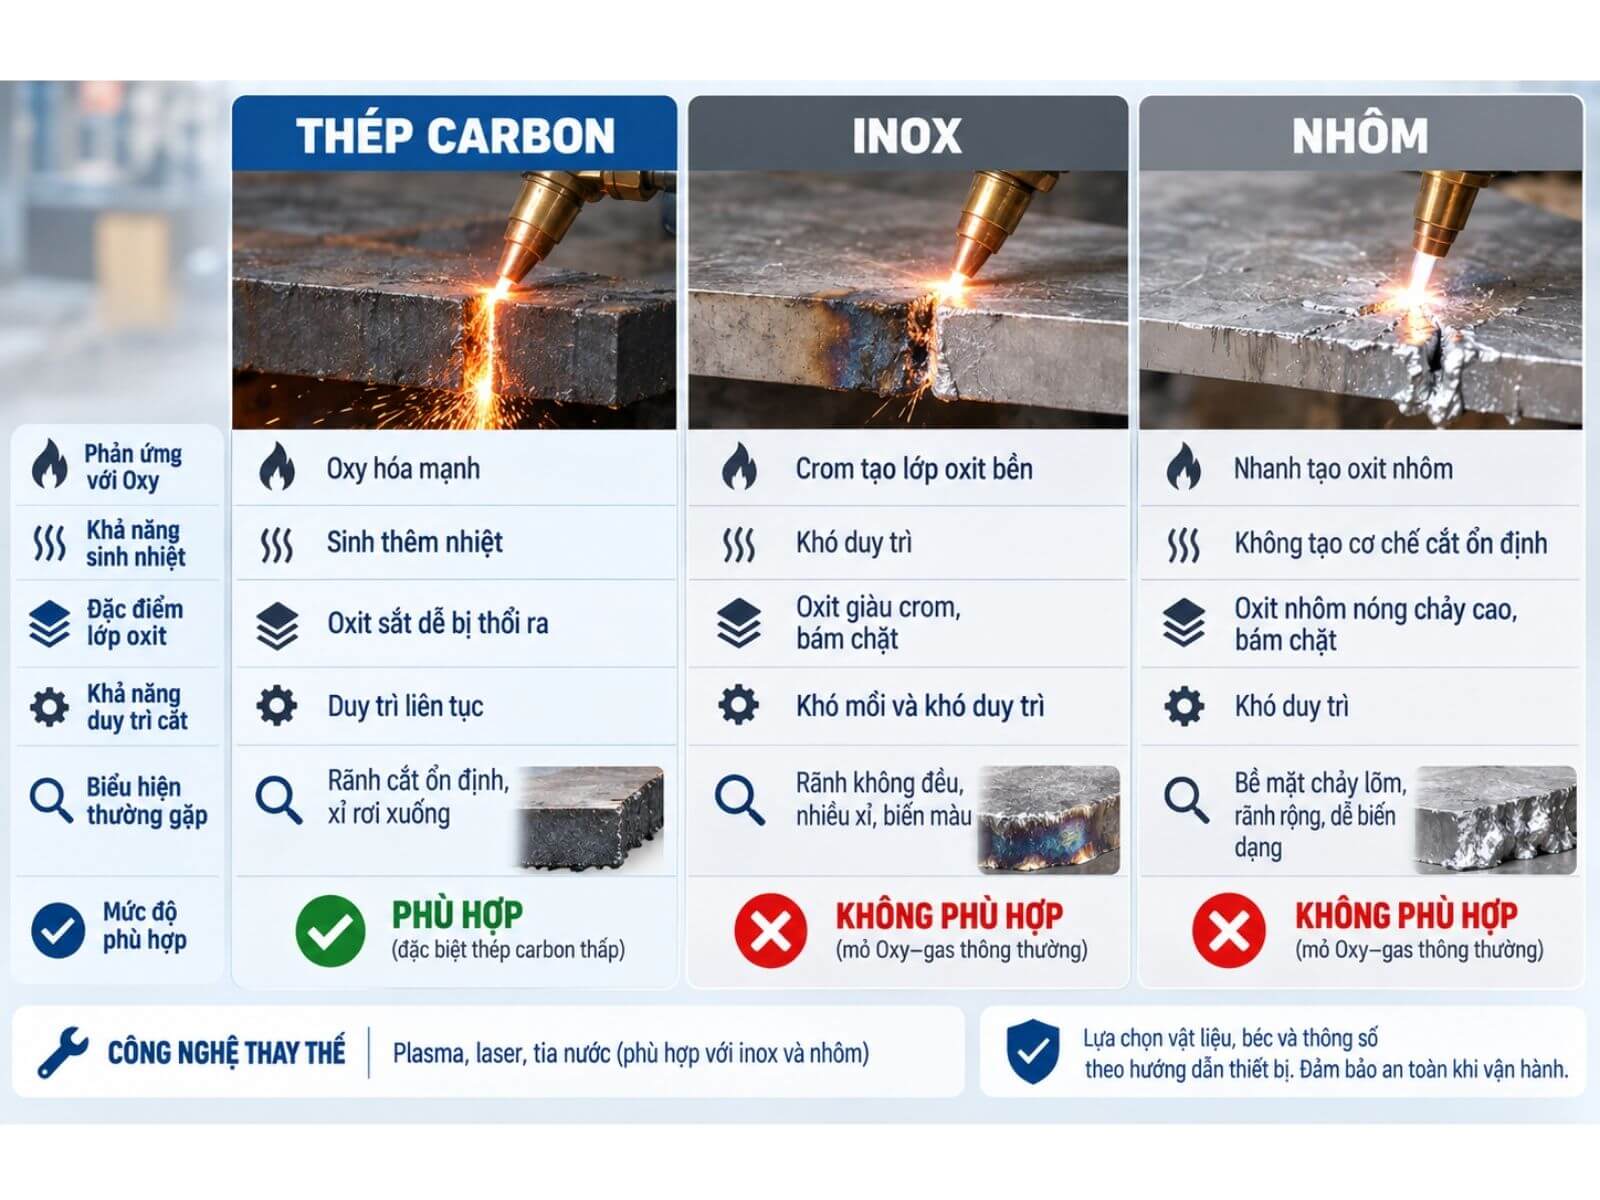
So Sánh Khả Năng Cắt Oxy-gas Theo Từng Vật Liệu
Lưu ý an toàn: Việc lựa chọn béc, áp suất và trình tự vận hành phải tuân theo hướng dẫn của đúng bộ mỏ đang sử dụng. Không dùng dầu mỡ trên thiết bị Oxy, không kiểm tra rò rỉ bằng lửa và không tăng áp suất vượt thông số để cố cắt vật liệu không phù hợp. Nếu xuất hiện rò khí, cháy ngược, tiếng nổ lặp lại hoặc thiết bị nóng bất thường, cần dừng sử dụng và chuyển cho người có chuyên môn kiểm tra.
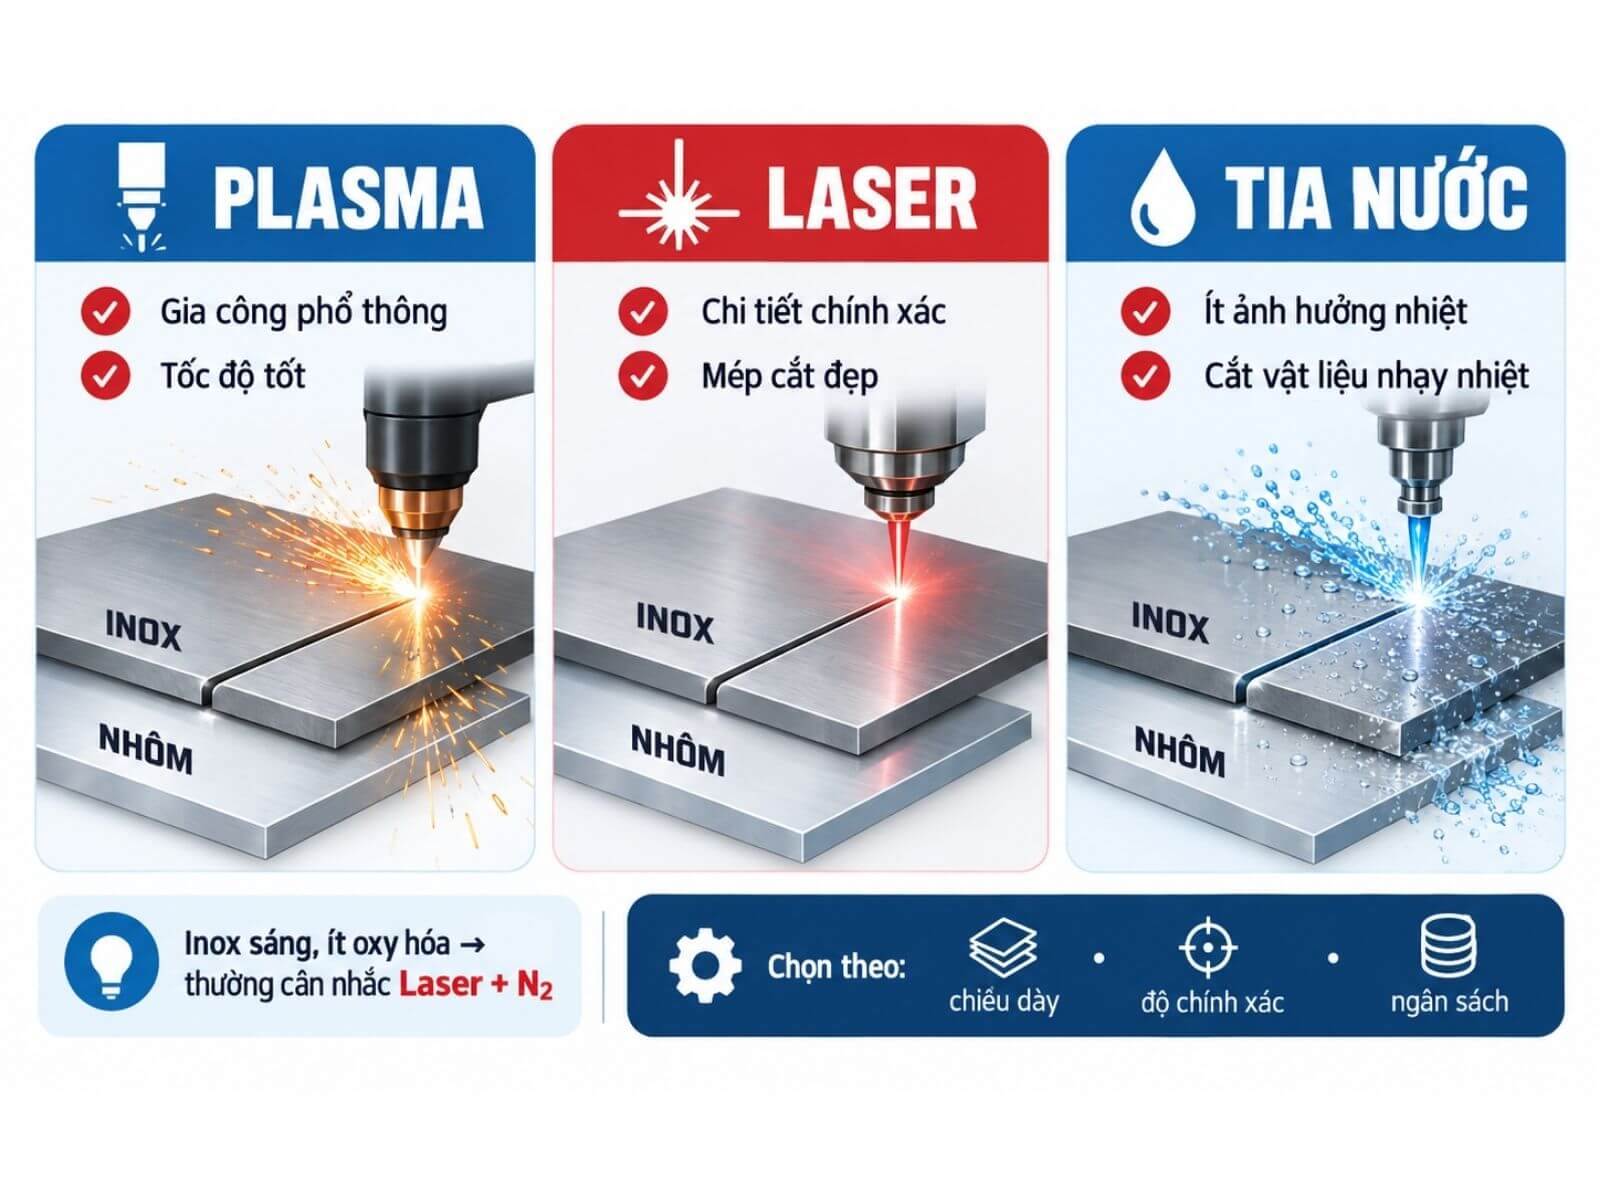
Nên Dùng Phương Pháp Nào Để Cắt Inox Và Nhôm?
Inox và nhôm không đáp ứng thuận lợi cơ chế cắt bằng Oxy-gas, vì vậy cần chuyển sang công nghệ hoạt động theo nguyên lý khác. Lựa chọn cụ thể phụ thuộc vào loại vật liệu, chiều dày, yêu cầu mép cắt, độ chính xác và ngân sách của xưởng.
Nhu cầu gia công | Phương pháp nên cân nhắc | Lưu ý |
Gia công phổ thông, cần tốc độ | plasma | Mép cắt có thể cần làm sạch |
Chi tiết phức tạp, dung sai cao | Laser | Chi phí thiết bị và khí hỗ trợ cao |
Hạn chế ảnh hưởng nhiệt | Tia nước | Tốc độ và chi phí vận hành cần được tính toán |
Mép inox sáng, ít oxy hóa | Laser dùng khí hỗ trợ phù hợp | Thường cân nhắc Nitơ |
Vật liệu dẫn điện có chiều dày phù hợp | plasma | Phải đối chiếu bảng cắt của máy |
Plasma thường phù hợp với nhu cầu gia công kim loại dẫn điện ở tốc độ cao. Laser thích hợp khi cần rãnh cắt hẹp và độ chính xác cao, còn tia nước có hạt mài nên được cân nhắc khi cần hạn chế ảnh hưởng nhiệt. Nếu muốn dùng plasma cho inox hoặc nhôm, có thể tham khảo thêm bài khí Nitơ trong cắt Plasma.
Nên Dùng Phương Pháp Nào Để Cắt Inox Và Nhôm?
Câu Hỏi Thường Gặp
Cắt Oxy-Gas Có Cắt Được Inox Không?
Mỏ Oxy-gas thông thường không thích hợp để cắt inox vì lớp oxit giàu crom chịu nhiệt, bám chặt và làm gián đoạn phản ứng oxy hóa. Quy trình dùng bột sắt hoặc chất trợ dung là phương pháp chuyên dụng, không phải thao tác thông thường.
Mỏ Oxy-Acetylene Có Cắt Được Nhôm Không?
Mỏ Oxy–Acetylene có thể làm nhôm nóng chảy hoặc cháy bề mặt nhưng khó tạo đường cắt sạch. Nguyên nhân là nhôm nền chảy trước khi lớp oxit nhôm chịu nhiệt bên ngoài được loại bỏ.
Vì Sao Ngọn Lửa Đủ Nóng Vẫn Không Cắt Tốt Inox?
Cắt Oxy-gas không chỉ dựa vào nhiệt độ ngọn lửa. Đường cắt chỉ được duy trì khi kim loại oxy hóa, phản ứng sinh nhiệt và oxit được thổi khỏi rãnh. Lớp oxit giàu crom trên inox cản trở chu trình này.
Cắt Inox Và Nhôm Nên Dùng Plasma Hay Laser?
Plasma phù hợp với nhu cầu gia công phổ thông, cần tốc độ và chi phí đầu tư dễ tiếp cận hơn. Laser nên được cân nhắc khi cần rãnh cắt hẹp, độ chính xác cao và khả năng sản xuất lặp lại.
Cắt Oxy-Gas Khác Cắt Laser Dùng Oxy Như Thế Nào?
Trong cắt Oxy-gas, ngọn lửa nhiên liệu nung thép đến nhiệt độ bắt cháy, sau đó tia Oxy duy trì phản ứng và thổi xỉ. Với cắt laser dùng Oxy, chùm tia laser là nguồn năng lượng tập trung chính, còn Oxy đóng vai trò khí hỗ trợ và bổ sung nhiệt qua phản ứng oxy hóa. Xưởng có thể tham khảo thêm bài so sánh khí Nitơ và Oxy trong cắt laser kim loại để lựa chọn khí hỗ trợ phù hợp.
Kết Luận
Cắt Oxy-gas hiệu quả với thép carbon thấp vì phản ứng oxy hóa có thể sinh thêm nhiệt và tạo oxit dễ bị đẩy khỏi rãnh.Inox tạo lớp oxit giàu crom chịu nhiệt, còn nhôm hình thành oxit bám chặt và truyền nhiệt nhanh, vì vậy, Plasma, laser hoặc tia nước thường là lựa chọn dễ kiểm soát hơn.
Bình Oxy trong kho
Khí Việt Tâm cung cấp khí Oxy công nghiệp, đồng thời hỗ trợ nạp và đổi bình phục vụ hàn cắt tại TP.HCM cùng khu vực lân cận. Khách hàng có thể tham khảo bảng giá đổi khí Oxy mới nhất để dự trù chi phí và lựa chọn quy cách bình phù hợp.
Liên hệ Hotline/Zalo 093.818.1959 để được tư vấn quy cách bình và phương án cấp khí phù hợp.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay