 Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Áp Suất Oxy Khi Cắt Thép Nên Chỉnh Bao Nhiêu? Bảng Chọn Theo Độ Dày Và Cỡ Béc
Áp suất Oxy khi cắt thép không có một mức cố định cho mọi độ dày. Thép càng dày thường cần béc có khả năng cấp dòng Oxy cắt lớn hơn, nhưng điều đó không có nghĩa chỉ cần tăng áp suất là có thể cắt hiệu quả.
Mức cài đặt phải được tra đồng thời theo độ dày thép, cỡ béc, loại mỏ cắt, khí nhiên liệu và bảng thông số của nhà sản xuất. ESAB cũng khuyến nghị lựa chọn áp suất theo chiều dày vật liệu và loại béc thay vì áp dụng một con số chung. Bài viết này sẽ giúp phân biệt áp suất Oxy cắt với Oxy nung, cách đọc bảng chọn béc và những dấu hiệu cho thấy áp suất cài đặt chưa phù hợp.
Áp Suất Oxy Khi Cắt Thép Nên Chỉnh Bao Nhiêu? Bảng Chọn Theo Độ Dày Và Cỡ Béc
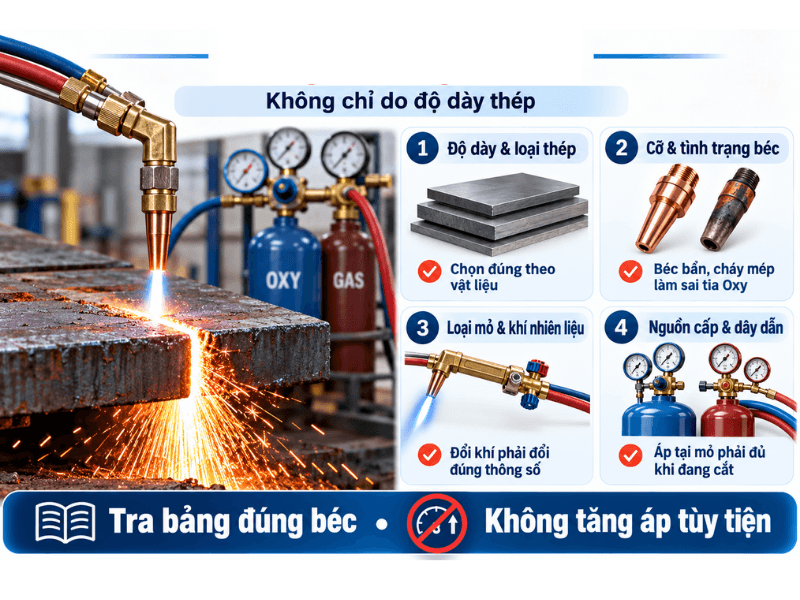
Áp Suất Oxy Khi Cắt Thép Phụ Thuộc Vào Những Yếu Tố Nào?
Độ dày thép chỉ là thông tin đầu tiên để chọn béc. Mức áp suất cuối cùng còn phụ thuộc vào loại mỏ, khí nhiên liệu và khả năng cấp khí của hệ thống.
Độ Dày Và Loại Thép
Thép dày hơn thường cần béc có lỗ Oxy cắt lớn hơn và lưu lượng cao hơn để dòng khí xuyên hết chiều dày, đẩy xỉ ra khỏi rãnh cắt. Tuy nhiên, mức áp cụ thể vẫn phải tra theo bảng của đúng loại béc, không tăng áp chỉ dựa vào cảm giác đường cắt chưa xuyên.
Thành phần, tình trạng bề mặt và khả năng oxy hóa của vật liệu cũng ảnh hưởng quá trình cắt. Bảng dành cho thép carbon thông thường không nên áp dụng nguyên trạng cho thép hợp kim cao, inox hoặc vật liệu khác.
Cỡ, Kiểu Và Tình Trạng Béc Cắt
Mỗi cỡ béc có phạm vi chiều dày, áp suất và lưu lượng riêng. Số cỡ béc giữa các hãng hoặc các dòng sản phẩm không nhất thiết tương đương, vì vậy phải đối chiếu đúng mã và bảng thông số của nhà sản xuất. Các bảng của ESAB/Victor cũng liên kết trực tiếp mã béc với chiều dày thép, áp suất Oxy cắt và lượng Oxy tiêu thụ.
Béc bẩn, cháy mép, biến dạng hoặc có lỗ phun bị hư hỏng sẽ làm dòng Oxy mất tập trung. Không nên bù lại bằng cách tăng áp, cần vệ sinh bằng dụng cụ phù hợp hoặc thay béc nếu không còn đạt yêu cầu.
Loại Mỏ Và Khí Nhiên Liệu Sử Dụng
Mỏ cắt phải có khả năng đáp ứng cỡ béc, áp suất và lưu lượng cần thiết. Mỏ cắt tay, mỏ cắt máy hoặc các thiết kế hai dây và ba dây có thể sử dụng bảng thông số khác nhau.
Acetylene, propane, propylene và khí tự nhiên cũng yêu cầu kiểu béc cùng chế độ nung nóng khác nhau. Chẳng hạn, một số béc dùng Acetylene có kết cấu một mảnh, trong khi béc cho propane hoặc khí tự nhiên thường có thiết kế khác. Không đổi khí nhiên liệu mà vẫn giữ nguyên béc và thông số nếu nhà sản xuất chưa xác nhận phù hợp.
Áp Suất Oxy Khi Cắt Thép Phụ Thuộc Vào Những Yếu Tố Nào?
Chiều Dài Dây Và Khả Năng Cấp Khí Của Hệ Thống
Dây dài, đường kính trong nhỏ, nhiều đầu nối hoặc phụ kiện gây cản dòng có thể làm áp suất tại mỏ thấp hơn số hiển thị trên bộ điều áp. Tổn thất thể hiện rõ hơn khi nhấn cần Oxy cắt và hệ thống phải cấp lưu lượng lớn.
Nguồn Oxy dùng trong hàn cắt, bộ điều áp, dây dẫn, van chống cháy ngược và các đầu nối đều phải đáp ứng đủ lưu lượng mà béc yêu cầu. Thông số cần đạt tại đầu vào mỏ trong điều kiện khí đang chảy, không chỉ là áp suất tĩnh trên đồng hồ.
Nếu áp suất tụt mạnh khi có tải, cần kiểm tra khả năng cấp khí và tổn thất trên toàn tuyến thay vì tiếp tục tăng áp vượt bảng khuyến cáo.
Bảng Áp Suất Oxy Tham Khảo Cho Béc Victor Type 101
Không có một bảng áp suất Oxy dùng chung cho mọi loại béc cắt. Trước khi áp dụng bảng, cần xác định chính xác hãng sản xuất, dòng béc, model mỏ và loại khí nhiên liệu đang sử dụng.
Phạm vi bảng: Các thông số dưới đây chỉ áp dụng cho béc Victor Type 101 dùng Acetylene và đúng mã phụ tùng được liệt kê. Không dùng bảng này cho béc Harris, GCE, Koike hoặc dòng Victor khác.
Độ dày thép | Cỡ béc đề xuất | Áp suất Oxy nung | Áp suất Oxy cắt | Ghi chú |
1/4 inch, khoảng 6,4 mm | 00 | 3–5 psig (0,21–0,34 bar) | 20–25 psig (1,38–1,72 bar) | Mã béc 0330-0004 |
3/8–1/2 inch, khoảng 9,5–12,7 mm | 0 | 3–5 psig (0,21–0,34 bar) | 25–30 psig (1,72–2,07 bar) | Mã béc 0330-0012, bộ thông số thứ nhất trên bảng ESAB |
3/8–1/2 inch, khoảng 9,5–12,7 mm | 0 | 3–6 psig (0,21–0,41 bar) | 30–35 psig (2,07–2,41 bar) | Cùng mã béc, bộ thông số thứ hai trên bảng ESAB |
3/4 inch, khoảng 19 mm | 1 | 4–7 psig (0,28–0,48 bar) | 30–35 psig (2,07–2,41 bar) | Mã béc 0330-0005 |
1–1 1/2 inch, khoảng 25,4–38,1 mm | 2 | 4–12 psig (0,28–0,83 bar) | 40–45 psig (2,76–3,10 bar) | Mã béc 0330-0006 |
2–2 1/2 inch, khoảng 50,8–63,5 mm | 3 | 5–14 psig (0,34–0,97 bar) | 40–45 psig (2,76–3,10 bar) | Mã béc 0330-0002, bộ thông số thứ nhất trên bảng ESAB |
2–2 1/2 inch, khoảng 50,8–63,5 mm | 3 | 5–16 psig (0,34–1,10 bar) | 45–50 psig (3,10–3,45 bar) | Cùng mã béc, bộ thông số thứ hai trên bảng ESAB |
3 inch, khoảng 76,2 mm | 4 | 6–17 psig (0,41–1,17 bar) | 40–50 psig (2,76–3,45 bar) | Mã béc 0330-0007 |
4–5 inch, khoảng 101,6–127 mm | 5 | 7–18 psig (0,48–1,24 bar) | 45–55 psig (3,10–3,79 bar) | Mã béc 0330-0008, bộ thông số thứ nhất trên bảng ESAB |
4–5 inch, khoảng 101,6–127 mm | 5 | 7–20 psig (0,48–1,38 bar) | 50–55 psig (3,45–3,79 bar) | Cùng mã béc, bộ thông số thứ hai trên bảng ESAB |
Nguồn: Bảng thông số vận hành Victor Type 101 Acetylene Cutting Tips – ESAB.
Trang dữ liệu Victor đưa ra hai bộ thông số cho một số mã béc nhưng không giải thích rõ điều kiện áp dụng của từng bộ. Vì vậy, cần đối chiếu tài liệu đi kèm hoặc xác nhận với nhà sản xuất, đại lý kỹ thuật trước khi chọn mức áp suất.
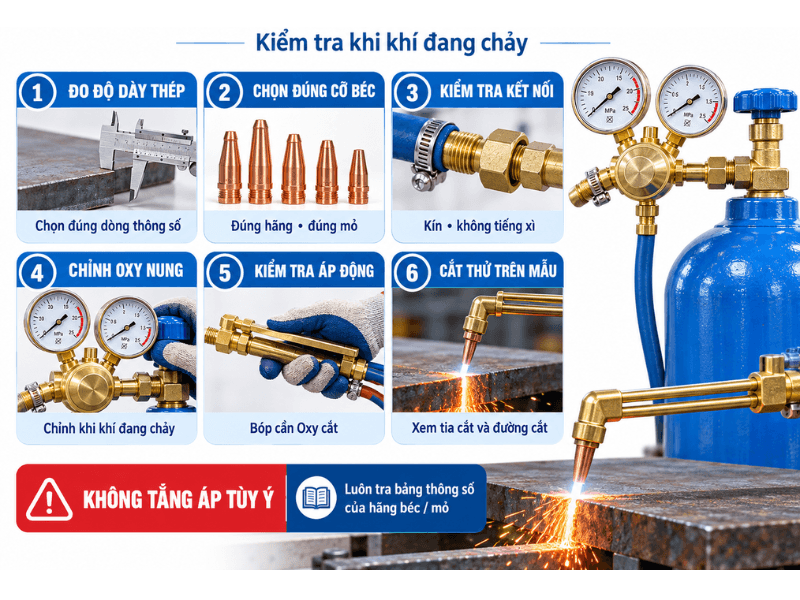
Cách Chỉnh Áp Suất Oxy Trước Khi Cắt
Áp suất Oxy phải được chỉnh theo đúng bảng thông số của hãng béc/mỏ và kiểm tra khi khí đang chảy. Không dựa riêng vào số đo tĩnh trên đồng hồ hoặc tăng áp tùy ý khi đường cắt chưa đạt yêu cầu.
- Xác định độ dày thép: Đo chiều dày thực tế của phôi để chọn đúng dòng thông số trong catalogue.
- Chọn đúng cỡ béc: Đối chiếu độ dày thép với mã béc, loại mỏ và khí nhiên liệu đang sử dụng. Không áp dụng cỡ béc của hãng khác.
- Kiểm tra và mở van đúng quy trình: Xác nhận các kết nối kín, van và bộ điều áp phù hợp, sau đó mở nguồn khí theo hướng dẫn của nhà sản xuất. Không tiếp tục thao tác nếu phát hiện tiếng xì hoặc thiết bị bất thường.
- Chỉnh áp suất khi khí đang chảy: Điều chỉnh áp suất Oxy nung trong điều kiện dòng khí tương ứng đang mở, thay vì chỉ đọc áp suất khi tất cả van trên mỏ đều đóng.
- Điều chỉnh ngọn lửa nung: Mồi lửa bằng dụng cụ chuyên dụng và chỉnh ngọn lửa theo đúng loại khí nhiên liệu, loại béc và hướng dẫn của mỏ cắt.
- Bóp cần Oxy cắt và kiểm tra lại áp suất động: Điều chỉnh trong trạng thái Oxy cắt đang chảy. Tài liệu Harris lưu ý áp suất Oxy cắt yêu cầu phải đạt tại đầu vào mỏ.
- Cắt thử trên mẫu: Kiểm tra khả năng xuyên thủng, độ ổn định của tia Oxy và chất lượng đường cắt trước khi gia công chi tiết chính thức. Nếu kết quả chưa đạt, kiểm tra lại béc, tốc độ cắt, nguồn cấp và tình trạng hệ thống trước khi điều chỉnh.
Cách Chỉnh Áp Suất Oxy Trước Khi Cắt
Nhận Biết Áp Suất Oxy Đang Quá Thấp Hoặc Quá Cao
Không nên kết luận áp suất Oxy thấp hoặc cao chỉ bằng hình dạng đường cắt. Cùng một biểu hiện có thể xuất phát từ cỡ béc, tình trạng lỗ Oxy, tốc độ di chuyển, khoảng cách mỏ hoặc khả năng cấp khí của hệ thống.
Hiện tượng | Khả năng cần kiểm tra |
Không cắt xuyên, xỉ bám mặt dưới | Áp suất hoặc lưu lượng chưa đủ, béc quá nhỏ, nung chưa đạt hoặc di chuyển quá nhanh |
Tia Oxy yếu, đường cắt ngắt quãng | Béc bị tắc, bình sắp hết, van chưa mở đủ hoặc áp suất bị sụt trên đường dẫn |
Mép cắt bị khoét, rãnh quá rộng | Áp suất cao hơn mức phù hợp, béc quá lớn, khoảng cách mỏ sai hoặc tốc độ cắt quá chậm |
Tiếng cắt bất thường, tia Oxy phân tán | Lỗ béc bẩn, biến dạng, lắp sai hoặc áp suất không nằm trong dải khuyến cáo |
Đồng hồ tụt mạnh khi bóp cần cắt | Nguồn khí, bộ điều áp, dây dẫn hoặc phụ kiện không đáp ứng đủ lưu lượng |
Áp suất đúng nhưng vẫn không cắt ổn định | Kiểm tra lại béc, ngọn lửa nung, tốc độ di chuyển và tình trạng bề mặt thép |
Khi xuất hiện các dấu hiệu trên, hãy kiểm tra áp suất trong lúc bóp cần Oxy cắt và so sánh với bảng của đúng béc/mỏ đang sử dụng. Áp suất hiển thị bình thường khi không có dòng khí chưa chứng minh hệ thống cung cấp đủ Oxy trong lúc cắt.
Nếu áp suất động thấp, không nên tăng mức cài đặt ngay. Trước tiên, cần kiểm tra lượng khí trong bình, trạng thái van, dây dẫn, đầu nối, van chống cháy ngược và khả năng cấp lưu lượng của bộ điều áp.
Ngừng thao tác nếu tia khí mất ổn định, bộ điều áp rung, áp suất tăng giảm bất thường hoặc xuất hiện tiếng xì. Không vệ sinh, tháo béc hay siết đầu nối khi hệ thống vẫn còn áp suất.
Trường hợp đồng hồ vẫn báo áp nhưng tia cắt yếu, có thể tham khảo quy trình kiểm tra bình Oxy còn áp nhưng cắt yếu để khoanh vùng nguyên nhân từ nguồn khí đến béc cắt.
Vì Sao Không Nên Chỉ Tăng Áp Khi Cắt Không Xuyên?
Cắt không xuyên chưa chắc do áp suất Oxy quá thấp. Nếu tăng áp vượt mức nhà sản xuất khuyến cáo mà chưa xác định nguyên nhân, tia Oxy có thể mất ổn định, rãnh cắt rộng hơn, mép thép bị khoét và lượng khí tiêu thụ tăng nhưng đường cắt vẫn không đạt yêu cầu.
Các nguyên nhân cần kiểm tra gồm:
- Béc không đúng cỡ hoặc bị tắc: Béc quá nhỏ không đáp ứng độ dày thép, lỗ Oxy bám xỉ hoặc biến dạng có thể làm tia cắt yếu và phân tán.
- Khoảng cách giữa béc và phôi chưa phù hợp: Đặt mỏ quá cao hoặc quá thấp làm vùng nung và tia Oxy cắt không tác động đúng vị trí.
- Tốc độ di chuyển quá nhanh: Tia Oxy chưa đủ thời gian xuyên qua chiều dày thép, khiến đường cắt bị đứt và xỉ bám phía dưới.
- Thép chưa được nung đủ nhiệt: Nếu điểm bắt đầu chưa đạt nhiệt độ cần thiết, tăng áp suất Oxy cắt không thể thay thế cho quá trình nung đúng.
- Đường khí bị nghẽn hoặc sụt áp: Bộ điều áp, dây quá nhỏ hoặc quá dài, van chống cháy ngược và phụ kiện có thể hạn chế lưu lượng. Khi đó, đồng hồ có thể báo đủ áp lúc không tải nhưng tụt mạnh khi bóp cần Oxy cắt.
- Bề mặt thép có gỉ, sơn hoặc tạp chất: Lớp phủ dày và bề mặt bẩn có thể làm quá trình nung, bắt đầu cắt và duy trì đường cắt kém ổn định.
Khi cắt không xuyên, nên kiểm tra theo thứ tự: độ dày thép → cỡ và tình trạng béc → khoảng cách mỏ → mức nung nóng → tốc độ cắt → áp suất động và khả năng cấp lưu lượng. Chỉ điều chỉnh áp suất trong phạm vi catalogue của đúng hãng béc/mỏ.
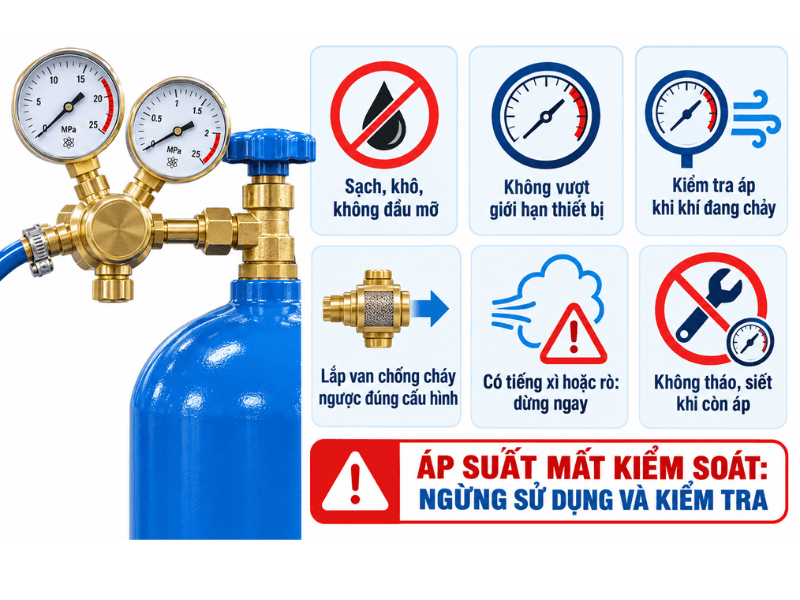
Lưu Ý An Toàn Khi Chỉnh Áp Suất Oxy
Oxy không tự cháy nhưng làm vật liệu bắt lửa dễ hơn và cháy mạnh hơn. Vì vậy, việc chỉnh áp phải được thực hiện bằng thiết bị phù hợp, trong tình trạng kín và theo đúng hướng dẫn của nhà sản xuất.
- Không để thiết bị Oxy dính dầu mỡ: Van bình, bộ điều áp, dây, đầu nối và tay hoặc găng của người thao tác phải sạch, khô, không dính dầu mỡ. OSHA yêu cầu toàn bộ thiết bị sử dụng với Oxy phải được giữ sạch khỏi các chất dầu và mỡ.
- Không vượt giới hạn của thiết bị: Chỉ chỉnh trong phạm vi áp suất mà mỏ, béc, dây dẫn, bộ điều áp và phụ kiện được thiết kế để làm việc.
- Không dựa vào áp suất tĩnh: Cần kiểm tra lại áp suất khi dòng Oxy nung hoặc Oxy cắt đang chảy. Đồng hồ báo đủ áp khi không tải chưa chứng minh hệ thống duy trì đủ áp suất và lưu lượng lúc cắt.
- Lắp thiết bị chống cháy ngược đúng cấu hình: Van chống cháy ngược phải đúng loại khí, đúng chiều dòng và đúng vị trí theo hướng dẫn của nhà sản xuất. HSE khuyến nghị bố trí thiết bị này gần bộ điều áp trên cả đường Oxy và đường khí nhiên liệu, dây dài có thể cần bảo vệ thêm tại mỏ.
- Dừng sử dụng khi phát hiện rò rỉ: Khóa hoặc cô lập nguồn theo quy trình an toàn nếu dây, van, đầu nối hay bộ điều áp có tiếng xì, đóng tuyết bất thường hoặc không giữ được áp suất.
- Không tháo hoặc siết thiết bị khi còn áp: Phải đóng nguồn, xả áp theo đúng quy trình và xác nhận hệ thống không còn áp suất trước khi kiểm tra hoặc thay thế bộ phận.
- Không tiếp tục vận hành khi áp suất mất kiểm soát: Ngừng sử dụng nếu kim đồng hồ dao động mạnh, áp suất tự tăng, bộ điều áp rung hoặc van an toàn hoạt động bất thường.
Lưu Ý An Toàn Khi Chỉnh Áp Suất Oxy
Nếu không xác định được giới hạn áp suất, vị trí lắp van chống cháy ngược hoặc trình tự thao tác của đúng model, không nên tự điều chỉnh theo kinh nghiệm. Cần kiểm tra tài liệu thiết bị hoặc yêu cầu người có chuyên môn xác nhận trước khi vận hành.
Câu Hỏi Thường Gặp
Áp Suất Oxy Cắt Và Áp Suất Oxy Nung Có Giống Nhau Không?
Không nên mặc định là giống nhau. Oxy nung tham gia tạo ngọn lửa cùng khí nhiên liệu để nung thép đến nhiệt độ bắt đầu cắt, còn Oxy cắt tạo tia khí trung tâm để thực hiện quá trình cắt.
Việc hai dòng Oxy có được điều chỉnh độc lập hay dùng chung một nguồn áp còn phụ thuộc thiết kế mỏ hai dây, mỏ ba dây và hệ thống cấp khí. Nếu catalogue không công bố riêng áp suất Oxy nung, không nên tự suy ra một giá trị khác.
Vì Sao Phải Chỉnh Áp Suất Khi Khí Đang Chảy?
Khi bóp cần cắt, áp suất có thể giảm do tổn thất qua bộ điều áp, dây dẫn và phụ kiện. Vì vậy, số đo khi mỏ chưa cấp khí không phản ánh đầy đủ khả năng làm việc của hệ thống, áp suất phải được kiểm tra trong trạng thái vận hành mà catalogue quy định.
Thép Dày Hơn Có Phải Chỉ Cần Tăng Áp Suất Oxy?
Không. Thép dày hơn thường yêu cầu đồng thời cỡ béc phù hợp, đủ lưu lượng khí, thời gian nung, tốc độ di chuyển và khả năng cấp của hệ thống. Chỉ tăng áp mà vẫn dùng béc quá nhỏ hoặc đường khí không đáp ứng lưu lượng có thể làm tia Oxy mất ổn định nhưng thép vẫn không được cắt xuyên.
Cần tra đồng thời độ dày thép, cỡ béc và khoảng áp suất trong catalogue của đúng nhà sản xuất.
Cùng Độ Dày Thép Nhưng Khác Cỡ Béc Có Dùng Cùng Áp Suất Không?
Không nhất thiết. Mỗi cỡ béc có kích thước lỗ, lưu lượng và phạm vi chiều dày thiết kế khác nhau. Ngay cả khi hai cỡ béc đều có thể dùng cho cùng một độ dày thép, khoảng áp suất hoặc tốc độ cắt khuyến cáo vẫn có thể khác.
Không lấy thông số của cỡ béc này áp dụng cho cỡ béc khác, kể cả khi chúng thuộc cùng một hãng.
Đồng Hồ Đủ Áp Nhưng Tia Oxy Vẫn Yếu Do Đâu?
Các nguyên nhân thường cần kiểm tra gồm:
- Áp suất chỉ đủ khi không tải nhưng tụt khi bóp cần cắt.
- Bình sắp hết hoặc van chưa mở đúng trạng thái vận hành.
- Bộ điều áp không đáp ứng lưu lượng hoặc hoạt động bất thường.
- Dây quá nhỏ, quá dài, bị gập hoặc tắc.
- Van chống cháy ngược, van một chiều hoặc đầu nối gây cản dòng.
- Béc bị bẩn, tắc hoặc biến dạng.
- Hệ thống có vị trí rò rỉ.
Cần quan sát đồng hồ khi dòng Oxy cắt đang chảy, sau đó kiểm tra lần lượt từ nguồn khí, bộ điều áp, đường dẫn đến béc. Không tăng áp vượt giới hạn để bù cho một vị trí đang tắc hoặc một thiết bị không đủ lưu lượng.
Kết Luận
Không có một mức áp suất Oxy dùng chung cho mọi độ dày thép, cỡ béc và loại mỏ cắt. Người vận hành cần thực hiện đúng trình tự:
Xác định độ dày thép → chọn đúng cỡ béc → tra bảng của nhà sản xuất → chỉnh áp suất động → cắt thử và quan sát đường cắt.
Nếu cắt không xuyên hoặc đường cắt không ổn định, không nên chỉ tăng áp suất. Cần kiểm tra đồng thời tình trạng béc, mức nung nóng, tốc độ di chuyển và khả năng cấp khí của toàn hệ thống. Chỉ đưa thiết bị vào gia công chính thức khi áp suất nằm trong giới hạn cho phép, tia Oxy ổn định và kết quả cắt thử đạt yêu cầu.
Liên Hệ Khí Việt Tâm Tư Vấn Áp Suất Oxy Cắt Thép
Nếu cần đối chiếu nguồn Oxy, bộ điều áp hoặc thiết bị cấp khí phù hợp với hệ thống cắt, khách hàng có thể liên hệ Khí Việt Tâm qua Hotline/Zalo 093.818.1959 để được hỗ trợ trước khi vận hành.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay