 Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
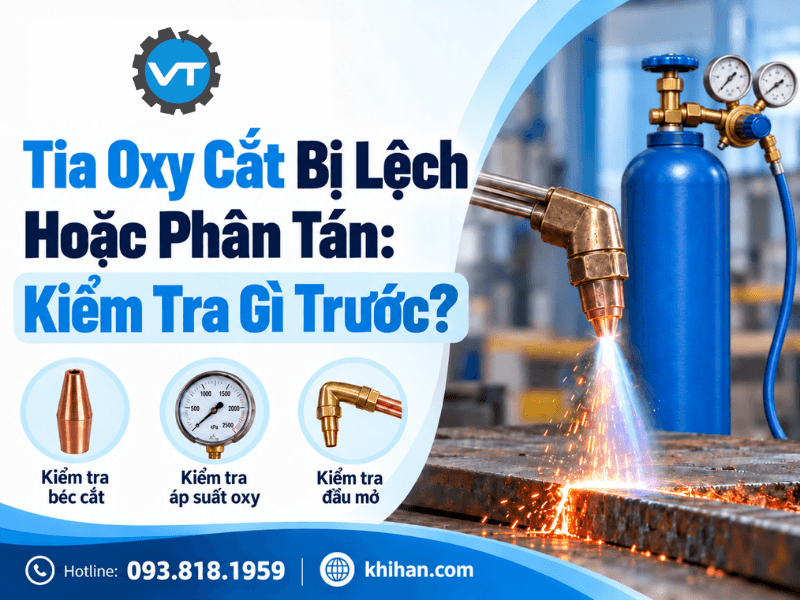
Tia Oxy Cắt Bị Lệch Hoặc Phân Tán: Kiểm Tra Gì Trước?
Tia Oxy cắt đúng phải thoát ra tập trung và đi thẳng theo trục lỗ béc. Khi tia khí bị lệch, phân tán hoặc không đều, rãnh cắt có thể rộng, lệch hướng, bám nhiều xỉ hoặc không xuyên hết chiều dày thép.
Không nên xử lý bằng cách tăng áp suất Oxy ngay, vì nguyên nhân có thể nằm ở lỗ béc bám bẩn, béc lắp lệch hoặc hư hỏng, mỏ cắt hoạt động bất thường hoặc hệ thống cấp khí Oxy không duy trì đủ lưu lượng. Cần kiểm tra theo thứ tự: béc cắt → vị trí lắp béc → đầu mỏ → áp suất động → dây dẫn và nguồn cấp khí. Chỉ tháo hoặc vệ sinh thiết bị sau khi đã khóa nguồn và xả áp đúng quy trình.
Phạm vi bài viết: Nội dung dưới đây áp dụng cho hệ thống cắt Oxy–nhiên liệu trên các loại thép phù hợp với quá trình này. Hướng dẫn không áp dụng cho cắt plasma, cắt laser hoặc các kim loại không phù hợp với quá trình cắt Oxy–nhiên liệu.
Tia Oxy Cắt Bị Lệch Hoặc Phân Tán: Kiểm Tra Gì Trước?
Tia Oxy Cắt Bị Lệch Hoặc Phân Tán Được Nhận Biết Thế Nào?
Oxy không màu nên không thể kết luận dòng khí thẳng hay lệch chỉ bằng cách nhìn vào khoảng không trước đầu béc. Cần đánh giá đồng thời tiếng khí, tác động của tia Oxy lên phôi và hình dạng đường cắt.
Biểu hiện | Dấu hiệu cần lưu ý |
Đường cắt lệch khỏi hướng di chuyển của mỏ | Tia Oxy có thể không đi đúng theo trục béc |
Rãnh cắt rộng hẹp không đều | Dòng khí có thể bị phân tán hoặc thay đổi trong lúc cắt |
Xỉ tập trung nhiều về một phía | Lực thổi của tia Oxy có thể đang lệch sang một bên |
Mặt cắt bị nghiêng dù mỏ được giữ vuông góc | Cần kiểm tra béc, vị trí lắp và độ thẳng của đầu mỏ |
Tiếng dòng Oxy thay đổi hoặc không ổn định | Có thể có tắc nghẽn, sụt áp hoặc dòng khí dao động |
Hướng lệch lặp lại theo cùng một phía của béc hoặc đầu mỏ | Cần kiểm tra độ đồng tâm của lỗ béc, vị trí lắp và tình trạng đầu mỏ |
Một biểu hiện riêng lẻ chưa đủ để kết luận béc bị hỏng. Rãnh cắt lệch hoặc bám xỉ còn có thể liên quan đến góc mỏ, tốc độ di chuyển, độ nóng của phôi và tình trạng bề mặt thép. Nếu nhiều dấu hiệu xuất hiện đồng thời, cần dừng cắt, khóa nguồn và xả áp đúng quy trình trước khi kiểm tra béc cùng đầu mỏ.
Vì Sao Tia Oxy Cắt Bị Lệch Hoặc Phân Tán?
Tia Oxy cắt có thể mất tập trung dù khí vẫn thoát ra và béc chưa tắc hoàn toàn. Nguyên nhân thường nằm ở hình dạng lỗ phun, tình trạng lắp béc, đầu mỏ hoặc khả năng duy trì áp suất và lưu lượng khi đang cắt.
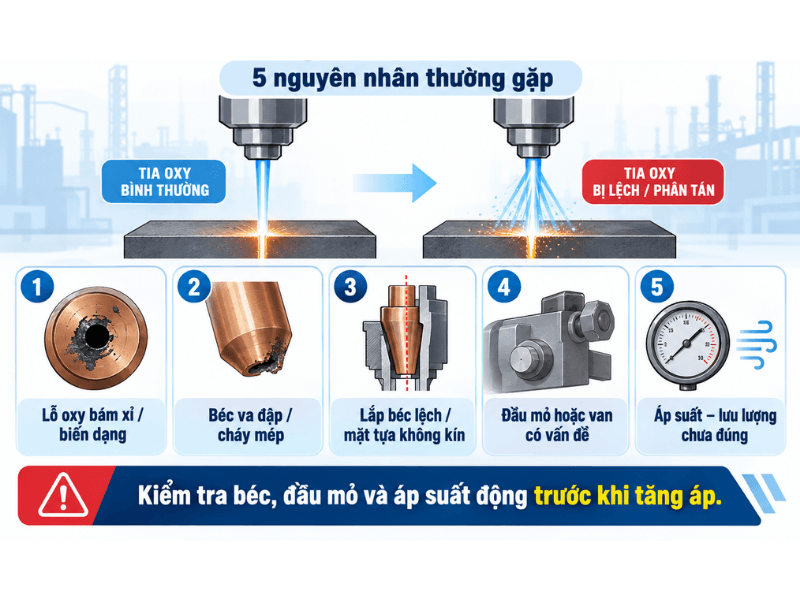
Lỗ Oxy Trung Tâm Bám Xỉ Hoặc Biến Dạng
Một lớp xỉ, cặn kim loại hoặc bụi nhỏ bám lệch trong lỗ Oxy trung tâm cũng có thể làm dòng khí đổi hướng. Nếu mép lỗ bị mòn, cháy hoặc mất hình tròn, tia Oxy sẽ khó duy trì đúng tâm dù vẫn có khí đi qua.
Cần kiểm tra cả lỗ phun và mép đầu béc. Nếu lỗ đã biến dạng, vệ sinh không thể khôi phục hình dạng ban đầu và nên thay béc đúng mã.
Thiết kế lỗ phun phải duy trì dòng Oxy cắt tập trung và ổn định. Cặn bẩn, hư hỏng hoặc sai kích thước có thể làm gián đoạn dòng khí và khiến mặt cắt không đều, theo hướng dẫn về quá trình cắt Oxy–fuel của ESAB.
Béc Bị Va Đập, Cháy Mép Hoặc Sử Dụng Sai Dụng Cụ Vệ Sinh
Béc có thể hư hỏng khi chạm mạnh vào phôi, bị quá nhiệt hoặc chịu va đập trong quá trình sử dụng. Việc dùng kim vệ sinh quá lớn, mũi khoan hoặc vật cứng không phù hợp có thể làm xước, nong rộng hay làm méo lỗ Oxy.
Chỉ sử dụng dụng cụ và phương pháp vệ sinh được nhà sản xuất khuyến cáo. Không cố thông béc bằng cách cạo mạnh hoặc mở rộng lỗ phun.
Béc Lắp Lệch Hoặc Bề Mặt Tiếp Xúc Không Kín
Béc không đúng mã, lắp chưa hết vị trí hoặc bị lệch tại mặt tựa có thể làm dòng khí đi qua không đúng thiết kế. Bụi, xỉ hoặc vết hư hỏng trên bề mặt tiếp xúc cũng có thể khiến kết nối không kín và dòng Oxy thiếu ổn định.
Sau khi khóa nguồn và xả áp, cần kiểm tra mã béc, vị trí lắp, bề mặt tựa và tình trạng ren hoặc đai ốc giữ béc. Không cưỡng ép một béc không đúng chuẩn vào đầu mỏ.
Vì Sao Tia Oxy Cắt Bị Lệch Hoặc Phân Tán?
Đầu Mỏ Hoặc Van Oxy Cắt Gặp Vấn Đề
Nếu thay béc đúng loại nhưng tia Oxy vẫn lệch, nguyên nhân có thể nằm ở đầu mỏ bị cong, biến dạng, bám bẩn bên trong hoặc đường khí bị hạn chế. Van Oxy cắt đóng mở không đều cũng có thể làm lưu lượng thay đổi và khiến tia khí thiếu ổn định.
Không tự chọc sâu dụng cụ vào đường khí bên trong hoặc tháo van khi hệ thống còn áp suất. Mỏ có dấu hiệu biến dạng, rò rỉ hoặc vận hành bất thường cần được người có chuyên môn kiểm tra. Nếu đồng thời xuất hiện rò rỉ, mất kiểm soát áp suất hoặc hư hỏng thiết bị, cần đối chiếu các trường hợp phải ngừng sử dụng bình khí trước khi tiếp tục vận hành.
Áp Suất Và Lưu Lượng Không Phù Hợp
Áp suất Oxy cắt quá thấp làm tia khí yếu, dễ bị phân tán và không đủ khả năng thổi kim loại nóng chảy khỏi rãnh cắt. Ngược lại, áp suất vượt mức phù hợp với thiết kế béc có thể làm chất lượng dòng khí và đường cắt kém ổn định.
Thông số phải được tra theo đúng hãng, dòng béc, cỡ béc, mỏ cắt và chiều dày thép. Cần kiểm tra áp suất khi Oxy đang chảy qua béc, vì đồng hồ đủ áp ở trạng thái tĩnh chưa chứng minh hệ thống duy trì đủ lưu lượng khi cắt. Nhà sản xuất cũng khuyến nghị lựa chọn áp suất theo loại béc và chiều dày vật liệu, thay vì áp dụng một mức chung cho mọi công việc, có thể tham khảo hướng dẫn chọn áp suất cắt Oxy–fuel của ESAB.
Thứ Tự Kiểm Tra Khi Tia Oxy Cắt Bị Lệch
Không nên tăng áp hoặc tháo béc ngay khi hệ thống vẫn còn áp suất. Việc kiểm tra cần đi từ bộ phận dễ xác minh nhất là béc cắt, sau đó mới chuyển sang đầu mỏ và hệ thống cấp Oxy.
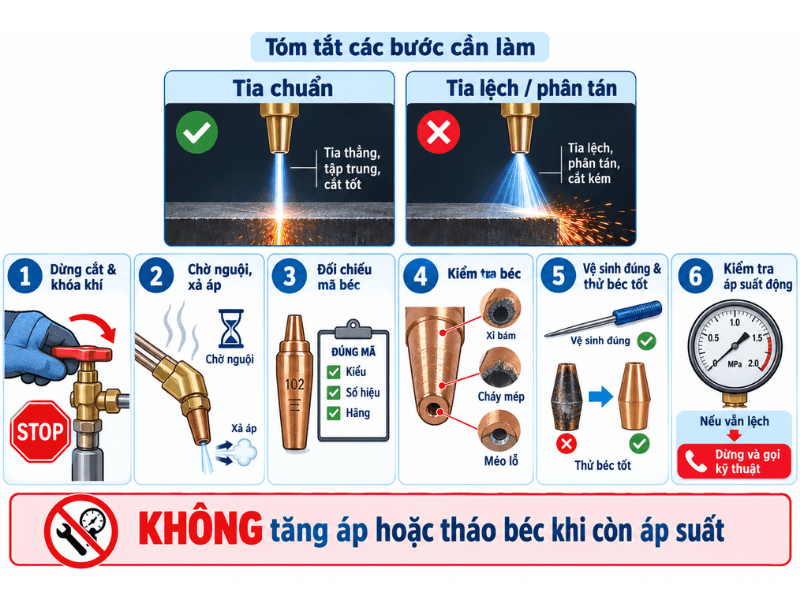
- Dừng cắt và khóa nguồn khí: Ngừng vận hành, đóng các nguồn khí theo đúng trình tự quy định cho thiết bị đang sử dụng.
- Chờ thiết bị nguội và xả áp an toàn: Không chạm hoặc tháo béc khi đầu mỏ còn nóng. Chỉ bắt đầu kiểm tra sau khi đã xác nhận hệ thống không còn áp suất.
- Đối chiếu mã béc: Kiểm tra béc có đúng với model mỏ, loại khí nhiên liệu, chiều dày thép và phạm vi làm việc được nhà sản xuất quy định hay không.
- Quan sát tình trạng béc: Kiểm tra lỗ Oxy trung tâm, mép béc, vết cháy, xỉ bám, dấu va đập, nứt hoặc biến dạng. Béc có lỗ phun méo hay cháy mép nên được thay thế.
- Vệ sinh đúng dụng cụ: Dùng bộ kim vệ sinh đúng kích thước và thao tác theo hướng dẫn của nhà sản xuất. Không sử dụng mũi khoan, kim quá lớn hoặc vật cứng để nong lỗ phun.
Thứ Tự Kiểm Tra Khi Tia Oxy Cắt Bị Lệch
- Kiểm tra vị trí lắp béc: Làm sạch bề mặt tiếp xúc theo phương pháp phù hợp, kiểm tra mặt tựa, ren và cơ cấu giữ béc. Không cưỡng ép béc khác chuẩn vào đầu mỏ.
- Thử bằng một béc tốt cùng mã: Lắp một béc đã được xác nhận còn tốt để phân biệt lỗi thuộc về béc hay đầu mỏ. Nếu tia cắt trở lại ổn định, béc cũ nhiều khả năng đã bẩn hoặc hư hỏng.
- Kiểm tra áp suất động: Sau khi lắp lại đúng kỹ thuật và kiểm tra độ kín, vận hành theo quy trình rồi đọc áp suất khi Oxy cắt đang chảy. Đối chiếu với thông số của đúng hãng, dòng mỏ và cỡ béc, không chỉ dựa vào áp suất tĩnh.
- Ngừng sử dụng nếu hiện tượng vẫn còn: Nếu tia Oxy vẫn lệch khi dùng béc tốt, đúng mã và đúng áp suất, không tiếp tục tăng áp hoặc tự tháo mỏ. Cần chuyển mỏ, van Oxy cắt và hệ thống cấp khí cho người có chuyên môn kiểm tra.
Chẩn Đoán Nhanh Theo Hiện Tượng
Có thể khoanh vùng nguyên nhân bằng cách so sánh biểu hiện trước và sau khi vệ sinh hoặc thay béc đúng mã. Mọi thao tác tháo, đổi béc hay kiểm tra mặt tựa chỉ được thực hiện sau khi đã khóa nguồn, xả áp và chờ đầu mỏ nguội.
Hiện tượng | Vị trí cần kiểm tra |
Tia lệch cố định về một phía dù thao tác giữ mỏ không thay đổi | Lỗ phun lệch, béc bẩn, béc biến dạng, mặt tựa hoặc đầu mỏ |
Thay béc mới đúng mã thì hết lệch | Béc cũ bị bẩn, cháy mép hoặc hư hỏng |
Thay béc tốt nhưng tia vẫn lệch | Đầu mỏ, mặt tựa, đường khí bên trong hoặc van Oxy cắt |
Tia yếu và phân tán | Áp suất động, lưu lượng, dây dẫn hoặc đường khí bị hạn chế |
Rãnh cắt lệch nhưng dòng Oxy vẫn ổn định | Béc lệch tâm, góc và khoảng cách giữ mỏ, tốc độ cắt hoặc tình trạng bề mặt phôi |
Bảng chỉ hỗ trợ khoanh vùng vị trí cần kiểm tra, kết luận cuối cùng phải dựa trên đúng model mỏ, béc và tài liệu của nhà sản xuất.
Nếu đã sử dụng béc tốt, đúng mã và điều chỉnh đúng áp suất động nhưng tia Oxy vẫn lệch hoặc phân tán, cần ngừng sử dụng mỏ để người có chuyên môn kiểm tra. Không tiếp tục tăng áp suất nhằm bù cho hiện tượng.
Những Việc Không Nên Làm
Khi tia Oxy cắt bị lệch hoặc phân tán, các thao tác xử lý sai có thể làm béc hư hỏng nặng hơn hoặc gây mất an toàn cho hệ thống:
- Không tăng áp suất để bù cho béc bị hỏng: Áp suất cao hơn không thể sửa lỗ phun bị méo, cháy mép hoặc lệch tâm, ngược lại còn có thể làm đường cắt rộng và kém ổn định hơn.
- Không dùng dây thép hoặc mũi khoan để nong lỗ béc: Dụng cụ không đúng kích thước có thể làm xước, méo hoặc mở rộng lỗ Oxy, khiến tia khí không còn đúng theo thiết kế.
- Không vệ sinh hoặc tháo béc khi hệ thống còn áp: Phải khóa nguồn, xả áp theo đúng quy trình và chờ đầu mỏ nguội trước khi thao tác.
- Không tiếp tục dùng béc bị cháy mép hoặc biến dạng: Vệ sinh chỉ loại bỏ cặn bẩn, không thể khôi phục chính xác hình dạng lỗ phun đã hư hỏng.
- Không lắp béc khác mã chỉ vì ren vẫn vừa: Béc phải tương thích với đúng dòng mỏ, loại khí nhiên liệu, phạm vi chiều dày và thông số vận hành. Lắp vừa ren không chứng minh thiết bị phù hợp.
- Không tự tháo đầu mỏ khi không có chuyên môn: Đầu mỏ và van Oxy cắt có các đường khí cùng bề mặt làm kín cần được kiểm tra, sửa chữa bằng quy trình và thiết bị phù hợp.
- Không để dầu mỡ tiếp xúc với thiết bị Oxy: Béc, mỏ, van, bộ điều áp, dây dẫn và đầu nối dùng với Oxy phải được giữ sạch, khô và không dính dầu mỡ. Tham khảo quy định an toàn hàn cắt Oxy–nhiên liệu của OSHA.
Câu Hỏi Thường Gặp
Tia Oxy Bị Lệch Có Chắc Chắn Do Béc Không?
Không. Béc bẩn hoặc hư hỏng là nguyên nhân thường gặp, nhưng tia lệch còn có thể do béc lắp sai, mặt tựa không kín, đầu mỏ biến dạng, van Oxy cắt hoạt động không đều hoặc hệ thống cấp khí bất thường. Nên thử bằng một béc tốt cùng mã trước khi kết luận lỗi thuộc về mỏ.
Béc Không Tắc Nhưng Tia Vẫn Phân Tán Do Đâu?
Béc không cần tắc hoàn toàn mới làm dòng Oxy mất tập trung. Xỉ bám lệch trong lỗ phun, mép béc bị cháy, lỗ Oxy bị xước hoặc biến dạng nhẹ đều có thể làm tia phân tán. Ngoài ra, cần kiểm tra vị trí lắp béc, đầu mỏ và áp suất động.
Có Thể Dùng Kim Thép Để Thông Lỗ Béc Không?
Không nên dùng dây thép hoặc kim bất kỳ. Chỉ sử dụng dụng cụ vệ sinh béc đúng kích thước và đúng phương pháp do nhà sản xuất hướng dẫn. Dụng cụ quá lớn hoặc thao tác cạo mạnh có thể làm rộng, méo hay xước lỗ Oxy.
Áp Suất Oxy Quá Cao Có Làm Tia Cắt Mất Tập Trung Không?
Có thể. Khi áp suất vượt phạm vi phù hợp với thiết kế và cỡ béc, dòng Oxy cùng chất lượng đường cắt có thể trở nên kém ổn định, rãnh cắt rộng hoặc xỉ tăng. Cần chỉnh theo áp suất động được nhà sản xuất quy định cho đúng béc và mỏ, không tăng áp tùy ý.
Thay Béc Mới Vẫn Bị Lệch Thì Phải Kiểm Tra Bộ Phận Nào?
Trước tiên cần xác nhận béc mới đúng mã và được lắp đúng vị trí. Nếu hiện tượng vẫn còn, hãy kiểm tra mặt tựa béc, đầu mỏ, đường Oxy bên trong, van Oxy cắt, bộ điều áp, dây dẫn và khả năng duy trì lưu lượng của nguồn cấp. Không tự tháo sâu đầu mỏ nếu không có chuyên môn.
Kết Luận
Khi tia Oxy cắt bị lệch hoặc phân tán, cần kiểm tra theo trình tự:
Mã béc → lỗ phun → tình trạng béc → vị trí lắp → mặt tựa đầu mỏ → áp suất động → van và đường khí.
Không tăng áp suất để bù cho béc bẩn, cháy mép hoặc biến dạng. Nếu đã thay đúng béc, lắp đúng vị trí và điều chỉnh theo thông số của nhà sản xuất nhưng tia Oxy vẫn mất tập trung, cần ngừng sử dụng và chuyển mỏ cắt cùng hệ thống cấp khí cho người có chuyên môn kiểm tra.
Liên Hệ Khí Việt Tâm Để Được Giải Đáp Khi Tia Oxy Cắt Bị Lệch
Nếu chưa xác định nguyên nhân nằm ở béc, mỏ cắt hay nguồn cấp Oxy, khách hàng có thể gửi hình ảnh béc, mã mỏ và thông tin áp suất cho Khí Việt Tâm qua Hotline/Zalo 093.818.1959 để được hỗ trợ đối chiếu. Không tự tháo đầu mỏ hoặc điều chỉnh hệ thống khi vẫn còn áp suất.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay