Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Cách Tính Định Mức Tiêu Thụ Khí CO2 Cho Xưởng Hàn MIG
Xưởng hàn MIG cần biết mỗi ca, mỗi đơn hàng hoặc mỗi sản phẩm mức tiêu thụ khí CO2 bao nhiêu để chủ động chi phí và lịch đổi.
Khí Việt Tâm hướng dẫn cách tính dựa trên lưu lượng khí, thời gian hồ quang, số máy hoạt động và dữ liệu sử dụng thực tế tại xưởng.
Cách tính định mức tiêu thụ khí CO2 cho xưởng hàn MIG
Định mức tiêu thụ khí CO2 trong hàn MIG là gì?
Định mức tiêu thụ khí CO2 trong hàn MIG là lượng khí dự kiến cần sử dụng để hoàn thành một khối lượng công việc xác định trong những điều kiện sản xuất cụ thể. Tùy mục đích quản lý, xưởng có thể xác lập định mức theo:
- Một ca sản xuất: Tổng lượng CO2 sử dụng cho các máy hàn trong một ca.
- Một sản phẩm đạt: Lượng CO2 trung bình để hoàn thành một sản phẩm đáp ứng yêu cầu chất lượng.
- Một mét đường hàn: Lượng khí tiêu thụ trên mỗi mét mối hàn đạt.
- Một tháng hoặc đơn hàng: Tổng nhu cầu CO2 dự kiến theo kế hoạch sản xuất.
Mỗi xưởng hàn MIG sẽ có có cách tính định mức khác nhau
Định mức này không phải một con số cố định có thể dùng chung cho mọi xưởng. Mức tiêu thụ thực tế còn thay đổi theo máy hàn, lưu lượng khí cài đặt, thời gian hồ quang, số máy hoạt động, tay nghề thợ và điều kiện tại vị trí hàn.
Khi xây dựng được định mức phù hợp, xưởng có thể:
- Dự trù lượng CO2, số bình và thời điểm đổi bình.
- Tính chi phí khí trên từng sản phẩm hoặc đơn hàng.
- Phát hiện mức tiêu thụ bất thường và đánh giá lại phương án cấp khí.
Xưởng cần thu thập những dữ liệu nào trước khi tính?
Để tính mức tiêu thụ khí CO2 sát với hoạt động thực tế, xưởng cần ghi nhận đồng thời dữ liệu vận hành máy, thời gian hồ quang và sản lượng đạt:
Dữ liệu cần có | Đơn vị | Cách thu thập |
Lưu lượng khí đang cài đặt | Lít/phút | Đọc trên lưu lượng kế khi khí đang chảy |
Thời gian hồ quang thực tế | Phút | Bấm giờ hoặc lấy từ dữ liệu của máy hàn |
Số máy cùng hoạt động | Máy | Ghi nhận theo từng ca; nếu mức sử dụng khác nhau, cần theo dõi riêng từng máy |
Số sản phẩm đạt | Sản phẩm | Chỉ tính sản phẩm đáp ứng yêu cầu chất lượng |
Chiều dài đường hàn | Mét | Đo tổng chiều dài mối hàn đạt khi cần tính định mức theo mét |
Lượng CO2 thực tế đã dùng | Kg | Cân cùng một bình trước và sau giai đoạn đo bằng cùng thiết bị, cùng cấu hình phụ kiện và trong điều kiện tương tự. |
Khí dùng ngoài thời gian hồ quan | Theo cùng đơn vị của phương pháp đo | Ghi nhận thời gian cấp khí trước, sau hàn, hàn thử và xả khí, không cộng trực tiếp số liệu lít với kilogram |
Lưu ý về cách ghi nhận: Nếu tính lượng CO2 lý thuyết theo lưu lượng và thời gian, phần khí cấp trước hàn, sau hàn, hàn thử hoặc xả khí cần được theo dõi riêng.
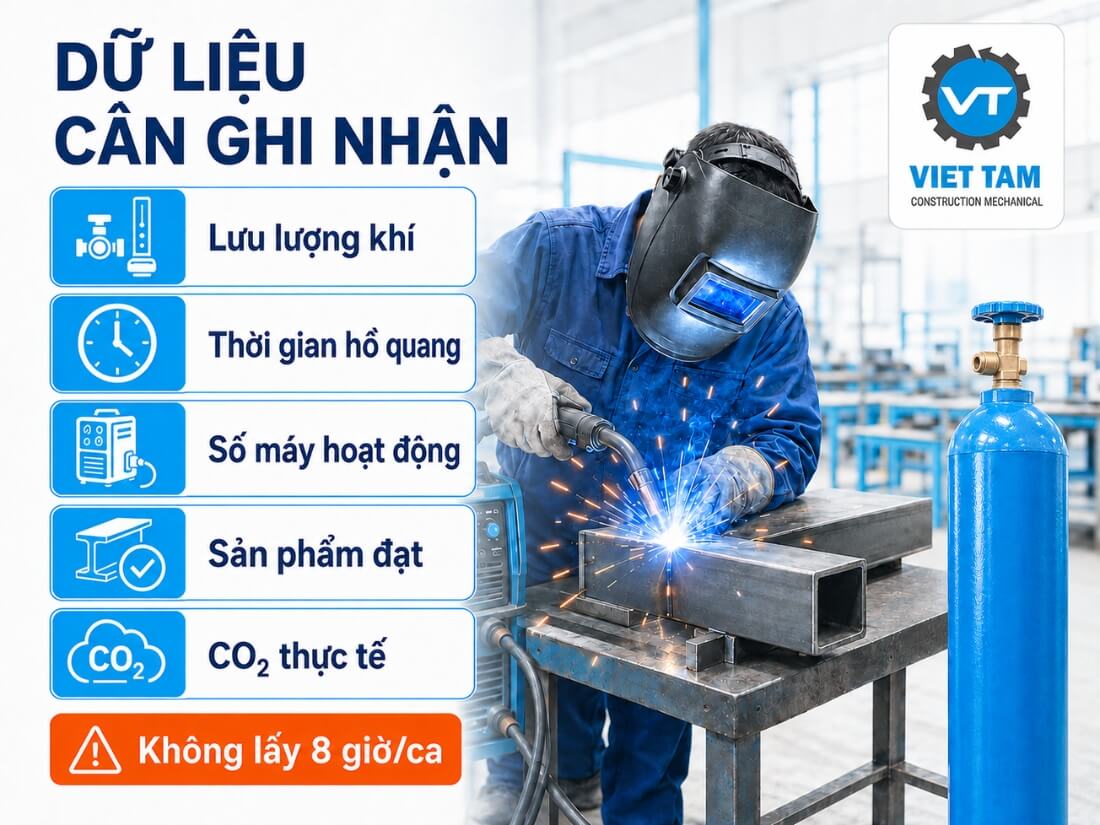
Dữ liệu cần ghi nhận tại xưởng hàn MIG
Nếu đo lượng thực tế bằng cách cân bình, những phần khí này đã được tính trong chênh lệch khối lượng bình trước và sau sản xuất, vì vậy không cộng thêm lần nữa.
Lưu ý quan trọng: Phải sử dụng thời gian hồ quang thực sự hoạt động, không lấy toàn bộ tám giờ của một ca làm thời gian hàn. Thời gian chuẩn bị vật liệu, gá phôi, thay dây, nghỉ giữa ca hoặc chờ công đoạn không được tính vào thời gian hồ quang.
Lưu lượng khí tham khảo có thể thay đổi theo thiết bị, dây hàn, chế độ chuyển dịch kim loại và điều kiện làm việc.
Miller hướng dẫn mức 25–35 CFH cho hàn MIG chuyển dịch ngắn mạch, trong khi tài liệu dây hàn Lincoln S6 nêu phạm vi 30–50 CFH.
Hai phạm vi này không phải định mức áp dụng chung cho mọi xưởng.
Vì vậy, xưởng nên ưu tiên hướng dẫn của nhà sản xuất máy, súng hàn và dây hàn, sau đó điều chỉnh thông qua kết quả hàn thực tế. Không nên tự chọn một mức lưu lượng cố định rồi áp dụng cho mọi vật liệu và vị trí làm việc.
Công thức tính lượng khí CO2 tiêu thụ khi hàn MIG
Sau khi thu thập đủ lưu lượng khí và thời gian hồ quang thực tế, xưởng có thể tính lượng CO2 lý thuyết cho từng máy, toàn bộ ca sản xuất hoặc một sản phẩm đạt.
Công thức cho một máy hàn
- Lượng CO2 lý thuyết của một máy được tính như sau:
- Lượng CO2 lý thuyết (lít) = Lưu lượng khí (lít/phút) × Thời gian hồ quang (phút)
Trong đó:
- Lưu lượng khí là mức đọc trên lưu lượng kế khi khí đang chảy.
Ví dụ, một máy hàn sử dụng lưu lượng 12 lít/phút và có 75 phút hồ quang trong một ca:
12 × 75 = 900 lít CO2/ca
Công thức cho nhiều máy có cùng mức sử dụng
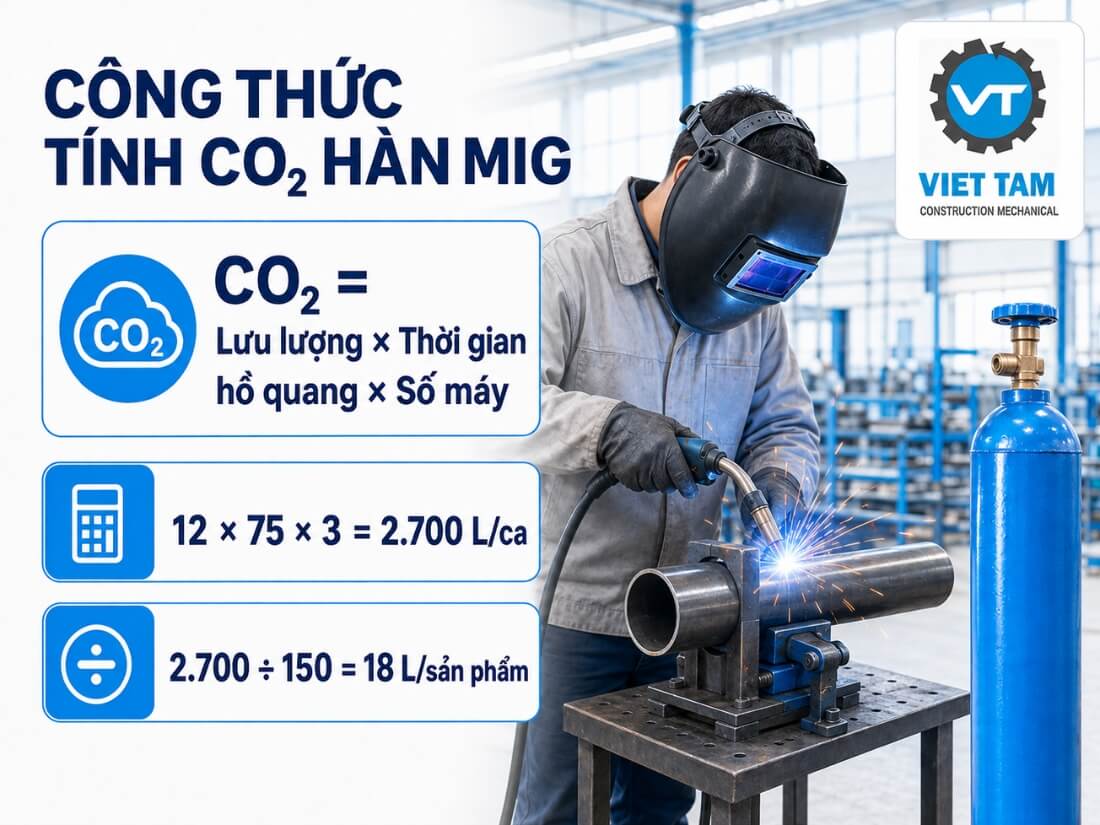
Công thức tính mức CO2 theo số máy hàn
Nếu các máy có cùng lưu lượng khí và thời gian hồ quang, tổng lượng CO2 được tính bằng:
Tổng lượng CO2 = Lưu lượng khí × Thời gian hồ quang × Số máy
Nếu mỗi máy có lưu lượng hoặc thời gian hồ quang khác nhau, xưởng cần tính riêng từng máy rồi cộng lại:
Tổng lượng CO2 = Σ (Lưu lượng từng máy × Thời gian hồ quang từng máy)
Cách tính riêng giúp tránh sai lệch khi trong cùng một ca có máy hoạt động nhiều, máy hoạt động ít hoặc được cài đặt lưu lượng khác nhau.
Cách tính định mức trên một sản phẩm
Sau khi xác định tổng lượng CO2 tiêu thụ, xưởng có thể tính định mức trên một sản phẩm đạt bằng công thức:
Định mức CO2/sản phẩm = Tổng lượng CO2 tiêu thụ ÷ Số sản phẩm đạt
Chỉ nên sử dụng số sản phẩm đạt yêu cầu chất lượng. Những sản phẩm lỗi hoặc phải hàn sửa cần được theo dõi riêng vì có thể làm tăng lượng khí tiêu thụ thực tế.
Nếu xưởng quản lý sản xuất theo chiều dài mối hàn, có thể áp dụng công thức:
Định mức CO2/mét hàn = Tổng lượng CO2 tiêu thụ ÷ Tổng số mét đường hàn đạt
Định mức theo sản phẩm hoặc mét đường hàn chỉ nên được so sánh khi các điều kiện tương đối giống nhau, gồm loại liên kết, chiều dày vật liệu, kích thước mối hàn, số lớp hàn, dây hàn và chế độ vận hành. Nếu sản phẩm thay đổi đáng kể, xưởng cần xây dựng định mức riêng cho từng nhóm.
Ví dụ tính lượng CO2 cho một ca hàn MIG
Giả sử một xưởng có:
- 3 máy hàn MIG.
- Lưu lượng của mỗi máy là 12 lít/phút.
- Thời gian hồ quang là 75 phút/máy/ca.
- Sản lượng đạt trong ca là 150 sản phẩm.
Tổng lượng CO2 lý thuyết sử dụng trong một ca:
- 12 × 75 × 3 = 2.700 lít CO2/ca
- Định mức CO2 trên một sản phẩm đạt:
- 2.700 ÷ 150 = 18 lít CO2/sản phẩm
Như vậy, theo điều kiện giả định trên, xưởng có mức tiêu thụ lý thuyết là 2.700 lít CO2 mỗi ca, tương đương 18 lít CO2 cho một sản phẩm đạt.
Cách xác lập định mức CO2 thực tế tại xưởng
Kết quả tính theo lưu lượng chỉ cho biết lượng CO2 tiêu thụ về mặt lý thuyết. Để xây dựng định mức sát với hoạt động sản xuất, xưởng cần đo lượng khí thực tế đã sử dụng trong một đơn hàng hoặc một số ca đại diện.
Cách tính dự trù bình khí CO2 phù hợp
Quy trình thực hiện gồm:
- Chọn mẫu sản xuất đại diện: Chọn đơn hàng, sản phẩm hoặc ca làm việc có điều kiện vận hành tương đối ổn định và thường xuyên xuất hiện tại xưởng.
- Cân bình trước khi sản xuất: Ghi lại khối lượng bình trước khi bắt đầu giai đoạn đo. Bình cần được cân bằng cân sàn phù hợp, giữ ổn định và sử dụng cùng cấu hình phụ kiện trong tất cả các lần đo. Chỉ người đã được hướng dẫn mới thực hiện thao tác khóa, tháo kết nối hoặc di chuyển bình.
- Ghi dữ liệu vận hành: Theo dõi số máy hoạt động, lưu lượng khí, thời gian hồ quang thực tế và các lần hàn thử hoặc xả khí.
- Ghi sản lượng: Ghi lại số sản phẩm đạt, tổng chiều dài mối hàn đạt và số lượng phải hàn sửa trong giai đoạn đo.
- Cân lại bình sau sản xuất: Sử dụng cùng thiết bị cân, cùng phụ kiện đi kèm và điều kiện tương tự lần cân ban đầu. Không tiến hành cân khi thân bình còn bám nhiều nước hoặc tuyết vì phần khối lượng này có thể làm sai lệch kết quả.
Lưu ý an toàn: Nếu xưởng chưa có quy trình cân, di chuyển và kết nối bình khí an toàn, không tự tháo bộ điều áp hoặc xử lý bình để cân. Việc khóa van, tháo kết nối và di chuyển bình chỉ nên do nhân sự đã được hướng dẫn thực hiện.
Tính lượng CO2 thực tế đã sử dụng:
CO2 thực tế đã dùng (kg) = Khối lượng bình trước sản xuất – Khối lượng bình sau sản xuất
Tính định mức thực tế: Chia lượng CO2 đã sử dụng cho sản lượng đạt:
Định mức CO2 thực tế (kg/sản phẩm) = Khối lượng CO2 đã dùng ÷ Số sản phẩm đạt
Nếu xưởng quản lý theo chiều dài mối hàn, có thể áp dụng:
Định mức CO2 thực tế (kg/mét hàn) = Khối lượng CO2 đã dùng ÷ Tổng số mét đường hàn đạt
Lưu ý khi đối chiếu: Kết quả lý thuyết thường được tính bằng lít, trong khi lượng CO2 cân thực tế được tính bằng kilogram. Không so sánh hoặc tính tỷ lệ chênh lệch trực tiếp giữa hai kết quả này.
Chỉ thực hiện quy đổi khi đã xác định điều kiện nhiệt độ, áp suất tham chiếu và thông tin hiệu chuẩn của lưu lượng kế. Nếu chưa có dữ liệu, xưởng nên theo dõi riêng định mức lý thuyết bằng lít và định mức thực tế bằng kilogram.
Vì sao lượng CO2 thực tế cao hơn định mức lý thuyết?
Định mức lý thuyết chỉ được tính từ lưu lượng khí và thời gian hồ quang. Trong quá trình sản xuất, CO2 còn có thể được sử dụng khi hàn thử, cấp khí trước và sau khi hàn hoặc thất thoát do rò rỉ.
Lượng khí tính trên mỗi sản phẩm đạt cũng tăng nếu xưởng có nhiều sản phẩm lỗi phải hàn sửa.
Nguyên nhân | Dấu hiệu thường gặp | Cách kiểm tra |
Rò rỉ tại van, dây dẫn hoặc đầu nối | Bình hết nhanh dù sản lượng và thời gian hàn không tăng | Kiểm tra toàn bộ hệ thống cấp khí, đặc biệt tại van bình, dây dẫn và các vị trí nối |
Cài đặt lưu lượng quá cao | Khí tiêu thụ nhiều nhưng khả năng bảo vệ và chất lượng mối hàn không cải thiện | Đối chiếu hướng dẫn của nhà sản xuất, kiểm tra lưu lượng khi khí đang chảy và hàn thử |
Thời gian cấp khí trước hoặc sau khi hàn quá dài | Khí vẫn thoát ra trong khi hồ quang chưa hình thành hoặc đã kết thúc | Quan sát thao tác thợ và kiểm tra thông số cấp khí trước, sau trên máy |
Gió lùa hoặc hệ thống hút khói đặt quá gần | Phải tăng lưu lượng mới bảo vệ được vũng hàn, mối hàn dễ rỗ khí | Kiểm tra vị trí hàn, hướng gió, quạt và khoảng cách giữa miệng hút khói với vùng hàn |
Nhiều sản phẩm lỗi hoặc phải hàn sửa | Khí sử dụng tăng nhưng số sản phẩm đạt thấp | Theo dõi riêng tỷ lệ phế phẩm, số lần hàn sửa và nguyên nhân lỗi |
Không khóa van khi nghỉ hoặc kết thúc ca | Có nguy cơ hao khí nếu van, dây dẫn hoặc thiết bị phía sau không kín | Kiểm tra quy trình cuối ca, khóa van nguồn và theo dõi khả năng tụt áp hoặc rò rỉ của hệ thống |
Không nên giảm lưu lượng chỉ để tiết kiệm CO2. Lưu lượng quá thấp có thể làm giảm khả năng bảo vệ vũng hàn, trong khi lưu lượng quá cao gây lãng phí và có thể tạo dòng khí rối.
Xưởng cần điều chỉnh theo hướng dẫn của nhà sản xuất, điều kiện làm việc và kết quả hàn thử, sau đó tiếp tục theo dõi mức tiêu thụ trên mỗi ca hoặc sản phẩm đạt.
Dùng định mức để dự trù bình và tính chi phí CO2
Sau khi xác lập được định mức thực tế, xưởng có thể dùng kết quả này để dự báo nhu cầu khí, tính chi phí trên sản phẩm và lựa chọn phương án cấp CO2 phù hợp.
Khi tính toán, các dữ liệu phải được quy về cùng một đơn vị, chẳng hạn kg với kg hoặc lít với lít.
- Tính nhu cầu CO2 theo tháng
Nếu xưởng quản lý theo ca sản xuất:
Nhu cầu CO2/tháng = Định mức CO2 một ca × Số ca dự kiến
Định mức một ca phải bao gồm tổng mức tiêu thụ của các máy hoạt động trong ca đó. Trường hợp số máy hoặc thời gian hàn thay đổi nhiều giữa các ca, nên chia theo từng nhóm sản xuất rồi cộng lại.
Nếu xưởng quản lý theo sản lượng:
Nhu cầu CO2/tháng = Định mức CO2 một sản phẩm × Sản lượng kế hoạch
Chỉ nên sử dụng định mức tính trên sản phẩm đạt. Nếu đơn hàng mới có kết cấu hoặc chiều dài đường hàn khác đáng kể so với sản phẩm đã đo, xưởng cần điều chỉnh lại định mức trước khi dự trù.
- Tính chi phí CO2 trên một sản phẩm
Chi phí CO2/sản phẩm = Tổng chi phí khí thực tế ÷ Số sản phẩm đạt
Tổng chi phí khí thực tế nên tương ứng với lượng CO2 đã sử dụng trong cùng kỳ sản xuất, không nên lấy toàn bộ giá trị khí vừa mua nếu trong bình vẫn còn khí chưa dùng.
Khi cần tính đầy đủ giá thành đơn hàng, xưởng có thể phân bổ thêm chi phí vận chuyển, thuê bình hoặc vận hành hệ thống cấp khí.
Xưởng có thể tham khảo giá bình và giá đổi khí năm 2026 trước khi lập dự toán chi phí.
- Tính số lượng bình cần chuẩn bị
Số bình dự kiến = Tổng nhu cầu CO2 ÷ Lượng CO2 sử dụng thực tế của một bình
Kết quả cần được làm tròn lên. Chẳng hạn, nếu phép tính cho kết quả 5,2 bình, xưởng cần chuẩn bị ít nhất 6 bình, chưa bao gồm lượng dự phòng theo lịch giao đổi và nguy cơ gián đoạn sản xuất.
Không lấy ký hiệu 14L hoặc 40L làm lượng CO2 sử dụng được của một bình. Đây là dung tích của vỏ bình, số liệu tính toán phải dựa trên khối lượng CO2 thực tế được nạp và lượng khí xưởng khai thác được qua nhiều chu kỳ sử dụng.
Chọn phương án cấp CO2 theo mức tiêu thụ
Bình CO2 14L: Phù hợp với công việc lưu động, không gian hạn chế hoặc nhu cầu sử dụng ít.
Bình CO2 40L: Phù hợp với xưởng hàn MIG sử dụng khí thường xuyên và cần giảm số lần thay bình so với bình nhỏ.
Bình CO2 40 Lít cho xưởng hàn MIG dùng khí thường xuyên
CO2 lỏng 175L: Phù hợp để đánh giá khi mức tiêu thụ lớn, nhu cầu cấp khí liên tục hoặc việc đổi nhiều bình nhỏ gây gián đoạn sản xuất.
Xưởng có thể tham khảo thêm các quy cách và phương án cung cấp tại trang Khí CO2 Công Nghiệp.
Câu hỏi thường gặp
Có thể tính lượng CO2 còn lại bằng đồng hồ áp suất không?
Không. Khi CO2 trong bình vẫn còn pha lỏng, áp suất chịu ảnh hưởng nhiều bởi nhiệt độ và không phản ánh trực tiếp lượng khí còn lại.
Với bình 14L hoặc 40L, nên theo dõi bằng khối lượng thay vì chỉ nhìn đồng hồ áp suất.
Xem thêm: 3 dấu hiệu bình sắp hết khi hàn MIG.
Một bình CO2 40L hàn được bao lâu?
Không có thời gian cố định cho mọi xưởng. Thời gian sử dụng phụ thuộc vào khối lượng CO2 được nạp, lưu lượng cài đặt, thời gian hồ quang, khí dùng khi hàn thử, mức rò rỉ và điều kiện cấp khí.
Thời gian sử dụng dự kiến = Lượng CO2 sử dụng được của bình (kg) ÷ Mức tiêu thụ trung bình (kg/giờ)
Hai đại lượng phải được đưa về cùng hệ đơn vị trước khi tính.
Nên đo định mức CO2 trong bao nhiêu ca?
Không nên kết luận từ một ca duy nhất. Xưởng nên theo dõi một số ca có điều kiện sản xuất đại diện và ghi chú riêng những ca xảy ra sự cố bất thường. Khi sản phẩm, vật liệu hoặc chế độ hàn thay đổi đáng kể, cần xác lập lại định mức.
Liên hệ Khí Việt Tâm
Xưởng cần dự trù lượng CO2 cho hàn MIG nhưng chưa xác định được định mức? Hãy gửi cho Khí Việt Tâm số máy hàn, lưu lượng khí đang sử dụng, thời gian hồ quang thực tế mỗi ca và sản lượng dự kiến.
Liên hệ Hotline/Zalo 093.818.1959 để được tư vấn quy cách bình hoặc phương án cấp khí phù hợp, báo giá và kiểm tra lịch giao theo tuyến.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay