Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
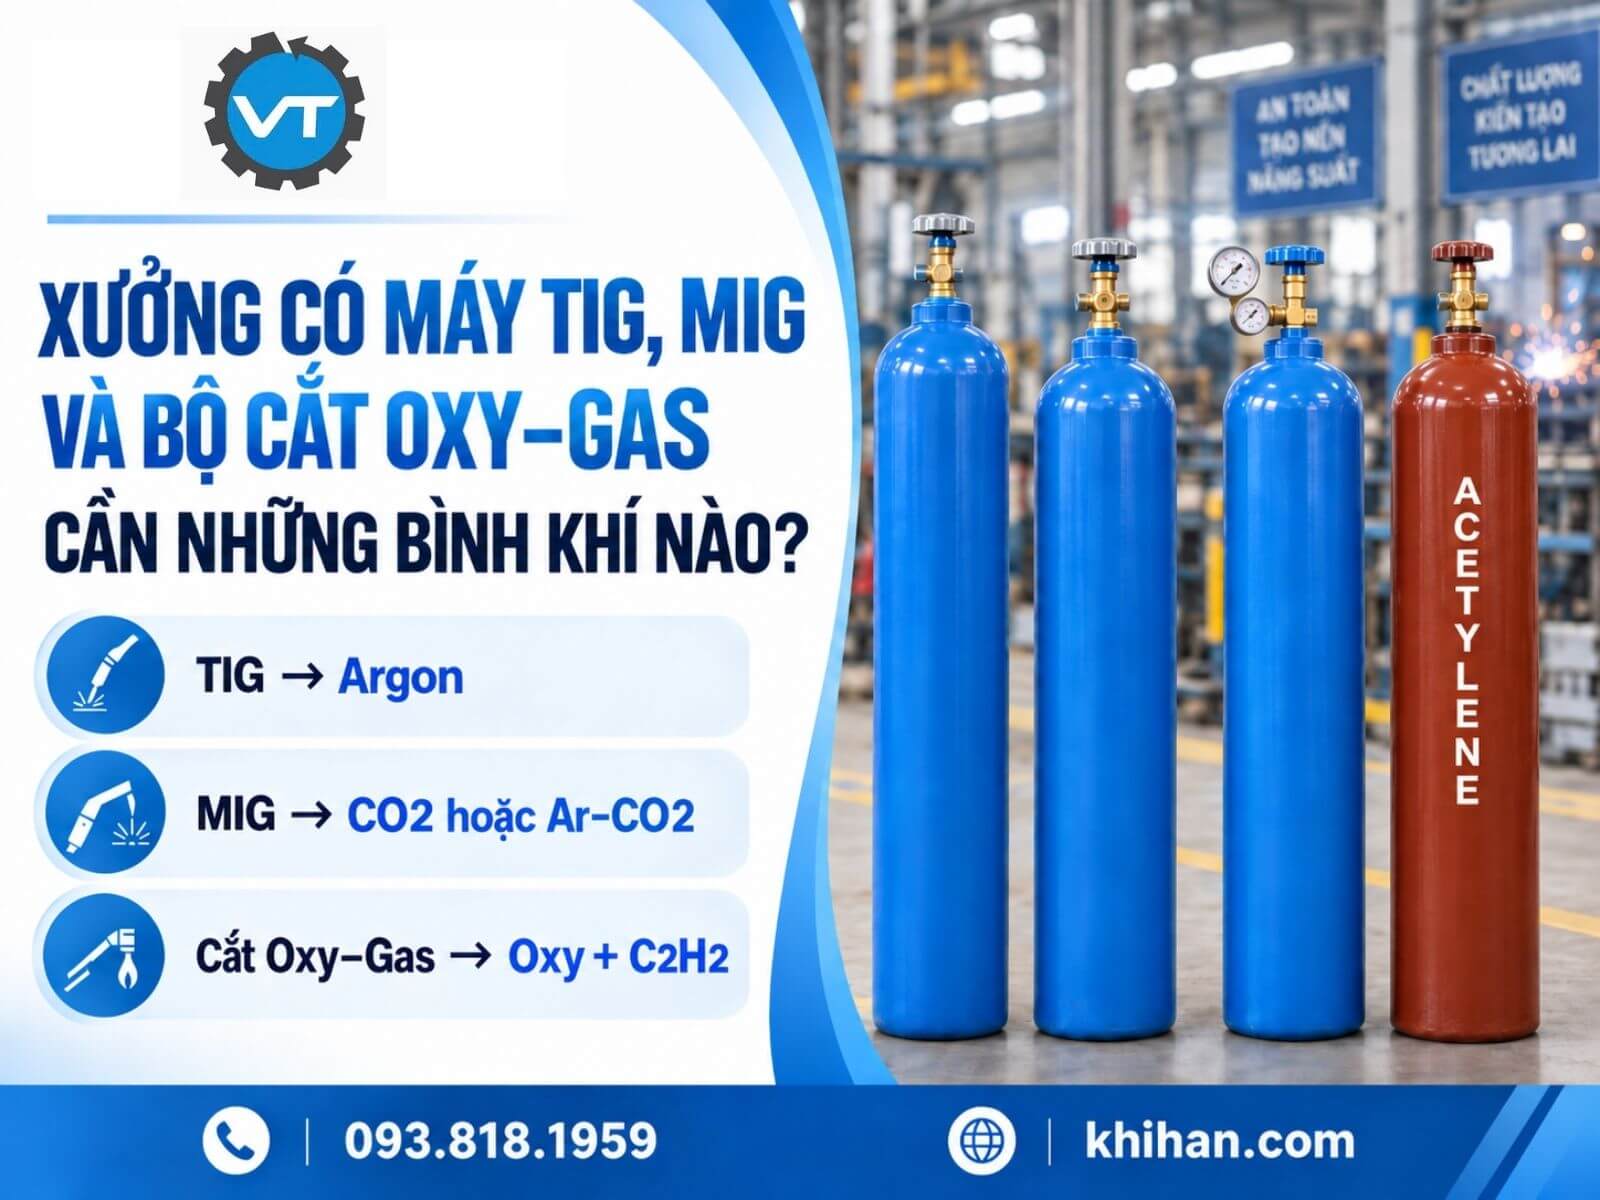
Xưởng Có Máy TIG, MIG Và Bộ Cắt Oxy–Gas Cần Những Bình Khí Nào?
Xưởng có máy TIG, MIG và bộ cắt Oxy–Gas thường không thể sử dụng một loại khí chung cho tất cả thiết bị. Trong cấu hình phổ biến gồm TIG hàn inox, MIG hàn thép và bộ cắt Oxy–Acetylene, xưởng thường cần bốn nguồn khí: Argon, CO2 hoặc Ar–CO2, Oxy và Acetylene.
Máy TIG thường dùng Argon, MIG/MAG dùng CO2, hỗn hợp Ar–CO2 hoặc Argon tùy vật liệu, bộ cắt Oxy–Gas cần đồng thời Oxy và khí nhiên liệu tương thích. Một nguồn Argon có thể phục vụ TIG và MIG nhôm trong một số trường hợp, nhưng lưu lượng, độ tinh khiết và cách chia nhánh phải đáp ứng yêu cầu của cả hai máy.
Bài viết dưới đây giúp xưởng xác định loại khí, khả năng dùng chung nguồn, quy cách bình và phụ kiện cần bố trí riêng trước khi mua hoặc đổi bình.
Máy TIG, MIG Và Bộ Cắt Oxy–Gas Cần Bình Khí Nào?
Máy TIG, MIG Và Bộ Cắt Oxy–Gas Dùng Khí Gì?
Có thể chọn nhanh loại khí theo thiết bị và công việc như sau:
Thiết bị và công việc | Khí thường dùng | Có thể dùng chung nguồn? | Điều kiện cần kiểm tra |
TIG hàn inox, thép, nhôm | Argon là lựa chọn thông dụng | Có thể dùng chung với MIG nhôm | Độ tinh khiết, tổng lưu lượng và hệ thống chia nhánh |
MIG/MAG hàn thép | CO2 hoặc Ar–CO2 | Không dùng chung với TIG, có thể cấp nhiều máy MIG/MAG nếu hệ thống đáp ứng tổng lưu lượng | Vật liệu, dây hàn, tổng lưu lượng và thiết bị chia nhánh |
MIG hàn nhôm | Argon | Có thể dùng chung với TIG | Hai máy chạy đồng thời hay luân phiên |
Cắt Oxy–Gas | Oxy và khí nhiên liệu | Không dùng chung với khí bảo vệ hàn | Mỏ, béc, bộ điều áp và phụ kiện phải tương thích |
Bảng thể hiện các lựa chọn thông dụng. Trong cấu hình TIG hàn inox, MIG hàn thép và cắt Oxy–Acetylene, xưởng thường cần Argon, CO2 hoặc Ar–CO2, Oxy và Acetylene, số bình thực tế còn phụ thuộc vật liệu, dây hàn, mức tiêu thụ và số thiết bị hoạt động đồng thời.
Lưu ý về thuật ngữ: Bài viết sử dụng “MIG” theo cách gọi phổ biến tại xưởng. Về kỹ thuật, khi dùng CO2 hoặc hỗn hợp Ar–CO2 để hàn thép, quá trình này thuộc nhóm MAG vì khí bảo vệ có thành phần hoạt tính.
Máy TIG Cần Trang Bị Bình Khí Gì?
Máy TIG hàn inox, thép hoặc nhôm thường sử dụng bình khí Argon để bảo vệ vùng hàn khỏi tác động của không khí. Khi lựa chọn khí, xưởng cần xác nhận cấp độ tinh khiết phù hợp với vật liệu, quy trình và yêu cầu chất lượng mối hàn, không nên chỉ chọn theo tên khí hoặc giá bình. Theo hướng dẫn về khí bảo vệ TIG của Miller, Argon nguyên chất là lựa chọn phổ biến cho nhiều công việc TIG, một số quy trình đặc biệt có thể sử dụng Helium hoặc hỗn hợp khí phù hợp.
CO2 không thể thay thế Argon trong hàn TIG thông thường. Đây là khí hoạt tính, có thể ảnh hưởng đến hồ quang, điện cực và chất lượng mối hàn nếu dùng sai quy trình.
Nếu hàn inox cần bảo vệ mặt sau mối hàn, xưởng còn phải tính lượng Argon dùng để purge. Xưởng có thể tham khảo thêm cách xác định lưu lượng khí Argon khi hàn TIG trước khi ước tính mức tiêu thụ theo ca. Nhu cầu này làm tăng tổng mức tiêu thụ khí và có thể cần thêm đường cấp, thiết bị điều chỉnh hoặc bình dự phòng phù hợp.
Máy MIG Nên Dùng CO2, Khí Trộn Hay Argon?
Khí bảo vệ cho máy MIG cần được chọn theo vật liệu, loại dây hàn và yêu cầu đối với mối hàn. Không có một loại khí dùng tối ưu cho mọi công việc.
Công việc | Phương án khí |
MIG thép thông thường | CO2 hoặc Ar–CO2 |
Cần giảm bắn tóe, hồ quang êm | Ar–CO2 |
MIG nhôm | Argon |
Vật liệu hoặc dây hàn đặc biệt | Theo quy trình và khuyến cáo thiết bị |
Với thép thông thường, khí CO2 công nghiệp là lựa chọn phổ biến khi xưởng ưu tiên chi phí. Nếu cần hồ quang êm hơn và giảm bắn tóe, xưởng có thể tham khảo cách chọn tỷ lệ khí trộn Argon và CO2 theo vật liệu, dây hàn và yêu cầu mối hàn. Các lựa chọn CO2, hỗn hợp Argon–CO2 và Argon theo từng vật liệu cũng được trình bày trong hướng dẫn chọn khí bảo vệ MIG của Miller.
Khi hàn nhôm bằng MIG, Argon thường được sử dụng làm khí bảo vệ. Tuy nhiên, không nên vì vậy mà mặc định Argon nguyên chất cũng phù hợp cho mọi ứng dụng hàn thép.
Bộ Cắt Oxy–Gas Vì Sao Cần Hai Bình Khí?
Bộ cắt Oxy–Gas cần hai nguồn vì quá trình cắt sử dụng khí Oxy và khí nhiên liệu cho những nhiệm vụ khác nhau. Oxy không phải khí nhiên liệu nhưng hỗ trợ quá trình cháy. Khi cắt, dòng Oxy có độ tinh khiết và lưu lượng phù hợp phản ứng với kim loại đã được nung nóng, đồng thời thổi sản phẩm phản ứng ra khỏi rãnh cắt. Khí Acetylene hoặc khí nhiên liệu phù hợp kết hợp với Oxy để tạo ngọn lửa nung nóng kim loại trước khi cắt.
Mỗi nhánh khí phải có bộ điều áp, dây dẫn và thiết bị bảo vệ chống dòng ngược, cháy ngược phù hợp riêng với Oxy hoặc khí nhiên liệu. Các bộ phận phải được lắp đúng chiều dòng, đúng vị trí thiết kế, đáp ứng lưu lượng của mỏ cắt và hướng dẫn của nhà sản xuất, không dùng lẫn thiết bị giữa hai nhánh.
Xưởng cũng không nên tự đổi từ Acetylene sang một loại khí nhiên liệu khác khi chưa xác nhận khả năng tương thích của mỏ, béc cắt, bộ điều áp, dây dẫn và các phụ kiện liên quan. Mỗi loại nhiên liệu có đặc tính làm việc khác nhau nên cấu hình đang dùng cho Acetylene chưa chắc phù hợp với loại khí thay thế.
Những Bình Khí Nào Có Thể Dùng Chung Giữa Các Thiết Bị?
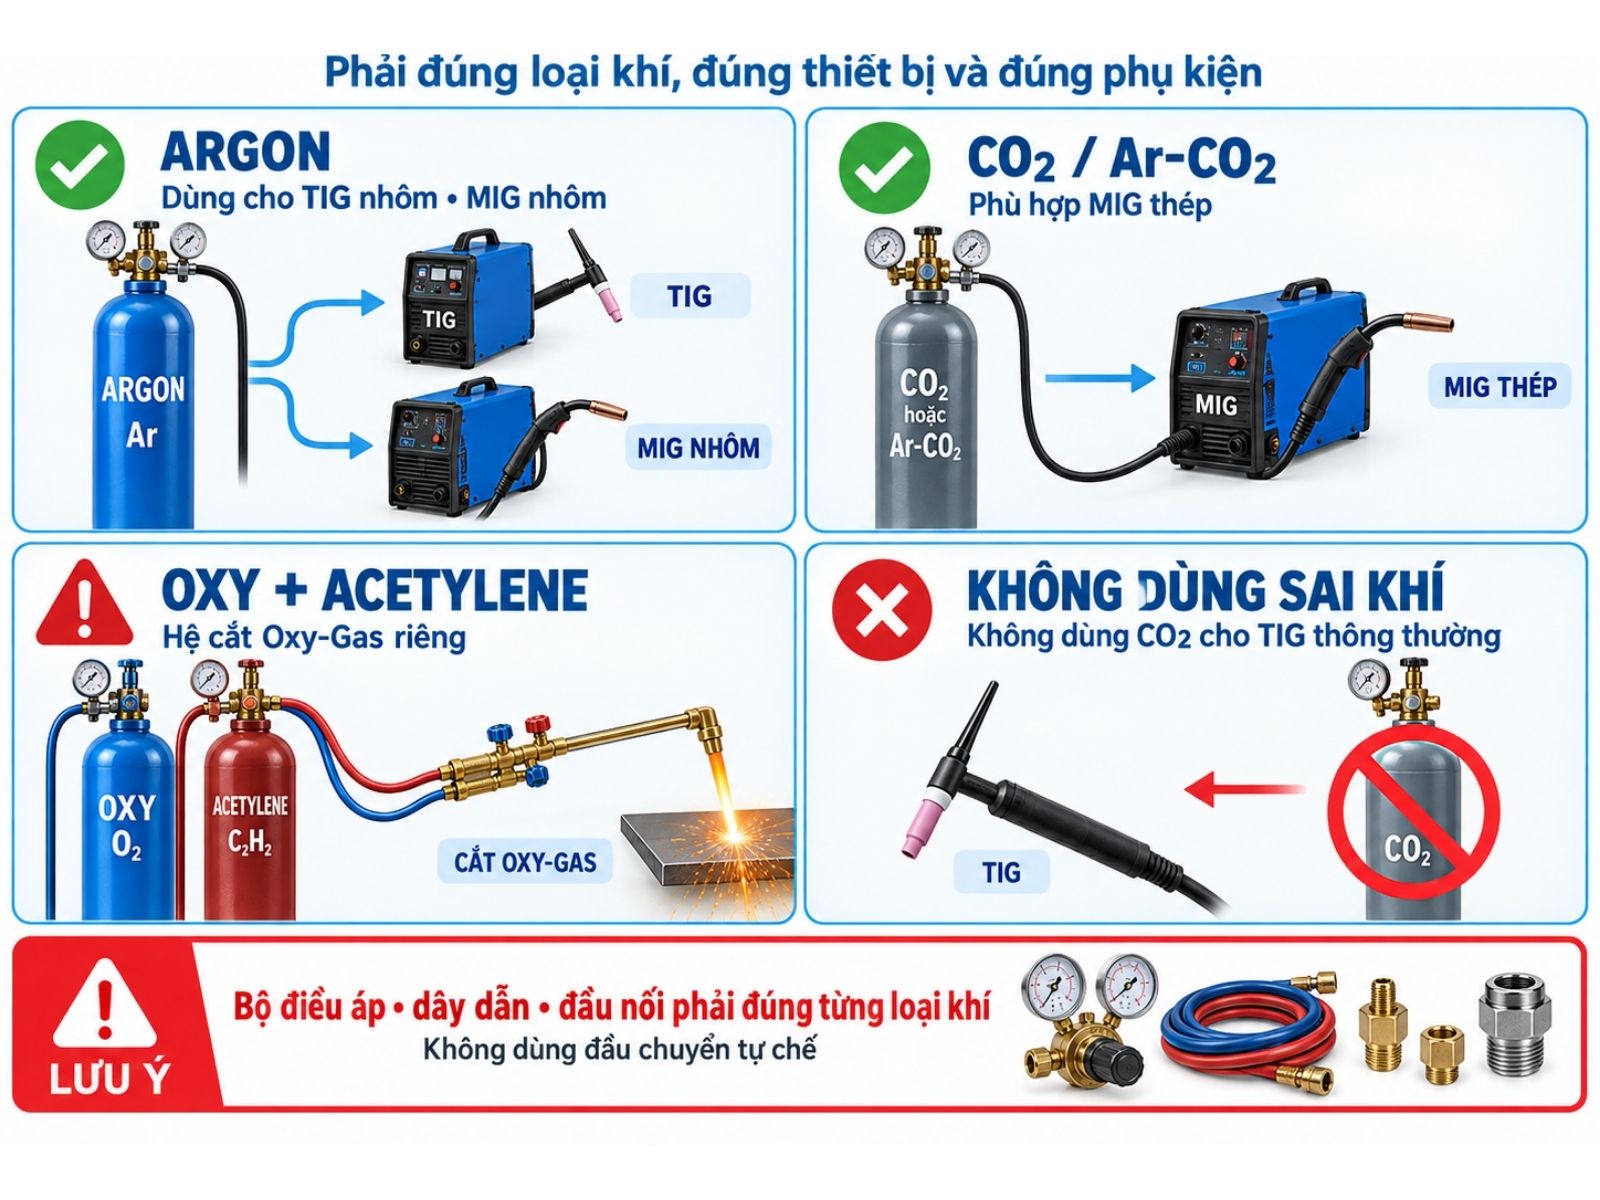
Argon có thể phục vụ TIG và MIG nhôm nếu cả hai quy trình đều chấp nhận cùng cấp khí. Tuy nhiên, dùng cùng loại khí không đồng nghĩa hai máy có thể nối trực tiếp vào một bình mà không kiểm tra hệ thống.
Trước khi chia nguồn Argon, xưởng cần xác định:
- Hai máy có hoạt động đồng thời hay không.
- Tổng lưu lượng tại thời điểm tải lớn nhất.
- Khả năng cấp của bình, bộ điều áp và đường ống.
- Mỗi nhánh có thiết bị điều chỉnh riêng hay không.
- Độ tinh khiết của khí có đáp ứng cả hai quy trình hay không.
Những Bình Khí Nào Có Thể Dùng Chung Giữa Các Thiết Bị?
CO2 hoặc Ar–CO2 dùng cho MIG/MAG thép không thay thế Argon trong TIG thông thường. Bình Oxy và khí nhiên liệu thuộc hệ thống cắt riêng, không dùng làm khí bảo vệ cho máy hàn.
Điều kiện quyết định không phải đầu nối có lắp vừa hay không, mà là sự tương thích về loại khí, áp suất, lưu lượng, vật liệu và thiết bị sử dụng.
Ví Dụ Cấu Hình Khí Cho Một Xưởng Cơ Khí
Giả sử một xưởng có một máy TIG hàn inox, một máy MIG hàn thép và một bộ cắt Oxy–Acetylene. Cấu hình khí thường được cân nhắc gồm:
- Một nguồn Argon cho máy TIG.
- Một nguồn CO2 hoặc Ar–CO2 cho máy MIG.
- Một nguồn Oxy và một nguồn Acetylene cho bộ cắt.
Nếu xưởng bổ sung công việc MIG nhôm, nguồn Argon đang dùng cho TIG có thể được xem xét dùng chung. Tuy nhiên, cần kiểm tra tổng lưu lượng và thời điểm vận hành, nếu hai máy thường chạy đồng thời, sử dụng hai nguồn độc lập có thể thuận tiện hơn.
Đây là ví dụ minh họa, không phải cấu hình mặc định cho mọi xưởng. Phương án cuối cùng phải dựa trên model máy, vật liệu, dây hàn, lưu lượng và tần suất sử dụng thực tế.
Xưởng Nên Chọn Bình 14L Hay 40L?
Bình 14L hay 40L nên được chọn theo mức tiêu thụ thực tế và cách tổ chức công việc trong xưởng. Bình nhỏ thuận tiện di chuyển, còn bình lớn giúp giảm số lần đổi bình khi thiết bị hoạt động thường xuyên.
Nhu cầu | Quy cách nên cân nhắc |
Di chuyển nhiều, sử dụng ít | Bình 14L |
Xưởng sử dụng thường xuyên | Bình 40L |
Nhiều máy chạy đồng thời | Nhiều bình hoặc giàn chai |
Tiêu thụ lớn, liên tục | Đánh giá hệ thống cấp khí tập trung |
Lưu ý: Không nên quy đổi lượng khí theo dung tích vỏ bình và áp suất bằng cùng một cách cho mọi loại khí. Argon và Oxy thường được chứa dưới dạng khí nén, CO2 được chứa chủ yếu ở dạng hóa lỏng, còn Acetylene được chứa trong khối xốp có dung môi. Khi dự trù thời gian sử dụng, cần đối chiếu khối lượng nạp, quy cách bình và thông tin của đúng nhà cung cấp.
14L và 40L là dung tích nước danh định của vỏ bình, không phải lượng khí sử dụng trực tiếp. Lượng khí có thể khai thác còn phụ thuộc loại khí, điều kiện nạp, áp suất làm việc và giới hạn đầu vào của thiết bị.
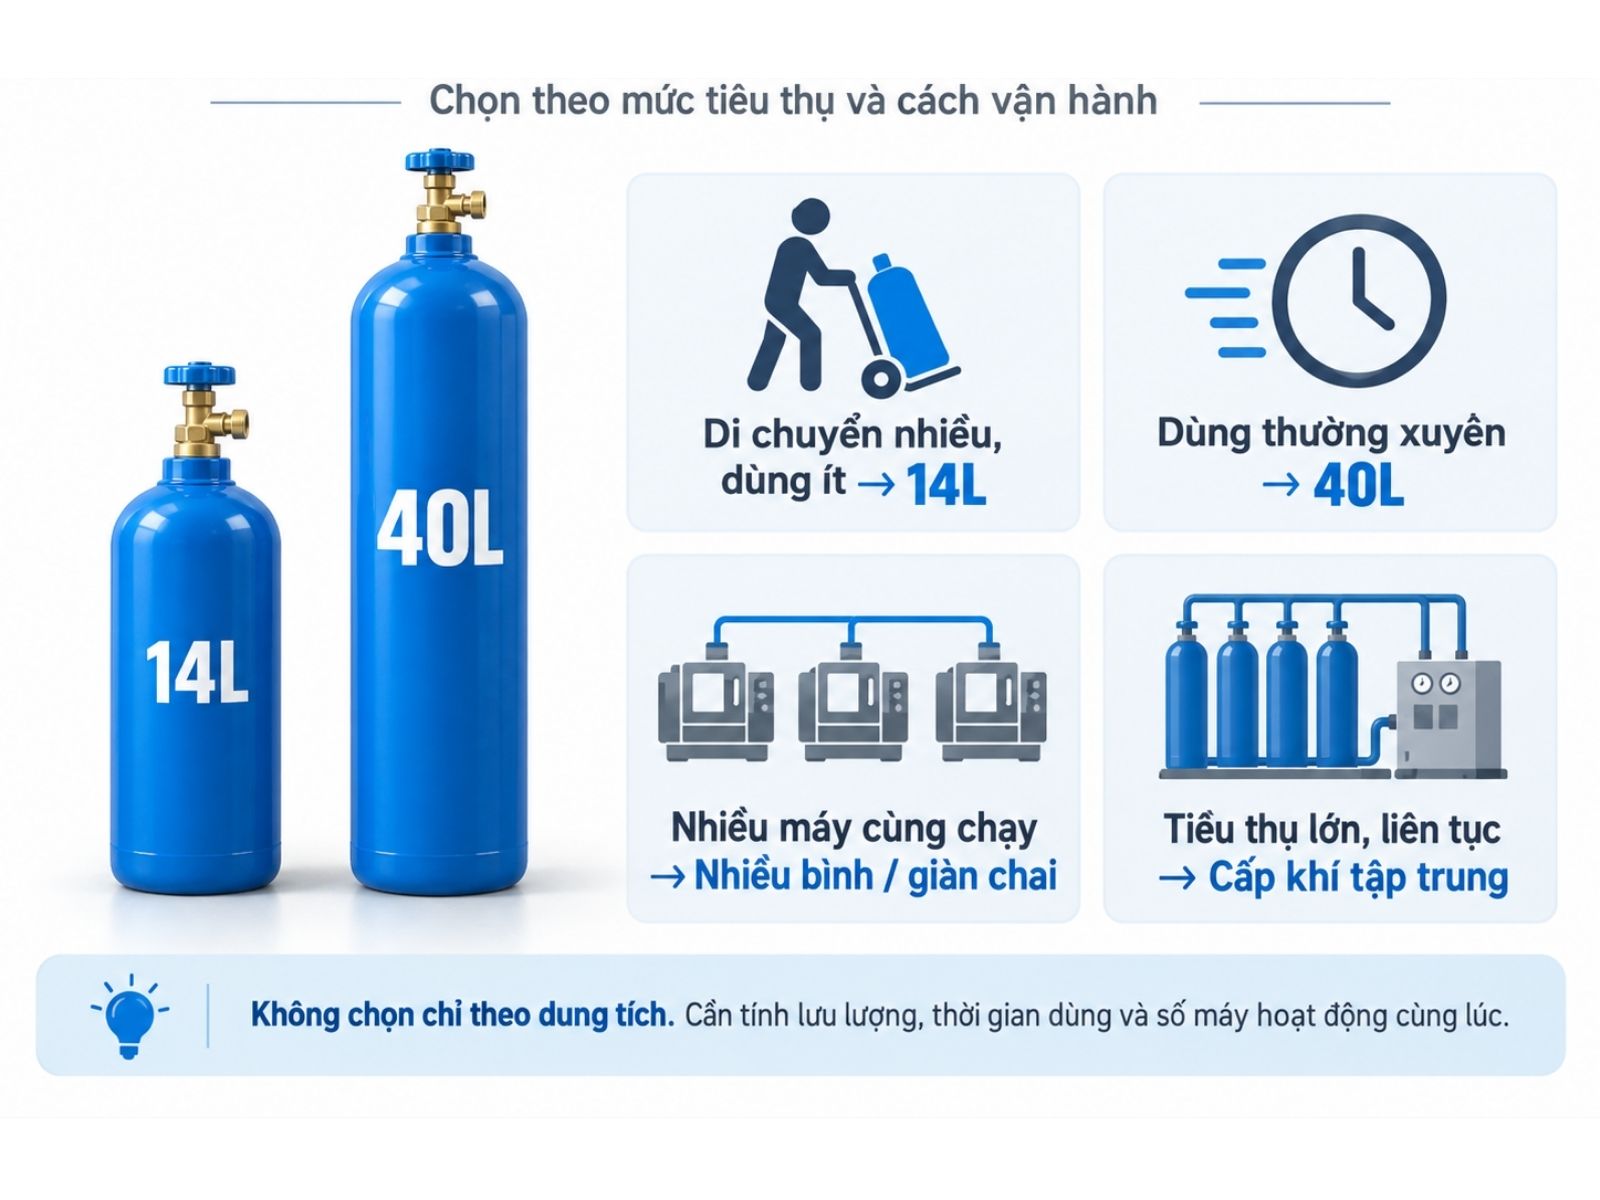
Xưởng Nên Chọn Bình 14L Hay 40L?
Trước khi chọn bình, xưởng nên xác định lưu lượng của từng máy, thời gian vận hành mỗi ca và số máy có thể chạy đồng thời. Nếu nhiều thiết bị cùng lấy khí từ một nguồn, cần tính tổng nhu cầu tại thời điểm tải lớn nhất thay vì chỉ dựa trên mức tiêu thụ của một máy.
Với nhu cầu liên tục hoặc lưu lượng lớn, tăng kích thước bình chưa chắc giải quyết được khả năng cấp khí. Khi đó, xưởng cần đánh giá phương án nhiều bình, giàn chai hoặc hệ thống cấp khí tập trung phù hợp với loại khí và điều kiện vận hành.
Checklist Trang Bị Khí Cho Xưởng
Trước khi đặt bình khí và phụ kiện, xưởng có thể rà soát lần lượt các nội dung sau:
- Thống kê thiết bị: liệt kê số lượng máy TIG, máy MIG và bộ cắt Oxy–Gas đang sử dụng.
- Phân loại vật liệu: ghi rõ công việc chính liên quan đến thép, inox, nhôm hay vật liệu đặc biệt.
- Đối chiếu dây hàn: kiểm tra loại dây và khuyến cáo về khí bảo vệ của nhà sản xuất máy, dây hàn hoặc quy trình đang áp dụng.
- Ước tính thời gian sử dụng: ghi nhận số giờ mỗi thiết bị vận hành trong một ngày hoặc một ca.
- Kiểm tra tải đồng thời: xác định những máy nào có thể hoạt động cùng lúc để tính tổng nhu cầu khí tại thời điểm tải lớn nhất.
- Chuẩn bị phụ kiện đúng loại: mỗi nguồn khí cần bộ điều áp, dây dẫn, đầu nối và thiết bị an toàn tương thích, không dùng lẫn chỉ vì có thể lắp vừa.
- Bố trí khu vực đặt bình: Cố định bình chắc chắn và bố trí theo yêu cầu của từng loại khí. Khi cấp khí, bình Acetylene phải được đặt thẳng đứng và cố định chắc chắn. Nếu sử dụng giàn góp, cần lắp đặt theo tài liệu của đúng hệ thống và hướng dẫn của nhà cung cấp. Khu vực đặt Oxy và khí nhiên liệu cần tuân theo quy định phòng cháy, thông gió và phân khu an toàn của cơ sở.
- Lập phương án dự phòng: theo dõi mức tiêu thụ và lên kế hoạch đổi bình trước khi hết khí, nhất là với thiết bị phục vụ công việc liên tục.
Checklist này nên được lập riêng cho từng loại khí. Sau khi có số liệu về lưu lượng, thời gian chạy và số máy hoạt động đồng thời, xưởng mới có thể chọn số lượng bình cùng quy cách 14L, 40L hoặc phương án cấp khí lớn hơn phù hợp.
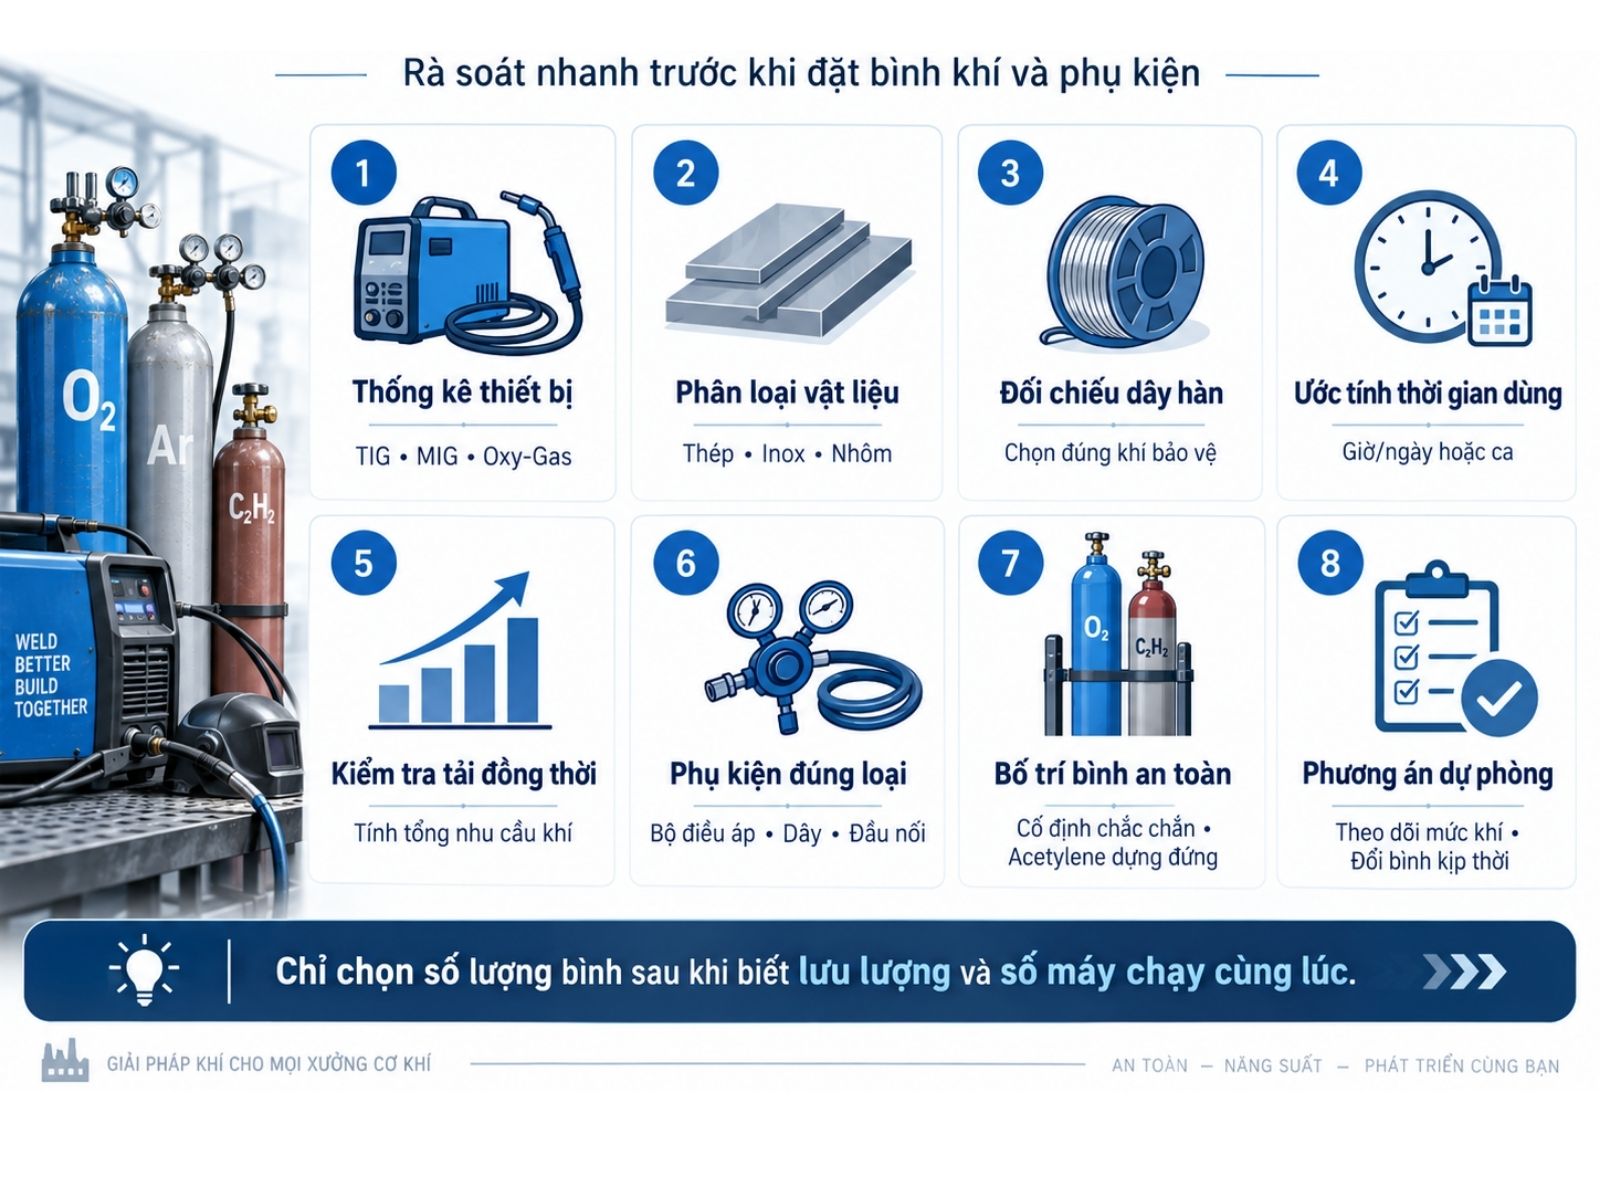
Checklist Trang Bị Khí Cho Xưởng
Những Trường Hợp Cần Hỏi Lại Nhà Cung Cấp Trước Khi Chọn Khí
Xưởng nên hỏi lại nhà cung cấp máy, dây hàn hoặc đơn vị cấp khí khi thông tin hiện có chưa đủ để xác định loại khí và cấu hình nguồn phù hợp. Những trường hợp cần xác nhận gồm:
- Chưa xác định được khí theo máy và vật liệu: cung cấp model máy, vật liệu, dây hàn và yêu cầu mối hàn.
- Muốn đổi CO2 sang Ar–CO2 hoặc đổi khí nhiên liệu: xác nhận lại quy trình, thành phần khí và khả năng tương thích của phụ kiện.
- Hàn Titan hoặc vật liệu yêu cầu độ sạch cao: xác nhận cấp độ tinh khiết và phương án bảo vệ toàn bộ vùng hàn.
- Nhiều máy dùng chung nguồn hoặc chưa biết chọn bình đơn, giàn chai: cung cấp lưu lượng từng máy, thời gian chạy và số thiết bị hoạt động đồng thời.
Khi trao đổi, xưởng nên chuẩn bị model máy, loại vật liệu, dây hàn, số giờ sử dụng mỗi ngày và số thiết bị hoạt động đồng thời. Các thông tin này giúp nhà cung cấp đề xuất đúng loại khí, số lượng bình, bộ điều áp và phương án cấp khí thay vì lựa chọn chỉ dựa trên tên thiết bị.
Câu Hỏi Thường Gặp
Một Bình Argon Có Thể Dùng Cho Cả TIG Và MIG Không?
Có thể nếu TIG và MIG nhôm cùng yêu cầu Argon phù hợp. Trường hợp hai máy hoạt động đồng thời, cần kiểm tra tổng lưu lượng và bố trí thiết bị kiểm soát riêng tại từng nhánh. Argon không mặc định phù hợp với MIG/MAG hàn thép.
Máy MIG Đang Dùng CO2 Có Chuyển Sang Khí Trộn Được Không?
Có thể, nếu máy, dây hàn và quy trình cho phép sử dụng khí trộn Ar–CO2. Trước khi chuyển đổi, cần kiểm tra thành phần khí phù hợp, khả năng tương thích của bộ điều áp, lưu lượng kế, đầu nối và thông số vận hành.
Không nên chỉ thay bình rồi giữ nguyên toàn bộ thiết lập đang dùng với CO2.
Bộ Cắt Oxy–Gas Chỉ Có Bình Oxy Có Cắt Được Không?
Không. Bộ cắt Oxy–Gas thông thường cần khí nhiên liệu để tạo ngọn lửa nung nóng kim loại, sau đó dòng Oxy cắt mới thực hiện quá trình cắt. Vì vậy, hệ thống phải có cả bình Oxy và bình Acetylene hoặc một loại khí nhiên liệu tương thích với mỏ cùng phụ kiện.
Xưởng Nhỏ Có Cần Chuẩn Bị Bình Dự Phòng Không?
Nên có nếu việc hết khí giữa ca làm gián đoạn công việc hoặc thời gian đổi bình không ổn định. Số bình dự phòng cần dựa trên mức tiêu thụ, tần suất sử dụng và thời gian nhà cung cấp có thể giao đổi.
Bình dự phòng vẫn phải được cố định, bảo quản tại nơi thông gió và bố trí phù hợp với từng loại khí, kể cả khi chưa đưa vào sử dụng.
Kết Luận
Xưởng không nên chọn bình khí chỉ dựa vào tên máy. Trước tiên, hãy xác định thiết bị đang thực hiện TIG, MIG/MAG hay cắt Oxy–Gas, sau đó đối chiếu vật liệu, dây hàn, lưu lượng và số máy hoạt động đồng thời.
Liên hệ Khí Việt Tâm để được tư vấn máy TIG MIG dùng khí gì dùng khí gì cho phù hợp
Trong cấu hình phổ biến, TIG dùng Argon, MIG/MAG thép dùng CO2 hoặc Ar–CO2, MIG nhôm thường dùng Argon, bộ cắt cần Oxy và khí nhiên liệu tương thích. Nếu muốn dùng chung nguồn Argon cho TIG và MIG nhôm, xưởng phải kiểm tra tổng lưu lượng và bố trí thiết bị kiểm soát riêng cho từng nhánh.
Xưởng chưa xác định được loại khí, số lượng bình hoặc phương án cấp có thể gửi cho Khí Việt Tâm model máy, vật liệu, dây hàn, thời gian sử dụng và số thiết bị chạy đồng thời. Liên hệ Hotline/Zalo 093.818.1959 để được tư vấn cấu hình phù hợp.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay