 Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Máy Cắt Laser Tụt Áp Khí Nitơ Khi Đâm Xuyên: Do Nguồn Khí Hay Đường Ống?
Khi máy cắt laser tụt áp khí Nitơ trong lúc đâm xuyên, dù áp suất tại bình, giàn chai hoặc bồn Nitơ vẫn bình thường, nguyên nhân có thể nằm ở nguồn cấp, bộ điều áp hoặc đường ống dẫn khí. Nguyên nhân có thể nằm ở khả năng cấp của nguồn khí Nitơ, bộ điều áp, van, bộ lọc, đường kính và chiều dài đường ống hoặc tổng nhu cầu của các thiết bị đang hoạt động đồng thời.
Không nên chỉ nhìn áp suất tĩnh rồi kết luận nguồn Nitơ đủ khả năng cấp. Cần theo dõi áp suất động tại nhiều vị trí trong lúc máy thực hiện đâm xuyên để xác định mức sụt áp xuất hiện từ nguồn hay trên đường dẫn.
Bài viết này tập trung vào hệ thống cấp Nitơ, không đi sâu vào lỗi nguồn laser, đầu cắt hoặc chương trình gia công. Nitơ là một trong những khí hỗ trợ phổ biến trong cắt laser, yêu cầu về áp suất, độ tinh khiết và lưu lượng cần đối chiếu với vật liệu, chiều dày và tài liệu của đúng model máy. Có thể tham khảo tổng quan về khí hỗ trợ dùng trong cắt laser của Linde.
Máy Cắt Laser Tụt Áp Khí Nitơ Khi Đâm Xuyên: Do Nguồn Khí Hay Đường Ống?
Tụt Áp Do Nguồn Khí Có Dấu Hiệu Gì?
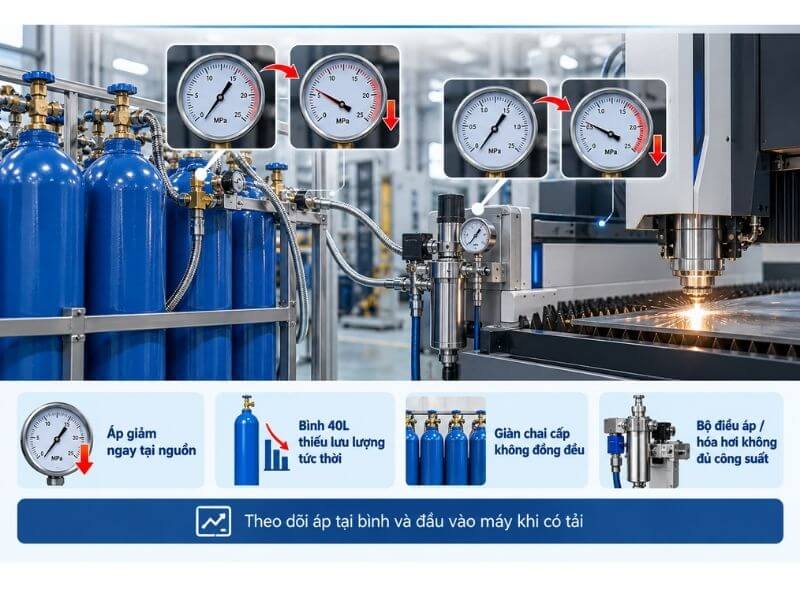
Có thể nghi ngờ nguồn cấp khi áp suất giảm ngay tại đầu ra của bình, giàn chai hoặc bộ hóa hơi lúc máy cắt laser bắt đầu đâm xuyên. Hiện tượng thường rõ hơn khi nhu cầu Nitơ tăng cao hoặc nhiều thiết bị cùng sử dụng khí.
Bình Nitơ Gần Hết Hoặc Lưu Lượng Cấp Không Đủ
Với bình Nitơ khí nén, áp suất phía bình giảm dần khi khí được sử dụng. Khi áp suất nguồn xuống thấp, khả năng duy trì áp suất và lưu lượng qua bộ điều áp có thể không còn đáp ứng chu kỳ đâm xuyên của máy. Việc đánh giá cần thực hiện khi bình đã ổn định nhiệt độ và hệ thống đang có tải. Dấu hiệu thường gặp là áp suất giảm ngay từ phía nguồn khi đâm xuyên và phục hồi một phần sau khi máy ngừng tiêu thụ khí.
Cần theo dõi đồng thời áp suất tại bình và đầu vào máy trong trạng thái có tải, không chỉ dựa vào chỉ số khi hệ thống chưa cấp khí.
Một Bình 40L Không Đáp Ứng Nhu Cầu Tức Thời
Một bình Nitơ 40L có thể vẫn còn áp suất nhưng lưu lượng lấy ra tại một thời điểm không đủ cho chế độ đâm xuyên. Khi đó, áp suất đầu ra giảm mạnh ngay lúc van máy mở và tăng trở lại khi kết thúc bước tiêu thụ cao.
Không nên kết luận chỉ dựa trên dung tích bình. Cần đối chiếu áp suất nạp, nhu cầu lưu lượng của máy, thời gian đâm xuyên và khả năng cấp của bộ điều áp.
Giàn Chai Cấp Khí Không Đồng Đều
Trong giàn chai, một số bình có thể chưa mở hết van, còn lượng khí không đồng đều hoặc bị hạn chế dòng tại dây nối và van một chiều. Khi tải tăng, các bình không cùng tham gia cấp khí khiến tổng lưu lượng thấp hơn thiết kế.
Cần kiểm tra áp suất từng nhánh, trạng thái van, dây nối cao áp, van một chiều và bộ góp. Không tự tháo hoặc siết các kết nối khi hệ thống còn áp suất.
Tụt Áp Do Nguồn Khí Có Dấu Hiệu Gì?
Bộ Điều Áp Hoặc Bộ Hóa Hơi Không Đủ Công Suất
Bộ điều áp có thể duy trì áp suất khi máy chờ nhưng tụt mạnh khi lưu lượng tăng nếu chọn sai dải, bị hạn chế dòng hoặc không đủ công suất.
Hiện tượng áp suất đầu ra giảm khi lưu lượng qua bộ điều áp tăng thường được gọi là droop, có thể tham khảo nguyên lý hoạt động của bộ điều áp trực tiếp do Emerson trình bày.
Với nguồn Nitơ lỏng, bộ hóa hơi có thể xuất hiện đóng sương hoặc đóng tuyết trong quá trình làm việc. Chỉ nên nghi ngờ thiết bị không đáp ứng công suất khi hiện tượng đóng băng lan rộng đi kèm áp suất sau bộ hóa hơi giảm và lưu lượng không đáp ứng yêu cầu của máy.
Nếu áp suất trước bộ điều áp hoặc bộ hóa hơi vẫn ổn định nhưng phía sau giảm khi đâm xuyên, cần kiểm tra công suất thiết bị, tình trạng đóng băng, bộ lọc và các van liên quan. Không tăng áp vượt giới hạn thiết kế để bù cho thiết bị cấp khí không đủ lưu lượng.
Tụt Áp Do Đường Ống Có Dấu Hiệu Gì?
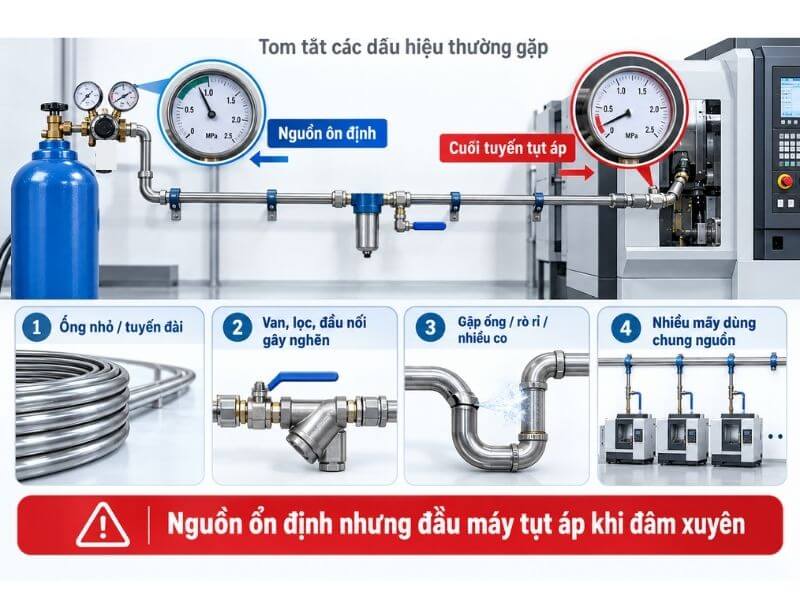
Có thể nghi ngờ đường ống khi áp suất tại nguồn Nitơ vẫn ổn định nhưng giảm rõ rệt tại đầu vào máy trong lúc đâm xuyên. Mức chênh áp giữa đầu tuyến và cuối tuyến thường tăng theo lưu lượng tiêu thụ, sau đó giảm khi máy trở về trạng thái chờ.
Đường Kính Ống Quá Nhỏ Hoặc Tuyến Ống Quá Dài
Đường kính trong nhỏ làm tăng lực cản, còn tuyến ống dài khiến tổn thất áp suất tích lũy trên toàn tuyến. Hệ thống có thể hiển thị đủ áp khi không tải nhưng không duy trì được áp suất tại máy khi nhu cầu Nitơ tăng đột ngột.
Dấu hiệu thường gặp là áp suất đầu nguồn ít thay đổi trong khi áp suất cuối tuyến tụt mạnh. Việc đánh giá phải dựa trên đường kính trong, chiều dài thực tế, lưu lượng yêu cầu và áp suất vận hành, không chỉ nhìn kích thước bên ngoài của ống.
Van, Lọc Và Đầu Nối Tạo Điểm Nghẽn
Van chưa mở hết, bộ lọc bẩn, van một chiều hoặc khớp nối nhanh có tiết diện nhỏ đều có thể hạn chế dòng khí. Áp suất thường giảm rõ sau chính phụ kiện gây nghẽn khi hệ thống chuyển sang tải cao.
Cần đo áp suất trước và sau từng cụm trong cùng một chu kỳ đâm xuyên để khoanh vùng. Không tháo bộ lọc, van hoặc đầu nối khi đường khí vẫn còn áp suất.
Tụt Áp Do Đường Ống Có Dấu Hiệu Gì?
Đường Ống Bị Gập, Rò Rỉ Hoặc Lắp Quá Nhiều Co
Ống mềm bị gập, tuyến ống bị móp hoặc nhiều co nối liên tiếp làm tăng tổn thất dòng chảy. Rò rỉ còn khiến một phần Nitơ thất thoát trước khi đến máy, đặc biệt dễ bộc lộ khi hệ thống chịu tải.
Ngoài mức tụt áp cuối tuyến, cần kiểm tra tiếng xì, tình trạng đầu nối và mức tiêu thụ Nitơ bất thường. Chỉ sử dụng phương pháp kiểm tra rò phù hợp, không dùng lửa và không siết kết nối khi hệ thống còn áp.
Nhiều Thiết Bị Cùng Sử Dụng Một Nguồn Nitơ
Nếu nhiều máy dùng chung đường ống, áp suất tại máy có thể giảm khi các thiết bị đồng thời yêu cầu lưu lượng lớn. Hiện tượng thường xuất hiện theo thời điểm vận hành và giảm khi một hoặc nhiều thiết bị dừng sử dụng khí.
Cần ghi lại áp suất khi từng máy hoạt động riêng và khi chạy đồng thời. Nếu áp suất nguồn vẫn ổn định nhưng các nhánh cuối tuyến cùng tụt, phải đánh giá lại tổng lưu lượng, đường kính ống chính, cách chia nhánh và khả năng cấp của toàn hệ thống.
Thứ Tự Kiểm Tra Khi Máy Cắt Laser Tụt Áp Khí Nitơ
Việc kiểm tra phải được thực hiện trong điều kiện vận hành có kiểm soát và bởi người có chuyên môn. Không tháo, siết hoặc điều chỉnh thiết bị vượt giới hạn khi hệ thống còn áp suất.
- Ghi áp suất khi máy chưa chạy: Ghi lại áp suất tại nguồn và đầu vào máy khi hệ thống đã ổn định nhưng chưa tiêu thụ Nitơ. Đây là số liệu nền để so sánh, không đại diện cho khả năng cấp khí khi có tải.
- Theo dõi áp suất ngay lúc đâm xuyên: Quan sát mức giảm, thời điểm giảm và khả năng phục hồi sau khi kết thúc đâm xuyên. Nếu chỉ số giảm mạnh rồi tăng trở lại, hệ thống có thể không đáp ứng nhu cầu lưu lượng tức thời.
- Đo áp tại nguồn, sau bộ điều áp và đầu vào máy cùng thời điểm: Nếu cả ba vị trí cùng giảm, ưu tiên kiểm tra nguồn cấp. Nếu áp suất nguồn ổn định nhưng giảm sau bộ điều áp, kiểm tra cụm điều áp hoặc hóa hơi. Nếu áp suất sau bộ điều áp ổn định nhưng đầu vào máy giảm, tập trung vào đường ống và phụ kiện.
- Kiểm tra lưu lượng tối đa của bộ điều áp hoặc bộ hóa hơi: Đối chiếu khả năng cấp liên tục và tức thời của thiết bị với nhu cầu thực tế của máy. Không đánh giá chỉ dựa trên mức áp suất tối đa ghi trên thiết bị.
- Kiểm tra van, bộ lọc, dây mềm và các điểm thắt: Xác nhận van đã mở đúng vị trí, bộ lọc không bị tắc, dây mềm không gập và đầu nối không làm thu hẹp tiết diện dòng khí.
- Đối chiếu đường kính, chiều dài đường ống và lưu lượng yêu cầu: Tính đến đường kính trong, tổng chiều dài, số lượng co nối, cách chia nhánh và mức lưu lượng khi đâm xuyên.
- Chạy thử khi tách các thiết bị dùng chung nguồn khí: Cho máy hoạt động riêng trong điều kiện được kiểm soát và so sánh với lúc nhiều thiết bị chạy đồng thời.
Nên ghi các kết quả theo cùng một chu kỳ vận hành để so sánh. Thay đổi nhiều yếu tố cùng lúc sẽ khiến việc xác định điểm gây tụt áp trở nên khó chính xác.
Phân Biệt Nhanh Nguồn Khí Yếu Và Đường Ống Sụt Áp
Khi máy cắt laser tụt áp khí Nitơ, cần đo áp suất tại nguồn và đầu vào máy trong cùng thời điểm đâm xuyên. Việc so sánh các chỉ số ở những chu kỳ khác nhau có thể dẫn đến đánh giá sai vị trí phát sinh sụt áp.
Kết quả đo | Hướng kiểm tra |
Áp suất tại nguồn, sau bộ điều áp và đầu vào máy cùng giảm | Kiểm tra khả năng cấp của nguồn Nitơ |
Áp suất nguồn ổn định nhưng giảm sau bộ điều áp | Kiểm tra bộ điều áp, bộ hóa hơi và phụ kiện đầu nguồn |
Áp suất sau bộ điều áp ổn định nhưng đầu vào máy giảm | Kiểm tra đường ống, van, bộ lọc, dây mềm và điểm nghẽn |
Chỉ tụt khi nhiều máy cùng hoạt động | Kiểm tra tổng công suất nguồn và đường ống chính |
Chỉ xảy ra với một chương trình cắt | Kiểm tra nhu cầu khí và cài đặt của chu trình đâm xuyên |
Bảng trên chỉ giúp xác định hướng kiểm tra ban đầu, kết luận cần dựa trên số đo trong cùng điều kiện tải và thông số của đúng hệ thống.
Trường hợp chỉ một chương trình cắt xuất hiện lỗi, nên kiểm tra nhu cầu khí và cài đặt của chu trình đó trước khi thay đổi nguồn hoặc đường ống.
Cách Khắc Phục Theo Đúng Nguyên Nhân
Để xử lý tình trạng máy cắt laser tụt áp khí Nitơ, trước tiên cần xác định vị trí bắt đầu sụt áp. Việc thay đổi thiết bị hoặc tăng áp khi chưa khoanh vùng nguyên nhân có thể không giải quyết được vấn đề, thậm chí khiến hệ thống vận hành vượt giới hạn thiết kế.
- Tăng khả năng cấp lưu lượng của nguồn khí: Áp dụng khi áp suất tại nguồn, sau bộ điều áp và đầu vào máy cùng giảm lúc đâm xuyên.
- Dùng giàn chai hoặc nguồn Nitơ lỏng khi nhu cầu lớn: Một bình đơn có thể không đáp ứng chu kỳ tiêu thụ cao.
- Chọn lại bộ điều áp và bộ hóa hơi: Thay thiết bị nếu khả năng cấp lưu lượng, dải áp suất hoặc điều kiện làm việc không đáp ứng yêu cầu của máy.
- Tăng đường kính ống nếu kết quả tính toán yêu cầu: Chỉ thay đổi kích thước sau khi đã tính đến chiều dài tuyến, số co nối, lưu lượng, áp suất đầu vào và mức sụt áp cho phép.
- Thay bộ lọc, van hoặc dây mềm tạo điểm nghẽn: Khi đo được mức chênh áp rõ trước và sau một phụ kiện, cần kiểm tra tình trạng tắc, tiết diện dòng và khả năng tương thích trước khi thay.
- Tách nhánh cho thiết bị tiêu thụ lưu lượng cao: Phương án này phù hợp khi một máy làm ảnh hưởng đến áp suất của các thiết bị khác.
Sau khi khắc phục, cần đo lại áp suất tại nguồn, sau bộ điều áp và đầu vào máy trong đúng chu trình đâm xuyên để xác nhận kết quả.

Cách Khắc Phục Theo Đúng Nguyên Nhân
Câu Hỏi Thường Gặp
Bình Nitơ Còn Nhiều Nhưng Máy Vẫn Tụt Áp Do Đâu?
Vì lượng khí còn trong bình không đồng nghĩa với nguồn có thể đáp ứng lưu lượng tức thời của máy. Nguyên nhân có thể là bình đơn cấp không đủ nhanh, bộ điều áp hạn chế dòng, van chưa mở đúng, đường ống nhỏ hoặc phụ kiện tạo điểm nghẽn. Cần đo áp tại nguồn, sau bộ điều áp và đầu vào máy trong cùng chu kỳ đâm xuyên để khoanh vùng.
Áp Suất Đủ Nhưng Lưu Lượng Nitơ Có Thể Vẫn Thiếu Không?
Có. Hệ thống có thể hiển thị đủ áp khi máy chưa tiêu thụ khí nhưng lưu lượng thực tế không đáp ứng được lúc đâm xuyên. Vì vậy, cần kiểm tra áp suất động và khả năng cấp lưu lượng của nguồn, bộ điều áp, bộ hóa hơi và đường ống.
Bộ Hóa Hơi Đóng Tuyết Có Phải Là Nguyên Nhân Tụt Áp Không?
Không thể kết luận chỉ từ dấu hiệu đóng tuyết. Bộ hóa hơi có thể đóng sương hoặc đóng tuyết khi làm việc. Cần kiểm tra đồng thời áp suất trước và sau bộ hóa hơi, phạm vi đóng băng, lưu lượng tiêu thụ và công suất thiết kế. Nếu áp suất sau bộ hóa hơi giảm mạnh khi máy đâm xuyên, thiết bị có thể không đáp ứng tải hoặc đang gặp hạn chế dòng.
Có Cần Thay Toàn Bộ Đường Ống Khi Chỉ Một Máy Bị Tụt Áp Không?
Chưa chắc. Nếu các máy khác dùng chung nguồn vẫn hoạt động ổn định, cần kiểm tra riêng nhánh cấp đến máy gặp lỗi, gồm van, bộ lọc, dây mềm, đầu nối, đường kính trong và chiều dài tuyến. Chỉ nên cải tạo đường ống chính khi kết quả đo cho thấy nhiều nhánh cùng bị sụt áp hoặc tuyến chính không đáp ứng tổng lưu lượng.
Có Nên Tăng Áp Bộ Điều Áp Để Khắc Phục Tạm Thời Không?
Không nên tự ý tăng áp nếu chưa xác định nguyên nhân và giới hạn của hệ thống. Việc này không khắc phục được đường ống quá nhỏ, bộ lọc tắc hoặc nguồn thiếu lưu lượng, đồng thời có thể khiến máy, van, dây mềm và đường ống chịu áp suất vượt mức cho phép. Cần đo áp khi có tải và xử lý đúng điểm gây sụt áp.
Kết Luận
Máy cắt laser tụt áp khí Nitơ khi đâm xuyên chưa đủ để kết luận nguồn khí yếu hay đường ống không phù hợp. Cần đo trong đúng thời điểm máy tiêu thụ khí và so sánh các vị trí trên cùng một chu kỳ vận hành.
Trình tự kiểm tra nên thực hiện như sau:
Đo áp khi không tải và có tải → so sánh đầu nguồn với đầu máy → kiểm tra công suất cấp khí → kiểm tra bộ điều áp → kiểm tra đường ống và điểm nghẽn.
Liên hệ Khí Việt Tâm tư vấn nguồn khí Nitơ cho máy cắt laser
Chỉ sau khi xác định được vị trí bắt đầu sụt áp mới nên tăng khả năng cấp nguồn, thay thiết bị điều áp hoặc cải tạo đường ống. Không tự ý tăng áp vượt giới hạn của máy và hệ thống để bù cho tình trạng thiếu lưu lượng.
Nếu chưa xác định được điểm bắt đầu sụt áp, khách hàng có thể ghi lại áp suất tại nguồn, sau bộ điều áp và đầu vào máy trong cùng một chu kỳ đâm xuyên, sau đó gửi kèm thông tin đường kính, chiều dài đường ống và số máy dùng chung nguồn qua Khí Việt Tâm. Hotline/Zalo 0911.601.959 hỗ trợ đối chiếu nhu cầu sử dụng và phương án cấp Nitơ phù hợp.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay