Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Mép Cắt Inox Bị Vàng Khi Dùng Khí Nitơ: Nguyên Nhân Và Cách Kiểm Tra
Trong cắt laser inox, Nitơ được dùng làm khí hỗ trợ để đẩy kim loại nóng chảy khỏi rãnh cắt và hạn chế oxy hóa. Khi hệ thống và thông số được thiết lập đúng, Nitơ giúp tạo mép cắt sáng, ít biến màu và giảm công đoạn xử lý bề mặt.
Khi mép cắt inox bị vàng hoặc chuyển nâu, không nên kết luận ngay rằng khí Nitơ không đạt chất lượng. Nguyên nhân có thể nằm ở độ tinh khiết của khí, oxy hoặc hơi ẩm xâm nhập, áp suất làm việc không đủ, đường cấp bị tụt áp hoặc rò rỉ. Béc cắt, vị trí tiêu điểm, tốc độ, công suất và tình trạng bề mặt vật liệu cũng có thể tạo biểu hiện tương tự.
Mép Cắt Inox Bị Vàng Khi Dùng Khí Nitơ: Nguyên Nhân Và Cách Kiểm Tra
Vì Sao Cắt Laser Inox Bằng Khí Nitơ Vẫn Bị Vàng?
Theo nguyên lý cắt nóng chảy của TRUMPF, Nitơ được thổi qua rãnh cắt để đẩy kim loại nóng chảy ra ngoài và bảo vệ mép cắt khỏi không khí. Nếu khả năng bảo vệ hoặc đẩy vật liệu bị suy giảm, mép cắt inox bị vàng hoặc chuyển nâu.
Tuy nhiên, không thể chỉ nhìn màu sắc để kết luận Nitơ không đủ tinh khiết. Áp suất động, béc cắt, thông số máy và tình trạng bề mặt đều có thể tạo biểu hiện tương tự. Để hiểu rõ sự khác nhau giữa hai loại khí hỗ trợ, có thể tham khảo bài so sánh Nitơ và Oxy trong cắt laser.
Nguyên Nhân Khiến Mép Cắt Inox Bị Vàng
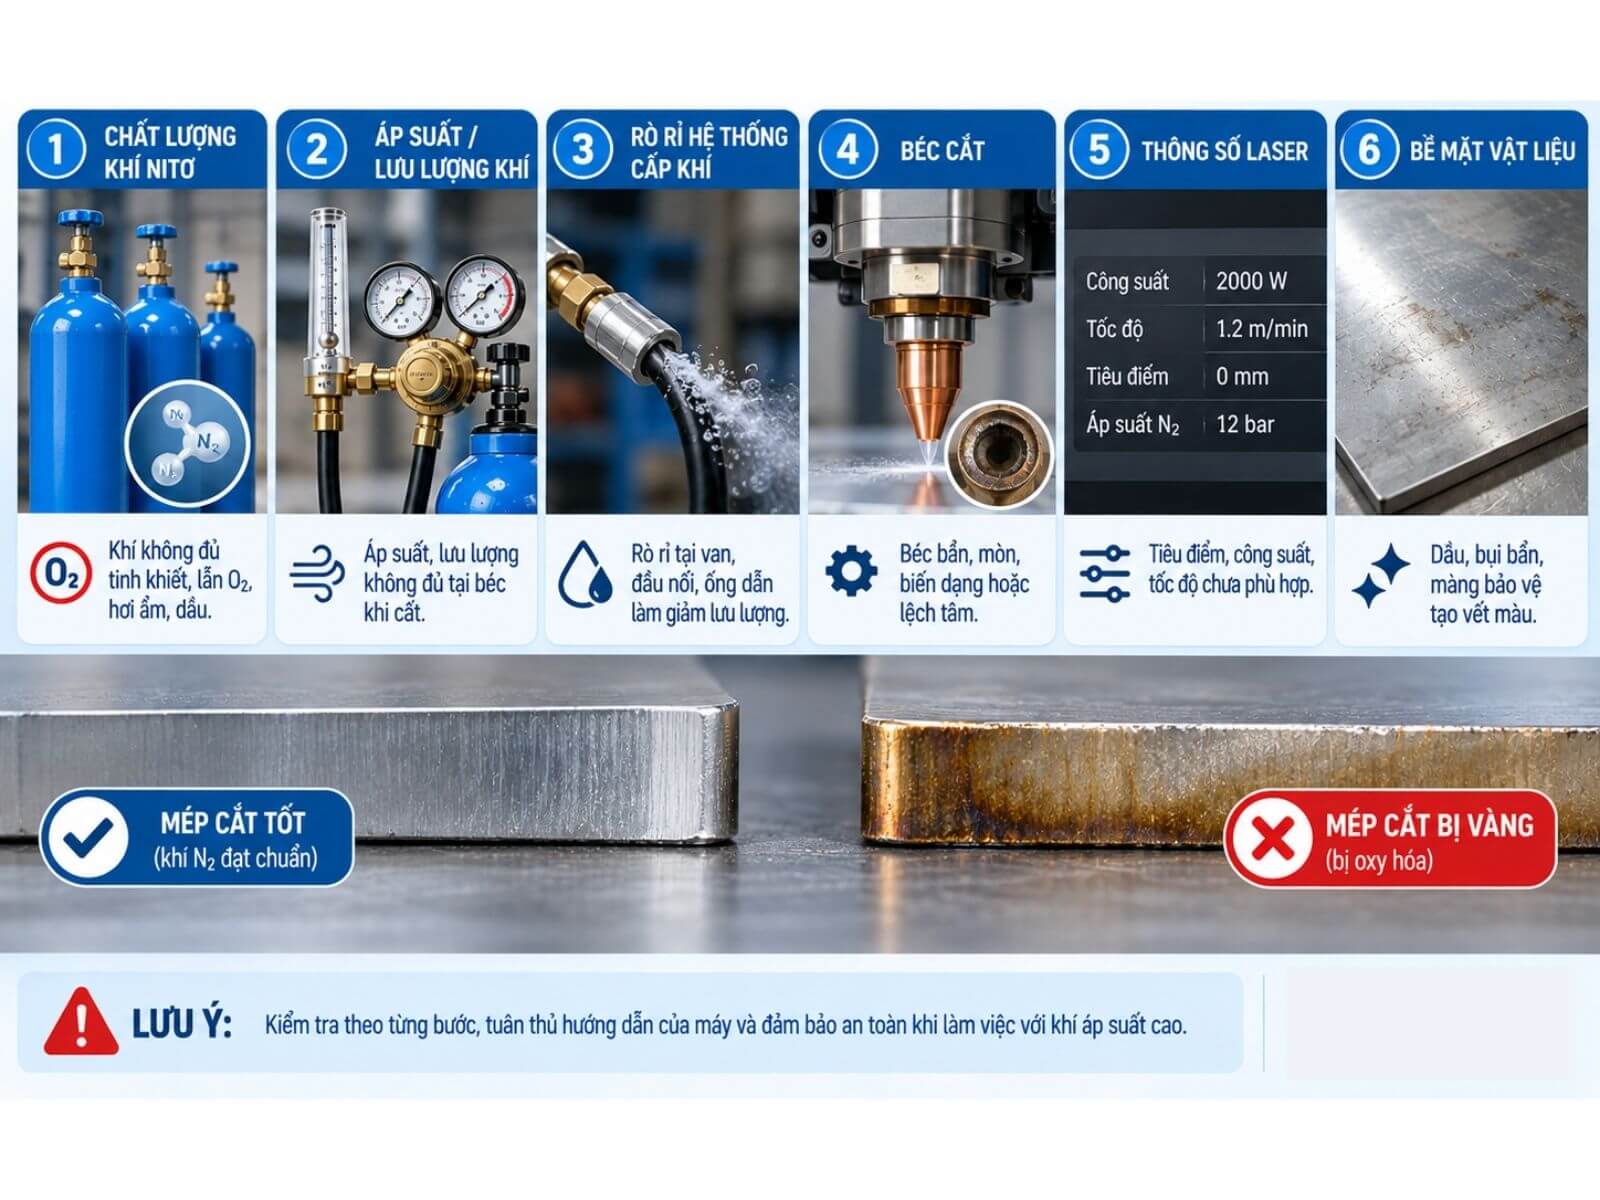
Mép cắt inox bị vàng có thể xuất phát từ nguồn khí, hệ thống cấp khí, béc cắt, thông số laser hoặc tình trạng vật liệu. Cần kiểm tra từng nhóm nguyên nhân thay vì chỉ dựa vào màu sắc để kết luận khí Nitơ không đạt chất lượng.
Khí Nitơ Không Đủ Độ Tinh Khiết Hoặc Bị Lẫn Tạp Chất
Khi Nitơ chứa lượng oxy cao hơn mức phù hợp với quy trình, mép inox đang nóng có thể bị oxy hóa và chuyển sang màu vàng hoặc nâu. Hơi ẩm, dầu và khí tồn dư trong đường ống dùng chung cũng có thể ảnh hưởng đến màu sắc và độ sạch của mép cắt.
Cần đối chiếu cấp độ tinh khiết của khí Nitơ công nghiệp với yêu cầu của máy, vật liệu và chiều dày đang gia công. Khi cần xác minh chất lượng khí, nên kiểm tra chứng nhận hoặc để người có chuyên môn đo hàm lượng oxy và điểm sương tại vị trí gần máy.
Áp Suất Và Lưu Lượng Khí Tại Béc Không Đủ
Trong chế độ cắt nóng chảy, Nitơ phải tạo dòng khí đủ mạnh để đẩy kim loại lỏng ra khỏi rãnh và hạn chế không khí bên ngoài tiếp xúc với mép cắt. Nếu áp suất hoặc lưu lượng tại béc không đủ, kim loại nóng chảy bị lưu lại lâu hơn, làm tăng nguy cơ đổi màu, tạo ba via và xuất hiện vân cắt không đều.
Không nên chỉ đọc áp suất tĩnh khi máy chưa cắt. Cần kiểm tra áp suất khi khí đang thực sự chảy, vì đồng hồ đầu nguồn có thể vẫn chỉ mức bình thường trong khi áp suất làm việc giảm do thiếu lưu lượng hoặc tổn thất trên đường cấp. Giá trị cài đặt phải được đối chiếu với bảng công nghệ của nhà sản xuất theo loại inox và chiều dày cụ thể.
Đường Ống, Van Hoặc Đầu Nối Bị Rò Rỉ
Rò rỉ tại van, bộ điều áp, ống dẫn hoặc đầu nối làm giảm lượng Nitơ đến đầu cắt. Đường ống quá nhỏ, quá dài, bị gập hoặc có chi tiết gây nghẽn cũng có thể tạo tụt áp đáng kể khi máy yêu cầu lưu lượng cao.
Trong hệ thống đang có áp suất dương, vị trí rò thường làm khí thoát ra ngoài hơn là hút không khí vào. Tuy nhiên, rò rỉ vẫn khiến dòng khí tại béc suy yếu, oxy hoặc hơi ẩm có thể xâm nhập khi hệ thống mất áp, đấu nối sai hoặc dùng chung đường khí mà không kiểm soát khí tồn dư. Vì vậy, cần thử kín và so sánh áp suất trước máy với áp suất trong lúc khí đang chảy.
Béc Cắt Bẩn, Mòn, Biến Dạng Hoặc Lệch Tâm
Béc bị bám xỉ, méo lỗ, mòn hoặc lắp lệch tâm có thể làm dòng Nitơ bị phân tán và mất tính đối xứng. Không khí bên ngoài khi đó dễ bị cuốn vào vùng cắt, đồng thời khả năng đẩy kim loại nóng chảy ra khỏi khe cũng giảm.
Cần kiểm tra lỗ béc dưới ánh sáng, làm sạch đúng phương pháp và thay béc nếu đã biến dạng. Sau khi lắp, phải kiểm tra độ đồng tâm giữa tia laser và béc, đường kính béc, chiều cao đầu cắt và tình trạng vòng sứ. Có thể tham khảo thêm thông tin về khí hỗ trợ, áp suất và cấu hình cắt tại TRUMPF – Laser Cutting.
Nguyên Nhân Khiến Mép Cắt Inox Bị Vàng
Tiêu Điểm, Tốc Độ Và Công Suất Laser Chưa Phù Hợp
Vị trí tiêu điểm quyết định mật độ năng lượng và hình dạng rãnh cắt. Nếu tiêu điểm, công suất hoặc tốc độ không phù hợp, kim loại có thể không được đẩy ra liên tục, vùng cắt nhận nhiệt quá lâu hoặc khe cắt không thuận lợi cho dòng Nitơ đi qua.
Biểu hiện thường đi kèm gồm mép vàng không đều, vân cắt thô, ba via, xỉ bám hoặc chất lượng thay đổi giữa các đoạn thẳng và góc. Nên đưa máy về bộ thông số khuyến nghị ban đầu, kiểm tra kính bảo vệ và chỉ điều chỉnh từng thông số để xác định nguyên nhân. Không nên tăng đồng thời công suất, áp suất và tốc độ vì sẽ khó đánh giá yếu tố nào tạo ra thay đổi.
Bề Mặt Inox Có Dầu, Bụi Bẩn Hoặc Màng Bảo Vệ
Dầu gia công, bụi, keo hoặc màng bảo vệ không phù hợp có thể cháy, phân hủy và để lại lớp màu trên mép cắt. Khi đó, vết vàng có thể là hỗn hợp giữa lớp oxy hóa do nhiệt và cặn bám, nên không thể xác định nguyên nhân chỉ bằng quan sát màu sắc.
Trước khi thử lại, nên làm sạch một vùng inox bằng phương pháp phù hợp và cắt đối chứng với cùng bộ thông số. Đồng thời kiểm tra đúng mác vật liệu, chiều dày và loại màng phủ, vì sự khác nhau về thành phần hoặc tình trạng bề mặt cũng có thể làm kết quả thay đổi.
Lưu ý an toàn: Nitơ không cháy nhưng có thể làm giảm nồng độ Oxy trong khu vực thiếu thông gió. Hệ thống cấp khí áp suất cao chỉ được kiểm tra hoặc tháo lắp bởi người đã được hướng dẫn. Trước khi nới đầu nối, thay lọc hoặc sửa đường ống, phải khóa nguồn và giải phóng áp suất trong đúng phần hệ thống liên quan.
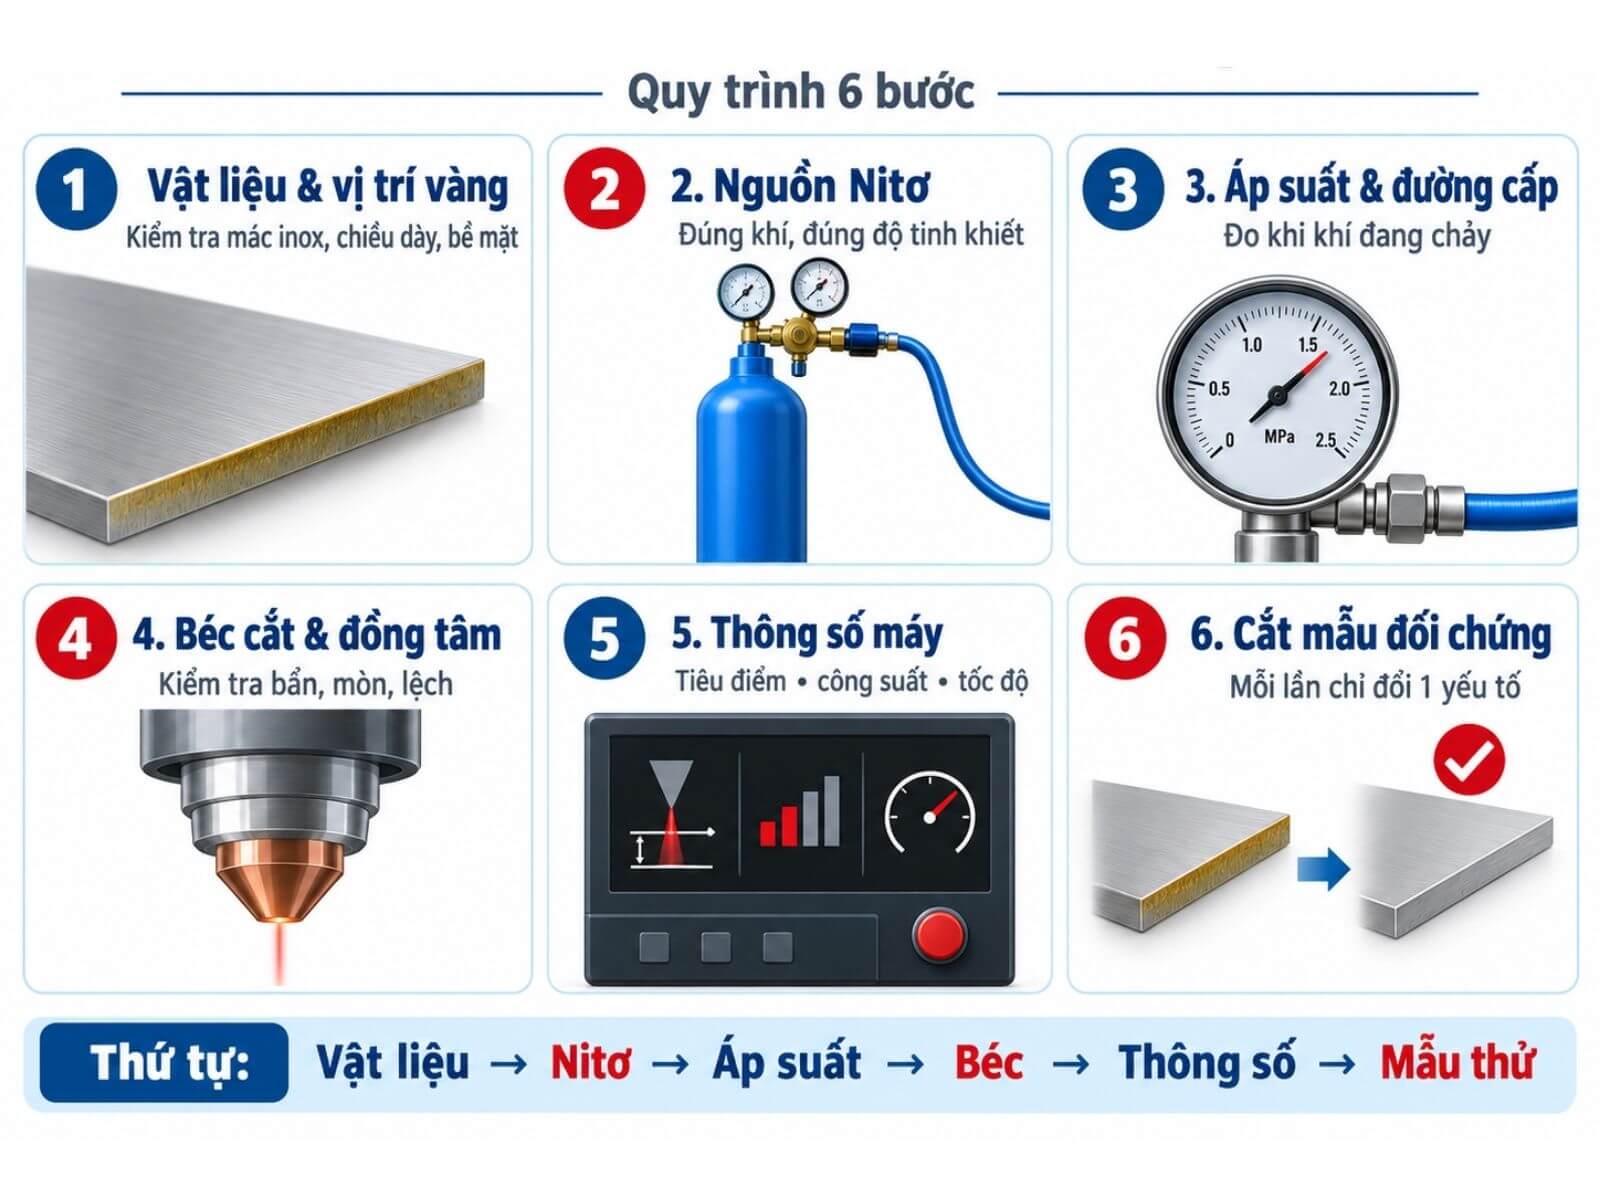
Cách Kiểm Tra Mép Cắt Inox Bị Vàng Theo 6 Bước
Khi mép cắt inox bị vàng, không nên thay khí, tăng áp suất hoặc điều chỉnh nhiều thông số cùng lúc. Hãy giữ nguyên điều kiện ban đầu, ghi nhận hiện tượng và kiểm tra lần lượt để xác định đúng nhóm nguyên nhân.
Bước 1: Quan Sát Vị Trí Đổi Màu Và Kiểm Tra Vật Liệu
Xác định màu vàng xuất hiện trên toàn bộ mép cắt hay chỉ tập trung ở mặt trên, mặt dưới, góc, đường cong hoặc điểm xuyên. Ghi nhận thêm ba via, xỉ bám, vân cắt thô và khả năng cắt xuyên. Sau đó kiểm tra đúng mác inox, chiều dày, tình trạng bề mặt và loại màng bảo vệ, làm sạch một vùng thử để loại trừ ảnh hưởng của dầu, bụi hoặc keo.
Bước 2: Xác Nhận Nguồn Khí Và Yêu Cầu Độ Tinh Khiết
Kiểm tra đúng nguồn Nitơ và cấp độ tinh khiết theo yêu cầu của máy, loại inox và chất lượng mép cắt cần đạt. Nếu hệ thống vừa đổi bình, chuyển nguồn hoặc từng sử dụng loại khí khác, cần xác nhận đầu nối và thực hiện xả đường khí theo quy trình vận hành. Khi cần xác minh chất lượng khí, nên đối chiếu chứng nhận hoặc để người có chuyên môn đo hàm lượng oxy và điểm sương bằng thiết bị phù hợp.
Bước 3: Đo Áp Suất Khi Khí Đang Chảy Và Kiểm Tra Đường Cấp
Ghi nhận áp suất trong lúc Nitơ đang chảy ở điều kiện làm việc, không chỉ đọc đồng hồ khi máy nghỉ. Đối với nguồn cấp bằng bình, có thể tham khảo thêm cách đọc áp suất bình Nitơ, nhưng vẫn phải ưu tiên số đo khi khí đang chảy.
Nếu áp suất tụt rõ, kiểm tra khả năng cấp của nguồn khí, bộ điều áp, van, bộ lọc và kích thước đường ống. Đồng thời kiểm tra đầu nối, vị trí rò, đoạn ống bị gập hoặc cản dòng bằng phương pháp phù hợp, không nới đầu nối khi hệ thống còn áp suất.
Cách Kiểm Tra Mép Cắt Inox Bị Vàng Theo 6 Bước
Bước 4: Kiểm Tra Béc, Độ Đồng Tâm Và Chiều Cao Đầu Cắt
Quan sát lỗ béc để phát hiện xỉ bám, mòn, biến dạng hoặc sai đường kính. Kiểm tra vòng sứ, độ nghiêng của đầu cắt, khoảng cách giữa béc và bề mặt tấm inox. Việc kiểm tra độ đồng tâm giữa tia laser và lỗ béc phải thực hiện theo đúng chế độ cùng hướng dẫn của nhà sản xuất, thay béc nếu hình dạng dòng khí không thể khôi phục bằng vệ sinh và căn chỉnh.
Bước 5: Đối Chiếu Tiêu Điểm, Công Suất, Tốc Độ Và Hệ Thống Quang Học
Đưa vị trí tiêu điểm, công suất, tốc độ, chế độ xuyên và thời gian cấp khí về bộ thông số khuyến nghị dành cho đúng vật liệu cùng chiều dày. Kiểm tra kính bảo vệ và độ ổn định của hệ thống lấy nét theo hướng dẫn của máy. Nếu cần điều chỉnh, hãy ghi lại giá trị ban đầu và không tự tháo đầu quang hoặc xử lý bộ phận vượt quá phạm vi được nhà sản xuất cho phép.
Bước 6: Cắt Mẫu Đối Chứng Và Ghi Lại Kết Quả
Dùng cùng loại inox, chiều dày, hình dạng mẫu và chương trình cắt để so sánh. Mỗi lần chỉ thay đổi một yếu tố như nguồn khí, áp suất, béc, tiêu điểm hoặc tốc độ, giữ nguyên các điều kiện còn lại. Ghi lại thông số và tình trạng mép sau mỗi lần thử. Chỉ xem nguyên nhân đã được xác định khi kết quả cải thiện ổn định và có thể lặp lại trên nhiều mẫu.
Thứ tự kiểm tra: Vật liệu → nguồn Nitơ → áp suất động và đường cấp → béc cắt → thông số máy → mẫu đối chứng.
Chẩn Đoán Nhanh Theo Vị Trí Mép Cắt Bị Vàng
Vị trí mép cắt inox bị vàng có thể giúp khoanh vùng nguyên nhân ban đầu. Tuy nhiên, bảng dưới đây chỉ dùng để xác định hạng mục cần ưu tiên kiểm tra, không thay thế việc đo áp suất, xác nhận chất lượng khí và cắt mẫu đối chứng.
Hiện tượng quan sát được | Nhóm nguyên nhân ưu tiên kiểm tra | Kiểm tra đầu tiên |
Vàng đều trên toàn bộ mép cắt | Độ tinh khiết Nitơ, áp suất động, lưu lượng khí hoặc thông số chung | Xác nhận nguồn khí và đo áp suất khi máy đang cắt |
Chỉ vàng ở phần dưới mép cắt | Áp suất khí chưa đủ, béc không phù hợp, tiêu điểm hoặc tốc độ sai | Kiểm tra ba via, vân cắt và khả năng đẩy kim loại lỏng khỏi đáy rãnh |
Vàng tại góc và đường cong | Tốc độ giảm khi đổi hướng, công suất chưa điều chỉnh tương ứng hoặc chuyển động không ổn định | So sánh kết quả giữa đường thẳng và góc trên cùng một mẫu |
Vàng tập trung tại điểm xuyên | Công suất xuyên, thời gian xuyên, thời gian cấp khí trước hoặc vị trí xuyên chưa phù hợp | Kiểm tra vùng đổi màu quanh lỗ xuyên và cài đặt xuyên của chương trình |
Lúc vàng, lúc sáng trên cùng đường cắt | Áp suất dao động, nguồn khí cấp không ổn định, van hoặc bộ điều áp hoạt động bất thường | Theo dõi áp suất động trong toàn bộ chu kỳ cắt |
Một phía mép vàng hơn phía còn lại | Béc lệch tâm, lỗ béc biến dạng, dòng khí không đều hoặc đầu cắt bị nghiêng | Kiểm tra độ đồng tâm của tia laser, tình trạng béc và khoảng cách với bề mặt |
Vàng chủ yếu ở mặt trên tấm | Bề mặt có dầu, keo hoặc màng bảo vệ, khoảng cách béc chưa đúng | Làm sạch một vùng vật liệu và cắt mẫu đối chứng |
Màu vàng xuất hiện sau khi thay bình hoặc đổi nguồn khí | Khí tồn dư trong đường cấp, nguồn khí khác cấp độ tinh khiết hoặc đường ống chưa được xả phù hợp | Xác nhận nguồn Nitơ và thực hiện xả đường khí theo hướng dẫn vận hành |
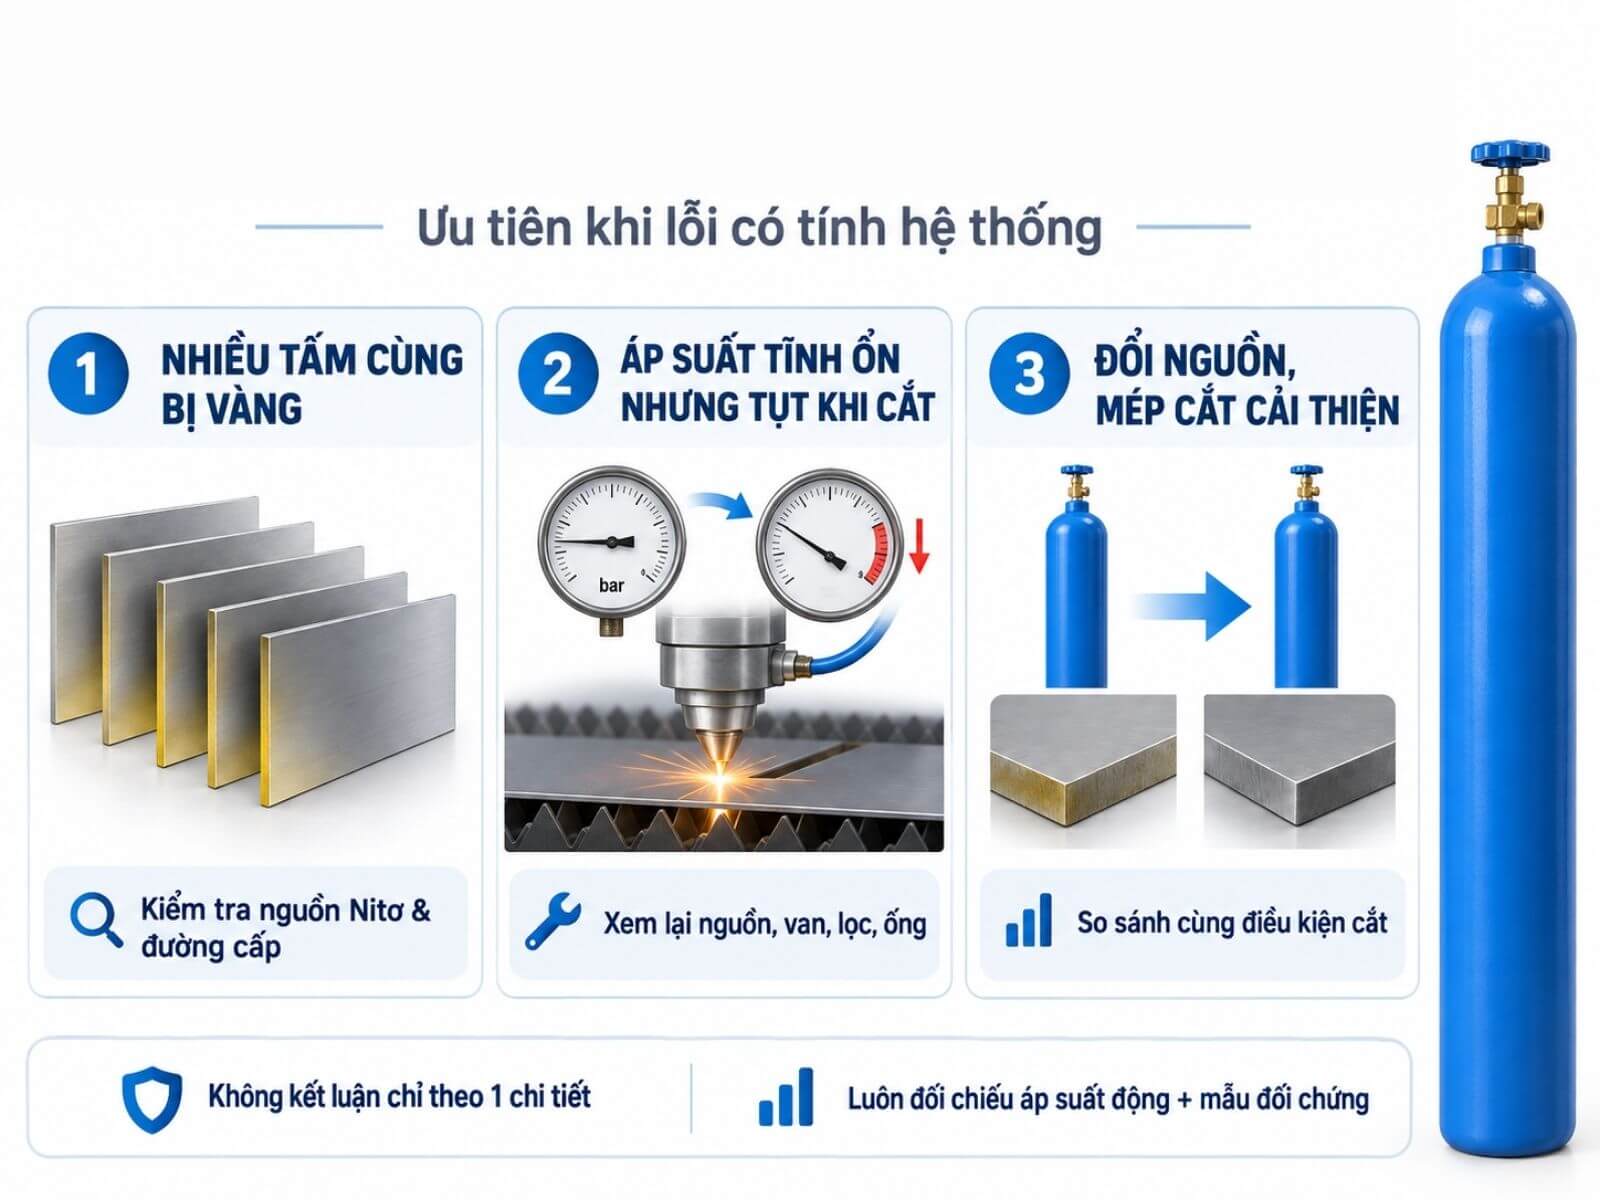
Khi Nào Nên Kiểm Tra Lại Nguồn Khí Nitơ?
Khi mép cắt inox bị vàng trên nhiều tấm hoặc nhiều chương trình, nguồn Nitơ nên được ưu tiên kiểm tra, đặc biệt nếu kết quả đối chứng thay đổi rõ ràng giữa hai nguồn cấp.
- Nhiều tấm và nhiều chương trình cùng bị vàng: Nếu lỗi xuất hiện trên các tấm inox và chương trình khác nhau dù béc cùng thông số máy đã được kiểm tra, cần đánh giá lại nguồn Nitơ, đường cấp và chất lượng khí tại điểm sử dụng.
- Áp suất tĩnh bình thường nhưng tụt khi máy cắt: Dấu hiệu này cho thấy hệ thống có thể không đáp ứng được lưu lượng làm việc. Cần kiểm tra khả năng cấp của bình, giàn chai, bồn hoặc máy tạo Nitơ, đồng thời kiểm tra bộ điều áp, van, bộ lọc và đường ống.
- Mép cắt cải thiện khi thử bằng nguồn Nitơ khác: Kết quả này có giá trị khi hai lần cắt sử dụng cùng vật liệu, béc, tiêu điểm, công suất, tốc độ và chương trình. Nếu lỗi xuất hiện sau khi đổi bình hoặc chuyển nguồn, cần kiểm tra đúng loại khí, chứng nhận chất lượng, khí tồn dư trong đường ống và quy trình xả khí trước khi kết luận.
Khi Nào Nên Kiểm Tra Lại Nguồn Khí Nitơ?
Không nên yêu cầu đổi khí chỉ dựa trên màu sắc của một chi tiết. Cần kết hợp kết quả cắt đối chứng với số đo áp suất khi khí đang chảy và dữ liệu chất lượng khí tại điểm sử dụng.
Câu Hỏi Thường Gặp
Mép cắt inox bị vàng có chắc chắn do khí Nitơ không tinh khiết không?
Không. Nitơ không đủ độ tinh khiết hoặc bị lẫn oxy, hơi ẩm có thể làm mép cắt oxy hóa, nhưng đây không phải nguyên nhân duy nhất. Áp suất thực tế tại béc, đường cấp khí, béc cắt, tiêu điểm, tốc độ, công suất và tình trạng bề mặt inox đều có thể gây hiện tượng tương tự.
Chỉ nên nghi ngờ nguồn khí sau khi đã kiểm tra hệ thống và thực hiện cắt đối chứng trong cùng điều kiện bằng một nguồn Nitơ khác.
Nên kiểm tra áp suất Nitơ khi máy nghỉ hay đang cắt?
Cần ưu tiên kiểm tra khi khí đang chảy. Áp suất tĩnh lúc máy nghỉ chỉ cho biết hệ thống đang có áp, không phản ánh đầy đủ khả năng duy trì áp suất và lưu lượng trong điều kiện làm việc. Nếu áp suất giảm mạnh khi máy cắt, cần kiểm tra nguồn cấp, bộ điều áp, van, bộ lọc và đường ống.
Vì sao mép chỉ bị vàng ở mặt dưới?
Khí Nitơ phải đi xuyên qua toàn bộ rãnh cắt để đẩy kim loại nóng chảy ra phía dưới. Nếu áp suất hoặc lưu lượng không đủ, béc không phù hợp, tiêu điểm sai hoặc tốc độ chưa đúng, hiệu quả đẩy kim loại ở đáy rãnh sẽ suy giảm trước.
Kim loại nóng có thể lưu lại lâu hơn và tiếp xúc với không khí, làm phần dưới của mép cắt chuyển vàng, xuất hiện vân thô hoặc kèm ba via. Cần kiểm tra đồng thời áp suất động, béc, tiêu điểm và tốc độ thay vì chỉ tăng lượng khí.
Thay béc cắt có khắc phục được mép vàng không?
Có thể, nếu nguyên nhân nằm ở béc. Béc bẩn, mòn, biến dạng, sai kích thước hoặc lệch tâm làm dòng Nitơ phân bố không đều. Nếu béc vẫn đúng thông số và còn tốt, việc thay béc sẽ không giải quyết được lỗi do nguồn khí, tụt áp, tiêu điểm, hệ thống quang học hoặc bề mặt vật liệu.
Có nên tăng áp suất Nitơ ngay khi mép cắt bị vàng không?
Không nên tăng áp suất ngay. Trước tiên cần đo áp suất khi khí đang chảy, kiểm tra béc, đường cấp và đối chiếu bảng công nghệ của máy. Tăng áp vượt mức khuyến nghị có thể làm dòng khí mất ổn định nhưng không giải quyết được nguyên nhân thực sự.
Kết Luận
Mép cắt inox bị vàng khi dùng Nitơ chưa đủ để kết luận khí không tinh khiết. Nguyên nhân còn có thể nằm ở áp suất động, đường cấp, béc cắt, tiêu điểm, tốc độ hoặc tình trạng bề mặt vật liệu. Kiểm tra theo từng nhóm và chỉ thay đổi một yếu tố trong mỗi lần cắt mẫu sẽ giúp xác định lỗi chính xác hơn.
Ảnh khí trong kho
Nếu cần kiểm tra nguồn khí, đổi bình hoặc lựa chọn phương án cấp Nitơ cho máy cắt laser, hãy tham khảo bảng giá khí Nitơ mới nhất hoặc liên hệ Khí Việt Tâm qua Hotline/Zalo 093.818.1959 để được tư vấn.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay