Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Quạt Làm Mát Có Làm Mất Lớp Khí CO2 Bảo Vệ Khi Hàn MIG Không?
Quạt làm mất khí CO2 khi hàn MIG nếu luồng gió thổi trực tiếp hoặc đi ngang qua vùng hồ quang và vũng kim loại nóng chảy. Không khí bên ngoài vì thế có thể xâm nhập, làm tăng nguy cơ mối hàn bị oxy hóa, rỗ khí hoặc thiếu ổn định.
Mức độ ảnh hưởng phụ thuộc vào hướng và tốc độ gió, khoảng cách từ quạt đến vị trí hàn, lưu lượng khí CO2 công nghiệp, tư thế mỏ và cách che chắn. Quạt đặt xa nhưng hướng thẳng vào hồ quang vẫn có thể gây ảnh hưởng, trong khi quạt bố trí để làm mát người thợ mà không thổi qua vùng hàn có thể ít tác động hơn.
Tuy nhiên, không nên kết luận quạt là nguyên nhân duy nhất khi mối hàn bị rỗ. Người vận hành vẫn cần kiểm tra lưu lượng khí thực tế tại mỏ, tình trạng rò rỉ, béc và chụp khí, khoảng cách mỏ, bề mặt phôi và dây hàn trước khi đưa ra kết luận.
Lưu ý thuật ngữ: Bài viết giữ cách gọi “hàn MIG dùng CO2” theo cách gọi phổ biến tại nhiều xưởng. Xét theo loại khí bảo vệ, quy trình sử dụng CO2 hoặc hỗn hợp khí hoạt tính thuộc nhóm MAG.
Quạt Làm Mát Có Làm Mất Lớp Khí CO2 Bảo Vệ Khi Hàn MIG Không?
Quạt Làm Mất Khí CO2 Khi Hàn MIG Như Thế Nào?
Khi hàn MIG, CO2 đi qua chụp khí và tạo vùng che chắn quanh đầu dây hàn, hồ quang cùng vũng kim loại nóng chảy. Nếu luồng gió từ quạt đi ngang hoặc hướng trực tiếp vào khu vực này, lớp khí bảo vệ có thể bị đẩy lệch khỏi vị trí cần che phủ.
Khi vùng CO2 không còn bao phủ liên tục, oxy, nitơ và hơi ẩm trong không khí có thể tiếp xúc với vũng hàn. Khí bị cuốn vào hoặc hòa tan trong kim loại lỏng nhưng không thoát ra kịp trước khi mối hàn đông đặc có thể tạo thành lỗ rỗ trên bề mặt hoặc bên trong mối hàn.
Mức độ ảnh hưởng thường rõ hơn khi:
- Quạt hướng trực tiếp vào mỏ và vũng hàn.
- Khoảng cách giữa quạt và vị trí hàn ngắn.
- Lưu lượng CO2 tại mỏ không đủ hoặc không ổn định.
- Chụp khí ở quá xa phôi hoặc bị bám bẩn.
- Mỏ hàn nghiêng khiến vùng che phủ vốn đã lệch.
- Khu vực hàn không có vách hoặc màn chắn gió.
Luồng gió không nhất thiết làm mất hoàn toàn khí CO2. Chỉ cần làm vùng bảo vệ bị lệch hoặc gián đoạn từng lúc, không khí bên ngoài đã có thể xâm nhập và khiến chất lượng mối hàn thay đổi theo từng đoạn.
Dấu Hiệu Mối Hàn MIG Đang Bị Gió Ảnh Hưởng
Gió làm lớp khí bảo vệ bị lệch hoặc gián đoạn không đều, vì vậy khuyết tật có thể chỉ xuất hiện tại một số đoạn thay vì kéo dài trên toàn bộ mối hàn. Các dấu hiệu cần chú ý gồm:
Dấu hiệu | Cách khoanh vùng |
Rỗ khí xuất hiện không đều | Kiểm tra vị trí rỗ có trùng với hướng hoặc thời điểm có gió không |
Bề mặt mối hàn oxy hóa hoặc có màu sắc bất thường | Quan sát khả năng che phủ khí, hướng quạt và khoảng cách mỏ |
Hồ quang thay đổi khi quạt bật và tắt | Hàn mẫu đối chứng trong khi giữ nguyên các thông số còn lại |
Khuyết tật tập trung ở phía đón gió | Kiểm tra hướng luồng gió so với mỏ, hồ quang và vũng hàn |
Mối hàn cải thiện khi có màn chắn gió | Tiếp tục đánh giá vị trí quạt và hiệu quả che chắn trước khi kết luận |
Những dấu hiệu trên chỉ giúp khoanh vùng, chưa đủ để kết luận quạt làm mất khí CO2 khi hàn MIG. Để xác nhận, cần thực hiện phép thử đối chứng ở bước tiếp theo; nếu kết quả không khác biệt rõ, hãy chuyển sang kiểm tra hệ thống cấp CO2.
Cách Kiểm Tra Quạt Làm Mất Khí CO2 Khi Hàn MIG
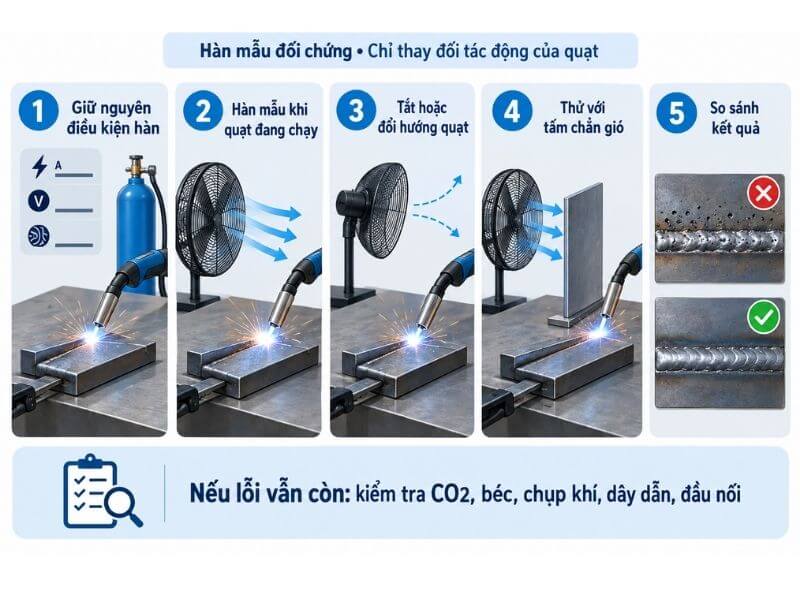
Cách kiểm tra phù hợp là hàn mẫu đối chứng và chỉ thay đổi tác động của quạt. Nếu điều chỉnh nhiều yếu tố cùng lúc, kết quả sẽ không cho biết chính xác nguyên nhân.
- Giữ nguyên điều kiện hàn: Sử dụng cùng loại phôi, dây hàn, điện áp, tốc độ cấp dây, lưu lượng CO2, góc mỏ và khoảng cách từ chụp khí đến phôi.
- Hàn mẫu khi quạt đang hoạt động: Ghi lại vị trí quạt, hướng gió và khoảng cách đến vùng hàn. Quan sát hồ quang, bề mặt mối hàn và vị trí xuất hiện rỗ khí.
- Tắt hoặc đổi hướng quạt: Hàn mẫu thứ hai trong điều kiện tương tự, chỉ thay đổi trạng thái hoặc hướng thổi của quạt. Không tự ý tắt hệ thống thông gió bắt buộc của xưởng.
- Thử với tấm chắn gió: Đặt tấm chắn giữa quạt và vùng hàn nhưng không che khuất tầm nhìn, cản trở thao tác hoặc làm khói hàn tích tụ quanh người vận hành.
- So sánh kết quả: Đối chiếu độ ổn định của hồ quang, màu sắc, hình dạng bề mặt, mức độ oxy hóa cùng số lượng và vị trí rỗ khí giữa các mẫu.
- Kiểm tra nguyên nhân khác nếu lỗi vẫn còn: Đo lưu lượng CO2 thực tế tại mỏ, kiểm tra dây dẫn, đầu nối, van điện từ, béc, chụp khí, độ sạch của phôi và dây hàn.
Cách Kiểm Tra Quạt Có Phải Nguyên Nhân Hay Không
Nếu mối hàn cải thiện rõ khi đổi hướng quạt hoặc dùng tấm chắn, luồng gió có khả năng là một yếu tố gây mất khí bảo vệ. Kết quả này vẫn cần được xác nhận qua nhiều mẫu ổn định, không nên kết luận chỉ từ một lần hàn thử.
Vì Sao Không Nên Chỉ Tăng Lưu Lượng CO2?
Tăng lưu lượng CO2 không phải lúc nào cũng giúp lớp khí bảo vệ chống lại luồng gió tốt hơn. Khi khí thoát qua chụp với tốc độ quá cao, dòng khí có thể trở nên rối và cuốn không khí bên ngoài vào vùng hồ quang. Hướng dẫn của Miller Electric cũng lưu ý lưu lượng khí quá cao có thể tạo dòng rối, đưa tạp chất từ không khí vào vùng hàn và góp phần gây rỗ khí.
Việc tăng lưu lượng tùy ý còn có thể dẫn đến:
- Lớp khí bảo vệ kém ổn định: Dòng khí rối làm CO2 không bao phủ đều vũng hàn, dù lượng khí tiêu thụ đã tăng.
- Không khí vẫn bị cuốn vào vùng hàn: Oxy, Nitơ và hơi ẩm có thể xâm nhập, tiếp tục gây oxy hóa hoặc rỗ khí.
- Hao CO2: Lượng khí sử dụng tăng nhưng khuyết tật chưa chắc được khắc phục nếu nguyên nhân là gió lùa hoặc lỗi thiết bị.
- Che giấu sự cố của hệ thống: Lưu lượng cài đặt cao có thể tạm thời làm biểu hiện thay đổi nhưng không xử lý được chụp khí bẩn, béc lắp sai, dây dẫn rò hoặc đầu nối không kín.
- Làm sai hướng chẩn đoán: Người vận hành có thể tiếp tục tăng khí thay vì kiểm tra hướng quạt, vị trí mỏ và lưu lượng thực tế tại điểm sử dụng.
Cách phù hợp là che chắn hoặc đổi hướng quạt trước, sau đó kiểm tra chụp khí, đường dẫn và đo lưu lượng CO2 tại mỏ. Lưu lượng cuối cùng phải được đặt theo yêu cầu của quy trình hàn và thiết bị, không điều chỉnh theo nguyên tắc càng cao càng tốt.
Cách Bố Trí Quạt Khi Hàn MIG
Để hạn chế tình trạng quạt làm mất khí CO2 khi hàn MIG, luồng gió nên được hướng vào khu vực người thợ nhưng không đi ngang hoặc thổi trực tiếp qua hồ quang và vũng hàn.
- Không hướng quạt trực tiếp vào hồ quang: Tránh đặt quạt thổi thẳng vào mỏ, đầu dây hàn hoặc vùng kim loại đang nóng chảy.
- Đặt quạt lệch khỏi hướng cấp khí: Điều chỉnh góc quạt để luồng gió không đi ngang qua khoảng cách giữa chụp khí và phôi.
- Ưu tiên làm mát khu vực người thợ: Hướng gió vào vùng đứng hoặc phần thân người vận hành nhưng không đi qua vùng hàn.
- Dùng tấm chắn cục bộ khi cần: Tấm chắn có thể giảm gió tác động lên mối hàn nhưng không được cản trở thao tác, che khuất tầm nhìn hoặc làm khói hàn tích tụ.
- Kiểm tra quạt hút và hệ thống thông gió: Luồng hút đặt quá gần hoặc bố trí không phù hợp cũng có thể làm lệch khí bảo vệ. Không tự ý tắt hệ thống hút khói bắt buộc để cải thiện mối hàn, cần điều chỉnh vị trí theo đánh giá an toàn và thiết kế thông gió. Việc bố trí quạt hút và thông gió phải đồng thời kiểm soát khói hàn trong vùng hô hấp của người lao động. Có thể tham khảo yêu cầu thông gió khi hàn cắt của OSHA.
- Hàn thử sau mỗi lần thay đổi: Giữ nguyên phôi, dây hàn, thông số máy và lưu lượng CO2, sau đó so sánh hồ quang, bề mặt và mức độ rỗ khí.
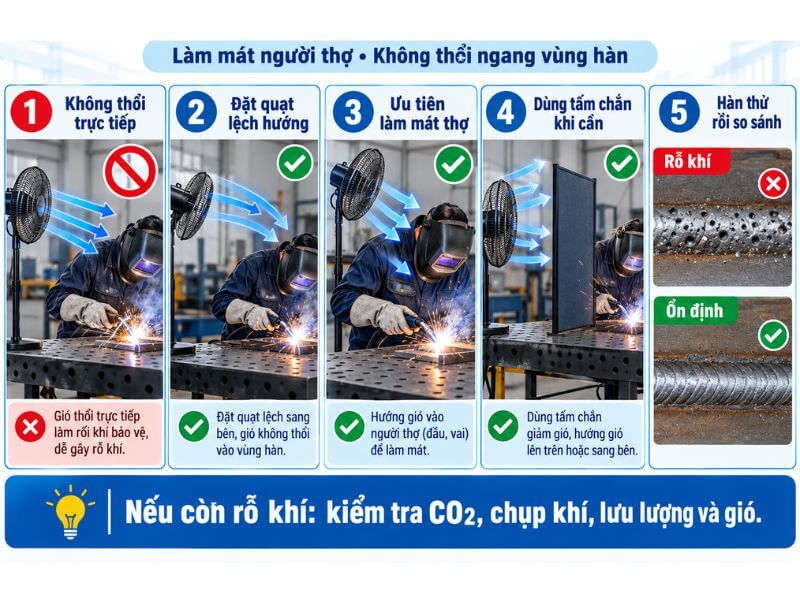
Cách Bố Trí Quạt Khi Hàn MIG
Không có một khoảng cách đặt quạt cố định phù hợp cho mọi xưởng. Vị trí thực tế còn phụ thuộc công suất quạt, hướng gió, kiểu mỏ, tư thế hàn, hệ thống hút khói và cách bố trí khu vực làm việc.
Khi Nào Cần Kiểm Tra Hệ Thống Cấp CO2?
Nếu đã tắt quạt, đổi hướng gió hoặc dùng tấm chắn phù hợp nhưng hồ quang và khuyết tật mối hàn không cải thiện, cần chuyển sang kiểm tra hệ thống cấp CO2. Nên bắt đầu từ điểm sử dụng rồi lần ngược về nguồn:
Lưu lượng tại mỏ → chụp khí → đầu nối → dây dẫn → van điện từ → bộ điều áp → nguồn CO2.
- Lưu lượng tại mỏ: Đo lượng khí thực tế đi ra tại điểm sử dụng, không chỉ dựa vào số hiển thị trên lưu lượng kế.
- Chụp khí: Kiểm tra cặn bẩn, bắn tóe, biến dạng và khả năng phân bố khí quanh đầu dây hàn.
- Đầu nối: Kiểm tra độ kín, gioăng, khớp nối và những vị trí vừa tháo lắp.
- Dây dẫn: Quan sát chỗ gập, nứt, móp, rò hoặc đoạn dây bị kéo căng.
- Van điện từ: Xác nhận van mở ổn định và không bị kẹt, tắc hoặc đóng mở bất thường.
- Bộ điều áp: Kiểm tra khả năng duy trì áp suất và lưu lượng khi hệ thống đang cấp khí.
- Nguồn CO2: Đối chiếu tình trạng bình, khả năng cấp khí và thử bằng nguồn CO2 đã được xác nhận nếu cần.
Nếu phát hiện tiếng xì, dây hỏng, đầu nối biến dạng hoặc bộ điều áp hoạt động bất thường, cần dừng sử dụng và xử lý theo quy trình. Không nên tiếp tục tăng lưu lượng để bù cho một vị trí đang rò hoặc bị hạn chế dòng.
Câu Hỏi Thường Gặp
Quạt Đặt Sau Lưng Thợ Hàn Có Ảnh Hưởng Đến Khí CO2 Không?
Có thể. Nếu luồng gió từ phía sau đi qua vai hoặc cánh tay rồi hướng vào hồ quang, lớp khí CO2 vẫn có thể bị lệch. Cần quan sát hướng gió thực tế tại vùng hàn, không chỉ dựa vào vị trí của quạt so với người thợ.
Dùng Tấm Chắn Gió Có Làm Khu Vực Hàn Thiếu Thông Thoáng Không?
Có thể nếu tấm chắn được bố trí kín hoặc cản trở hệ thống hút khói. Tấm chắn chỉ nên che luồng gió tác động trực tiếp lên vùng hàn, đồng thời vẫn phải duy trì thông gió và thu gom khói hàn theo yêu cầu an toàn.
Tăng Lưu Lượng CO2 Có Chống Được Gió Từ Quạt Không?
Không nên xem đây là giải pháp chính. Lưu lượng quá cao có thể tạo dòng rối, cuốn thêm không khí vào vùng hàn và gây lãng phí khí. Nên đổi hướng quạt, che chắn vùng hàn rồi kiểm tra lưu lượng thực tế tại mỏ trước khi điều chỉnh.
Quạt Hút Khói Hàn Có Thể Làm Mất Khí Bảo Vệ Không?
Có thể nếu miệng hút đặt quá gần hoặc lực hút đi ngang qua hồ quang. Tuy nhiên, không được tự ý tắt hệ thống hút khói bắt buộc. Cần điều chỉnh vị trí và hướng hút sao cho thu gom khói hiệu quả nhưng không kéo lệch lớp khí bảo vệ, sau đó hàn mẫu để kiểm tra.
Kết Luận
Quạt làm mất khí CO2 khi hàn MIG khi luồng gió làm lệch hoặc gián đoạn vùng khí bảo vệ quanh hồ quang và vũng hàn. Tuy nhiên, không nên kết luận mọi hiện tượng rỗ khí hoặc oxy hóa đều do quạt.
Khi nghi ngờ mối hàn bị ảnh hưởng bởi luồng gió, nên kiểm tra theo trình tự:
Tắt hoặc đổi hướng quạt → hàn mẫu đối chứng → che chắn vùng hàn → đo lưu lượng tại mỏ → kiểm tra hệ thống CO2.
Liên hệ Khí Việt Tâm tư vấn bố trí quạt tại xưởng hợp lý khi hàn MIG không bị ảnh hưởng
Trong quá trình kiểm tra, không tự ý tắt hệ thống hút khói hoặc thông gió bắt buộc. Nếu khuyết tật vẫn xuất hiện sau khi đã kiểm soát luồng gió, cần tiếp tục kiểm tra chụp khí, đầu nối, dây dẫn, van điện từ, bộ điều áp và nguồn CO2.
Nếu đã kiểm soát hướng gió nhưng lưu lượng CO2 tại mỏ vẫn không ổn định, khách hàng có thể liên hệ Khí Việt Tâm qua Hotline/Zalo 0911.601.959 để được hỗ trợ đối chiếu nhu cầu sử dụng và lựa chọn nguồn khí phù hợp.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay