 Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Điểm Sương Khí Nitơ Trong Cắt Laser Là Gì? Cách Đo Và Đọc Kết Quả
Trong quá trình cắt laser, có trường hợp khí Nitơ vẫn đủ áp suất và đúng độ tinh khiết công bố nhưng mép cắt xuất hiện màu, bám xỉ hoặc chất lượng không ổn định giữa các lần gia công. Khi đó, ngoài áp suất, lưu lượng và độ tinh khiết, xưởng cần kiểm tra thêm lượng hơi ẩm trong nguồn khí Nitơ công nghiệp và toàn bộ tuyến cấp đến máy.
Điểm sương khí Nitơ là nhiệt độ tại đó hơi nước trong khí bắt đầu ngưng tụ hoặc hình thành băng trong điều kiện đo xác định. Khi so sánh trong cùng điều kiện, điểm sương càng thấp thường cho thấy khí càng khô. Chỉ số này có thể bị ảnh hưởng bởi nguồn khí, đường ống, dây dẫn, bộ lọc, thao tác thay bình và vị trí lấy mẫu.
Vì vậy, kết quả đo chỉ có ý nghĩa khi xác định rõ thiết bị đo, áp suất, vị trí lấy mẫu và trạng thái vận hành của hệ thống. Phần dưới đây hướng dẫn cách chọn vị trí lấy mẫu, thực hiện phép đo và đọc kết quả để phân biệt vấn đề từ nguồn Nitơ với hơi ẩm phát sinh trên tuyến cấp.
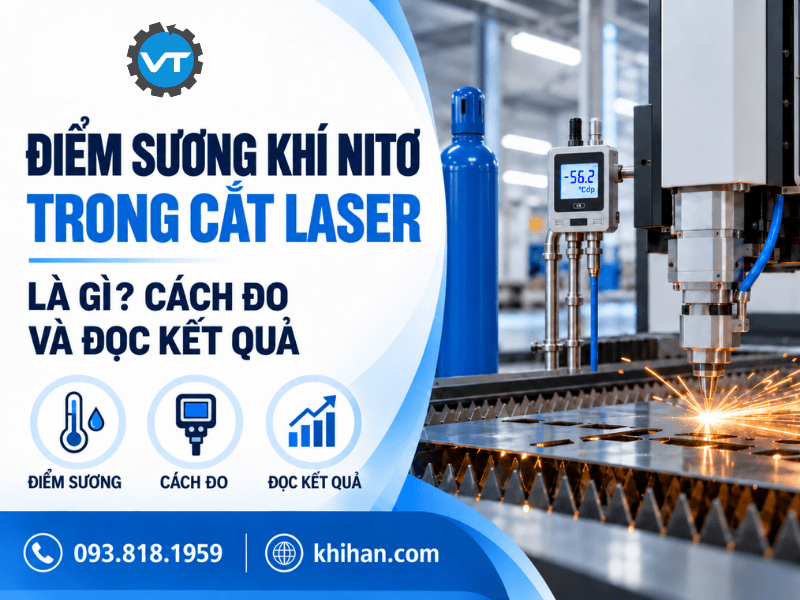
Điểm Sương Khí Nitơ Trong Cắt Laser Là Gì? Cách Đo Và Đọc Kết Quả
Điểm Sương Khí Nitơ Trong Cắt Laser Là Gì?
Điểm sương khí Nitơ là nhiệt độ tại đó hơi nước trong dòng khí đạt trạng thái bão hòa và bắt đầu ngưng tụ ở một áp suất xác định. Với các giá trị dưới 0°C, cần kiểm tra thiết bị đang hiển thị điểm sương trên nước (Td), điểm sương giá (Tf) hay tham số kết hợp Td/f trước khi so sánh kết quả.
Trong cùng điều kiện và cùng tham số đo, giá trị càng thấp thường cho thấy lượng hơi ẩm càng ít và dòng Nitơ càng khô.
Điểm sương không đồng nghĩa với độ tinh khiết hoặc hàm lượng Oxy:
Chỉ tiêu | Thông tin phản ánh |
Điểm sương | Lượng hơi ẩm có trong dòng khí |
Độ tinh khiết | Tỷ lệ Nitơ so với tổng thành phần khí |
Hàm lượng Oxy | Lượng Oxy còn lại hoặc lẫn trong dòng khí |
Nitơ đạt độ tinh khiết công bố chưa đồng nghĩa điểm sương tại máy cắt đã đáp ứng yêu cầu. Hơi ẩm có thể có trong nguồn khí, tồn dư sau khi lắp đặt hoặc thay bình, hoặc xâm nhập qua các bộ phận trên tuyến cấp. Xem thêm nguồn và cách kiểm tra hơi ẩm trong dây dẫn khí trước khi kết luận nguyên nhân nằm ở nguồn Nitơ.
Điểm sương áp suất là điểm sương được xác định khi khí vẫn ở áp suất vận hành hoặc áp suất đo quy định. Do áp suất ảnh hưởng đến nhiệt độ ngưng tụ của hơi nước, không nên so sánh hai kết quả nếu chưa biết chúng được đo ở cùng áp suất hay đã quy đổi về cùng điều kiện tham chiếu.
Vì Sao Cần Kiểm Tra Điểm Sương Của Khí Nitơ?
Trong nhiều ứng dụng cắt laser, Nitơ được dùng làm khí hỗ trợ để đẩy vật liệu nóng chảy ra khỏi rãnh cắt và hạn chế không khí tiếp xúc với vùng gia công. Nhờ đó, khí giúp giảm quá trình hình thành oxit trên mép cắt. Tuy nhiên, hiệu quả này không chỉ phụ thuộc vào áp suất và độ tinh khiết mà còn liên quan đến lượng hơi ẩm trong dòng khí.
Kiểm tra điểm sương của khí Nitơ giúp:
- Phát hiện hơi ẩm có sẵn trong nguồn khí hoặc xâm nhập qua đường ống, dây dẫn và đầu nối.
- Đánh giá độ khô của khí tại điểm sử dụng, thay vì chỉ dựa vào thông số tại bình, bồn hoặc chứng từ giao nhận.
- Nhận biết nguy cơ hơi nước ngưng tụ khi nhiệt độ bề mặt hoặc thiết bị giảm xuống dưới điểm sương trong điều kiện tương ứng.
- Khoanh vùng nguyên nhân khi màu sắc, độ sạch hoặc mức độ ổn định của mép cắt thay đổi.
Kết quả điểm sương không thay thế việc kiểm tra độ tinh khiết, hàm lượng Oxy, áp suất, lưu lượng và tình trạng máy cắt. Đây là một chỉ tiêu cần được đánh giá cùng các thông số khác để xác định chính xác nguyên nhân ảnh hưởng đến chất lượng cắt.
Nên Đo Điểm Sương Khí Nitơ Ở Đâu?
Vị trí lấy mẫu quyết định kết quả đo đại diện cho nguồn khí hay cho toàn bộ hệ thống cấp. Khi cần xác định nơi hơi ẩm xâm nhập, nên đo và đối chiếu tại nhiều vị trí trong cùng điều kiện vận hành.
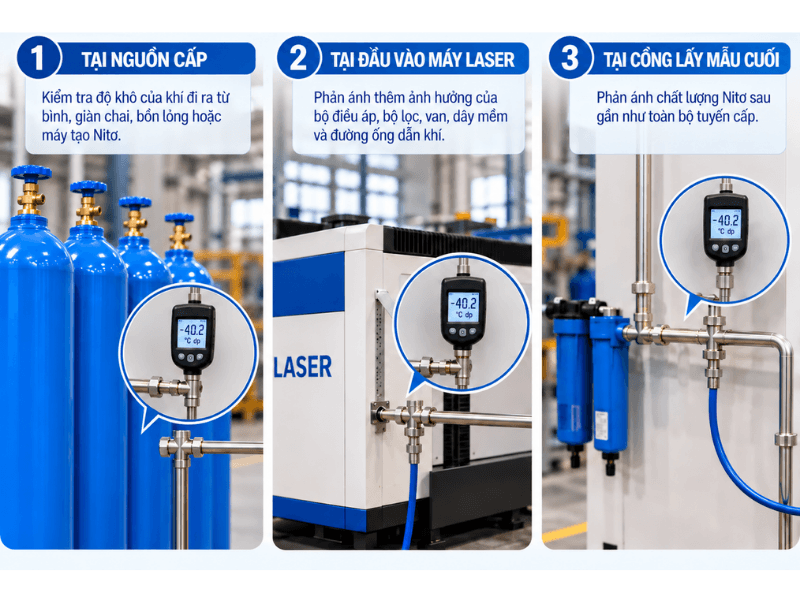
Đo Tại Nguồn Cấp
Vị trí này dùng để kiểm tra độ khô của khí đi ra từ bình, giàn chai, bồn lỏng hoặc máy tạo Nitơ. Nếu điểm sương tại nguồn đã không đạt yêu cầu, cần kiểm tra chất lượng khí và thiết bị xử lý trước khi đánh giá đường ống phía sau.
Đo Tại Đầu Vào Máy Laser
Kết quả tại đầu vào máy phản ánh thêm ảnh hưởng của bộ điều áp, bộ lọc, van, dây mềm và đường ống dẫn khí. Nếu khí tại nguồn đạt yêu cầu nhưng điểm sương tại đây cao hơn, hơi ẩm có thể đã xâm nhập hoặc tồn dư trên tuyến cấp.
Nên Đo Điểm Sương Khí Nitơ Ở Đâu?
Đo Tại Cổng Lấy Mẫu Sau Cùng Trên Tuyến Cấp
Nếu hệ thống có cổng lấy mẫu nằm sau bộ lọc, bộ điều áp hoặc gần cụm sử dụng cuối cùng, kết quả tại đây sẽ phản ánh chất lượng Nitơ sau gần như toàn bộ tuyến cấp. Không tự tháo đường ống, van hoặc cụm đầu cắt đang có áp suất để lấy mẫu. Nếu cổng lấy mẫu tại đầu vào máy đã là điểm cuối của tuyến cấp, hai vị trí này có thể trùng nhau và không cần xem là hai phép đo bắt buộc.
Cách Đo Điểm Sương Khí Nitơ
Phép đo có thể được thực hiện bằng máy đo điểm sương cầm tay hoặc cảm biến điểm sương lắp trực tiếp hay kết hợp với buồng lấy mẫu. Thiết bị phải có dải đo, giới hạn áp suất, tham số Td hoặc Td/f và tình trạng hiệu chuẩn phù hợp với dòng Nitơ cần kiểm tra. Không mặc định máy đo độ ẩm không khí thông thường có thể dùng cho khí khô đang chịu áp suất.
Đo điểm sương khí Nitơ cần kiểm soát vị trí lấy mẫu, áp suất và độ kín của hệ thống đo. Hơi ẩm từ không khí bên ngoài hoặc từ chính ống lấy mẫu có thể làm kết quả cao hơn thực tế.
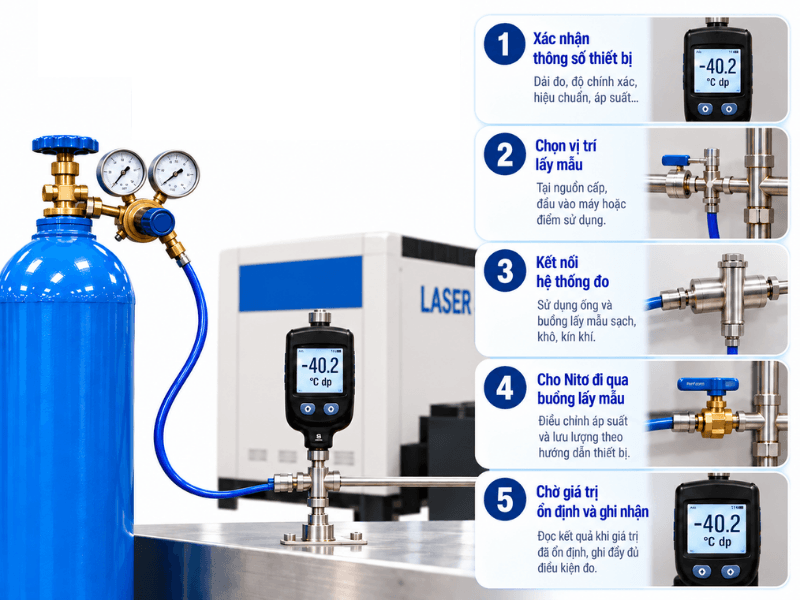
- Xác nhận thông số thiết bị: Kiểm tra dải đo, độ chính xác, tình trạng hiệu chuẩn, áp suất tối đa và khả năng tương thích của cảm biến với Nitơ.
- Chọn vị trí lấy mẫu: Lấy mẫu tại nguồn cấp, đầu vào máy hoặc điểm sử dụng tùy mục đích kiểm tra.
- Kết nối hệ thống đo: Chỉ kết nối tại điểm lấy mẫu được thiết kế phù hợp, sử dụng ống và buồng đo sạch, khô, kín khí. Không tháo đường khí khi hệ thống còn áp suất.
- Cho Nitơ đi qua buồng lấy mẫu: Điều chỉnh áp suất và lưu lượng theo hướng dẫn của đúng model thiết bị, tránh để không khí bên ngoài lọt vào mẫu.
- Chờ giá trị ổn định: Không ghi nhận ngay khi vừa mở dòng khí vì cảm biến và buồng lấy mẫu cần thời gian đạt trạng thái cân bằng.
- Ghi đầy đủ điều kiện đo: Ghi điểm sương, đơn vị, áp suất, nhiệt độ khí, vị trí và thời điểm đo, đồng thời xác định đây là điểm sương áp suất hay điểm sương ở áp suất khí quyển.
- Đối chiếu yêu cầu: So sánh kết quả với tài liệu của máy laser, tiêu chuẩn khí hoặc quy trình sản xuất trong cùng điều kiện tham chiếu.
Cách Đo Điểm Sương Khí Nitơ
Muốn đo điểm sương áp suất, nên đặt cảm biến ở áp suất đại diện cho quá trình thực tế và không vượt quá giới hạn của thiết bị. Nếu phải giảm áp trước cảm biến, kết quả sẽ phản ánh điều kiện sau giảm áp, việc quy đổi chỉ được thực hiện theo hướng dẫn của nhà sản xuất. Cách bố trí cảm biến, van điều chỉnh và đường lấy mẫu được trình bày trong hướng dẫn đo điểm sương của Vaisala.
Cách Đọc Kết Quả Đo Điểm Sương
Trong cùng điều kiện đo, điểm sương càng thấp thì dòng Nitơ thường càng khô. Ví dụ, −60°C biểu thị độ ẩm thấp hơn −40°C nếu hai kết quả được đo ở cùng áp suất hoặc đã được quy đổi về cùng điều kiện tham chiếu. Tuy nhiên, không nên đánh giá một con số riêng lẻ mà cần xem thêm mức độ ổn định, vị trí lấy mẫu và áp suất tại thời điểm đo.
Kết quả | Cách hiểu |
Điểm sương thấp và ổn định | Dòng Nitơ tương đối khô tại vị trí và điều kiện đo |
Điểm sương tăng sau khi đi qua đường ống | Có thể có hơi ẩm xâm nhập hoặc tồn dư trong hệ thống |
Giá trị dao động liên tục | Kiểm tra cách lấy mẫu, độ kín, lưu lượng mẫu và độ ổn định của nguồn |
Hai vị trí có độ chênh lệch lớn | Khoanh vùng đoạn đường khí, phụ kiện hoặc thiết bị cần kiểm tra |
Bảng chỉ hỗ trợ diễn giải xu hướng, ngưỡng đạt phải được đối chiếu với tài liệu của máy, phương pháp đo và điều kiện áp suất đang áp dụng.
Không có một mức điểm sương phù hợp cho mọi máy cắt laser và mọi vật liệu. Giới hạn chấp nhận phải được đối chiếu với tài liệu của nhà sản xuất máy, yêu cầu của quy trình cắt và tiêu chuẩn chất lượng đang áp dụng tại xưởng.
Vì Sao Kết Quả Đo Điểm Sương Có Thể Không Chính Xác?
Kết quả đo điểm sương có thể bị ảnh hưởng bởi điều kiện lấy mẫu, tình trạng đường dẫn và độ chính xác của thiết bị. Một giá trị bất thường chưa đủ để kết luận nguồn Nitơ bị ẩm.
Nguyên nhân | Ảnh hưởng đến kết quả đo |
Đo không đúng áp suất vận hành | Kết quả không đại diện cho điểm sương ở áp suất thực tế của hệ thống |
Đường lấy mẫu còn ẩm | Hơi nước bám trong ống làm điểm sương đo được cao hơn |
Không khí lọt vào qua đầu nối | Hơi ẩm từ môi trường làm sai lệch thành phần mẫu khí |
Chưa chờ cảm biến ổn định | Giá trị còn thay đổi và chưa phản ánh đúng trạng thái của dòng Nitơ |
Có ngưng tụ trong ống lấy mẫu | Nước đọng tiếp tục bay hơi, làm kết quả cao và kéo dài thời gian ổn định |
Vị trí đo không đại diện | Kết quả chỉ phản ánh một đoạn cục bộ, không thể hiện đúng khí tại điểm sử dụng |
Thiết bị quá hạn hiệu chuẩn | Độ lệch của cảm biến không được kiểm soát hoặc xác nhận |
Khi kết quả dao động hoặc khác xa giữa các lần đo, nên kiểm tra lại áp suất, độ kín, tình trạng ống lấy mẫu và thời gian ổn định trước khi đánh giá chất lượng nguồn khí. Nếu các điều kiện lấy mẫu đã được kiểm soát nhưng sai lệch vẫn còn, cần kiểm tra tình trạng hiệu chuẩn và khả năng phù hợp của cảm biến với dải điểm sương đang đo.
Khi Nào Cần Kiểm Tra Lại Nguồn Nitơ?
Nguồn Nitơ nên được kiểm tra lại khi có thay đổi trong hệ thống cấp khí hoặc chất lượng cắt biến động mà không thể giải thích chỉ bằng chương trình và thông số máy. Các trường hợp cần lưu ý gồm:
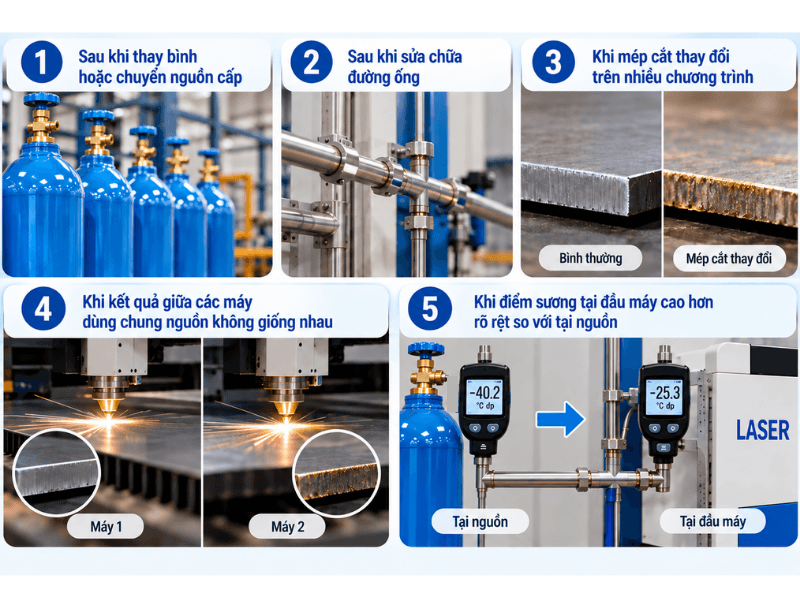
- Sau khi thay bình hoặc chuyển nguồn cấp: Xác nhận nguồn mới đáp ứng yêu cầu về độ tinh khiết, điểm sương, áp suất và lưu lượng.
- Sau khi sửa chữa đường ống: Kiểm tra nguy cơ không khí, hơi ẩm hoặc chất bẩn còn tồn dư trong tuyến khí.
- Khi mép cắt thay đổi trên nhiều chương trình: Nếu hiện tượng xuất hiện ở nhiều vật liệu hoặc chương trình đã vận hành ổn định, cần kiểm tra yếu tố chung từ nguồn và hệ thống cấp Nitơ.
- Khi kết quả giữa các máy dùng chung nguồn không giống nhau: So sánh điểm sương tại từng nhánh để xác định vấn đề nằm ở nguồn chung hay đường cấp riêng của từng máy.
- Khi điểm sương tại đầu máy cao hơn rõ rệt so với tại nguồn: Kiểm tra đường ống, bộ lọc, bộ điều áp, dây mềm, đầu nối và các điểm có khả năng giữ hoặc đưa hơi ẩm vào hệ thống.
Khi Nào Cần Kiểm Tra Lại Nguồn Nitơ?
Việc kiểm tra nên được thực hiện tại các vị trí đại diện và trong điều kiện đo tương đương. Chất lượng mép cắt thay đổi chưa đủ để kết luận Nitơ không đạt, vẫn cần loại trừ béc cắt, kính bảo vệ, tiêu điểm, áp suất động, lưu lượng và thông số chương trình.
Câu Hỏi Thường Gặp
Điểm Sương Và Độ Tinh Khiết Nitơ Có Giống Nhau Không?
Không. Độ tinh khiết thể hiện tỷ lệ Nitơ trong hỗn hợp khí, còn điểm sương phản ánh lượng hơi ẩm. Nitơ có độ tinh khiết phù hợp chưa chắc đạt yêu cầu về độ khô nếu điểm sương không được kiểm soát riêng.
Đo Điểm Sương Tại Bình Hay Đầu Vào Máy Chính Xác Hơn?
Hai vị trí phục vụ mục đích khác nhau. Đo tại bình hoặc nguồn cấp giúp đánh giá khí ban đầu, còn đo tại đầu vào máy phản ánh thêm ảnh hưởng của bộ điều áp, bộ lọc, đường ống và dây dẫn. Khi cần khoanh vùng nơi hơi ẩm xâm nhập, nên đo cả hai vị trí trong điều kiện tương đương.
Áp Suất Đo Có Làm Thay Đổi Kết Quả Không?
Có. Điểm sương phụ thuộc vào áp suất của mẫu khí. Nếu giảm áp trước cảm biến, kết quả có thể khác so với điểm sương ở áp suất vận hành. Vì vậy, cần ghi rõ áp suất đo và chỉ so sánh các kết quả được thực hiện ở cùng điều kiện hoặc đã quy đổi đúng cách.
Mép Cắt Bị Vàng Có Chắc Chắn Do Điểm Sương Cao Không?
Không. Điểm sương cao có thể là một yếu tố cần kiểm tra nhưng không phải nguyên nhân duy nhất. Mép cắt bị vàng còn có thể liên quan đến độ tinh khiết hoặc hàm lượng Oxy trong Nitơ, áp suất và lưu lượng khí, béc cắt, kính bảo vệ, vị trí tiêu điểm, thông số cắt hoặc tình trạng bề mặt vật liệu.
Kết Luận
Để đo điểm sương khí Nitơ đúng cách, cần thực hiện theo trình tự:
Xác định vị trí đo → chuẩn bị đường lấy mẫu sạch, khô và kín → duy trì đúng áp suất → cho khí đi qua theo hướng dẫn thiết bị → chờ số ổn định → ghi điều kiện đo → đối chiếu yêu cầu máy.
Kết quả chỉ có ý nghĩa khi đi kèm áp suất, nhiệt độ, vị trí và điều kiện lấy mẫu. Không sử dụng một mức điểm sương chung cho mọi máy cắt laser, cần đối chiếu tài liệu của nhà sản xuất và yêu cầu chất lượng tại xưởng. Nếu điểm sương tại đầu máy cao hơn rõ rệt so với tại nguồn, nên kiểm tra lần lượt đường ống, bộ lọc, bộ điều áp, dây dẫn và các đầu nối.
Liên hệ Khí Việt Tâm tư vấn kiểm tra điểm sương khí Nitơ
Nếu chưa xác định hơi ẩm xuất phát từ nguồn khí hay tuyến cấp, khách hàng có thể gửi thông tin loại nguồn Nitơ, vị trí lấy mẫu, áp suất và kết quả đo cho Khí Việt Tâm qua Hotline/Zalo 093.818.1959 để được hỗ trợ đối chiếu.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay