Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Hàn TIG Nhôm Bị Đen Và Rỗ Dù Argon Vẫn Chảy: Kiểm Tra Gì Trước?
Hàn TIG nhôm bị đen và rỗ dù Argon vẫn chảy cho thấy hệ thống có dòng khí, nhưng chưa chứng minh vũng hàn đang được bảo vệ đúng. Khí có thể bị rò, phân bố không đều tại chụp khí hoặc bị gió và dòng rối làm lệch khỏi vùng hàn. Dầu mỡ, hơi ẩm, lớp oxit nhôm và que bù nhiễm bẩn cũng có thể gây đen hoặc tạo rỗ khí.
Trước khi tăng lưu lượng hoặc đổi bình, cần xác định lỗi nằm ở nguồn khí, đường dẫn, mỏ TIG, vật liệu hay thông số hàn. Quy trình dưới đây giúp kiểm tra từng nhóm nguyên nhân mà không phải thay đổi nhiều yếu tố cùng lúc.
Hàn TIG Nhôm Bị Đen Và Rỗ Dù Argon Vẫn Chảy: Kiểm Tra Gì Trước?
Vì Sao Argon Vẫn Chảy Nhưng Mối Hàn Nhôm Vẫn Đen Và Rỗ?
Argon có chảy qua lưu lượng kế không đồng nghĩa khí đang bảo vệ vũng hàn đúng cách. Khí có thể bị rò trên đường dẫn, nhiễm tạp chất, thoát không đều qua chụp khí hoặc bị không khí cuốn vào do lưu lượng quá cao, gió lùa, góc đặt mỏ sai hay hồ quang quá dài. Vì vậy, hiện tượng Argon vẫn chảy nhưng mối hàn bị đen vẫn có thể xảy ra.
Cần phân biệt hai biểu hiện trước khi kiểm tra:
Biểu hiện | Cơ chế thường gặp | Nhóm nguyên nhân cần ưu tiên kiểm tra |
Mối hàn nhôm bị đen | Nhôm nóng tiếp xúc với không khí, bị Oxy hóa hoặc nhiễm tạp chất | Khả năng bao phủ của Argon, rò rỉ, gió lùa, chụp khí, góc mỏ, chiều dài hồ quang, điện cực Wolfram và độ sạch bề mặt |
Hàn TIG nhôm bị rỗ khí | Khí hòa tan hoặc tạp chất sinh khí bị giữ lại khi vũng hàn đông đặc | Hơi ẩm, dầu mỡ, lớp oxit nhôm, que bù bẩn, Argon lẫn tạp chất, bảo vệ khí không ổn định và thông số hàn chưa phù hợp |
Đối với nhôm, Hydro từ hơi ẩm, dầu mỡ và các chất nhiễm bẩn là nguồn gây rỗ đáng lưu ý. Khi kim loại nóng chảy đông đặc, lượng khí không thoát ra kịp có thể tạo thành các lỗ nhỏ trên bề mặt hoặc nằm bên trong mối hàn. Trong khi đó, vệt đen hoặc xám thường là dấu hiệu cho thấy vùng hàn đã bị Oxy hóa hoặc nhiễm bẩn.
Theo Miller, lưu lượng quá thấp hoặc quá cao đều có thể làm giảm hiệu quả bảo vệ; dòng khí quá mạnh có thể tạo nhiễu loạn và kéo không khí vào vùng hàn. ESAB cũng xác định bảo vệ khí không ổn định, hơi ẩm và bề mặt nhiễm dầu mỡ là các nguyên nhân phổ biến gây rỗ khí.
Không nên kết luận ngay rằng bình Argon kém chất lượng. Cần kiểm tra toàn bộ chuỗi nguồn khí → bộ điều áp → dây dẫn → mỏ TIG → chụp khí → vùng hàn để xác định nơi làm giảm hiệu quả bảo vệ.
Kiểm Tra Gì Trước? Thứ Tự Chẩn Đoán Nhanh
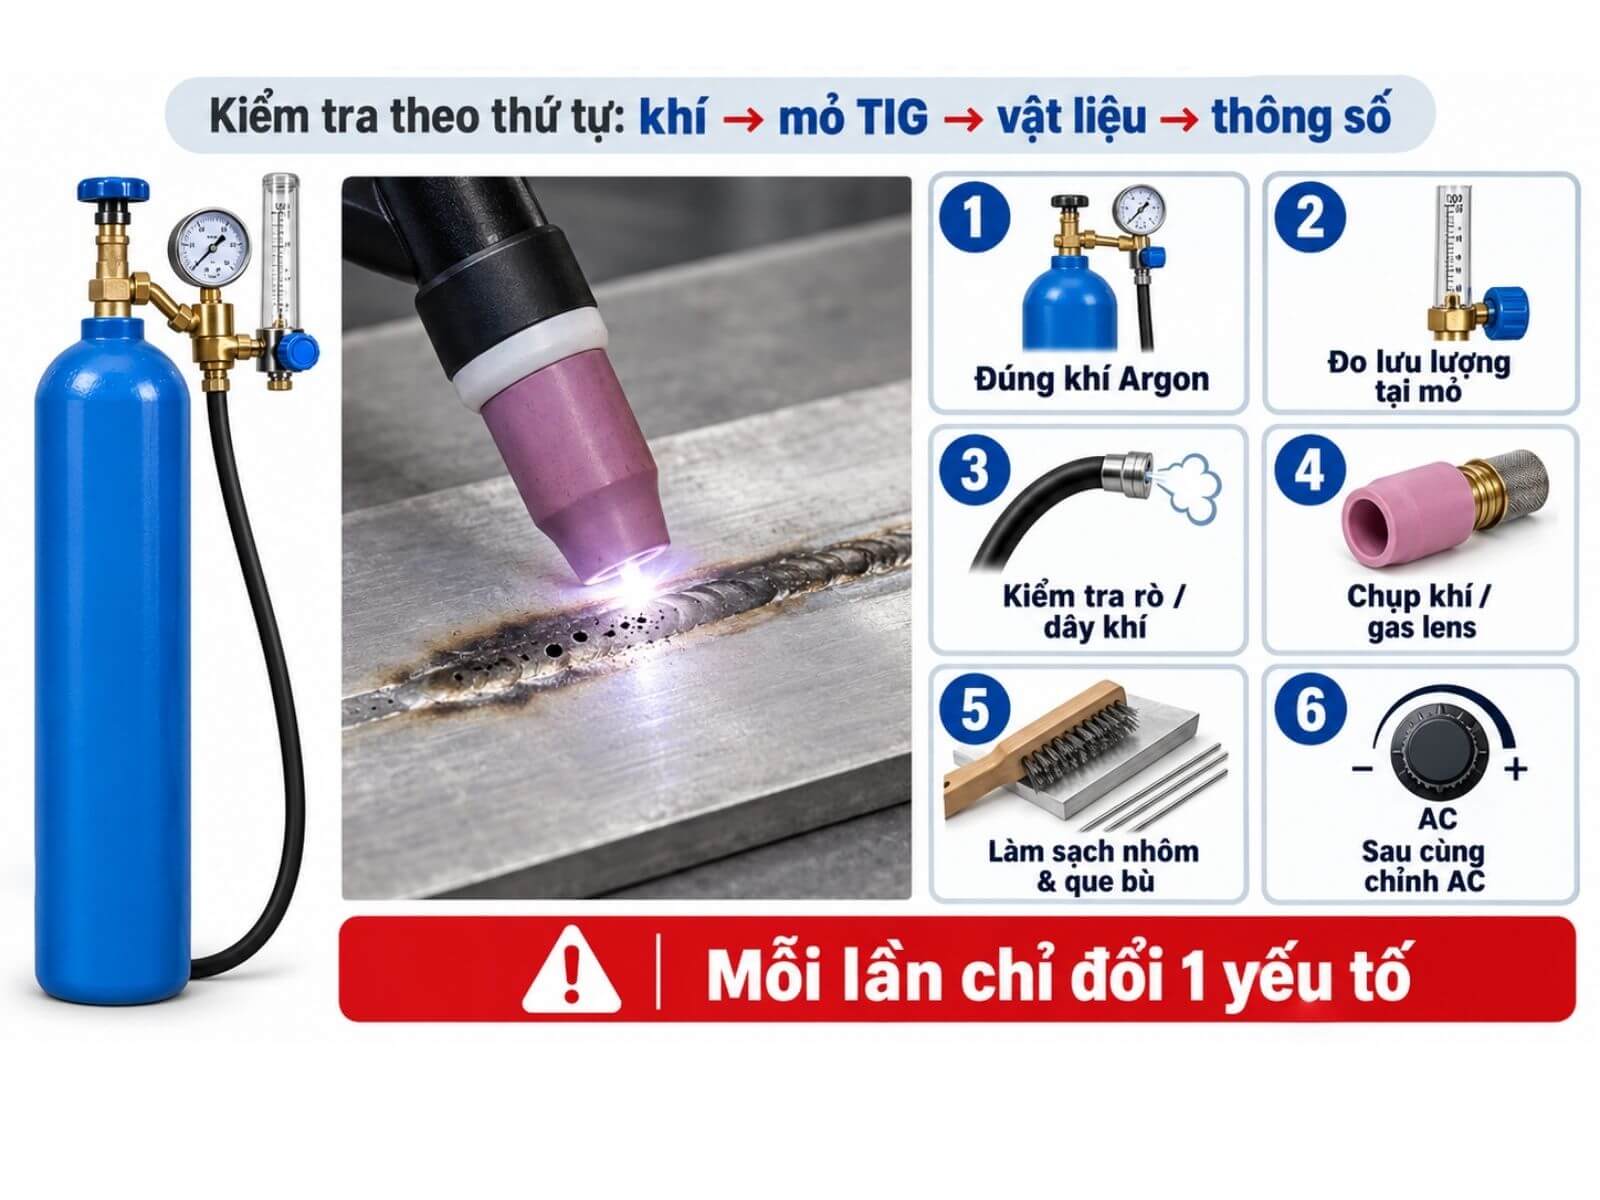
Khi hàn TIG nhôm bị đen và rỗ, nên kiểm tra từ hệ thống khí đến vật liệu rồi mới điều chỉnh thông số máy. Thực hiện lần lượt giúp tránh thay đổi nhiều yếu tố cùng lúc và xác định sai nguyên nhân.
Xác nhận đúng loại khí và tình trạng bình Argon
Kiểm tra nhãn, nguồn cung cấp và loại khí đang kết nối. Với hầu hết ứng dụng TIG nhôm thông thường, Argon tinh khiết là lựa chọn phổ biến. Đồng thời kiểm tra van bình, bộ điều áp và lượng khí còn lại, chưa nên kết luận khí bẩn nếu hệ thống phía sau chưa được kiểm tra.
Đo lưu lượng khi khí đang chảy qua mỏ TIG
Bật chế độ kiểm tra khí hoặc kích hoạt mỏ để van điện từ mở rồi mới đọc lưu lượng. Nếu có thiết bị đo tại chụp khí, nên đối chiếu lưu lượng thực tế ở đầu mỏ. Không tự động tăng khí lên mức cao vì dòng khí quá mạnh có thể tạo xoáy và hút không khí vào vùng hàn.
Kiểm tra rò rỉ, gập hoặc tắc trên toàn bộ đường khí
Kiểm tra các đầu nối, dây dẫn, gioăng, van điện từ và vị trí dây đi vào mỏ TIG. Dây bị gập, nứt, lỏng hoặc tắc có thể làm khí thoát ra ngoài hay giảm lưu lượng tại chụp dù lưu lượng kế vẫn có tín hiệu. Dùng dung dịch phát hiện rò phù hợp, không kiểm tra bằng ngọn lửa.
Kiểm Tra Chụp Khí, Đầu Kẹp Điện Cực Và Bộ Chia Khí
Sau khi tắt máy, đóng nguồn khí và giải phóng áp suất trong đường dẫn theo hướng dẫn vận hành, kiểm tra chụp khí, đầu kẹp điện cực và bộ chia khí. Không tháo phụ kiện khi hệ thống còn áp suất.
Kiểm Tra Gì Trước? Thứ Tự Chẩn Đoán Nhanh
Làm sạch bề mặt nhôm đúng thứ tự
Loại bỏ dầu mỡ, bụi và hơi ẩm trước, sau đó xử lý lớp oxit bằng bàn chải thép không gỉ chuyên dùng cho nhôm. Làm sạch cả hai mặt gần đường hàn và mép ghép, nhất là vị trí có thể giữ dầu hoặc dung dịch vệ sinh. Bề mặt phải khô hoàn toàn trước khi hàn. Trình tự này cũng được hướng dẫn bởi Lincoln Electric.
Kiểm Tra Que Bù Và Điện Cực Vonfram
Que bù phải đúng loại, sạch, khô và được bảo quản tránh bụi hoặc hơi ẩm. Nếu điện cực vonfram đã chạm vũng hàn hoặc que bù, cần loại bỏ phần nhiễm bẩn và chuẩn bị lại đầu điện cực theo hướng dẫn của nhà sản xuất. Dụng cụ xử lý điện cực phải sạch và không dùng chung với vật liệu khác. Điện cực sai loại, sai kích thước hoặc đầu điện cực hư hỏng cũng có thể làm hồ quang mất ổn định.
Kiểm tra chế độ AC và thông số hàn
Xác nhận máy đang ở chế độ phù hợp cho TIG nhôm, sau đó kiểm tra dòng hàn, cân bằng AC, tần số AC, tốc độ di chuyển, góc mỏ và chiều dài hồ quang. Hồ quang quá dài hoặc nghiêng mỏ quá nhiều có thể làm lớp khí bảo vệ mất hiệu quả. Cách hiển thị cân bằng AC khác nhau giữa các hãng máy, vì vậy cần đọc đúng hướng dẫn thay vì sao chép nguyên thông số từ máy khác.
Sau mỗi lần điều chỉnh, hãy hàn một mẫu đối chứng trên vật liệu đã làm sạch và chỉ thay đổi một yếu tố mỗi lần. Nếu lỗi biến mất, ghi lại thông số và điều kiện thử để xác nhận nguyên nhân.
Các Nguyên Nhân Thường Gặp
Nhóm nguyên nhân | Dấu hiệu cần chú ý | Hướng kiểm tra |
Lưu lượng không phù hợp | Khí quá yếu hoặc tiếng khí thoát mạnh | Đọc lưu lượng khi van điện từ đang mở |
Rò hoặc cản dòng | Đồng hồ có tín hiệu nhưng khí tại mỏ yếu | Kiểm tra đầu nối, dây, gioăng và van điện từ |
Chụp khí hoặc bộ chia khí lỗi | Khí phân bố lệch, vonfram đổi màu | Kiểm tra chụp khí, đầu kẹp và bộ chia khí |
Vật liệu nhiễm bẩn | Rỗ li ti, vệt xám hoặc đen không ổn định | Làm sạch nhôm, mép ghép và que bù |
Thông số hoặc thao tác sai | Hồ quang dài, vũng hàn khó kiểm soát | Kiểm tra AC, dòng hàn, góc mỏ và tốc độ |
Bảng Chẩn Đoán Theo Hiện Tượng
Bảng dưới đây giúp khoanh vùng nguyên nhân ban đầu. Một hiện tượng có thể xuất phát từ nhiều yếu tố, vì vậy cần kiểm tra và hàn mẫu đối chứng trước khi kết luận.
Hiện tượng | Ưu tiên kiểm tra | Cách xác nhận nhanh |
Đen quanh đường hàn | Lưu lượng Argon quá thấp hoặc quá cao, dòng khí không đều, góc mỏ, hồ quang dài, bề mặt bẩn | Kiểm tra khí khi đang chảy, loại trừ gió lùa và hàn thử trên mẫu nhôm đã làm sạch |
Rỗ li ti trong mối hàn | Dầu mỡ, lớp oxit nhôm, hơi ẩm, que bù bẩn hoặc bảo vệ khí không ổn định | Dùng mẫu nhôm sạch, que bù khô và kiểm tra cả bề mặt lẫn mép ghép trước khi hàn |
Điện cực vonfram đổi màu xám, xanh hoặc đen | Post-flow quá ngắn, rò khí, chụp khí lỗi hoặc đưa mỏ ra khỏi vùng hàn quá sớm | Quan sát Wolfram sau khi tắt hồ quang, kiểm tra thời gian khí sau và giữ nguyên mỏ đến khi post-flow kết thúc |
Đầu mối đẹp nhưng cuối mối đen | Post-flow chưa đủ, nhấc mỏ quá sớm hoặc khí không còn che phủ vũng hàn cuối | Giữ mỏ tại vị trí kết thúc sau khi ngắt hồ quang và điều chỉnh thời gian post-flow theo hướng dẫn của máy |
Chỉ xuất hiện lỗi khi có gió | Luồng khí bảo vệ bị thổi lệch khỏi hồ quang và vũng hàn | Tắt quạt, đóng hướng gió trực tiếp hoặc dùng vách chắn phù hợp rồi hàn mẫu đối chứng |
Lỗi xuất hiện sau khi thay bình | Sai loại khí, đầu nối chưa kín, không khí còn trong dây hoặc nguồn Argon mới có vấn đề | Xác nhận nhãn bình, kiểm tra đầu nối và cho khí chạy theo chức năng kiểm tra khí của máy trước khi hàn mẫu |
Lúc hàn đẹp, lúc bị đen hoặc rỗ | Lưu lượng dao động, dây khí gập, van điện từ chập chờn hoặc rò rỉ không liên tục | Theo dõi lưu lượng trong lúc kích hoạt mỏ, thay đổi vị trí dây và kiểm tra toàn bộ các điểm nối |
Nếu đầu mối đã đen ngay khi hồ quang còn hoạt động, không nên chỉ tăng post-flow vì khí sau chỉ bảo vệ giai đoạn kết thúc. Trường hợp này cần quay lại kiểm tra lưu lượng, chụp khí, góc mỏ, chiều dài hồ quang và tình trạng bề mặt.
Khi thay bình, không nới lỏng đầu nối lúc hệ thống còn áp suất. Việc kiểm tra, xả phần khí còn lại và cho Argon điền đầy đường dẫn phải được thực hiện theo hướng dẫn của máy và quy trình an toàn tại xưởng.
Cách Khắc Phục An Toàn
Sau khi xác định được nhóm nguyên nhân, hãy xử lý từng vấn đề riêng và hàn mẫu kiểm tra trước khi tiếp tục làm sản phẩm.
Làm Sạch Nhôm Và Que Bù
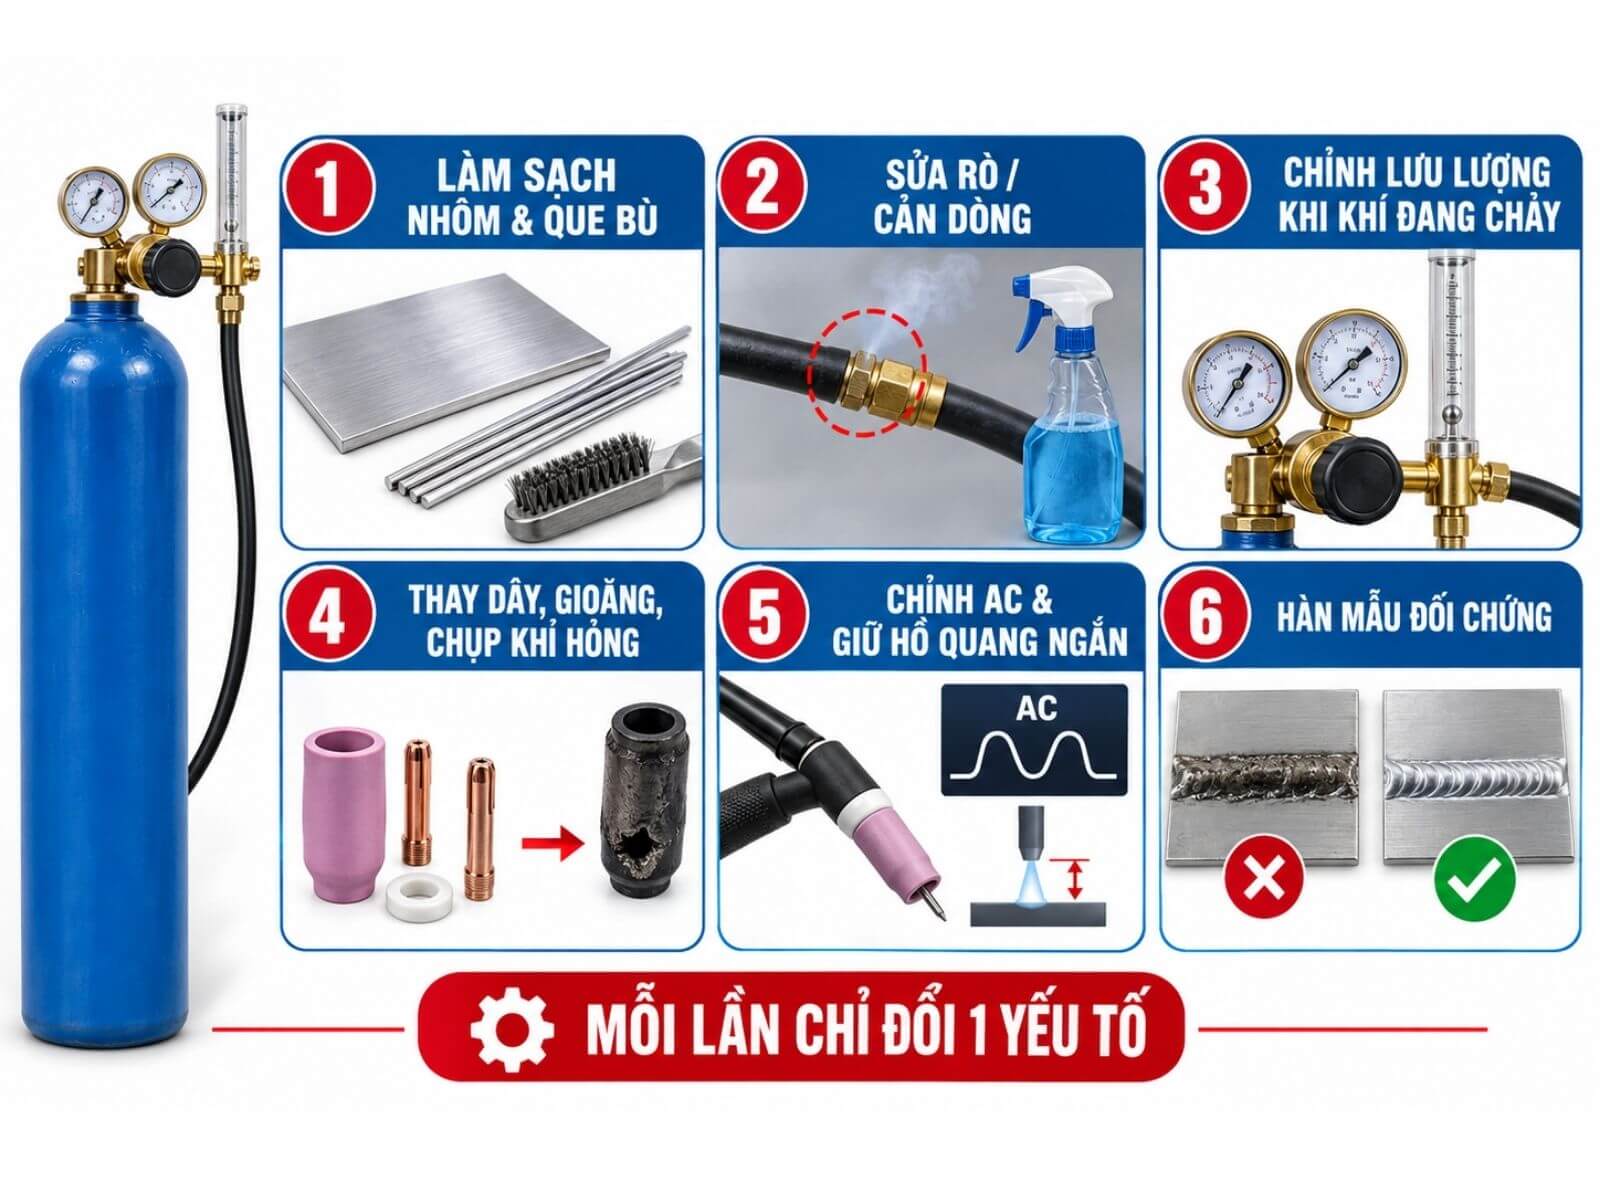
Loại bỏ dầu mỡ, bụi và hơi ẩm, chờ bề mặt khô rồi xử lý lớp oxit nhôm bằng bàn chải thép không gỉ dùng riêng cho nhôm. Que bù và mép ghép cũng phải sạch, khô trước khi hàn.
Xử Lý Điểm Rò Hoặc Vị Trí Cản Dòng
Kiểm tra đầu nối, dây khí, gioăng và van điện từ bằng phương pháp phát hiện rò phù hợp. Nếu phát hiện rò hoặc cản dòng, cần sửa hay thay bộ phận hỏng thay vì tăng lưu lượng Argon để bù.
Đặt Lưu Lượng Khi Argon Đang Chảy
Bật Gas Test/Purge hoặc kích hoạt mỏ theo hướng dẫn của máy rồi mới điều chỉnh lưu lượng. Mức cài đặt phải phù hợp với chụp khí, cấu hình mỏ và điều kiện hàn, lưu lượng quá cao cũng có thể làm giảm hiệu quả bảo vệ.
Thay Dây, Gioăng Hoặc Chụp Khí Hư Hỏng
Dây nứt, gioăng chai cứng, chụp khí vỡ hoặc bộ chia khí bị tắc phải được thay bằng phụ kiện đúng loại. Trước khi tháo lắp, cần tắt máy, đóng van bình và giải phóng áp suất trong đường khí theo hướng dẫn vận hành.
Cách Khắc Phục An Toàn
Điều Chỉnh AC Và Thao Tác Theo Đúng Máy
Kiểm tra chế độ AC, dòng hàn, cân bằng AC, tần số, pre-flow và post-flow theo vật liệu cùng hướng dẫn của model máy. Khi hàn, giữ hồ quang ngắn, góc mỏ ổn định và duy trì mỏ tại cuối đường hàn cho đến khi post-flow kết thúc.
Hàn Mẫu Đối Chứng
Hàn thử trên phôi có cùng mác nhôm, chiều dày và tình trạng bề mặt với sản phẩm thực tế. Mỗi lần chỉ thay đổi một yếu tố và ghi lại kết quả để xác định chính xác nguyên nhân.
Khi Nào Nên Kiểm Tra Chất Lượng Khí Argon?
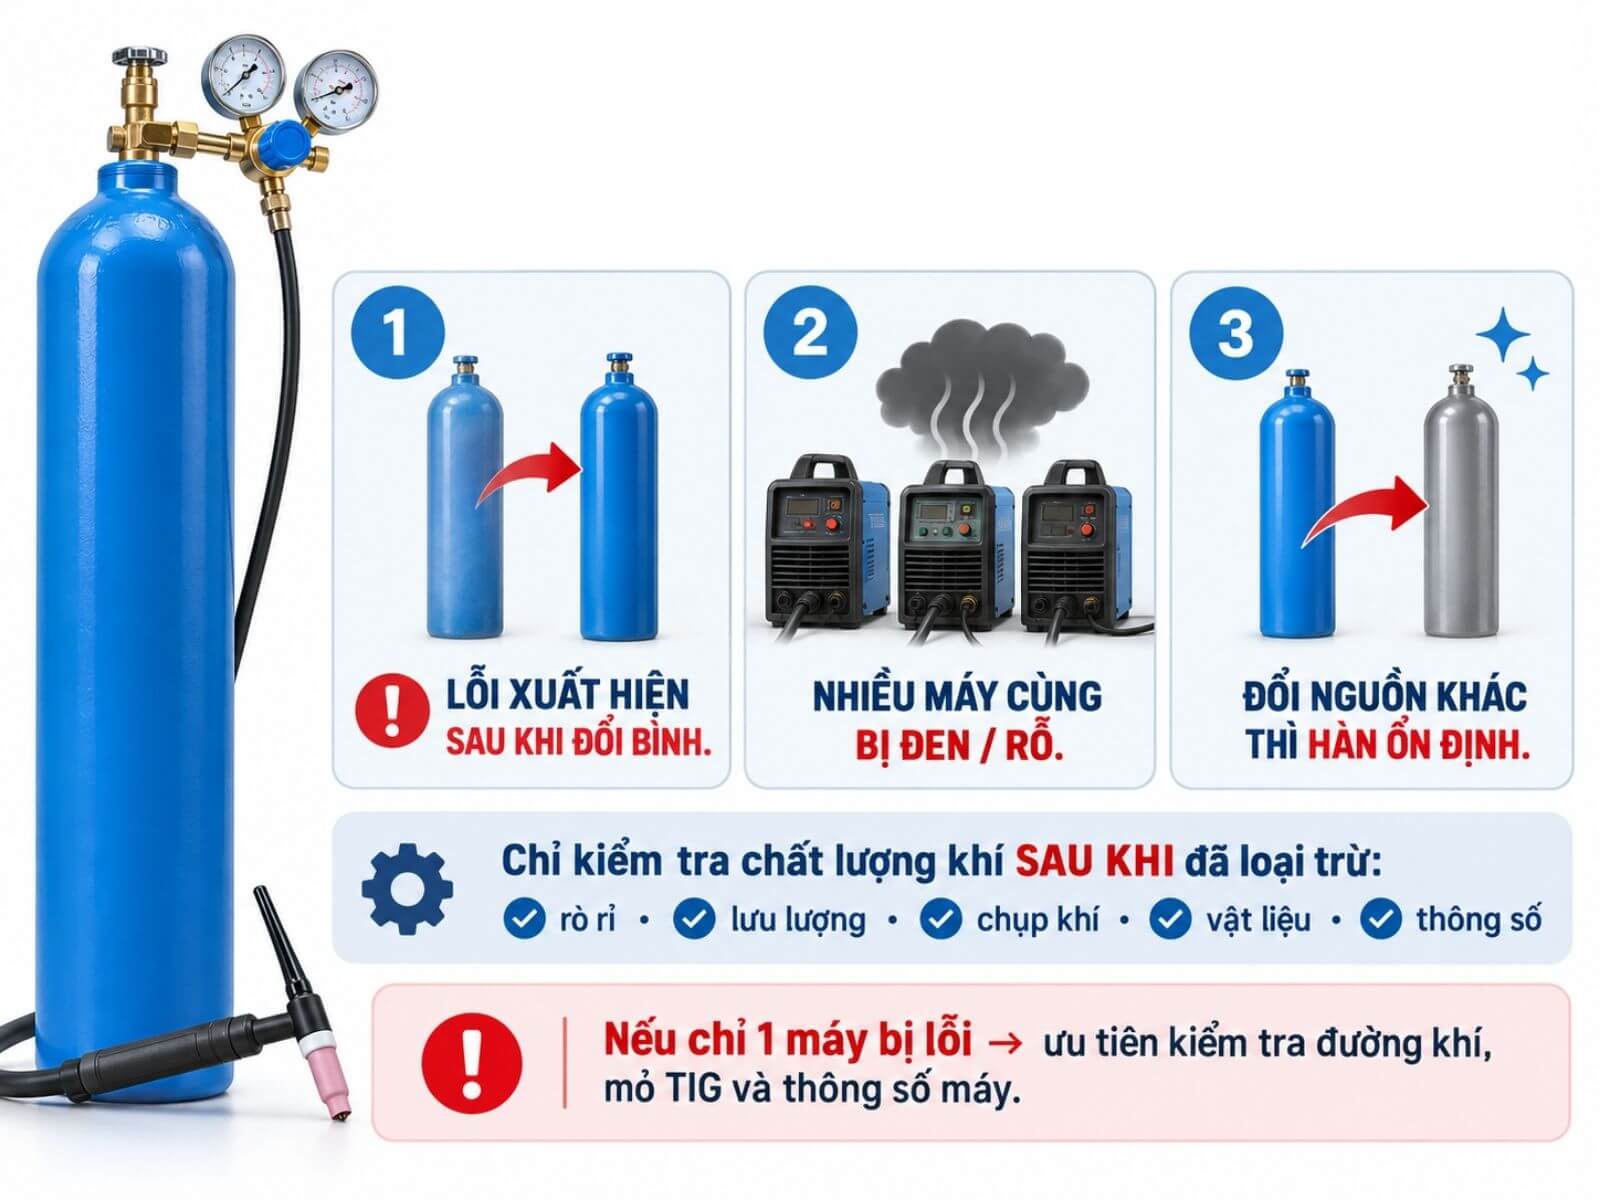
Chỉ nên kiểm tra chất lượng nguồn Argon sau khi đã loại trừ rò rỉ, lưu lượng sai, chụp khí lỗi, vật liệu bẩn và thông số không phù hợp. Ba dấu hiệu đáng chú ý gồm:
- Lỗi xuất hiện ngay sau khi đổi bình dù đầu nối đã kín và đường khí đã được điền đầy.
- Nhiều máy dùng chung một nguồn Argon đồng thời xuất hiện đen hoặc rỗ.
- Mối hàn cải thiện ổn định khi chuyển sang nguồn Argon đã được xác nhận, trong khi máy, mỏ, vật liệu và thông số không thay đổi.
Khi đối chứng, cần ghi lại số bình hoặc lô khí, giữ nguyên máy, mỏ, lưu lượng, vật liệu và thao tác. Nếu lỗi vẫn gắn với một nguồn khí cụ thể, hãy liên hệ nhà cung cấp để kiểm tra hồ sơ chất lượng hoặc phân tích khí khi cần thiết. Nếu chỉ một máy gặp lỗi, nên ưu tiên kiểm tra đường khí, mỏ TIG và thông số của máy đó.
Khi Nào Nên Kiểm Tra Chất Lượng Khí Argon?
Câu Hỏi Thường Gặp
Argon Chảy Mạnh Hơn Có Giúp Hết Rỗ Không?
Không chắc. Nếu lưu lượng đang quá thấp, tăng đến mức phù hợp có thể cải thiện khả năng bảo vệ. Tuy nhiên, lưu lượng quá cao có thể tạo dòng rối, kéo không khí vào vùng hàn và làm tình trạng đen hoặc rỗ nghiêm trọng hơn. Nếu hệ thống bị rò, cần khắc phục điểm rò thay vì tăng khí để bù.
Hàn TIG Nhôm Nên Chỉnh Argon Bao Nhiêu Lít/Phút?
Có thể bắt đầu tham khảo khoảng 7–10 L/phút, tương đương gần 15–20 CFH, trong khu vực không có gió. Đây là mức tham khảo ban đầu, không phải thông số cố định cho mọi mỏ TIG và điều kiện hàn. Mức thực tế còn phụ thuộc chụp khí, bộ chia khí, độ nhô điện cực và tư thế hàn. Xem hướng dẫn chi tiết tại bài lưu lượng khí Argon khi hàn TIG.
Nhôm Có Bắt Buộc Phải Làm Sạch Trước Khi Hàn Không?
Có. Bề mặt nhôm luôn hình thành lớp oxit nhôm, đồng thời có thể chứa dầu mỡ, bụi và hơi ẩm gây đen hoặc rỗ khí. Trước khi hàn, cần loại bỏ dầu mỡ và hơi ẩm, chờ bề mặt khô rồi xử lý oxit nhôm bằng bàn chải thép không gỉ sạch, dùng riêng cho nhôm. Que bù và khu vực mép ghép cũng phải được làm sạch.
Vì Sao Điện Cực Vonfram Và Mối Hàn Cùng Bị Đen?
Khi cả điện cực vonfram và mối hàn cùng đổi màu, nên ưu tiên kiểm tra khả năng bảo vệ khí. Nguyên nhân có thể là thiếu Argon, lưu lượng quá cao tạo xoáy, rò đường khí, chụp khí nứt, bộ chia khí tắc, gió lùa hoặc hồ quang quá dài.
Điện cực vonfram cũng có thể bị đen khi chạm vũng hàn, dính vật liệu bù, thời gian post-flow quá ngắn hoặc người hàn đưa mỏ ra khỏi vùng hàn ngay sau khi tắt hồ quang. Điện cực đã nhiễm bẩn cần được xử lý lại đúng cách trước khi tiếp tục hàn.
Argon Kém Tinh Khiết Có Làm Mối Hàn Bị Rỗ Không?
Có thể. Argon lẫn không khí, Oxy, hơi ẩm hoặc tạp chất sẽ làm giảm khả năng bảo vệ vũng hàn, gây Oxy hóa và góp phần hình thành rỗ khí. Tuy nhiên, nguồn khí không đạt chất lượng ít phổ biến hơn các nguyên nhân như bề mặt bẩn, rò rỉ, lưu lượng sai và hơi ẩm trên que bù.
Chỉ nên nghi ngờ chất lượng Argon sau khi đã kiểm tra hệ thống và vật liệu. Cách xác nhận đáng tin cậy là hàn đối chứng bằng nguồn khí đã được kiểm chứng trong cùng điều kiện hoặc yêu cầu nhà cung cấp kiểm tra lô khí.
Kết Luận
Tình trạng hàn TIG nhôm bị đen và rỗ dù Argon vẫn chảy không nhất thiết xuất phát từ chất lượng khí. Để xác định đúng nguyên nhân, cần kiểm tra theo thứ tự nguồn khí → lưu lượng → đường dẫn → mỏ TIG → vật liệu → thông số và thao tác hàn.
Ảnh bình khí trong kho
Nên ưu tiên khắc phục rò rỉ, làm sạch nhôm và kiểm tra khả năng bao phủ khí thay vì chỉ tăng lưu lượng Argon. Sau mỗi lần điều chỉnh, hãy hàn mẫu trên phôi cùng loại và chỉ thay đổi một yếu tố. Nếu toàn bộ thiết bị, vật liệu và thông số đã được kiểm tra nhưng lỗi vẫn lặp lại, lúc đó mới đối chứng bằng nguồn Argon đã được xác nhận hoặc đề nghị nhà cung cấp kiểm tra chất lượng khí.
Nếu cần dự trù chi phí thay hoặc đổi bình, bạn có thể tham khảo bảng giá khí Argon mới nhất 2026 trước khi lựa chọn phương án phù hợp.
Nếu cần kiểm tra nguồn khí, đổi bình hoặc lựa chọn khí Argon công nghiệp phù hợp cho hàn TIG nhôm, hãy liên hệ Khí Việt Tâm qua Hotline/Zalo 093.818.1959 để được tư vấn.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay