Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Lưu Lượng Khí Argon Khi Hàn TIG Bao Nhiêu Lít/Phút?
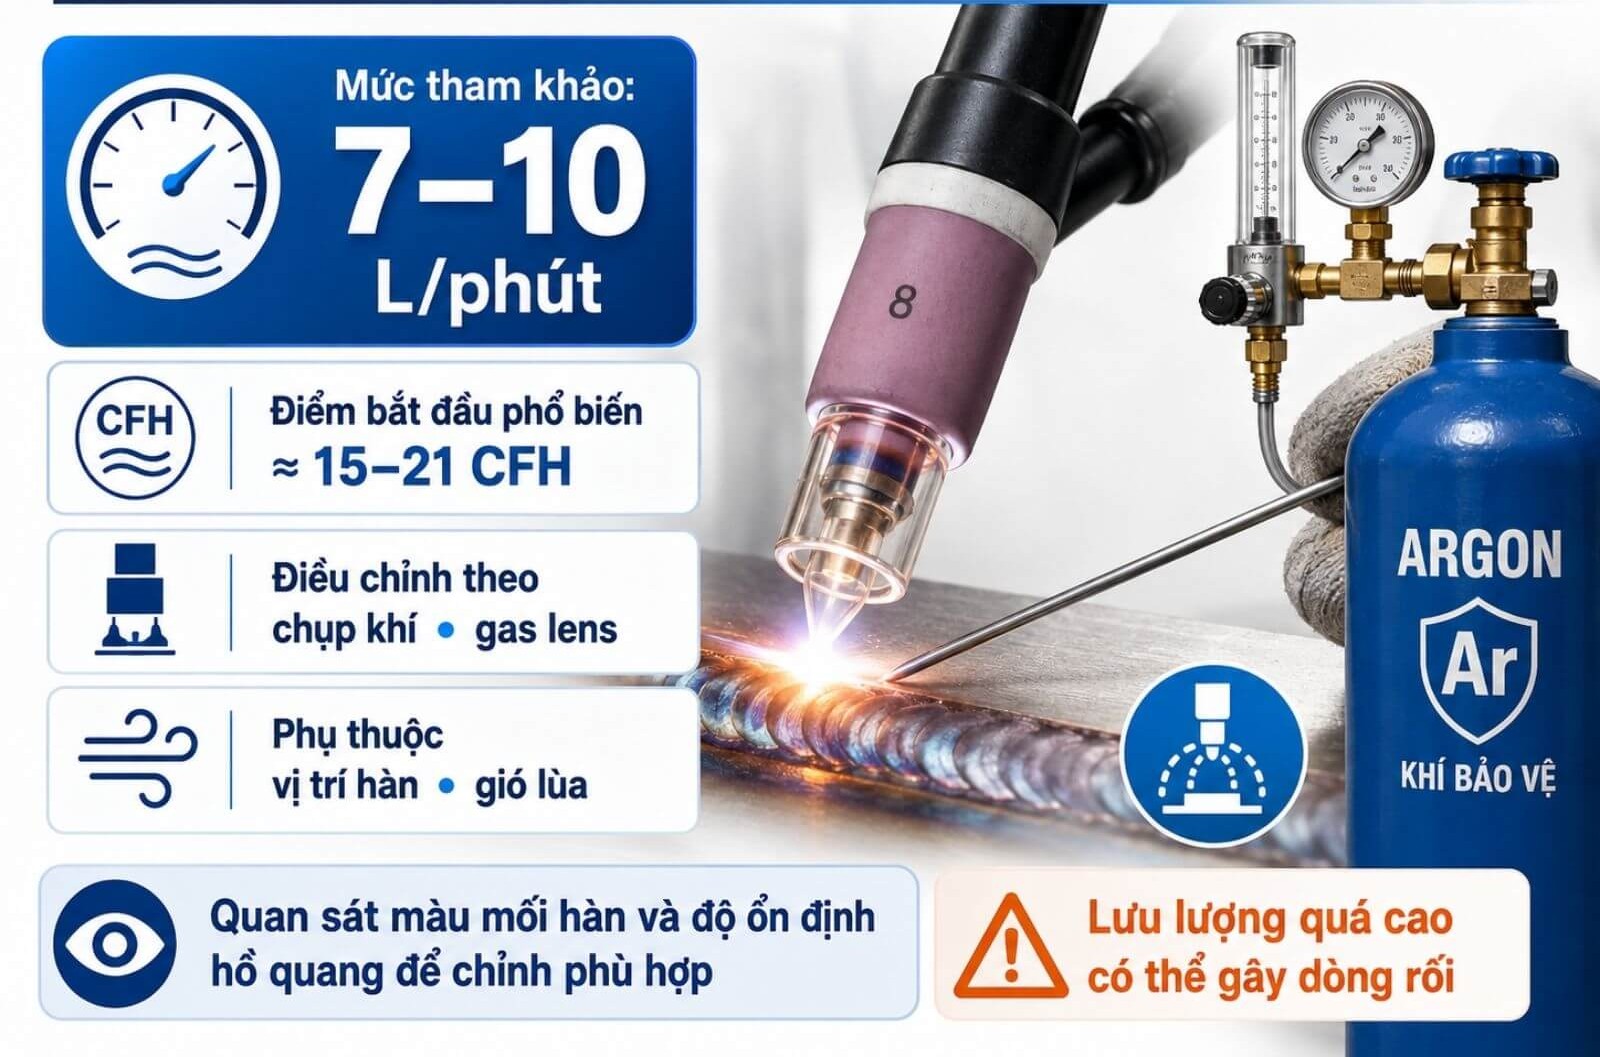
Lưu lượng khí Argon khi hàn TIG ảnh hưởng trực tiếp đến khả năng bảo vệ điện cực vonfram và vũng hàn khỏi không khí. Với nhiều thiết lập TIG thông thường trong xưởng, có thể bắt đầu ở mức khoảng 7–10 lít/phút, sau đó điều chỉnh theo chụp khí, gas lens, vị trí hàn và điều kiện gió.
Lưu lượng quá thấp có thể khiến mối hàn bị oxy hóa hoặc rỗ khí, ngược lại, mở khí quá lớn có thể tạo dòng rối, cuốn không khí vào vùng bảo vệ và làm hao Argon. Vì vậy, mức khí phù hợp cần được xác định theo thiết lập thực tế thay vì chỉ dựa vào một con số cố định.
Lưu Lượng Khí Argon Khi Hàn TIG Bao Nhiêu Lít/Phút?
Lưu Lượng Khí Argon Khi Hàn TIG Nên Chỉnh Bao Nhiêu Lít/Phút?
Với thiết lập TIG thông thường trong nhà xưởng, có thể bắt đầu tham khảo khoảng 7–10 lít/phút, sau đó điều chỉnh theo chụp khí, gas lens, vị trí hàn và điều kiện gió. Đây không phải con số cố định cho mọi thiết bị.
Khoảng 7–10 lít/phút tương đương gần 15–21 CFH và có thể dùng làm điểm bắt đầu trong nhiều công việc TIG. Người vận hành vẫn cần quan sát màu mối hàn, độ ổn định của hồ quang và dấu hiệu nhiễm bẩn để điều chỉnh phù hợp.
Nguồn hoặc điều kiện | Lưu lượng CFH | Quy đổi gần đúng |
Phạm vi TIG tổng quát theo Miller | 10–35 CFH | 4,7–16,5 L/phút |
Mức thường dùng tham khảo | 15–20 CFH | 7,1–9,4 L/phút |
TIG nhôm ở vị trí bằng | 15–20 CFH | 7,1–9,4 L/phút |
TIG nhôm khi có gió lùa hoặc hàn khác vị trí | 20–25 CFH | 9,4–11,8 L/phút |
TIG ống thép chrome-moly theo Lincoln | 15–25 CFH | 7,1–11,8 L/phút |
Hàn TIG nên chỉnh khí Argon bao nhiêu lít/phút?
Miller Electric công bố phạm vi lưu lượng TIG tổng quát khoảng 10–35 CFH. Hãng cũng lưu ý lưu lượng quá cao có thể tạo dòng rối, cuốn không khí vào vùng khí bảo vệ và gây nhiễm bẩn điện cực hoặc vũng hàn.
Trong hướng dẫn hàn TIG nhôm, Miller đưa ra mức 15–20 CFH khi hàn ở vị trí bằng và 20–25 CFH khi có gió lùa hoặc hàn khác vị trí. Lincoln Electric sử dụng mức 15–25 CFH trong quy trình TIG ống thép chrome-moly.
Ghi chú:
- 1 CFH ≈ 0,472 L/phút.
- Ưu tiên thông số trong tài liệu máy hàn, mỏ hàn, chụp khí và vật tư đang sử dụng.
- Không lấy lưu lượng khí của MIG áp dụng trực tiếp cho TIG.
- Không tăng lưu lượng chỉ để bù cho gió mạnh, nên che chắn khu vực hàn và kiểm tra lại độ bao phủ khí.
Vì sao hàn TIG cần điều chỉnh đúng lưu lượng Argon?
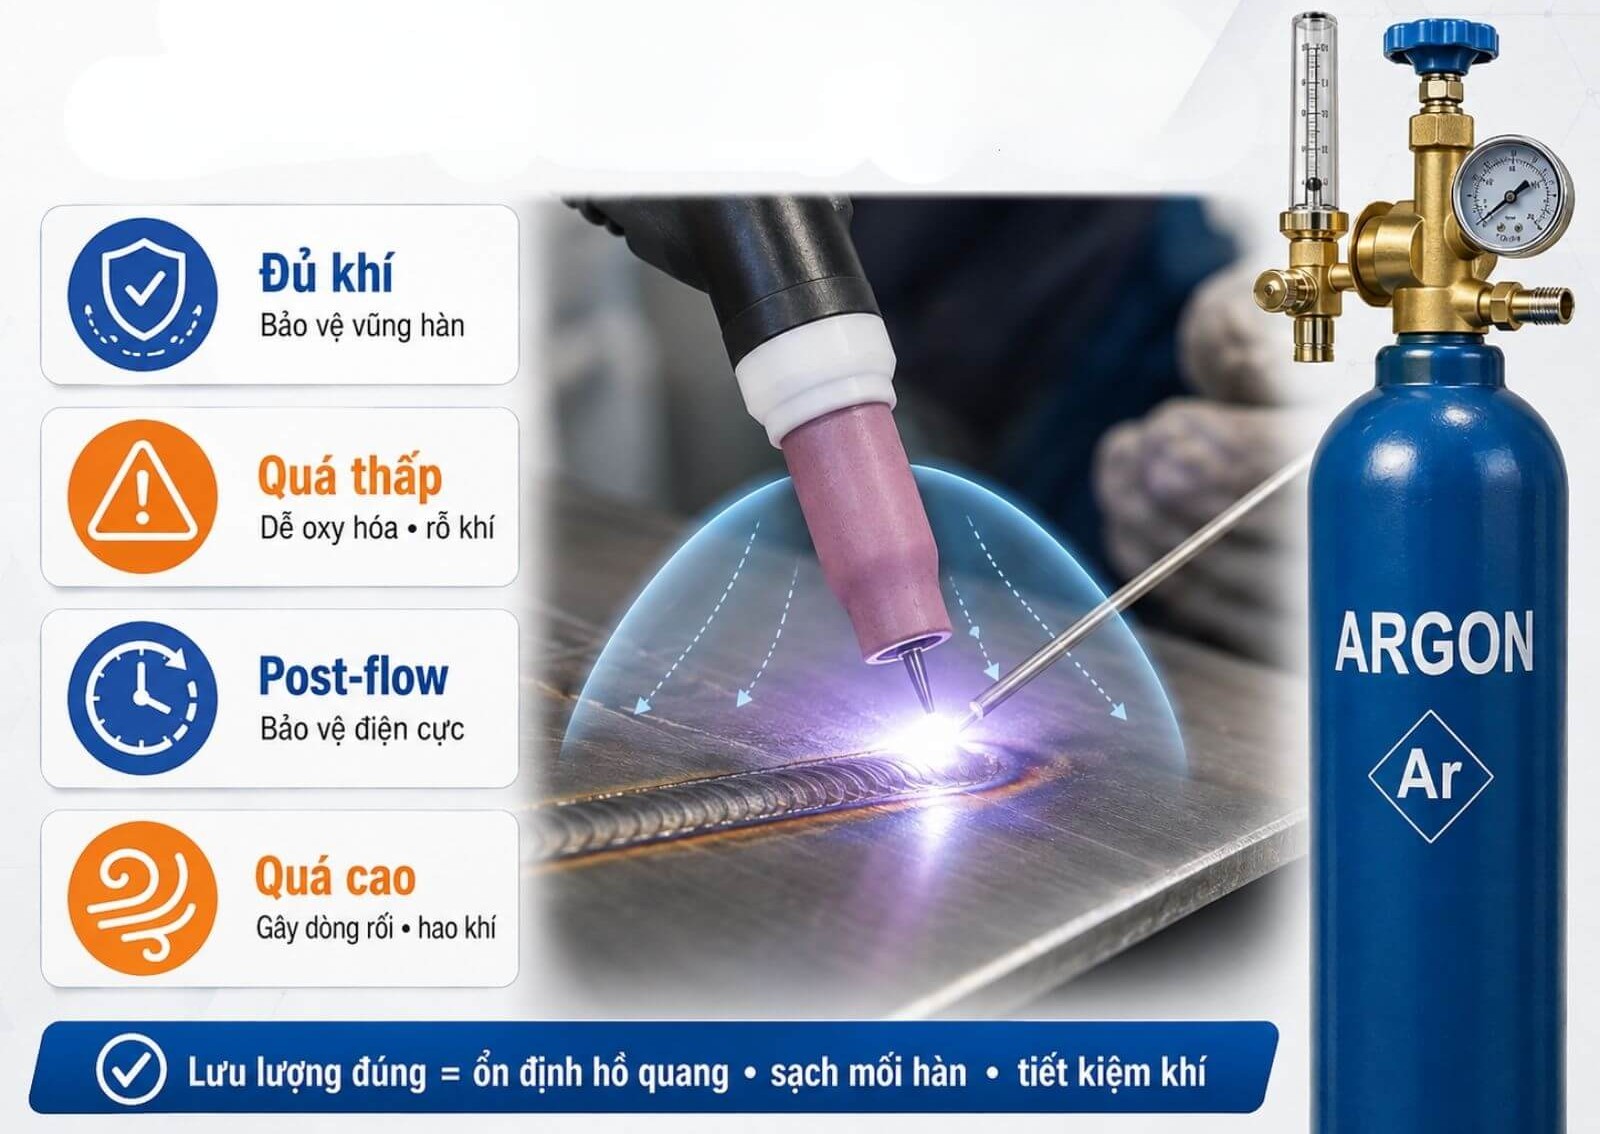
Lưu lượng Argon phải đủ để tạo vùng bảo vệ ổn định nhưng không quá lớn đến mức gây dòng rối. Điều chỉnh đúng giúp hạn chế nhiễm bẩn, bảo vệ điện cực và tránh lãng phí khí trong quá trình hàn.
Ngăn không khí tiếp xúc với vũng hàn
Khi hàn TIG, khí Argon công nghiệp bao quanh điện cực vonfram, hồ quang và kim loại nóng chảy. Lớp khí bảo vệ này hạn chế Oxy, Nitơ và hơi ẩm trong không khí tiếp xúc với vùng hàn đang nóng.
Nếu lượng khí không đủ hoặc vùng bảo vệ bị gió làm lệch, mối hàn có thể bị oxy hóa, rỗ khí hoặc đổi màu. Điện cực cũng dễ nhiễm bẩn, khiến hồ quang kém ổn định và khó kiểm soát vũng hàn.
Bảo vệ điện cực vonfram sau khi ngắt hồ quang
Sau khi hồ quang tắt, máy vẫn tiếp tục cấp Argon trong khoảng thời gian gọi là post-flow. Dòng khí này bảo vệ điện cực vonfram và vùng cuối mối hàn khi chúng chưa nguội hoàn toàn, hạn chế oxy hóa và hỗ trợ lần mồi hồ quang tiếp theo ổn định hơn.
Cần phân biệt hai thông số:
Lưu lượng khí được đo bằng L/phút hoặc CFH.
Thời gian post-flow được cài đặt bằng giây.
Tăng thời gian post-flow không đồng nghĩa phải tăng lưu lượng Argon. Hai thông số cần được điều chỉnh riêng theo dòng hàn, kích thước điện cực và hướng dẫn của máy.
Mở khí càng lớn không có nghĩa mối hàn càng tốt
Lưu lượng quá cao có thể làm dòng khí chuyển từ ổn định sang dòng rối, cuốn không khí vào vùng bảo vệ. Theo Miller Electric, hiện tượng này có thể gây nhiễm bẩn mối hàn hoặc điện cực.
Vì vậy, mở khí lớn chưa chắc khắc phục được oxy hóa do gió lùa, rò rỉ dây dẫn, lắp sai mỏ hàn hoặc chụp khí không phù hợp. Xưởng có thể vừa hao Argon vừa không cải thiện được chất lượng mối hàn.
Vì sao hàn TIG cần điều chỉnh đúng lưu lượng Argon?
Những yếu tố làm thay đổi lưu lượng khí Argon khi hàn TIG
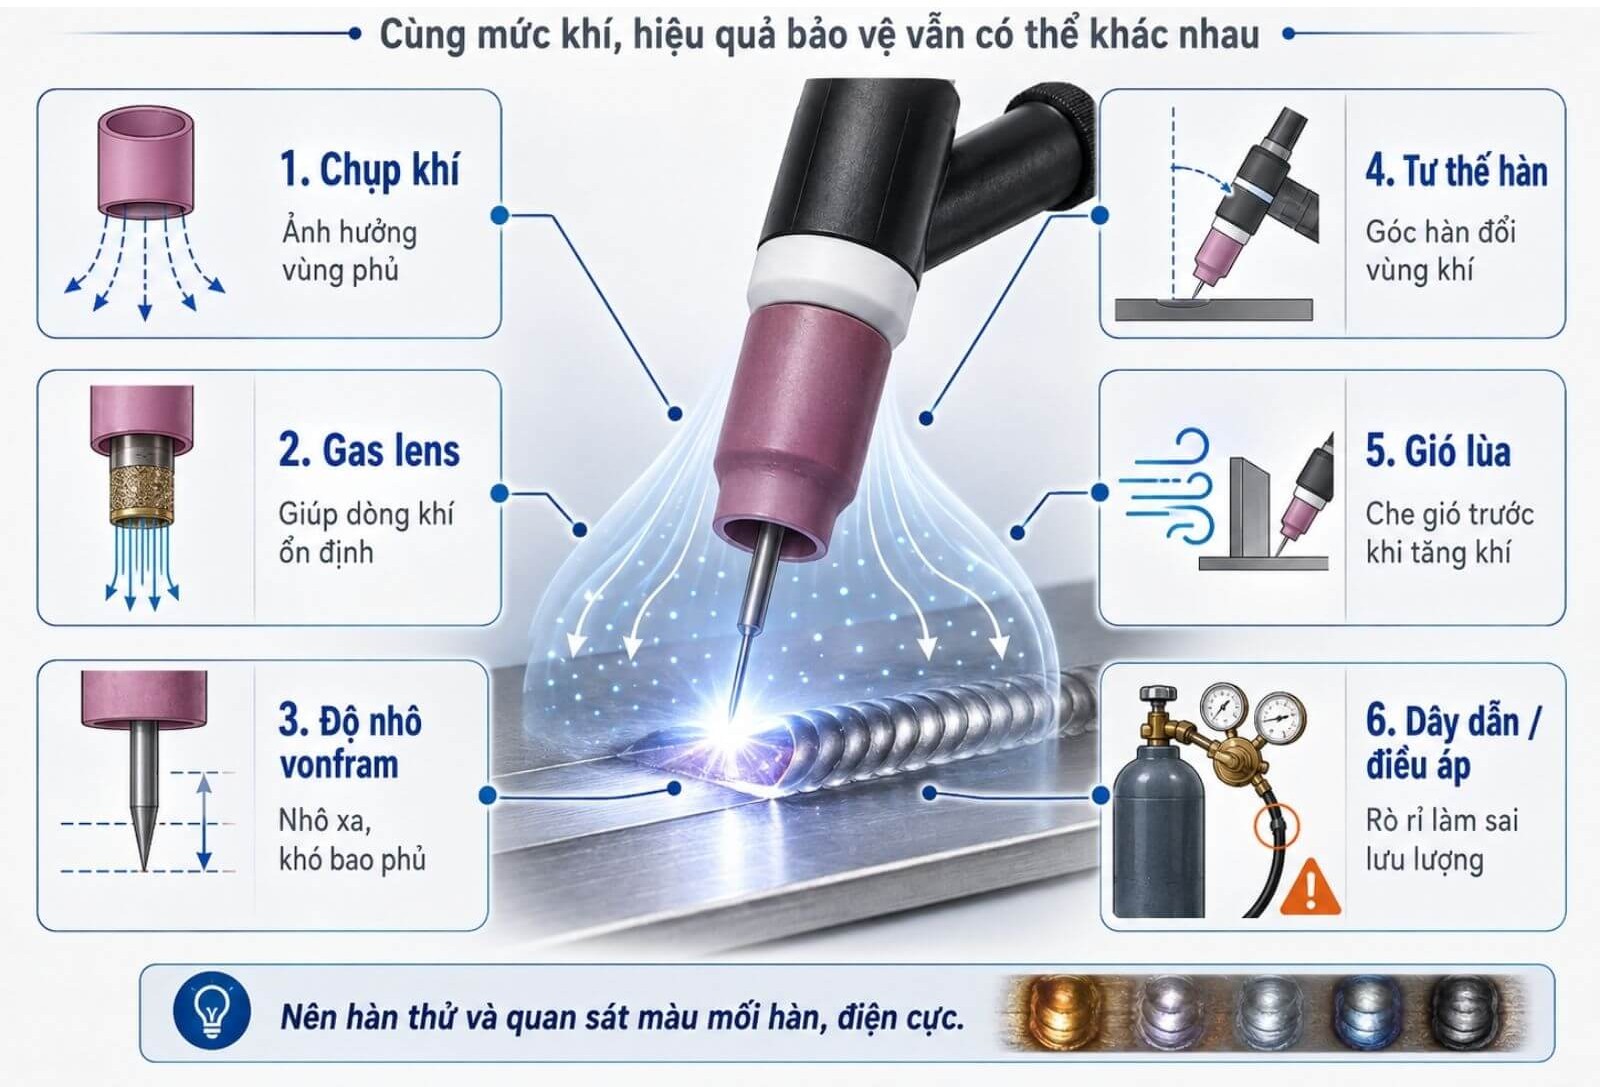
Cùng một mức Argon nhưng hiệu quả bảo vệ có thể khác nhau giữa từng thiết lập TIG. Chụp khí, độ nhô điện cực, tư thế hàn, luồng gió và tình trạng đường cấp khí đều ảnh hưởng trực tiếp đến lớp khí bao quanh vũng hàn.
Đường kính chụp khí
Chụp khí có đường kính lớn tạo vùng bao phủ rộng hơn, nhưng không đồng nghĩa luôn phải tăng lưu lượng theo một tỷ lệ cố định. Chụp quá nhỏ có thể làm vận tốc khí tăng và dễ hình thành dòng rối. Vì vậy, không nên xây dựng bảng lưu lượng chỉ dựa trên số chụp mà cần kết hợp hướng dẫn của mỏ hàn, bộ khuếch tán và cấu hình gas lens.
Có sử dụng gas lens hay không
Gas lens sử dụng nhiều lớp lưới để phân bố Argon đều hơn, giúp dòng khí ổn định và giảm nhiễu loạn so với collet body thông thường. Cấu hình này hữu ích khi điện cực cần nhô xa hơn chụp khí.
Dù vậy, không cần tăng Argon chỉ vì đang dùng gas lens. Mức khí vẫn nên được chọn theo kích thước chụp và cấu hình mỏ thực tế.
Chiều dài điện cực vonfram nhô ra
Điện cực nhô càng xa chụp khí thì Argon càng khó bao phủ toàn bộ điện cực và vũng hàn. Gas lens có thể hỗ trợ trong một số cấu hình, nhưng điện cực vẫn phải nằm trong giới hạn được nhà sản xuất mỏ và vật tư khuyến nghị.
Nếu điện cực nhô quá dài, tăng Argon thường không giải quyết đúng nguyên nhân. Trước tiên nên kiểm tra lại độ nhô, chụp khí và cấu hình mỏ.
Vị trí và hình dạng mối hàn
Mối hàn góc, hàn ống, hàn trong khe hẹp hoặc hàn ngoài vị trí có khả năng giữ và phân tán Argon khác nhau. Góc đặt mỏ, khoảng cách từ chụp khí đến phôi và chuyển động của thợ cũng ảnh hưởng vùng bảo vệ.
Nên cắt mẫu thử hoặc hàn trên vật liệu tương đương, sau đó quan sát màu sắc, độ rỗ và tình trạng điện cực trước khi áp dụng thông số cho sản xuất.
Gió lùa và môi trường làm việc
Quạt, cửa xưởng, hệ thống hút khói hoặc gió ngoài trời có thể thổi lệch lớp Argon khỏi vùng hàn. Khi gặp trường hợp này, hãy che chắn và kiểm soát luồng gió trước, tăng thêm Argon không giúp ích nhiều nếu lớp khí bảo vệ vẫn bị thổi lệch khỏi vũng hàn.
Tình trạng dây dẫn và bộ điều áp
Dây dẫn nứt, đầu nối lỏng, gioăng hỏng hoặc van điện từ hoạt động bất thường có thể khiến lưu lượng tại mỏ thấp hơn mức quan sát trên đồng hồ. Cần kiểm tra rò rỉ và tình trạng toàn bộ đường khí trước khi tăng lưu lượng.
Với lưu lượng kế dạng phao phụ thuộc trọng lực, thiết bị phải được đặt đúng tư thế theo hướng dẫn.cho biết loại lưu lượng kế này cần được lắp theo phương thẳng đứng, đặt nghiêng có thể ảnh hưởng kết quả đo.
Những yếu tố làm thay đổi lưu lượng khí Argon khi hàn TIG
Cách chỉnh lưu lượng khí Argon khi hàn TIG
Hãy chỉnh lưu lượng khí Argon đang thực sự chảy qua mỏ. Một con số cố định sẽ không phù hợp cho mọi chụp khí, mỏ TIG và điều kiện làm việc.
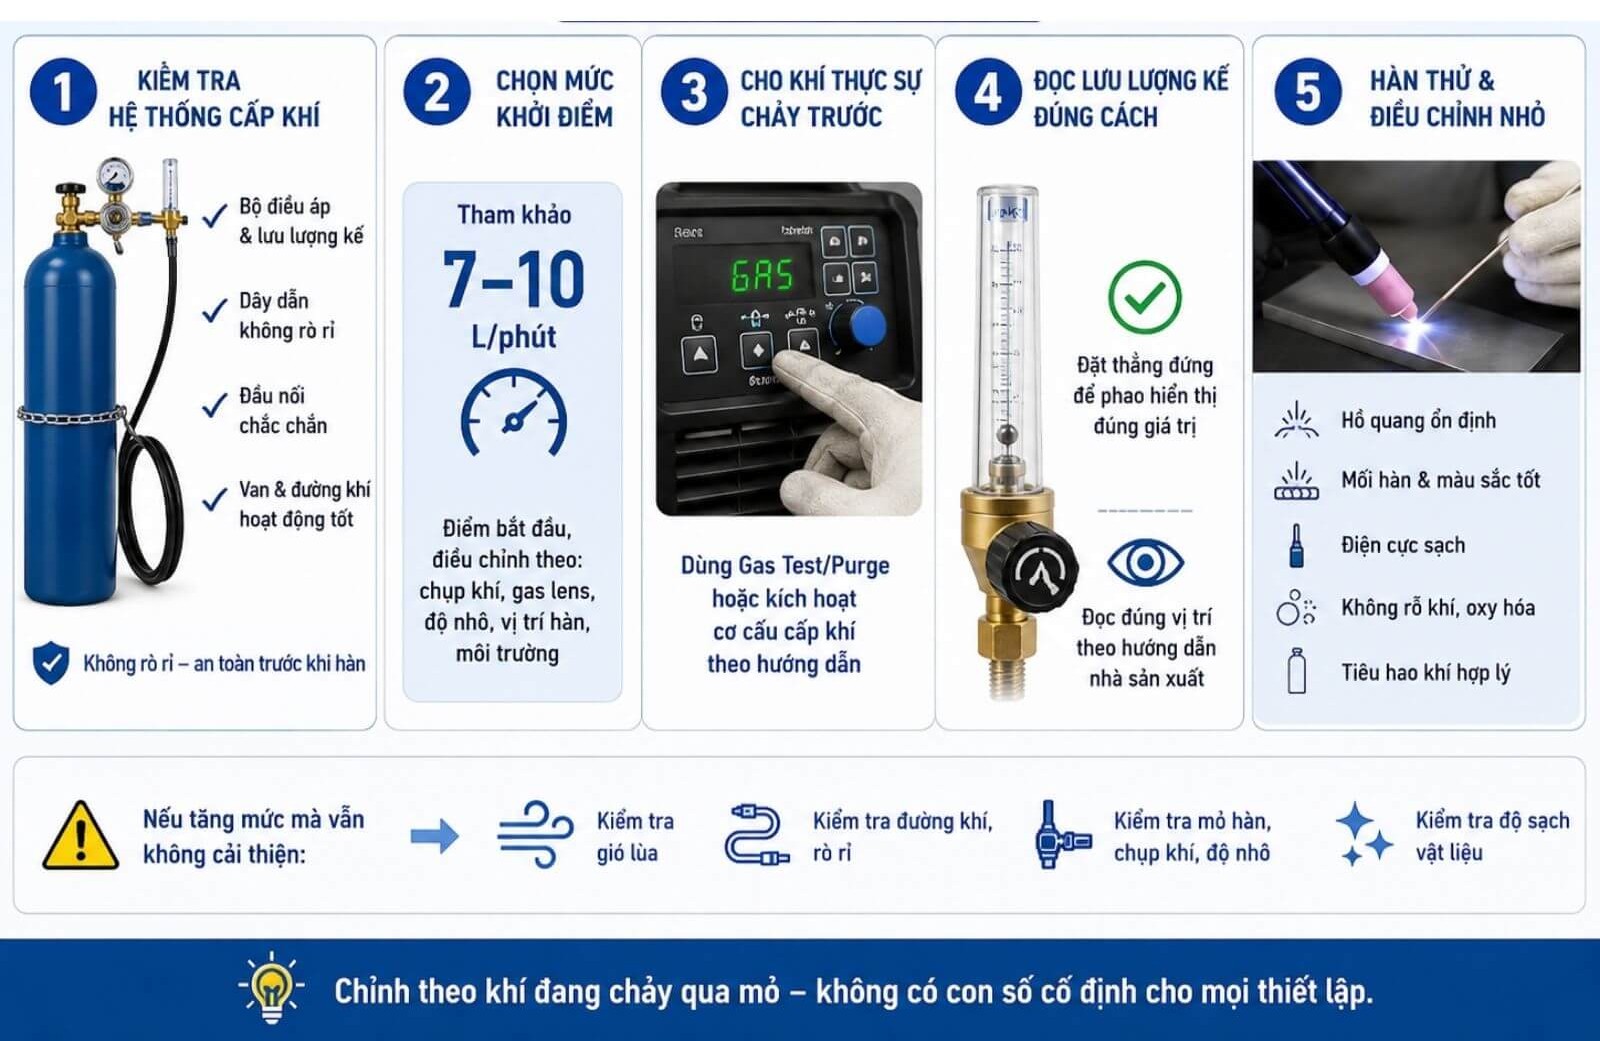
Bước 1: Kiểm tra hệ thống cấp khí
Đặt bình Argon thẳng đứng và cố định chắc chắn bằng dây xích, giá đỡ hoặc xe đẩy chuyên dụng. Trước khi hàn, kiểm tra bộ điều áp, lưu lượng kế, dây dẫn và các đầu nối để bảo đảm hệ thống không rò rỉ.
Trước khi hàn, cần kiểm tra:
- Bộ điều áp và lưu lượng kế phù hợp với Argon.
- Dây dẫn không bị gập, nứt, chai cứng hoặc rò rỉ.
- Đầu nối được lắp đúng và không có dấu hiệu hư hỏng.
- Van điện từ và đường khí trong máy hoạt động bình thường.
Nếu nghi ngờ rò rỉ, cần kiểm tra bằng phương pháp và dung dịch phù hợp, không dùng ngọn lửa.
Bước 2: Chọn mức khởi điểm theo tài liệu thiết bị
Với thiết lập TIG thông thường trong xưởng, có thể bắt đầu tham khảo khoảng 7–10 L/phút. Sau đó điều chỉnh theo chụp khí, gas lens, độ nhô điện cực, vị trí hàn và môi trường làm việc.
Mức 7–10 L/phút chỉ nên xem là điểm khởi đầu. Khi thiết bị hoặc điều kiện hàn khác đi, hãy lấy thông số của máy, mỏ TIG và vật tư đang dùng làm căn cứ chính.
Bước 3: Cho khí thực sự chảy trước khi điều chỉnh
Sử dụng chức năng Gas Test hoặc Purge nếu máy có trang bị. Nếu không, kích hoạt cơ cấu cấp khí theo đúng hướng dẫn của máy để van điện từ mở và Argon chảy qua mỏ.
Không chỉnh lưu lượng khi khí chưa chảy, vì viên bi hoặc kim chỉ thị lúc đó không phản ánh lượng khí đang được cấp đến mỏ hàn.
Bước 4: Đọc lưu lượng kế đúng cách
Giữ ống đo theo đúng tư thế do nhà sản xuất quy định. Với lưu lượng kế dạng phao phụ thuộc trọng lực, ống đo thường phải được đặt thẳng đứng để phao di chuyển và hiển thị lưu lượng đúng theo nguyên lý hoạt động.
Cách đọc giá trị còn phụ thuộc vào hình dạng của phao. Tùy từng thiết kế, vị trí đọc có thể nằm ở đỉnh, tâm viên bi hoặc điểm được nhà sản xuất quy định. Vì vậy, không nên mặc định mọi lưu lượng kế đều được đọc tại cùng một vị trí.
Bước 5: Hàn thử và điều chỉnh từng mức nhỏ
Hàn trên mẫu có vật liệu, chiều dày và tư thế tương đương sản phẩm thực tế. Sau mỗi lần điều chỉnh, cần quan sát:
- Độ ổn định của hồ quang.
- Màu sắc và bề mặt mối hàn.
- Tình trạng điện cực vonfram.
- Dấu hiệu rỗ khí hoặc oxy hóa.
- Mức tiêu hao Argon thực tế.
Nếu tăng một vài mức mà mối hàn vẫn không cải thiện, nguyên nhân nhiều khả năng không còn nằm ở con số lưu lượng. Lúc này nên quay lại kiểm tra gió, đường khí, mỏ hàn, chụp khí và độ sạch của vật liệu.
Cách chỉnh lưu lượng khí Argon khi hàn TIG
Dấu hiệu lưu lượng Argon đang quá thấp hoặc quá cao
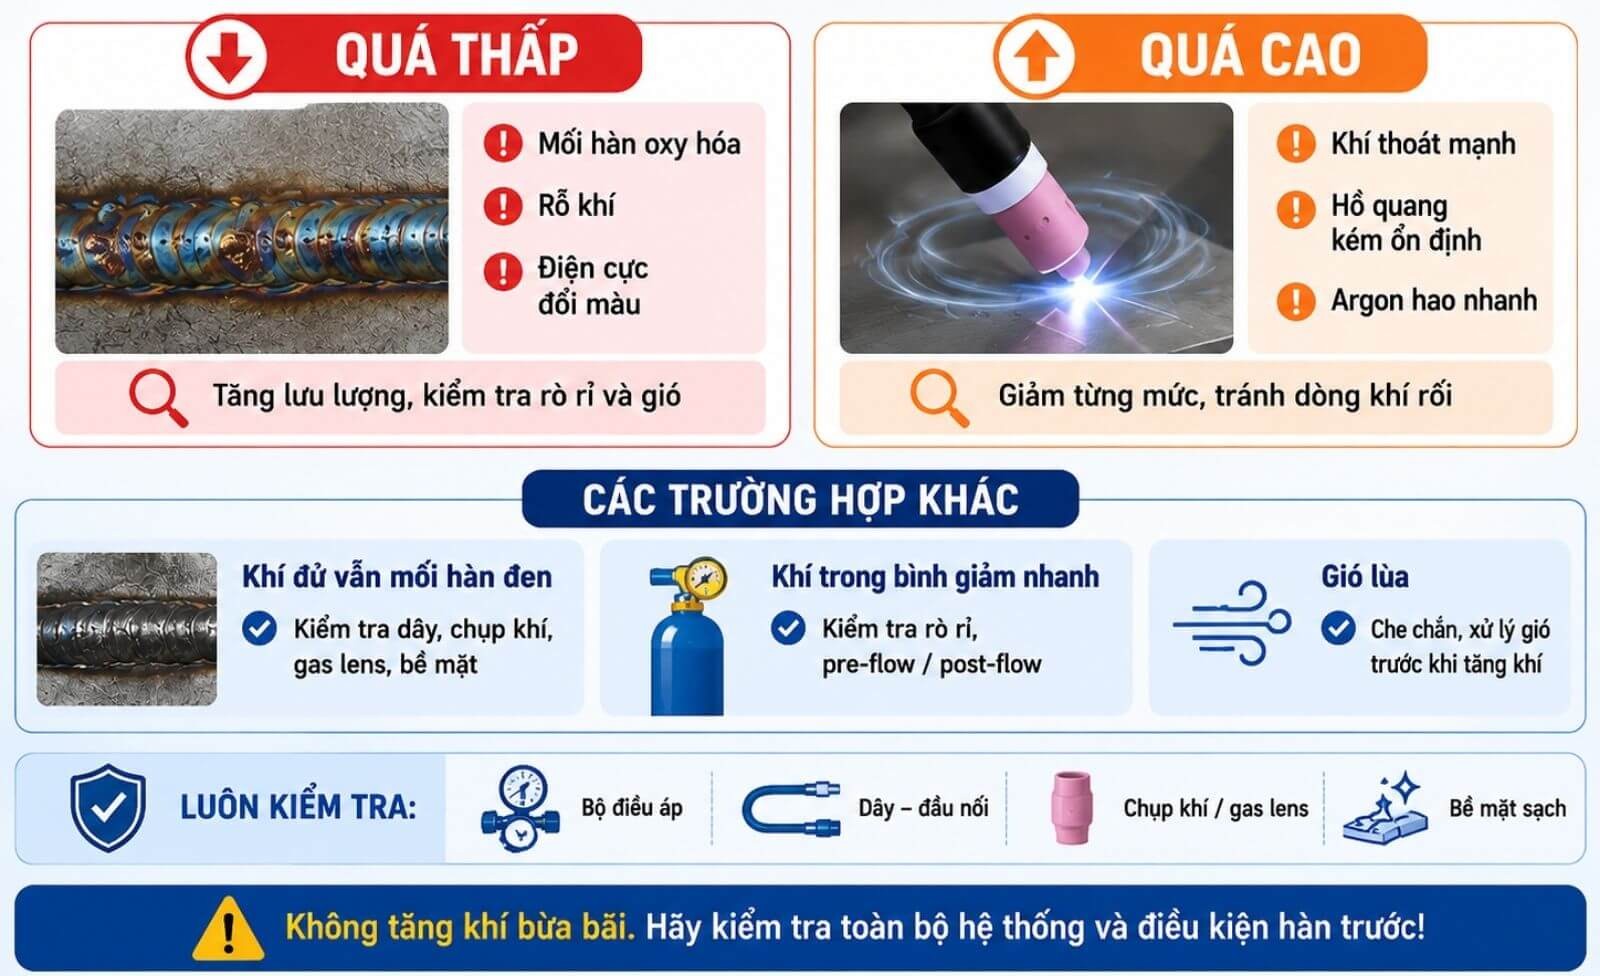
Lưu lượng khí Argon không phù hợp có thể ảnh hưởng đến vùng bảo vệ, độ ổn định của hồ quang và mức tiêu hao khí. Tuy nhiên, cần kết hợp nhiều dấu hiệu trước khi xác định nguyên nhân.
Trạng thái | Dấu hiệu có thể gặp | Hướng kiểm tra |
Lưu lượng quá thấp | Mối hàn oxy hóa, xuất hiện rỗ khí hoặc điện cực vonfram đổi màu | Kiểm tra mức lưu lượng, điểm rò rỉ và ảnh hưởng của gió lùa |
Lưu lượng quá cao | Tiếng khí thoát mạnh, hồ quang kém ổn định hoặc Argon hao nhanh | Giảm từng mức nhỏ và kiểm tra khả năng xuất hiện dòng khí rối |
Lưu lượng hiển thị đủ nhưng mối hàn vẫn đen | Khí có thể không đến đủ tại đầu mỏ hoặc vùng bảo vệ đang bị phá vỡ | Kiểm tra dây dẫn, đầu nối, chụp khí, gas lens và độ sạch bề mặt |
Mức khí trong bình giảm nhanh bất thường | Hệ thống có thể bị rò hoặc thời gian pre-flow, post-flow đang đặt quá dài | Kiểm tra toàn bộ đường cấp khí và các thông số thời gian trên máy |
Khi chẩn đoán, nên kiểm tra từ nguồn khí, bộ điều áp, lưu lượng kế và dây dẫn đến van điện từ, mỏ hàn, chụp khí và điều kiện gió tại vị trí làm việc. Không nên tăng mạnh lưu lượng ngay khi thấy mối hàn đổi màu, bởi dòng khí quá lớn cũng có thể tạo nhiễu loạn và cuốn không khí vào vùng bảo vệ, như lưu ý trong hướng dẫn của Miller Electric.
Đừng vội quy mọi hiện tượng trên cho lưu lượng Argon. Mối hàn xấu còn có thể xuất phát từ bề mặt bẩn, chụp khí nhiễm bẩn, điện cực hỏng, thao tác mỏ hoặc chất lượng khí bảo vệ.
Dấu hiệu lưu lượng Argon đang quá thấp hoặc quá cao
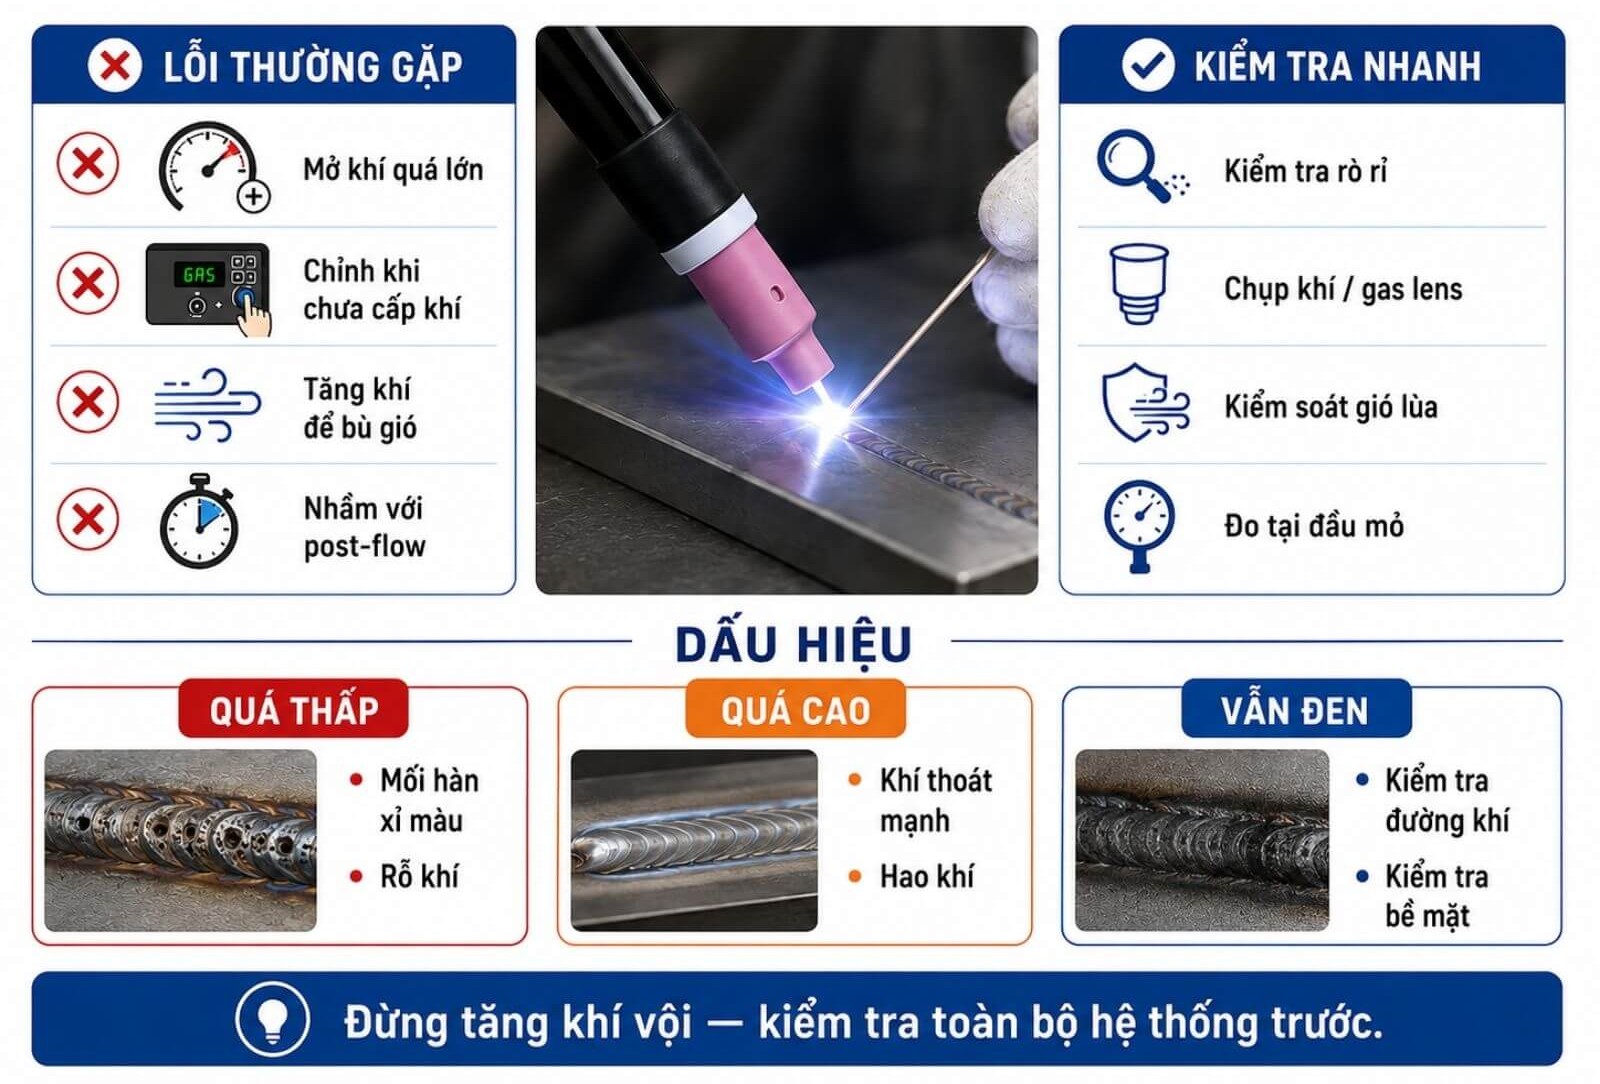
Những lỗi thường gặp khi chỉnh khí Argon hàn TIG
Mở lưu lượng tối đa để tránh thiếu khí
Mở khí ở mức lớn nhất không giúp vùng hàn được bảo vệ tốt hơn. Hãy bắt đầu từ mức tham khảo và điều chỉnh từng bước nhỏ dựa trên kết quả hàn.
Chỉnh khí khi máy chưa cấp dòng khí
Muốn đọc đúng lưu lượng, Argon phải đang chảy qua hệ thống. Vì vậy, hãy bật Gas Test/Purge hoặc kích hoạt cấp khí theo hướng dẫn của máy trước khi chỉnh lưu lượng kế.
Chỉ nhìn lưu lượng kế mà không kiểm tra tại đầu mỏ
Lưu lượng hiển thị tại bộ điều áp hoặc lưu lượng kế chưa chắc bằng lượng khí thực sự thoát ra ở chụp khí. Dây bị gập, đầu nối lỏng, rò rỉ hoặc van điện từ hoạt động bất thường đều có thể gây chênh lệch. Khi cần, nên kiểm tra tại đầu mỏ bằng thiết bị đo phù hợp.
Tăng khí để bù cho gió lùa
Nếu gió đang thổi lệch lớp khí bảo vệ, hãy xử lý luồng gió trước. Điều chỉnh quạt, đóng bớt cửa hoặc bố trí tấm chắn thường hiệu quả hơn việc tiếp tục tăng Argon.
Nhầm lưu lượng hàn với thời gian post-flow
Lưu lượng khí được tính bằng L/phút hoặc CFH, còn post-flow là thời gian Argon tiếp tục chảy sau khi ngắt hồ quang, tính bằng giây. Hai thông số có chức năng khác nhau và cần được điều chỉnh riêng.
Áp dụng lưu lượng MIG cho hàn TIG
Đừng lấy thông số khí của MIG áp sang TIG. Hai quy trình dùng mỏ hàn và vùng khí bảo vệ khác nhau, nên mức Argon cần được chọn theo máy, mỏ TIG và vật tư thực tế đang sử dụng.
Cách giảm hao khí Argon mà vẫn bảo vệ tốt mối hàn
Muốn giảm hao Argon, đừng bắt đầu bằng việc hạ lưu lượng xuống thật thấp. Phần khí thất thoát thường đến từ rò rỉ, thời gian cấp khí dư hoặc thiết lập mỏ chưa hợp lý.
- Kiểm tra rò rỉ: Quan sát van bình, bộ điều áp, lưu lượng kế, dây dẫn và các đầu nối. Sử dụng phương pháp kiểm tra kín phù hợp, tuyệt đối không dùng ngọn lửa để tìm vị trí rò khí.
- Chọn đúng chụp khí và gas lens: Cấu hình phù hợp giúp dòng Argon phân bố ổn định hơn, đặc biệt khi điện cực vonfram cần nhô dài. Không nên tăng khí để bù cho chụp bị nứt, bẩn hoặc lắp sai.
- Kiểm soát gió lùa: Che chắn khu vực hàn, điều chỉnh quạt và tránh đặt mỏ gần luồng gió trực tiếp. Việc tăng mạnh lưu lượng thường không thể thay thế cho biện pháp chắn gió.
- Tối ưu pre-flow và post-flow: Cài thời gian cấp khí trước và sau hàn theo yêu cầu của máy, mỏ, dòng điện và điện cực. Thời gian quá dài sẽ làm hao khí, nhưng quá ngắn có thể khiến điện cực và vùng hàn nóng bị oxy hóa.
Không để khí chảy khi chưa hàn: Hạn chế sử dụng chế độ Purge hoặc Gas Test lâu hơn mức cần thiết.
Kết thúc công việc đúng trình tự: Khóa van bình, sau đó giải phóng áp suất còn lại trong đường cấp theo hướng dẫn của thiết bị. Không nới đầu nối khi hệ thống còn áp và không xả khí vào không gian kín.
Theo dõi mức tiêu thụ thực tế: Ghi nhận lượng Argon sử dụng theo thời gian hồ quang, thay vì chỉ tính theo tổng thời gian máy được bật.
Nếu mối hàn vẫn bị oxy hóa, rỗ khí hoặc điện cực đổi màu, không nên tiếp tục giảm lưu lượng chỉ để tiết kiệm. Cần kiểm tra toàn bộ hệ thống và điều kiện hàn trước.
Những lỗi thường gặp khi chỉnh khí Argon hàn TIG
Cách tính lượng Argon tiêu thụ và thời gian sử dụng bình
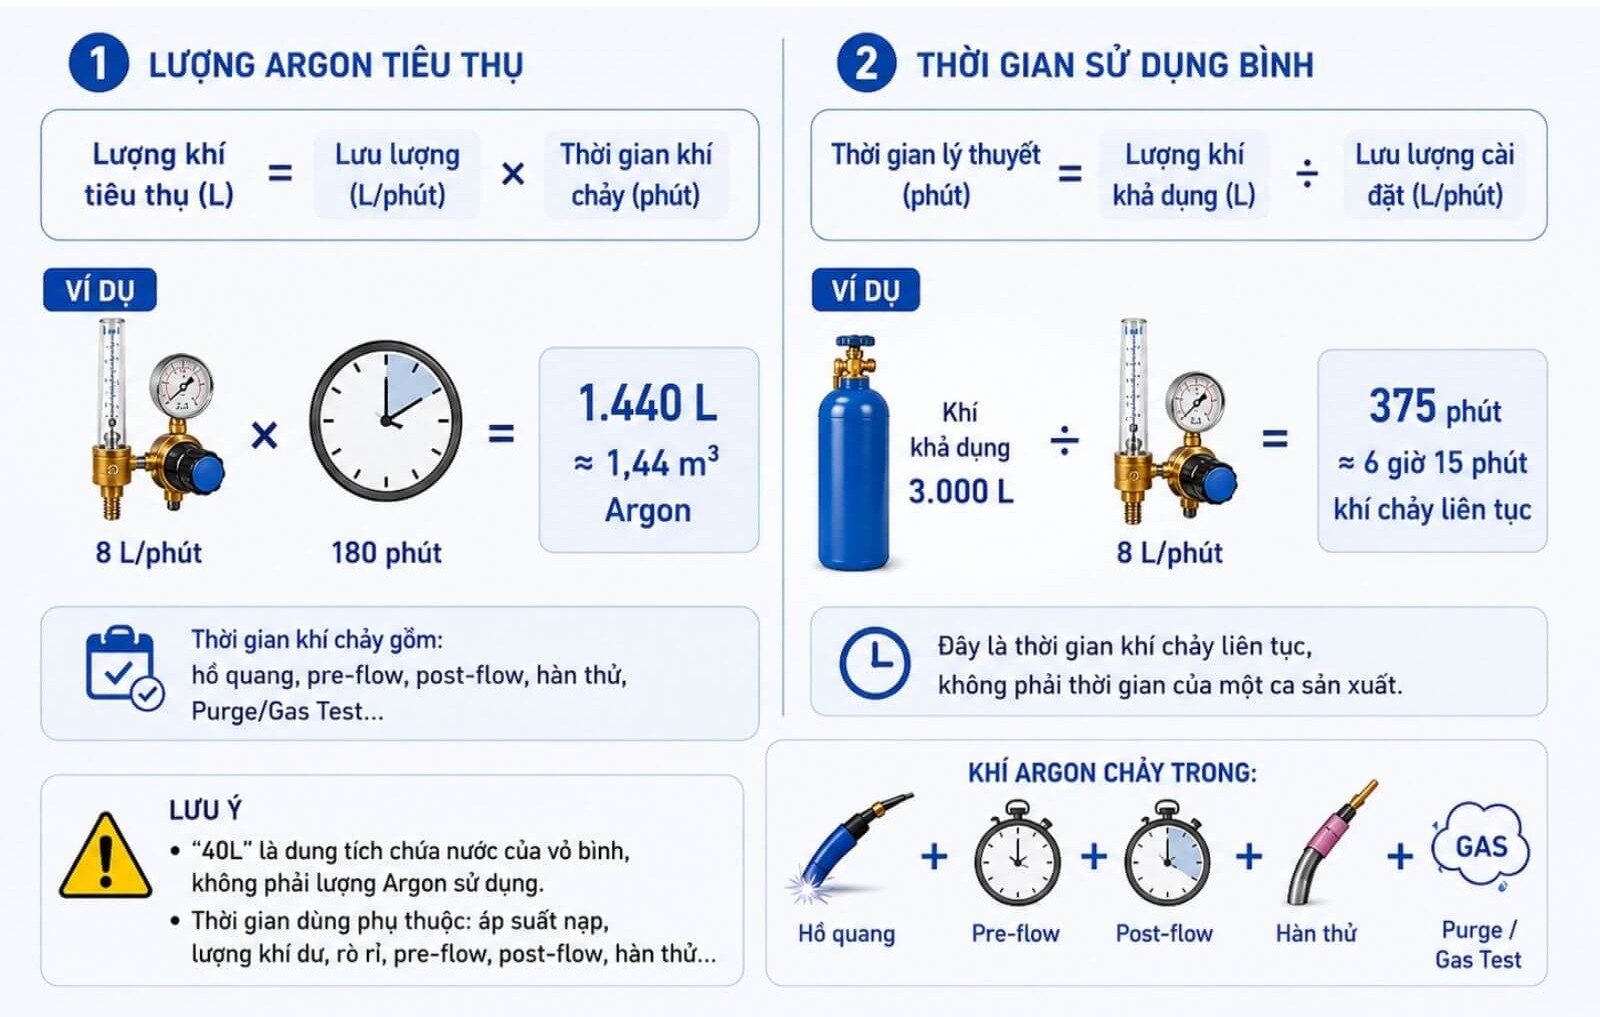
Công thức tính lượng khí tiêu thụ
Có thể ước tính lượng Argon đã sử dụng theo công thức:
Lượng khí tiêu thụ (L) = Lưu lượng (L/phút) × Tổng thời gian khí chảy (phút)
Ví dụ, một máy TIG được chỉnh ở mức 8 L/phút và tổng thời gian Argon thực sự chảy là 180 phút:
8 × 180 = 1.440 lít, tương đương khoảng 1,44 m³ Argon
Tổng thời gian khí chảy phải bao gồm thời gian tạo hồ quang, pre-flow, post-flow, hàn thử và sử dụng chế độ Purge hoặc Gas Test. Không nên lấy toàn bộ thời gian của ca làm việc làm thời gian khí chảy, bởi máy có thể ngừng hàn trong lúc gá phôi, làm sạch vật liệu hoặc thay điện cực.
Cách tính lượng Argon tiêu thụ và thời gian sử dụng bình
Công thức ước tính thời gian sử dụng bình
Khi đã xác định được lượng khí khả dụng trong bình, thời gian cấp khí lý thuyết được tính như sau:
Thời gian lý thuyết (phút) = Lượng khí khả dụng trong bình (L) ÷ Lưu lượng cài đặt (L/phút)
Ví dụ, nếu bình có 3.000 lít Argon khả dụng và lưu lượng được đặt ở mức 8 L/phút:
3.000 ÷ 8 = 375 phút, tương đương khoảng 6 giờ 15 phút khí chảy liên tục
Đây không phải 6 giờ 15 phút của một ca sản xuất, trừ khi khí chảy liên tục trong toàn bộ thời gian đó.
Riêng câu hỏi bình Argon 40L dùng được bao lâu không thể trả lời chỉ dựa vào con số 40L. Đây là dung tích chứa nước của vỏ bình, không phải lượng Argon ở điều kiện sử dụng.
Kết quả còn phụ thuộc áp suất nạp, lượng khí dư, lưu lượng cài đặt, thời gian pre-flow và post-flow, số lần hàn thử cũng như mức rò rỉ của hệ thống. Vì vậy, cần biết lượng khí khả dụng hoặc áp suất nạp thực tế trước khi ước tính số giờ sử dụng.
Câu hỏi thường gặp
Hàn TIG chỉnh 8 lít/phút có đủ không?
Với lưu lượng khí Argon khi hàn TIG, mức 8 L/phút là điểm khởi đầu hợp lý cho nhiều thiết lập trong xưởng. Sau khi hàn thử, hãy nhìn màu mối hàn, tình trạng điện cực và độ ổn định của hồ quang rồi mới quyết định giữ nguyên hay điều chỉnh. Chụp khí, gas lens, độ nhô điện cực và gió lùa vẫn phải được tính đến.
Hàn TIG inox và nhôm có dùng cùng lưu lượng Argon không?
Không có lý do để mặc định inox và nhôm phải dùng cùng một mức Argon. Lưu lượng thực tế còn thay đổi theo mỏ, chụp khí, gas lens, tư thế hàn, dòng điện và quy trình đang áp dụng.
Tại sao mở nhiều khí Argon nhưng mối hàn vẫn bị đen?
Nguyên nhân có thể là lưu lượng quá cao tạo dòng rối, gió phá vỡ vùng bảo vệ, hệ thống bị rò, chụp khí nhiễm bẩn hoặc vật liệu chưa được làm sạch. Thời gian post-flow chưa phù hợp cũng có thể khiến điện cực và vùng hàn còn nóng bị oxy hóa.
Có cần tăng lưu lượng khi tăng dòng hàn không?
Lưu lượng Argon không tăng theo một tỷ lệ cố định với dòng hàn. Khi tăng amperage, hãy quan sát kích thước vũng hàn và khả năng bao phủ của chụp khí rồi điều chỉnh nếu thực sự cần.
Có thể dùng đồng hồ áp suất để xác định lưu lượng không?
Không. Áp suất và lưu lượng là hai đại lượng khác nhau. Đồng hồ áp suất cho biết áp suất trong hệ thống, còn muốn biết Argon đang chảy bao nhiêu L/phút thì phải đọc trên lưu lượng kế phù hợp.
Hàn TIG ngoài trời nên chỉnh khí bao nhiêu?
Hàn TIG ngoài trời không nên bắt đầu bằng việc tăng Argon. Việc đầu tiên là chắn gió và kiểm tra lớp khí bảo vệ. Nếu gió vẫn làm Argon lệch khỏi vùng hàn, tăng thêm lưu lượng cũng không giải quyết được vấn đề.
Kết luận
Lưu lượng khí Argon khi hàn TIG có thể bắt đầu tham khảo khoảng 7–10 L/phút, sau đó điều chỉnh theo chụp khí, thiết bị, vật liệu và điều kiện gió. Không nên mở khí quá lớn để bù cho rò rỉ hoặc thiết lập mỏ chưa phù hợp.
Xưởng cần mua, nạp hoặc đổi bình Argon, hãy cung cấp dung tích bình, số lượng, địa điểm và nhu cầu sử dụng cho Khí Việt Tâm. Liên hệ Hotline/Zalo 093.818.1959 để được tư vấn.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay