Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Cách Purge Mặt Sau Mối Hàn TIG Inox Bằng Khí Argon
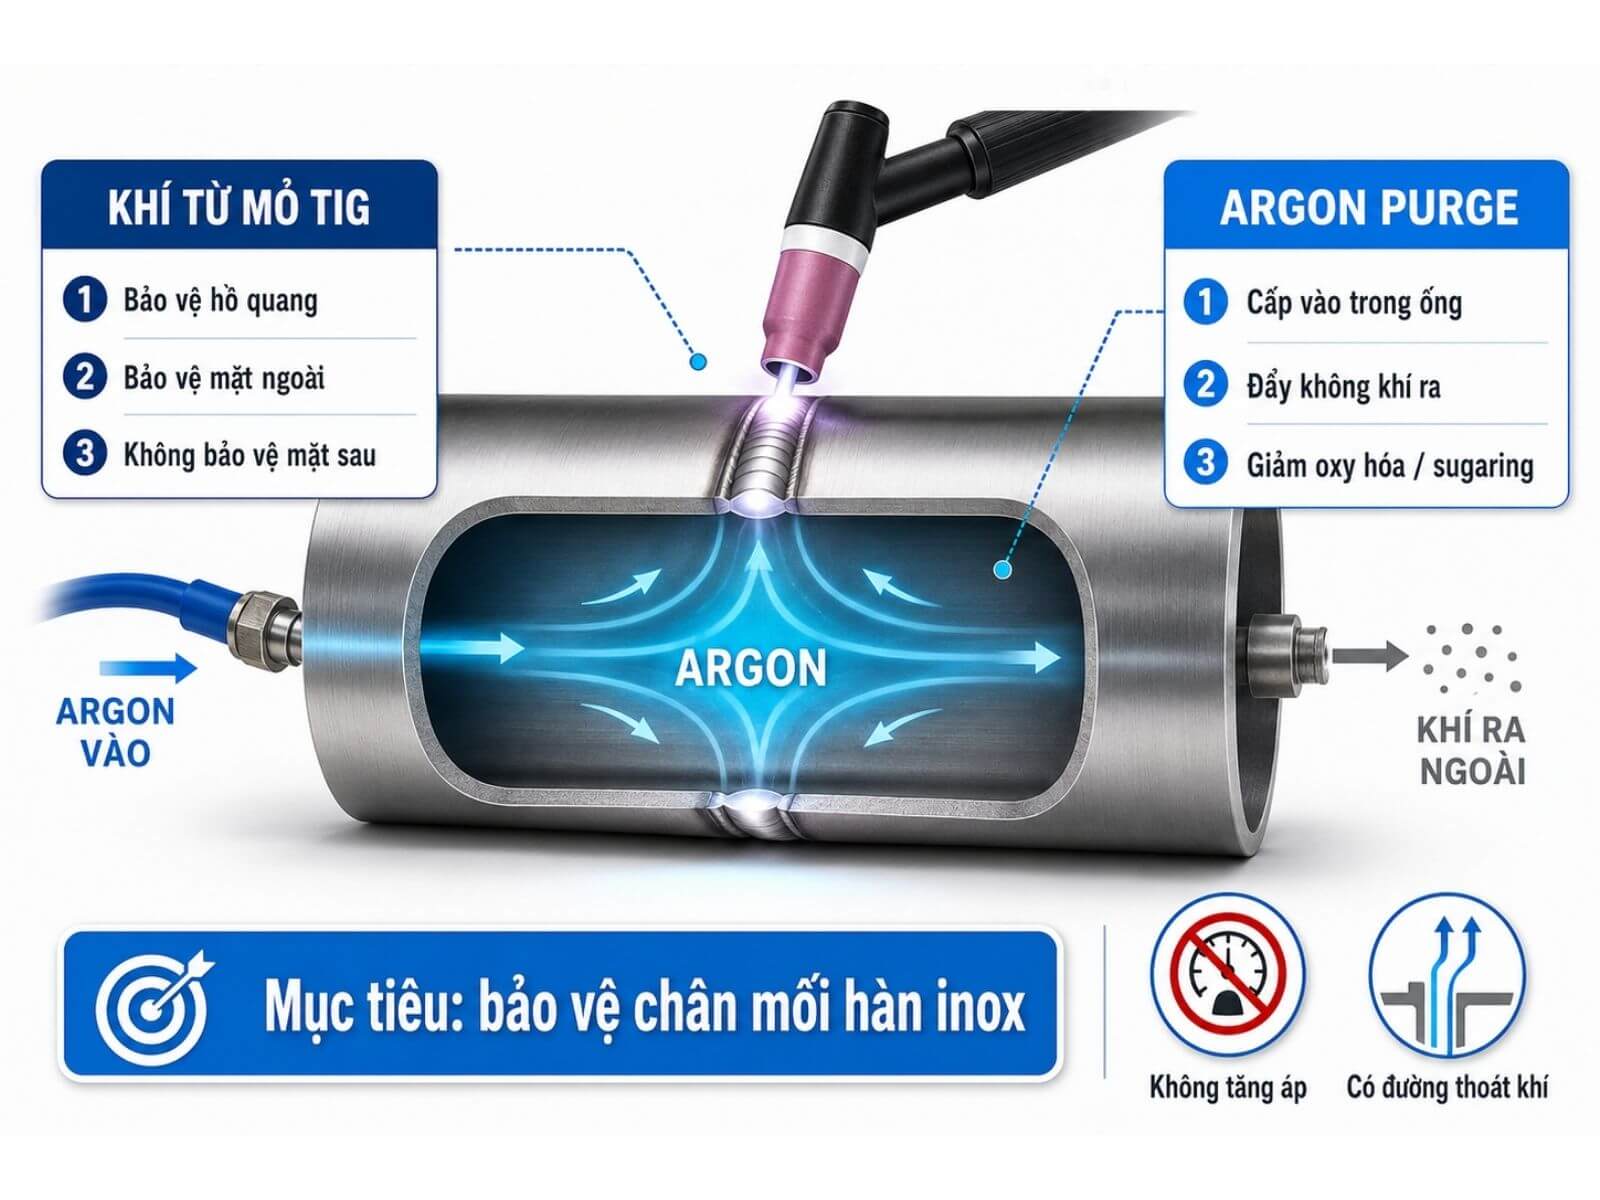
Khi hàn TIG inox từ một phía, khí Argon qua mỏ chủ yếu bảo vệ điện cực, hồ quang và vũng hàn ở mặt ngoài. Chân mối hàn phía trong vẫn có thể tiếp xúc với không khí, gây đổi màu, oxy hóa hoặc bề mặt đen sần dạng “sugaring”.
Purge khí Argon là quá trình đưa Argon vào vùng kín phía sau mối hàn để thay thế không khí và bảo vệ chân mối hàn. Hiệu quả purge phụ thuộc vào thể tích cần bảo vệ, độ kín, vị trí đường cấp – thoát, lưu lượng và thời điểm ngừng khí.
Bài viết hướng dẫn cách purge mặt sau mối hàn TIG inox bằng khí Argon, từ chuẩn bị thiết bị đến kiểm tra Oxy, đánh giá kết quả và xử lý lỗi thường gặp.
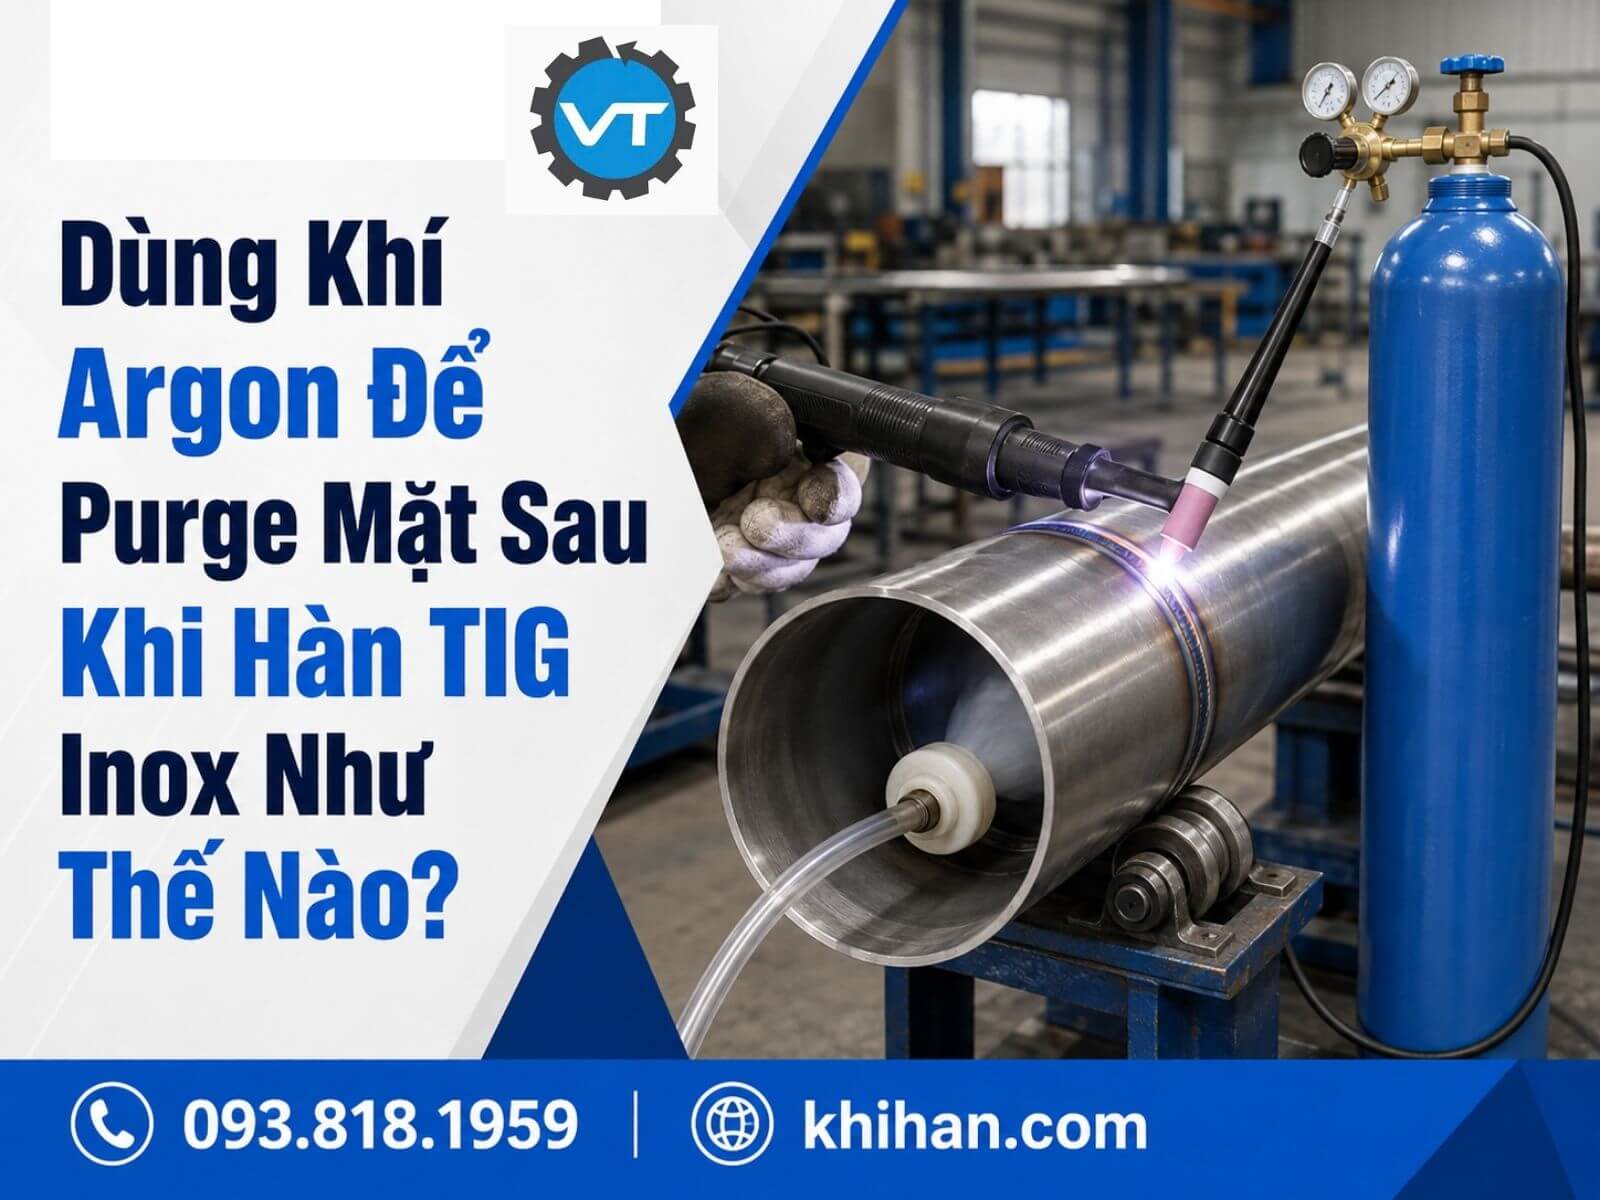
Purge mặt sau mối hàn TIG inox bằng khí Argon
Purge khí Argon trong hàn TIG inox là gì?
Purge khí Argon, còn gọi là back purging, là quá trình cấp Argon vào phía sau mối hàn hoặc bên trong đường ống để thay thế không khí và hạn chế Oxy tiếp xúc với chân mối hàn đang nóng.
Khi thực hiện đúng, khí Argon bảo vệ mặt trong của mối hàn trong giai đoạn nung chảy và đông đặc. Nhờ đó, chân mối hàn TIG inox ít bị đổi màu, oxy hóa hoặc hình thành lớp đen sần thường được gọi là “sugaring”.
Purge không phải là tạo áp suất cao bên trong ống. Mục tiêu là duy trì một vùng khí bảo vệ có hàm lượng Oxy đủ thấp theo yêu cầu của vật liệu, quy trình hàn và tiêu chí nghiệm thu. Argon cần có đường vào và đường thoát phù hợp để đẩy không khí ra ngoài mà không tạo áp suất dư hoặc dòng khí hỗn loạn.
Khí Argon từ mỏ TIG và khí Argon purge khác nhau thế nào?
Cả hai đều có thể sử dụng Argon, nhưng được cấp đến hai vị trí khác nhau và thực hiện hai nhiệm vụ riêng biệt:
Tiêu chí | Argon từ mỏ TIG | Argon purge |
Vị trí cấp | Đi qua chụp khí của mỏ TIG | Đi vào phía sau mối hàn hoặc bên trong đường ống |
Vùng bảo vệ | Điện cực vonfram, hồ quang, vũng hàn và mặt ngoài | Chân mối hàn và vùng kim loại nóng ở mặt trong |
Mục đích | Hỗ trợ duy trì hồ quang ổn định và bảo vệ vũng hàn khỏi không khí | Hạn chế oxy hóa, đổi màu và sugaring ở mặt sau |
Đường khí | Cấp qua hệ thống khí của máy và mỏ TIG | Sử dụng đường khí phụ hoặc bộ purge riêng |
Kiểm soát | Lưu lượng khí tại mỏ và thời gian cấp trước – sau hồ quang | Lưu lượng purge, độ kín, đường thoát và điều kiện khí trong vùng purge |
Thời điểm sử dụng | Trước, trong và sau khi hồ quang hoạt động theo cài đặt máy | Bắt đầu trước khi hàn và thường được duy trì trong khi hàn, có thể kéo dài đến khi vùng hàn nguội theo quy trình |
Vì sao khí từ mỏ TIG không bảo vệ được mặt sau?
Khí Argon từ chụp mỏ được hướng vào khu vực phía trước để bao phủ điện cực, hồ quang và vũng kim loại lỏng. Lớp khí này không tự đi xuyên qua khe hàn để thay thế toàn bộ không khí ở mặt sau hoặc bên trong đường ống.
Trong khi đó, nhiệt từ hồ quang truyền qua chiều dày vật liệu và làm nóng phần chân mối hàn. Nếu phía trong ống vẫn chứa không khí, vùng inox đang nóng sẽ tiếp xúc với Oxy và có thể bị oxy hóa mạnh. Mặt trong mối hàn khi đó dễ xuất hiện màu xanh, xám, đen hoặc bề mặt thô ráp dạng hạt đường.
Vì vậy, một mối hàn có vảy đều và sáng ở mặt ngoài chưa đủ để chứng minh chân mối hàn cũng được bảo vệ tốt. Với đường ống chỉ hàn được từ một phía, cần kiểm tra mặt trong trực tiếp, dùng camera nội soi hoặc áp dụng phương pháp kiểm tra được quy trình chất lượng quy định.
Purge khác với pre-flow và post-flow như thế nào?
Pre-flow, post-flow và back purge đều liên quan đến khí bảo vệ nhưng không thể thay thế cho nhau:
Thuật ngữ | Ý nghĩa |
Pre-flow | Cấp khí qua mỏ TIG trước khi hình thành hồ quang để tạo vùng bảo vệ ban đầu |
Post-flow | Tiếp tục cấp khí qua mỏ sau khi ngắt hồ quang để bảo vệ điện cực và vùng hàn phía ngoài còn nóng |
Back purge | Cấp khí bảo vệ vào mặt sau mối hàn hoặc bên trong đường ống |
Purge time | Khoảng thời gian cần để thay thế không khí trong vùng purge trước khi bắt đầu hàn |
Post-flow không phải là back purge. Post-flow chỉ duy trì khí tại đầu mỏ sau khi hồ quang tắt, còn back purge bảo vệ chân mối hàn ở phía đối diện. Tăng thời gian post-flow không thể khắc phục tình trạng mặt trong mối hàn bị đen nếu bên trong ống vẫn còn nhiều không khí.
Tương tự, purge time không phải là thời gian hàn. Đây là giai đoạn cấp khí trước khi hàn để đưa điều kiện bên trong vùng purge về mức phù hợp. Không nên chỉ dựa vào số phút đã purge, với mối hàn có yêu cầu chất lượng cao, cần đánh giá theo nồng độ Oxy hoặc tiêu chí được quy trình hàn phê duyệt.
Purge khí Argon trong hàn TIG inox là gì?
Vì sao cần purge mặt sau khi hàn TIG inox?
Purge giúp hạn chế không khí tiếp xúc với chân mối hàn khi inox còn nóng.Purge mặt sau mối hàn TIG inox giúp hạn chế không khí tiếp xúc với chân mối hàn khi kim loại còn nóng. Nếu mặt sau không được bảo vệ, mối hàn có thể đổi màu mạnh, hình thành lớp oxit dày hoặc xuất hiện bề mặt đen sần dạng “sugaring”. Nguy cơ này đặc biệt đáng chú ý với đường ống thực phẩm, dược phẩm, hóa chất và các hệ thống làm việc trong môi trường ăn mòn.
Điều gì xảy ra nếu chân mối hàn tiếp xúc với Oxy?
Khi chân mối hàn inox còn nóng, Oxy còn lại trong đường ống có thể làm bề mặt oxy hóa nhanh. Mức ảnh hưởng phụ thuộc vào nhiệt đầu vào, thời gian ở nhiệt độ cao, mác vật liệu và lượng Oxy tiếp xúc.
Các biểu hiện thường gặp gồm:
- Chân mối hàn chuyển vàng, xanh, xám hoặc đen.
- Hình thành lớp oxit dày và bề mặt thô.
- Xuất hiện sugaring khi oxy hóa mạnh.
- Mặt trong khó vệ sinh và kiểm tra.
Khả năng chống ăn mòn hoặc tiêu chí nghiệm thu có thể bị ảnh hưởng.
Nhiệt đầu vào quá cao cũng có thể làm mức oxy hóa nặng hơn, vì vậy purge phải đi cùng kiểm soát thông số và kỹ thuật hàn.
Sugaring ở mặt trong mối hàn inox là gì?
Sugaring là trạng thái oxy hóa mạnh làm chân mối hàn trở nên thô, sần và thường chuyển sang màu xám hoặc đen. Hiện tượng này thường xuất hiện khi vùng chân mối hàn còn nóng nhưng không được purge đủ hoặc không khí lọt trở lại vùng bảo vệ.
Không nên đồng nhất mọi vết đen với sugaring:
Hiện tượng | Đặc điểm nhận biết ban đầu |
Màu nhiệt nhẹ | Bề mặt vẫn tương đối nhẵn, có thể xuất hiện vàng, nâu, xanh hoặc tím |
Sugaring | Chân mối hàn thô, sần, lớp oxit xám hoặc đen rõ rệt |
Dầu hoặc chất bẩn | Vết bám liên quan đến tình trạng làm sạch bề mặt |
Rỗ khí | Có lỗ hoặc hốc trong kim loại mối hàn, không chỉ là đổi màu |
Quan sát bằng mắt chỉ giúp sàng lọc ban đầu. Màu sắc còn phụ thuộc vào mác inox, nhiệt đầu vào, tình trạng bề mặt và công đoạn làm sạch sau hàn, sản phẩm có yêu cầu cao phải được đánh giá theo WPS và tiêu chí nghiệm thu.
Purge ảnh hưởng thế nào đến khả năng chống ăn mòn?
Khả năng chống ăn mòn của inox phụ thuộc vào trạng thái bề mặt và lớp thụ động giàu crom. Oxy hóa mạnh ở chân mối hàn có thể tạo lớp oxit dày, bề mặt thô và khó làm sạch, từ đó bất lợi cho các hệ thống tiếp xúc với hóa chất, thực phẩm, dược phẩm, nước biển hoặc môi trường chứa clorua.
Tuy nhiên, không nên dùng màu sắc làm căn cứ duy nhất để dự đoán khả năng chống ăn mòn. Mức ảnh hưởng còn phụ thuộc vào loại inox, nhiệt đầu vào, quy trình hàn và xử lý bề mặt sau hàn.
Purge đúng cách chủ yếu tạo môi trường bảo vệ cho mặt sau, nó không thay thế việc chuẩn bị mép, làm sạch, kiểm soát dòng hàn, nhiệt đầu vào, khe hở và kỹ thuật của thợ hàn. Một chân mối hàn sáng màu vẫn có thể không đạt nếu thiếu ngấu, rỗ hoặc sai hình dạng.
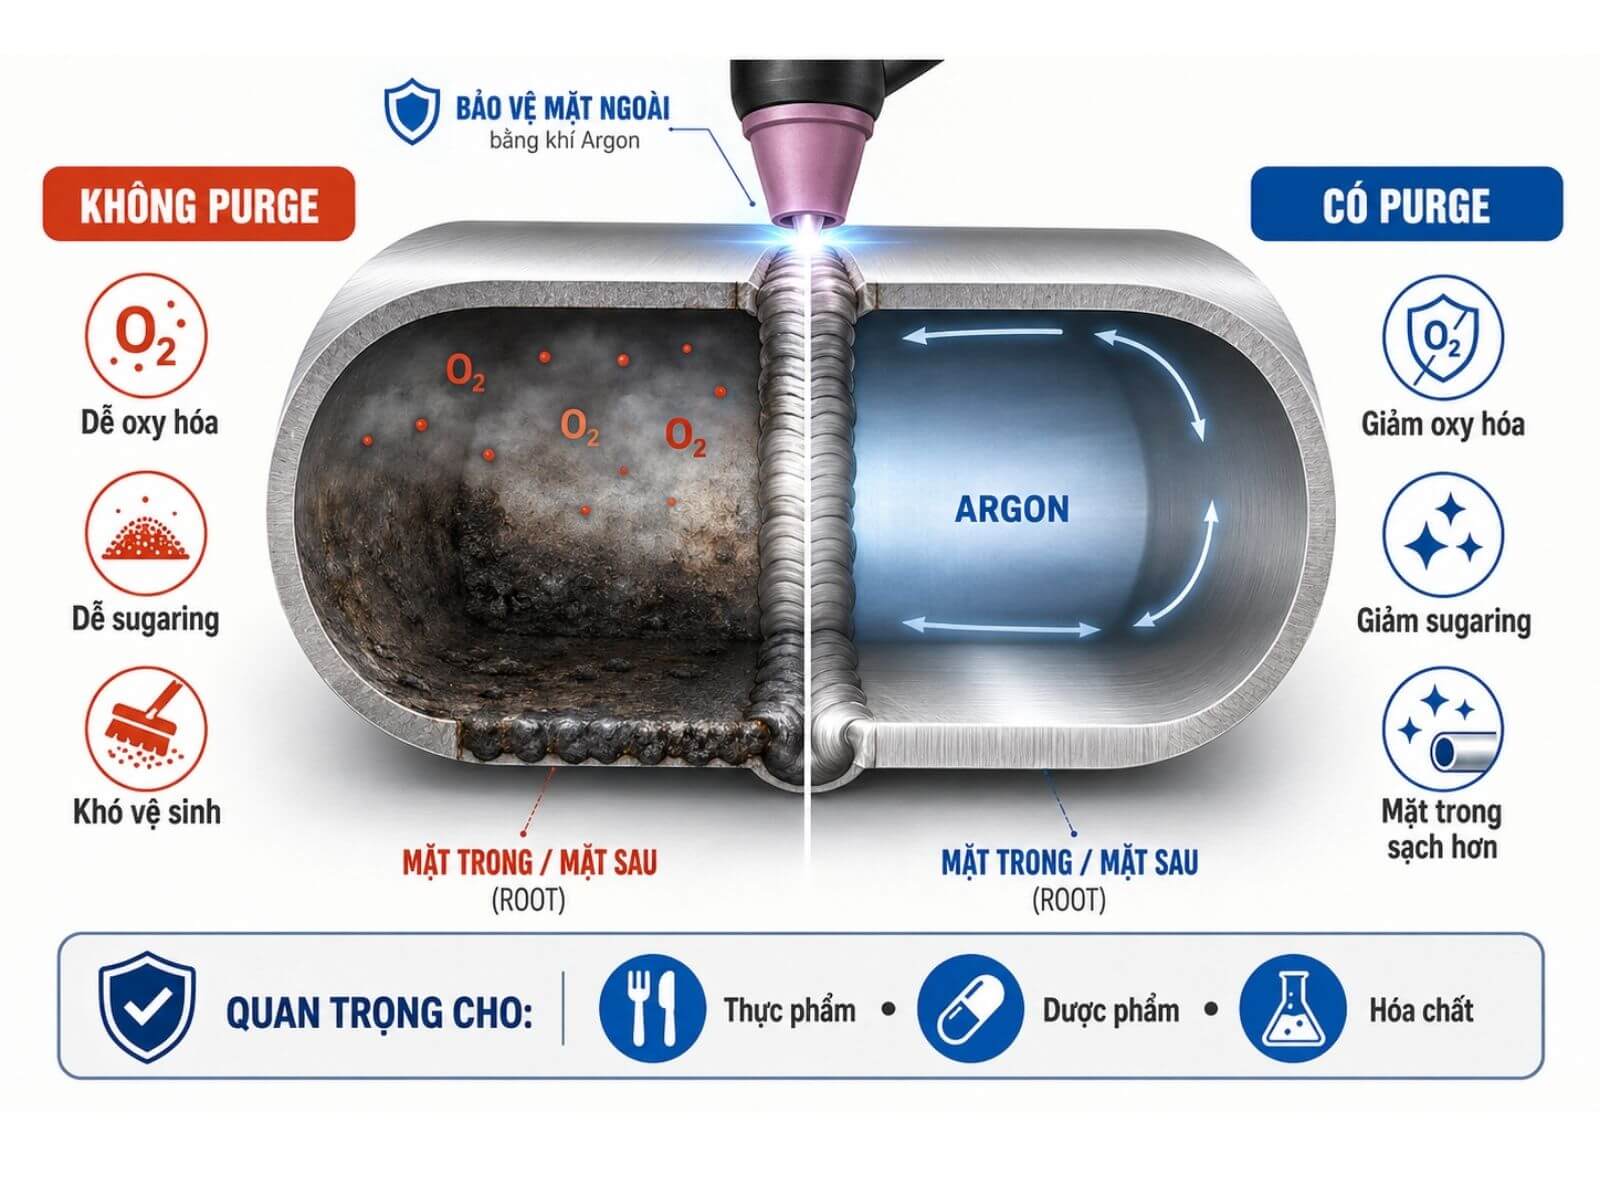
Vì sao cần purge mặt sau khi hàn TIG inox?
Khi nào cần purge và khi nào phải căn cứ quy trình hàn?
Không phải trường hợp nào cũng cần purge mặt sau mối hàn TIG inox. Việc áp dụng phụ thuộc vào mác inox, kiểu liên kết, mức độ nóng chảy ở mặt sau, khả năng xử lý sau hàn và yêu cầu sử dụng của sản phẩm.
Những trường hợp thường cần purge
Purge mặt sau mối hàn TIG inox thường được xem xét trong các trường hợp:
- Hàn nối đường ống inox từ một phía hoặc hàn ngấu hoàn toàn.
- Mặt sau không thể tiếp cận để bảo vệ hoặc làm sạch sau hàn.
- Chân mối hàn tiếp xúc trực tiếp với thực phẩm, dược phẩm, hóa chất hoặc môi chất ăn mòn.
- Hệ thống yêu cầu bề mặt trong nhẵn, sạch hoặc có giới hạn màu nhiệt.
- Hàn duplex, super duplex hoặc vật liệu có yêu cầu kiểm soát luyện kim chặt chẽ.
- WPS, bản vẽ, tiêu chuẩn hoặc khách hàng yêu cầu bảo vệ mặt sau.
Mối hàn góc trên chi tiết inox thông thường có thể không cần tạo buồng purge nếu mặt sau không nóng chảy và hồ sơ không yêu cầu. Ngược lại, mối hàn giáp mối ngấu hoàn toàn trên đường ống thường phải kiểm soát chân mối hàn chặt hơn.
Khi nào phải căn cứ WPS và hồ sơ kỹ thuật?
Với công việc có WPS, bản vẽ hoặc yêu cầu kỹ thuật được phê duyệt, thợ hàn phải thực hiện đúng hồ sơ. Tùy dự án, tài liệu có thể quy định:
- Loại và độ tinh khiết của khí purge.
- Mức Oxy còn lại trước khi hàn.
- Lưu lượng hoặc phương pháp điều chỉnh dòng khí.
- Thời điểm bắt đầu, giảm và ngừng purge.
- Số lớp hàn cần duy trì bảo vệ mặt sau.
- Giới hạn màu nhiệt và phương pháp kiểm tra.
Nếu hồ sơ yêu cầu purge, không tự ý bỏ hoặc thay đổi khí, vật liệu bịt hay phương pháp purge. Các giải pháp “hàn không cần purge” chỉ nên dùng khi đã được xác nhận phù hợp với vật liệu, môi chất và tiêu chí nghiệm thu của dự án.
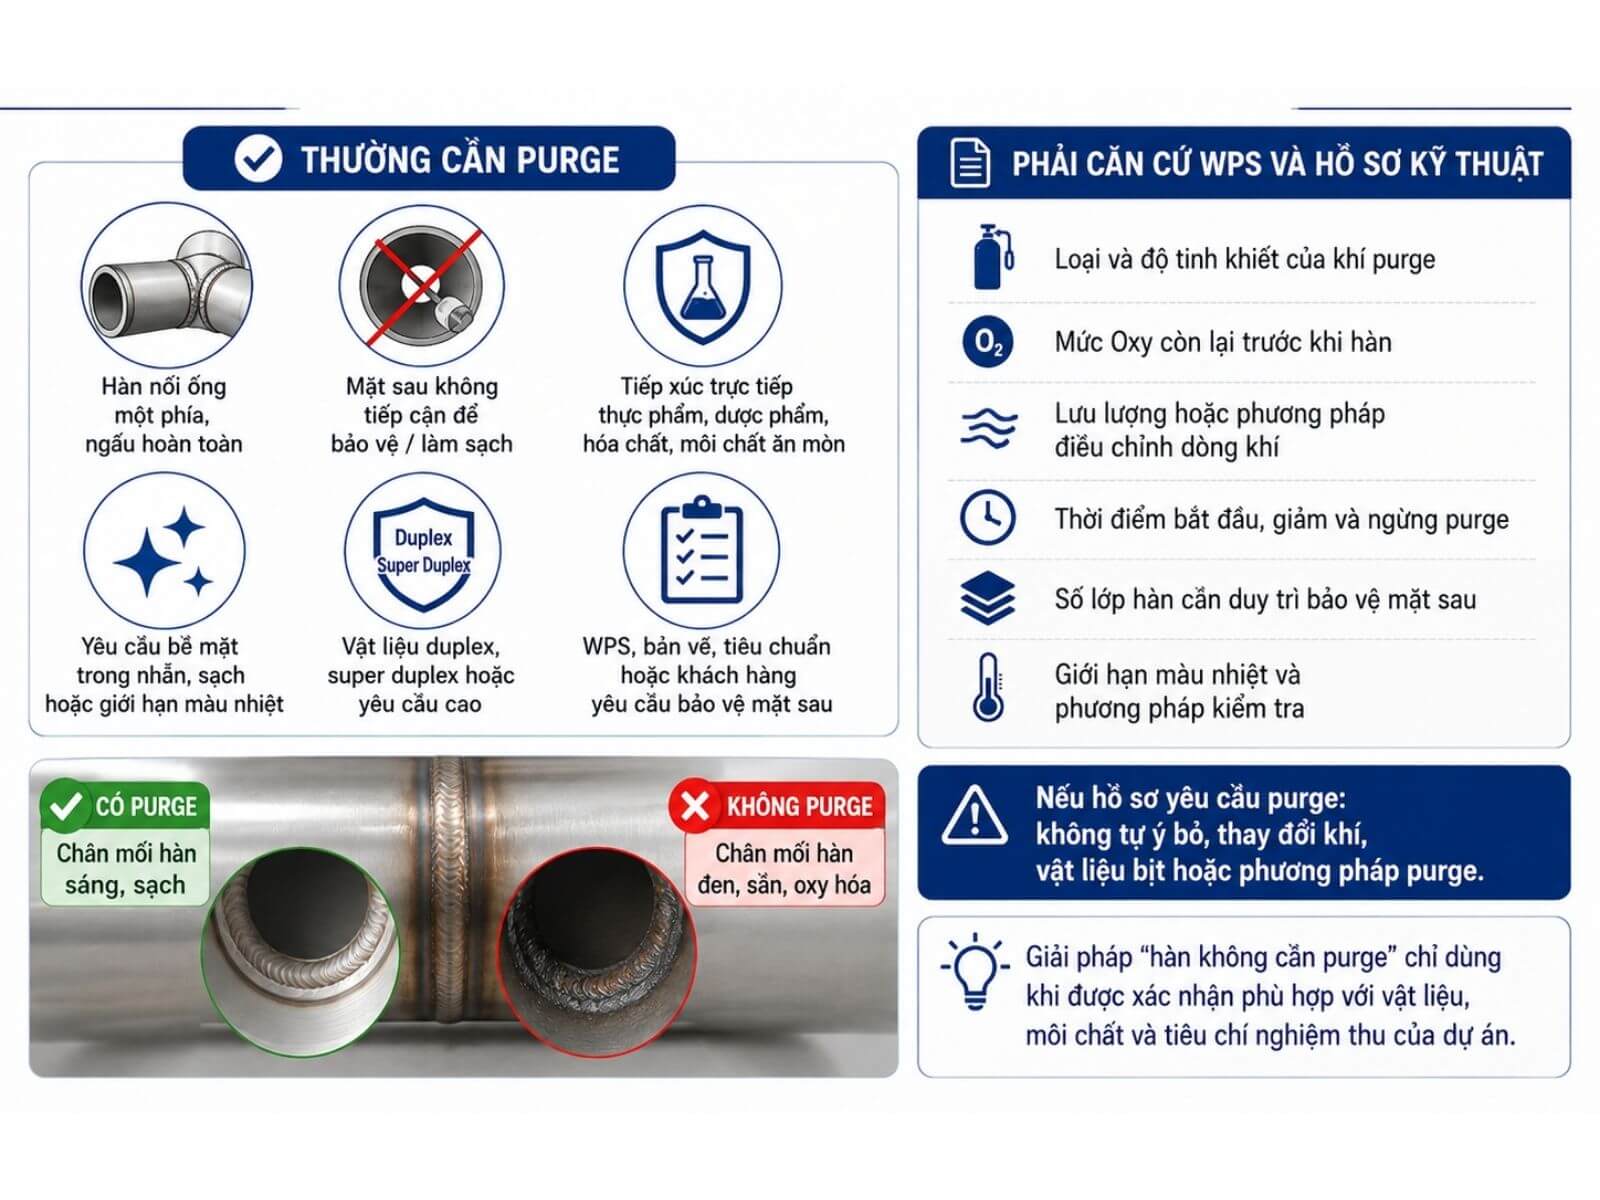
Khi nào cần purge và khi nào phải căn cứ quy trình hàn?
Cần chuẩn bị những gì để purge bằng khí Argon?
Mục tiêu của khâu chuẩn bị là tạo một vùng bảo vệ vừa đủ quanh chân mối hàn, thay thế không khí có kiểm soát và duy trì dòng khí mà không làm tăng áp suất bên trong đường ống.
Thiết bị | Nội dung cần kiểm tra |
Bình Argon | Đúng nhãn khí, đủ lượng khí, bình và van không hư hỏng, được cố định chắc chắn |
Bộ điều áp | Đúng loại cho Argon và phù hợp áp suất sử dụng |
Lưu lượng kế | Dải đo phù hợp với nhánh purge |
Bộ chia/van điều chỉnh | Cho phép kiểm soát riêng nhánh mỏ TIG và nhánh purge |
Dây dẫn, đầu nối | Sạch, kín, tương thích và đủ cấp áp suất |
Đầu cấp và lỗ thoát | Bố trí để Argon đi qua vùng hàn mà không tạo áp suất dư |
Máy đo Oxy | Dải đo phù hợp với giới hạn của quy trình |
Vật liệu bịt | Sạch, chịu nhiệt phù hợp và có thể thu hồi hoặc xử lý sau hàn |
Không kết nối bình Argon trực tiếp với đường purge mà bỏ qua bộ điều áp. Purge là quá trình thay thế khí, không phải thử áp hoặc nén Argon vào đường ống.
Có nên dùng một bình Argon cho cả mỏ TIG và purge?
Có thể dùng chung một bình nếu bộ điều áp đáp ứng tổng lưu lượng và mỗi nhánh có khả năng điều chỉnh, theo dõi riêng. Không nên chỉ gắn đầu chữ Y rồi mặc định khí sẽ chia đều, nếu hai nhánh ảnh hưởng lẫn nhau, cần dùng bộ chia phù hợp hoặc nguồn cấp riêng.
Có thể dùng vật liệu gì để bịt vùng purge?
Có thể dùng đĩa hoặc nút bịt chuyên dụng, bóng purge, màng chắn chịu nhiệt, băng purge, hộp purge hoặc vật liệu hòa tan khi quy trình cho phép. Vật liệu phải sạch, tương thích với inox, chịu được nhiệt tại vị trí lắp và có thể lấy ra sau hàn.
Không dùng vật liệu dễ cháy, keo không rõ thành phần hoặc bịt kín hoàn toàn mà không có đường thoát khí. Giới hạn thể tích purge hợp lý giúp giảm thời gian và lượng Argon tiêu thụ.
Cần kiểm tra gì trước khi cấp Argon?
Trước khi mở khí, cần xác nhận:
- Đúng mác inox, liên kết hàn và WPS.
- Mép hàn, que bù và vùng lân cận đã sạch.
- Đường ống đã được cô lập và không còn môi chất nguy hiểm.
- Vùng purge, vật liệu bịt, đầu cấp và lỗ thoát được bố trí đúng.
- Bộ điều áp, lưu lượng kế, dây dẫn và máy đo Oxy hoạt động bình thường.
- Bình Argon được dựng đứng, cố định, khu vực làm việc có thông gió phù hợp.
Với hệ thống từng chứa khí, dung môi hoặc hóa chất nguy hiểm, phải làm sạch, cô lập và xác nhận điều kiện an toàn trước khi hàn.
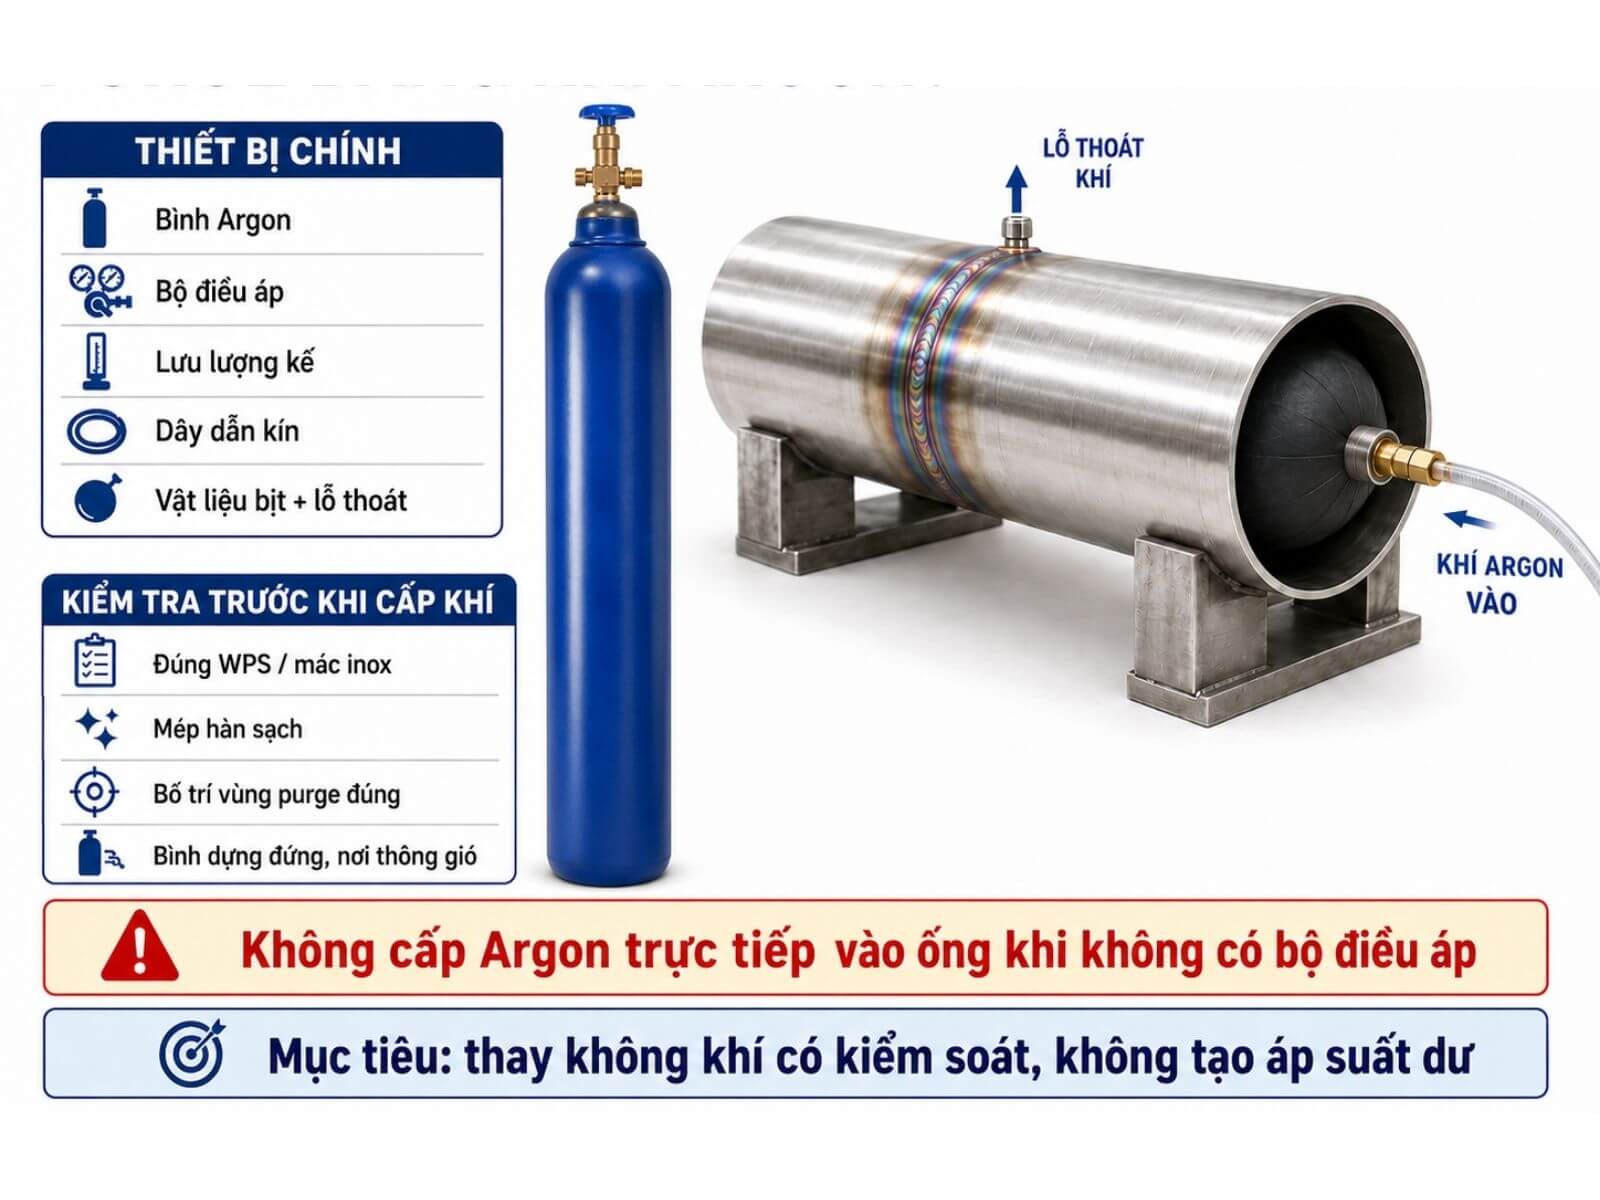
Cần chuẩn bị những gì để purge bằng khí Argon?
Cách purge mặt sau khi hàn TIG đường ống inox
Khi purge mặt sau mối hàn TIG inox, trình tự dưới đây có thể dùng làm nguyên tắc tham khảo, nhưng không thay thế WPS, tiêu chuẩn nghiệm thu hoặc hướng dẫn của thiết bị purge.
Bước 1: Xác Định Phạm Vi Cần Purge
Khi purge mặt sau mối hàn TIG inox, trước tiên cần xác định thể tích bên trong đường ống thực sự phải được bảo vệ. Phạm vi này thường nằm quanh mối nối và vùng kim loại có thể bị nung nóng đến mức oxy hóa.
Khi xác định vùng purge, cần:
- Chỉ cô lập thể tích đủ để bảo vệ chân mối hàn.
- Đặt điểm bịt ở khoảng cách đáp ứng khả năng chịu nhiệt của vật liệu.
- Hạn chế thể tích không cần thiết để giảm thời gian purge và lượng Argon tiêu thụ.
- Kiểm tra các nhánh rẽ, hốc hoặc đoạn ống cụt có thể giữ lại không khí.
- Xác định trước đường cấp khí, đường thoát và vị trí lấy mẫu Oxy.
Không nên purge toàn bộ một tuyến ống dài nếu có thể cô lập an toàn một vùng nhỏ quanh mối hàn. Tuy nhiên, cũng không nên làm vùng purge quá nhỏ đến mức vật liệu bịt bị quá nhiệt hoặc ảnh hưởng dòng khí quanh chân mối hàn.
Bước 2: Bịt Hai Phía Quanh Vị Trí Hàn
Đặt đĩa bịt, bóng purge, đập bơm phồng hoặc vật liệu chắn phù hợp ở hai phía mối nối. Hai điểm bịt tạo thành khoang chứa khí bảo vệ quanh chân mối hàn.
Cần kiểm tra:
- Điểm bịt đúng vị trí và không che khuất mối nối.
- Khoảng cách từ vật liệu bịt đến vùng hàn phù hợp khả năng chịu nhiệt.
- Vật liệu bịt tiếp xúc kín với thành ống.
- Không có khe hở lớn khiến không khí liên tục lọt vào.
- Vật liệu bịt không cản trở đường cấp, thoát hoặc lấy mẫu khí.
Không bịt kín tuyệt đối khoang purge khi chưa có đường thoát. Nếu Argon được cấp vào một thể tích hoàn toàn kín, áp suất có thể tăng và tác động đến thiết bị bịt hoặc chân mối hàn đang nóng chảy.
Bước 3: Bố Trí Đầu Cấp Argon Và Lỗ Thoát Khí
Đường khí phải tạo được hướng dịch chuyển từ đầu cấp, đi qua toàn bộ vùng mối hàn rồi thoát ra ngoài. Mục tiêu là đẩy không khí ra khỏi khoang purge thay vì chỉ khuấy trộn Argon với không khí bên trong.
Nguyên tắc bố trí gồm:
- Đầu cấp và đầu thoát không đặt quá gần nhau để tránh khí đi tắt.
- Lỗ thoát có tiết diện phù hợp để khí dư thoát ra mà không tạo áp suất không cần thiết.
- Điểm lấy mẫu Oxy không đặt ngay sát đầu cấp vì có thể cho kết quả thấp hơn điều kiện thực tế.
- Đường thoát không hướng khí vào người hoặc không gian kín.
- Các nhánh chết phải có phương án đẩy hoặc kiểm soát lượng không khí còn lại.
Argon có khối lượng riêng lớn hơn không khí, vì vậy trong một số tư thế có thể bố trí đầu cấp thấp và đầu thoát cao để hỗ trợ quá trình thay thế khí. Tuy nhiên, bên trong đường ống thực tế có thể xuất hiện nhiễu động, nhánh rẽ và dòng đối lưu. Không nên chỉ dựa vào hiện tượng phân lớp để kết luận toàn bộ vùng purge đã đạt yêu cầu.
Bước 4: Cấp Argon Để Thay Thế Không Khí
Sau khi kiểm tra các điểm bịt và đường thoát, mở Argon từ từ bằng bộ điều áp và lưu lượng kế của nhánh purge.
Trong giai đoạn này cần:
- Tăng lưu lượng có kiểm soát.
- Duy trì dòng khí ổn định qua toàn bộ khoang purge.
- Kiểm tra khí có thực sự thoát tại vị trí dự kiến hay không.
- Quan sát dấu hiệu rò lớn tại các điểm bịt và khe nối.
Tăng lưu lượng quá lớn không đồng nghĩa Oxy sẽ được loại bỏ nhanh hơn. Dòng khí mạnh có thể tạo nhiễu động, cuốn không khí từ bên ngoài vào hoặc làm Argon trộn nhiều hơn với lượng khí còn lại. Lưu lượng cao còn có thể làm tăng áp suất trong khoang purge nếu đường thoát không đáp ứng.
Không bắt đầu hàn chỉ vì đã nghe thấy tiếng khí thoát hoặc cảm thấy purge “đủ lâu”. Thời gian cần thiết còn phụ thuộc vào thể tích khoang, lưu lượng thực tế, độ kín, hình dạng đường ống và lượng không khí nằm trong các nhánh chết.
Bước 5: Kiểm Tra Điều Kiện Khí Trước Khi Hàn
Phương pháp trực tiếp nhất là sử dụng máy đo Oxy có dải đo phù hợp với giới hạn được WPS hoặc hồ sơ chất lượng quy định.
Khi đo cần:
- Đặt điểm lấy mẫu tại vị trí đại diện cho điều kiện quanh chân mối hàn.
- Tránh lấy mẫu ngay cạnh đầu cấp Argon.
- Kiểm tra dây lấy mẫu và tình trạng hoạt động của máy đo Oxy.
- Chờ số đo ổn định theo hướng dẫn của thiết bị.
- Duy trì purge trong khi lấy mẫu.
Không đưa ra một mức ppm Oxy chung cho mọi mối hàn inox. Giới hạn phải được xác định theo:
- Mác inox.
- Yêu cầu chống ăn mòn.
- Mức đổi màu được chấp nhận.
- Điều kiện làm việc của đường ống.
- WPS và tiêu chuẩn sản phẩm.
- Yêu cầu riêng của khách hàng.
Nếu không sử dụng máy đo Oxy, thời gian purge hoặc số lần thay đổi thể tích khí chỉ nên được dùng khi phương pháp này đã được xác lập và phê duyệt cho đúng cấu hình thi công. Mẫu hàn thử có thể hỗ trợ xác nhận quy trình nhưng không chứng minh mọi mối hàn sau đó đều có điều kiện purge giống nhau.
Tiêu chí màu hàn là phương pháp kiểm tra sau khi hàn, không phải phép đo trực tiếp điều kiện khí trước khi phát hồ quang. Không nên dùng màu của mối hàn trước làm căn cứ duy nhất để bỏ qua việc kiểm tra purge ở mối hàn hiện tại.
Bước 6: Duy Trì Purge Trong Quá Trình Hàn Lớp Chân
Khi điều kiện khí đã đạt yêu cầu, giữ nhánh purge hoạt động ổn định trong suốt quá trình thực hiện lớp chân.
Cần theo dõi:
- Lưu lượng purge không thay đổi đột ngột.
- Đầu bịt không xê dịch, xẹp hoặc bung.
- Lỗ thoát không bị bít trong quá trình hàn.
- Áp suất trong khoang không làm biến dạng chân mối hàn.
- Máy đo Oxy không tăng bất thường nếu quy trình yêu cầu theo dõi liên tục.
Nếu số đo Oxy tăng, thiết bị bịt dịch chuyển, lưu lượng mất ổn định hoặc chân mối hàn có biểu hiện bất thường, cần dừng theo quy trình thay vì tiếp tục hàn và tăng lưu lượng một cách tùy ý.
Purge chỉ cần tạo một dòng khí bảo vệ có kiểm soát. Áp suất quá lớn có thể đẩy kim loại lỏng, làm chân mối hàn lõm hoặc thay đổi hình dạng mối hàn.
Bước 7: Điều Chỉnh Purge Ở Các Lớp Hàn Tiếp Theo
Không tự ngừng Argon ngay sau khi hoàn thành lớp chân. Chân mối hàn vẫn có thể bị nung nóng trở lại khi thực hiện lớp nóng hoặc các lớp tiếp theo.
Thời điểm giảm lưu lượng hoặc ngừng purge phải căn cứ vào WPS, mác inox, chiều dày vật liệu, nhiệt đầu vào, nhiệt độ chân mối hàn và số lớp cần bảo vệ.
Một số quy trình duy trì back purge qua lớp chân, lớp nóng và cả một số lớp tiếp theo. Nếu quy trình cho phép giảm lưu lượng sau lớp chân, vẫn phải kiểm soát áp suất dư và ngăn không khí lọt trở lại vùng purge.
Nếu quy trình cho phép giảm lưu lượng, cần điều chỉnh từ từ và tiếp tục duy trì đường thoát. Không đóng đột ngột lỗ thoát hoặc tạo điều kiện để không khí bị hút ngược vào khoang purge khi mối hàn còn nóng.
Bước 8: Ngừng Khí Và Tháo Vật Liệu Bịt
Chỉ ngừng purge khi đã hoàn thành số lớp hàn hoặc đạt điều kiện nhiệt độ mà WPS quy định. Sau đó thực hiện theo trình tự:
- Khóa hoặc giảm nguồn Argon theo hướng dẫn của thiết bị.
- Xác nhận vùng purge không còn áp suất dư.
- Chờ thiết bị và khu vực hàn nguội đến mức an toàn.
- Tháo hoặc thu hồi đĩa bịt, bóng purge và dây dẫn.
- Kiểm đếm để bảo đảm không còn vật liệu hoặc dụng cụ trong đường ống.
- Kiểm tra mặt trong bằng mắt, camera nội soi hoặc phương pháp phù hợp.
- Đối chiếu màu nhiệt và hình dạng chân mối hàn với tiêu chí nghiệm thu.
Nếu phát hiện sugaring, lớp oxit dày, chân mối hàn không đều hoặc vật liệu bịt còn mắc lại, không đưa đường ống vào sử dụng ngay. Cần báo cho QA/QC hoặc người phụ trách kỹ thuật để xác định phương án đánh giá, làm sạch, sửa chữa hoặc hàn lại.
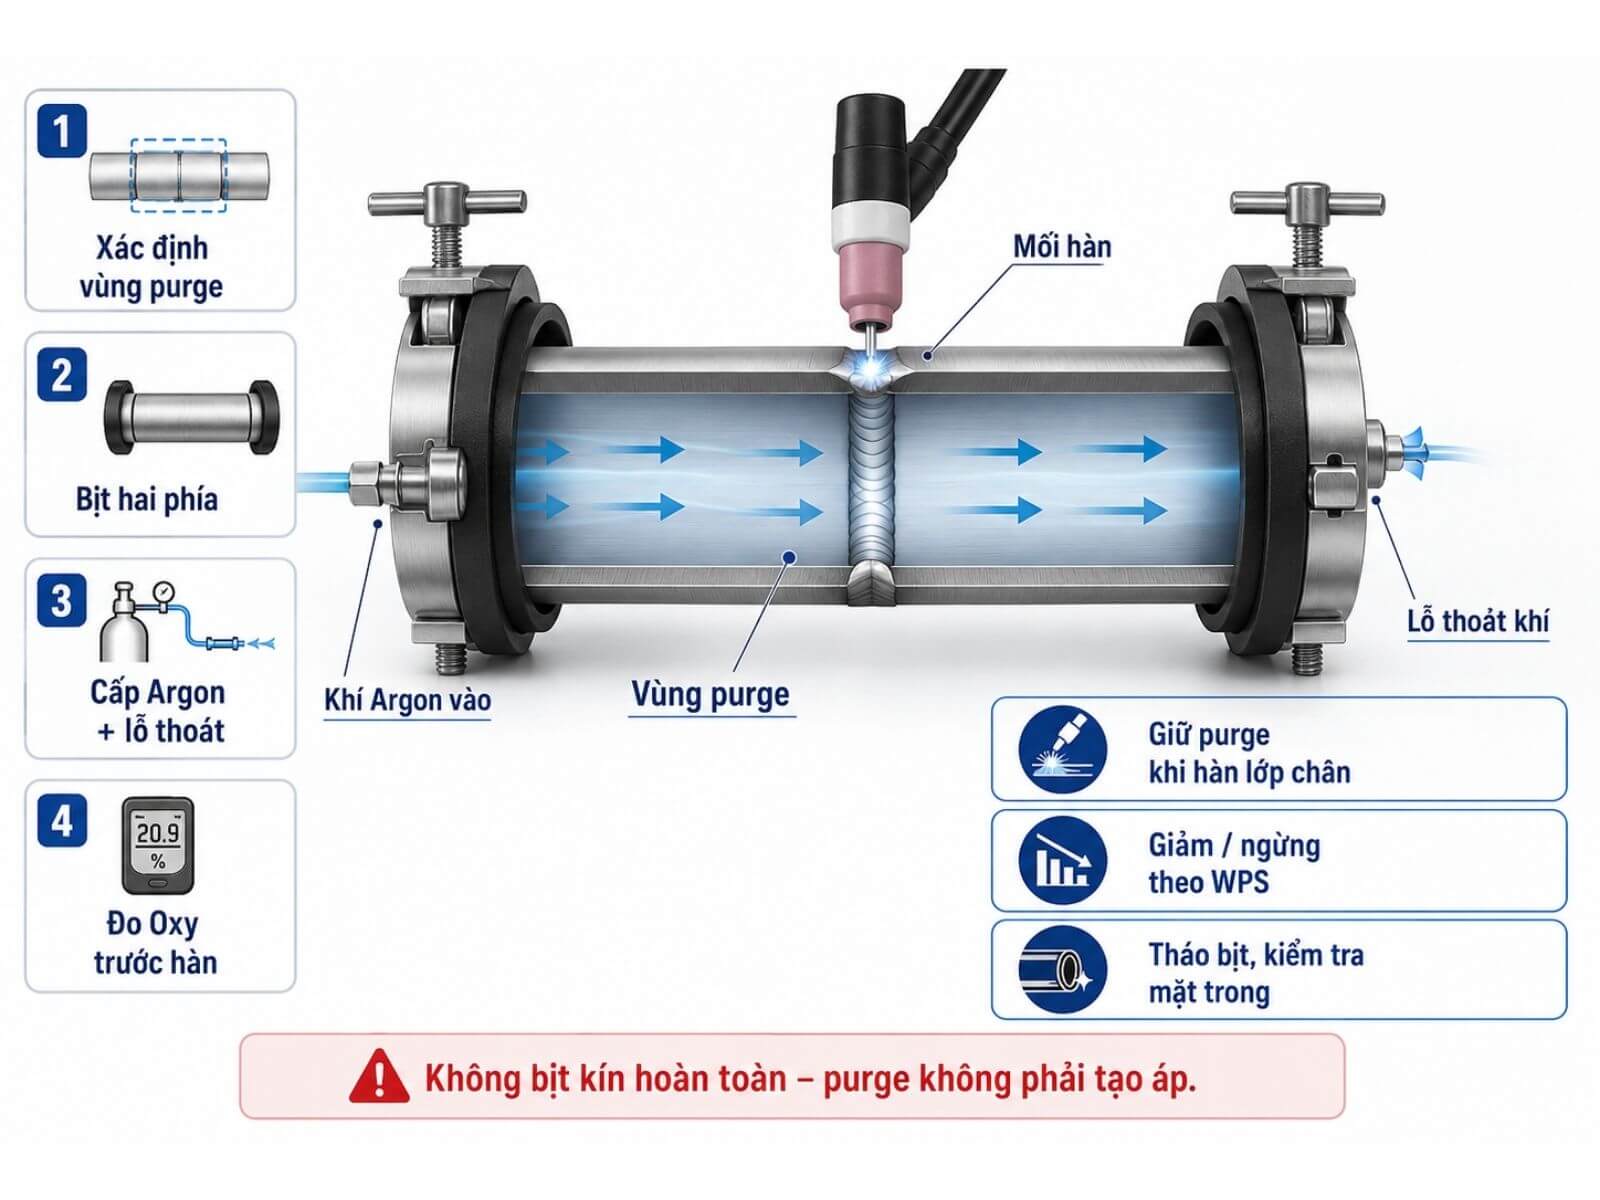
Cách purge mặt sau khi hàn TIG đường ống inox
Lưu lượng và thời gian purge Argon được xác định thế nào?
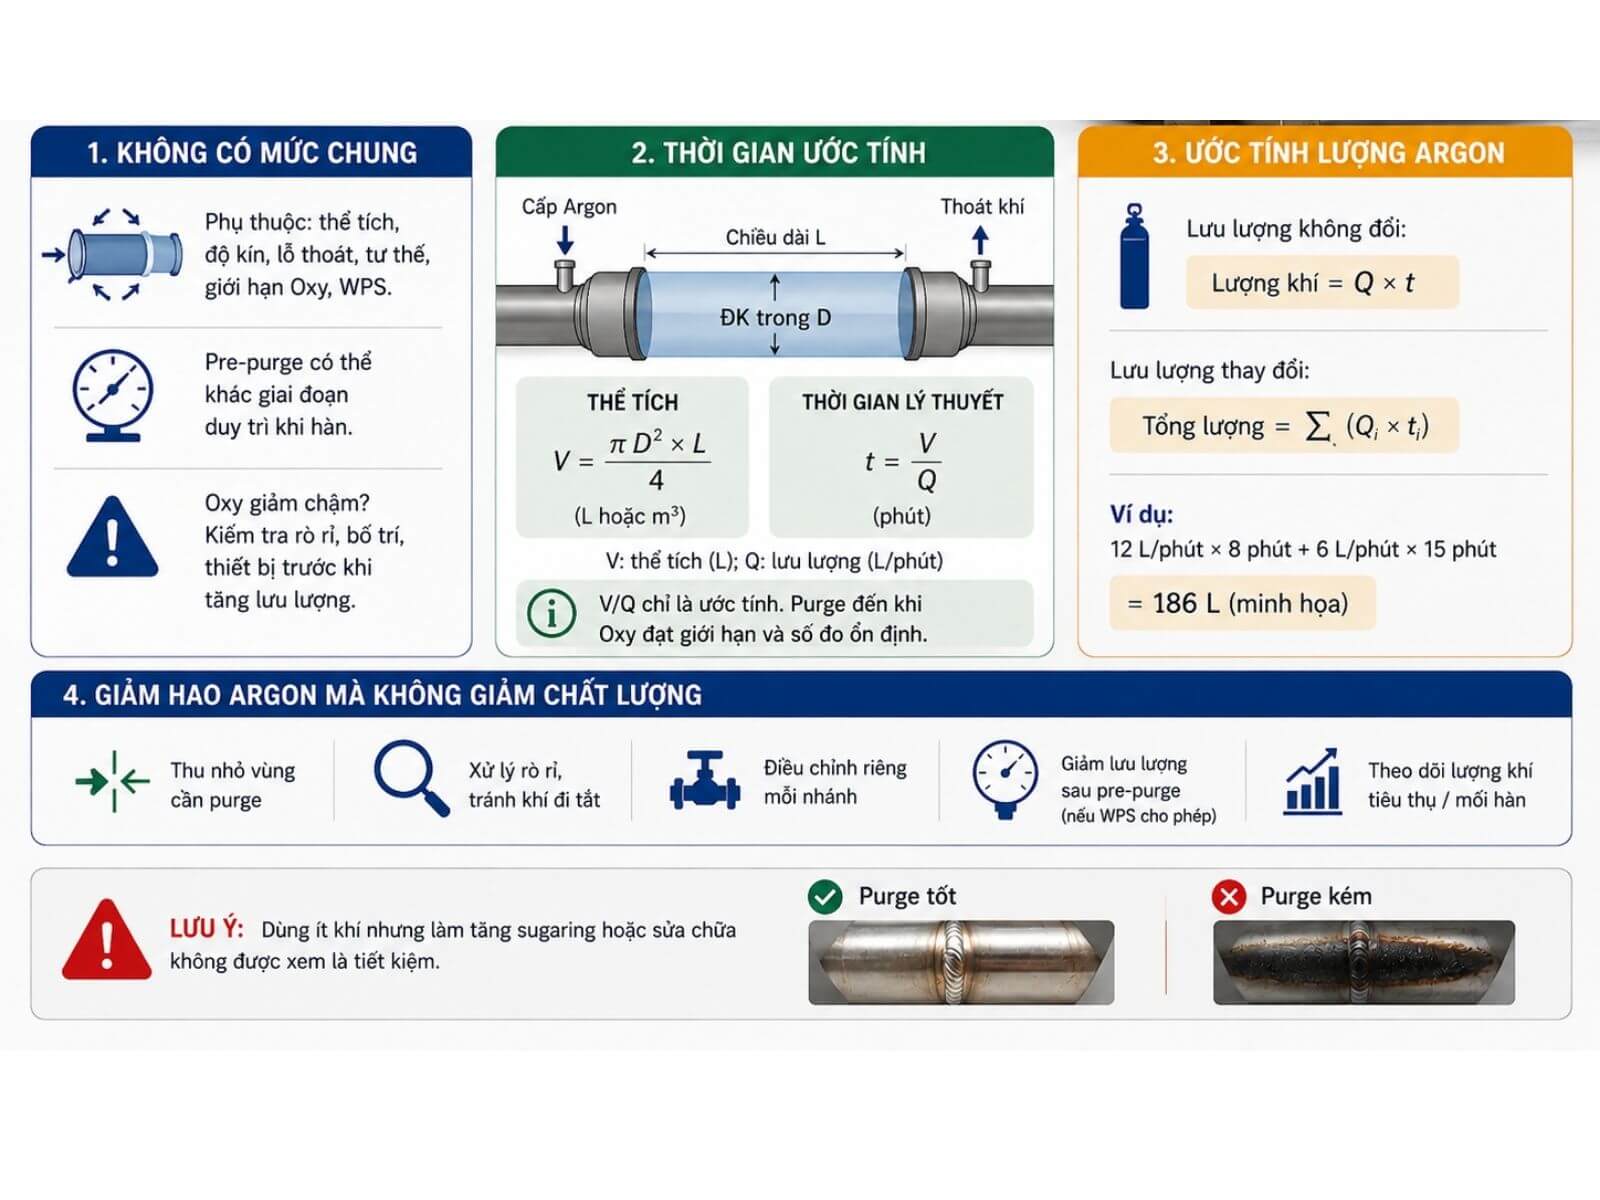
Khi purge mặt sau mối hàn TIG inox, không có một mức lưu lượng hoặc thời gian cấp Argon dùng chung cho mọi đường ống.
Thông số phải đủ để thay thế không khí và duy trì môi trường bảo vệ nhưng không gây nhiễu động hoặc áp suất dư.
Vì sao không có một mức lưu lượng chung?
Lưu lượng phụ thuộc vào thể tích vùng purge, độ kín, kích thước lỗ thoát, nhánh chết, tư thế ống, giới hạn Oxy và WPS. Giai đoạn pre-purge cũng có thể dùng mức khác với giai đoạn duy trì khi hàn.
Nếu Oxy giảm chậm, trước tiên cần kiểm tra độ kín, vị trí đầu cấp – đầu thoát, nhánh chết, dây lấy mẫu và tình trạng máy đo. Chỉ điều chỉnh lưu lượng sau khi đã loại trừ các nguyên nhân này.
Thời gian purge có thể ước tính như thế nào?
Nếu khoang purge gần giống một đoạn ống hình trụ, thể tích có thể ước tính:
V = π × D² × L / 4
Trong đó:
- V là thể tích vùng purge.
- D là đường kính trong của ống.
- L là chiều dài vùng giữa hai điểm bịt.
Nếu D và L tính bằng mét, V có đơn vị m³; 1 m³ = 1.000 L.
Thời gian lý thuyết để cấp lượng Argon bằng một lần thể tích khoang:
t = V / Q
Trong đó
- t là thời gian (phút)
- V là thể tích (lít)
- Q là lưu lượng Argon (lít/phút).
Kết quả V/Q chỉ là ước tính hình học. Thực tế còn chịu ảnh hưởng của hòa trộn khí, rò rỉ, nhánh chết, khí đi tắt và mức Oxy phải đạt. Không dùng V/Q làm thời điểm tự động bắt đầu hàn. Khi có yêu cầu kiểm soát chặt, nên tiếp tục purge đến khi máy đo Oxy đạt giới hạn quy định và số đo ổn định.
Có thể ước tính lượng khí Argon purge như thế nào?
Nếu lưu lượng không đổi:
Lượng Argon purge (L) = Lưu lượng purge (L/phút) × Tổng thời gian cấp khí (phút)
Nếu lưu lượng thay đổi theo từng giai đoạn:
Tổng lượng Argon = Q₁ × t₁ + Q₂ × t₂ + Q₃ × t₃ + …
Ví dụ minh họa:
Pre-purge: 12 L/phút trong 8 phút.
Hàn và duy trì bảo vệ: 6 L/phút trong 15 phút.
Lượng Argon: 12 × 8 + 6 × 15 = 186 L.
Các con số trên chỉ minh họa cách tính, không phải mức lưu lượng hay thời gian khuyến nghị cho một đường ống cụ thể.
Cách giảm hao Argon mà không giảm chất lượng
Ưu tiên giảm thể tích purge, xử lý điểm rò và bố trí dòng khí hợp lý thay vì chỉ hạ lưu lượng. Có thể:
- Thu nhỏ hợp lý vùng cần purge và dùng bộ purge đúng kích thước.
- Xử lý điểm rò, tránh khí đi tắt và không purge toàn bộ chiều dài nếu không cần.
- Tách khả năng điều chỉnh nhánh mỏ TIG và nhánh purge.
- Chỉ giảm lưu lượng sau pre-purge khi WPS cho phép.
- Theo dõi lượng Argon tiêu thụ trên số mối hàn đạt để phát hiện hao khí bất thường.
Một phương án dùng ít khí nhưng làm tăng tỷ lệ sugaring hoặc sửa chữa không được xem là tiết kiệm.
Lưu lượng và thời gian purge Argon được xác định thế nào?
Đánh giá mặt sau mối hàn sau khi purge
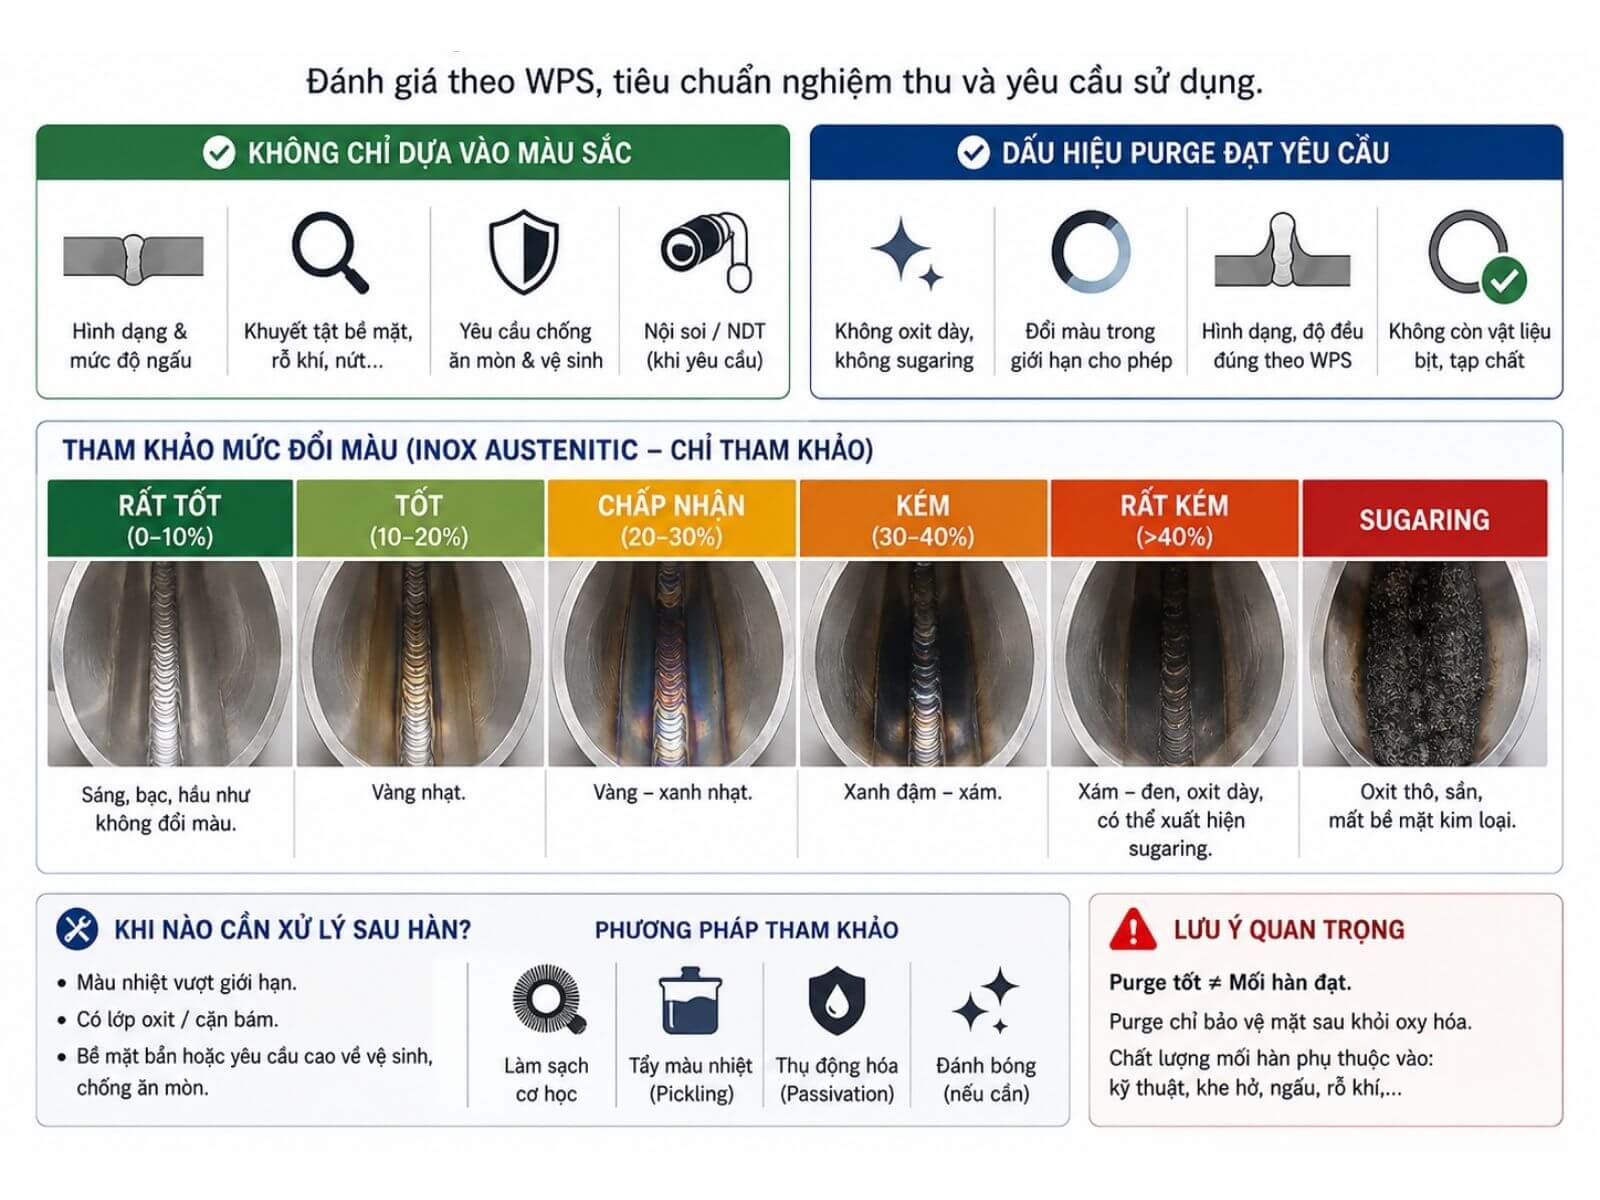
Sau khi purge mặt sau mối hàn TIG inox và hoàn tất hàn, mặt trong đường ống cần được đánh giá theo WPS, tiêu chuẩn nghiệm thu và yêu cầu sử dụng. Màu sắc phản ánh một phần mức oxy hóa nhưng không đủ để xác nhận toàn bộ chất lượng chân mối hàn.
Dựa vào màu sắc có đủ để kết luận không?
Không hoàn toàn. Cần xem thêm hình dạng chân mối hàn, mức độ ngấu, khuyết tật bề mặt, yêu cầu chống ăn mòn, độ nhám và kết quả nội soi hoặc NDT khi được chỉ định.
Ánh sáng, độ bóng và tình trạng vệ sinh có thể làm màu trông khác nhau. Một chân mối hàn sáng vẫn có thể thiếu ngấu, lõm hoặc rỗ; ngược lại, màu nhiệt cũng không tự cho biết chính xác mức suy giảm khả năng chống ăn mòn.
Dấu hiệu purge đạt yêu cầu
Purge có thể được xem là phù hợp khi:
- Không xuất hiện lớp oxit dày, thô hoặc sugaring.
- Mức đổi màu nằm trong giới hạn được chấp nhận.
- Chân mối hàn có hình dạng, độ đều và kích thước phù hợp với WPS.
- Không còn vật liệu bịt, tạp chất hoặc dị vật trong ống.
Cần phân biệt purge đạt với mối hàn đạt. Purge tốt không thể khắc phục sai khe hở, thiếu ngấu, rỗ khí hoặc kỹ thuật hàn không phù hợp.
Khi nào cần làm sạch hoặc xử lý sau hàn?
Mặt sau có thể cần xử lý thêm khi màu nhiệt vượt giới hạn, có lớp oxit/cặn bám, bề mặt bị nhiễm bẩn hoặc hệ thống có yêu cầu cao về chống ăn mòn và vệ sinh.
Phương pháp có thể gồm làm sạch cơ học, tẩy màu nhiệt, pickling, passivation hoặc đánh bóng tùy vật liệu và tiêu chí sản phẩm. Purge đúng giúp giảm công đoạn xử lý nhưng không thay thế yêu cầu làm sạch và kiểm tra sau hàn.
Đánh giá mặt sau mối hàn sau khi purge
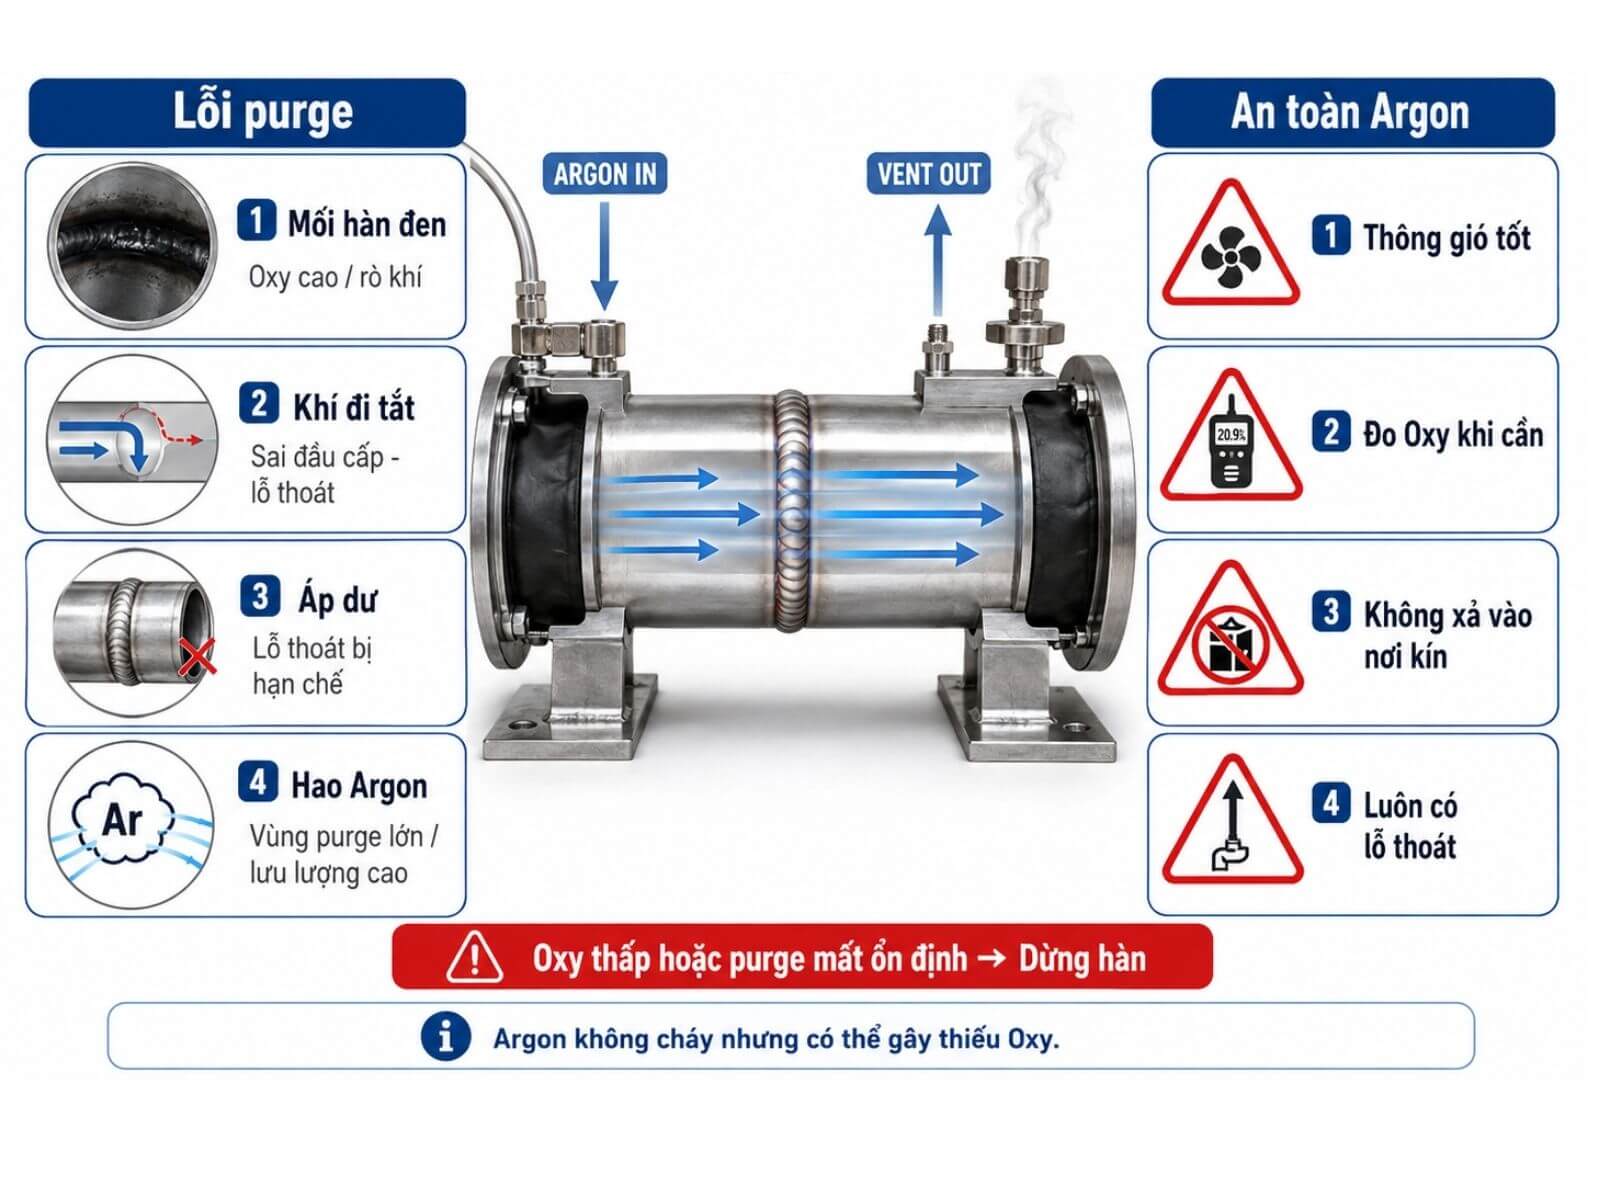
Những lỗi thường gặp khi purge khí Argon
Hiện tượng | Nguyên nhân có thể | Hướng kiểm tra |
Mặt trong mối hàn đen, sần | Oxy còn cao, ngừng khí sớm hoặc không khí lọt vào | Kiểm tra độ kín, Oxy và thời điểm ngừng purge |
Một phía đẹp, một phía đen | Dòng khí đi tắt hoặc có vùng chết | Kiểm tra đầu cấp, lỗ thoát và nhánh chết |
Chân mối hàn lõm/biến dạng | Áp suất purge quá lớn hoặc lỗ thoát bị hạn chế | Kiểm tra áp dư và đường thoát |
Tiêu thụ quá nhiều Argon | Vùng purge lớn, điểm bịt rò hoặc lưu lượng cao | Thu nhỏ thể tích, xử lý rò, kiểm tra lưu lượng |
Khí tại mỏ TIG yếu khi mở purge | Hai nhánh ảnh hưởng lẫn nhau | Kiểm tra bộ chia, bộ điều áp và lưu lượng từng nhánh |
Oxy giảm chậm hoặc tăng trở lại | Rò, vùng chết, khí đi tắt hoặc lấy mẫu sai | Kiểm tra điểm bịt, hướng dòng và vị trí lấy mẫu |
Mối hàn đổi màu sau khi ngừng khí | Ngừng purge khi chân mối hàn còn nóng | Duy trì khí đến thời điểm quy trình cho phép |
Máy đo Oxy/lưu lượng không ổn định | Cảm biến, dây hoặc thiết bị đo có vấn đề | Kiểm tra hiệu chuẩn, dây dẫn và dải đo |
Khi nào phải dừng hàn để xử lý?
Cần dừng hàn khi Oxy vượt giới hạn, lưu lượng mất ổn định, vật liệu bịt dịch chuyển, lỗ thoát bị tắc, vùng purge tăng áp hoặc chân mối hàn bắt đầu chuyển xám đậm/đen và xuất hiện sugaring.
Chỉ tiếp tục sau khi xác định nguyên nhân, khôi phục điều kiện purge và đối chiếu lại với WPS hoặc quy trình chất lượng.
Những lỗi thường gặp khi purge khí Argon
An toàn khi sử dụng Argon để purge
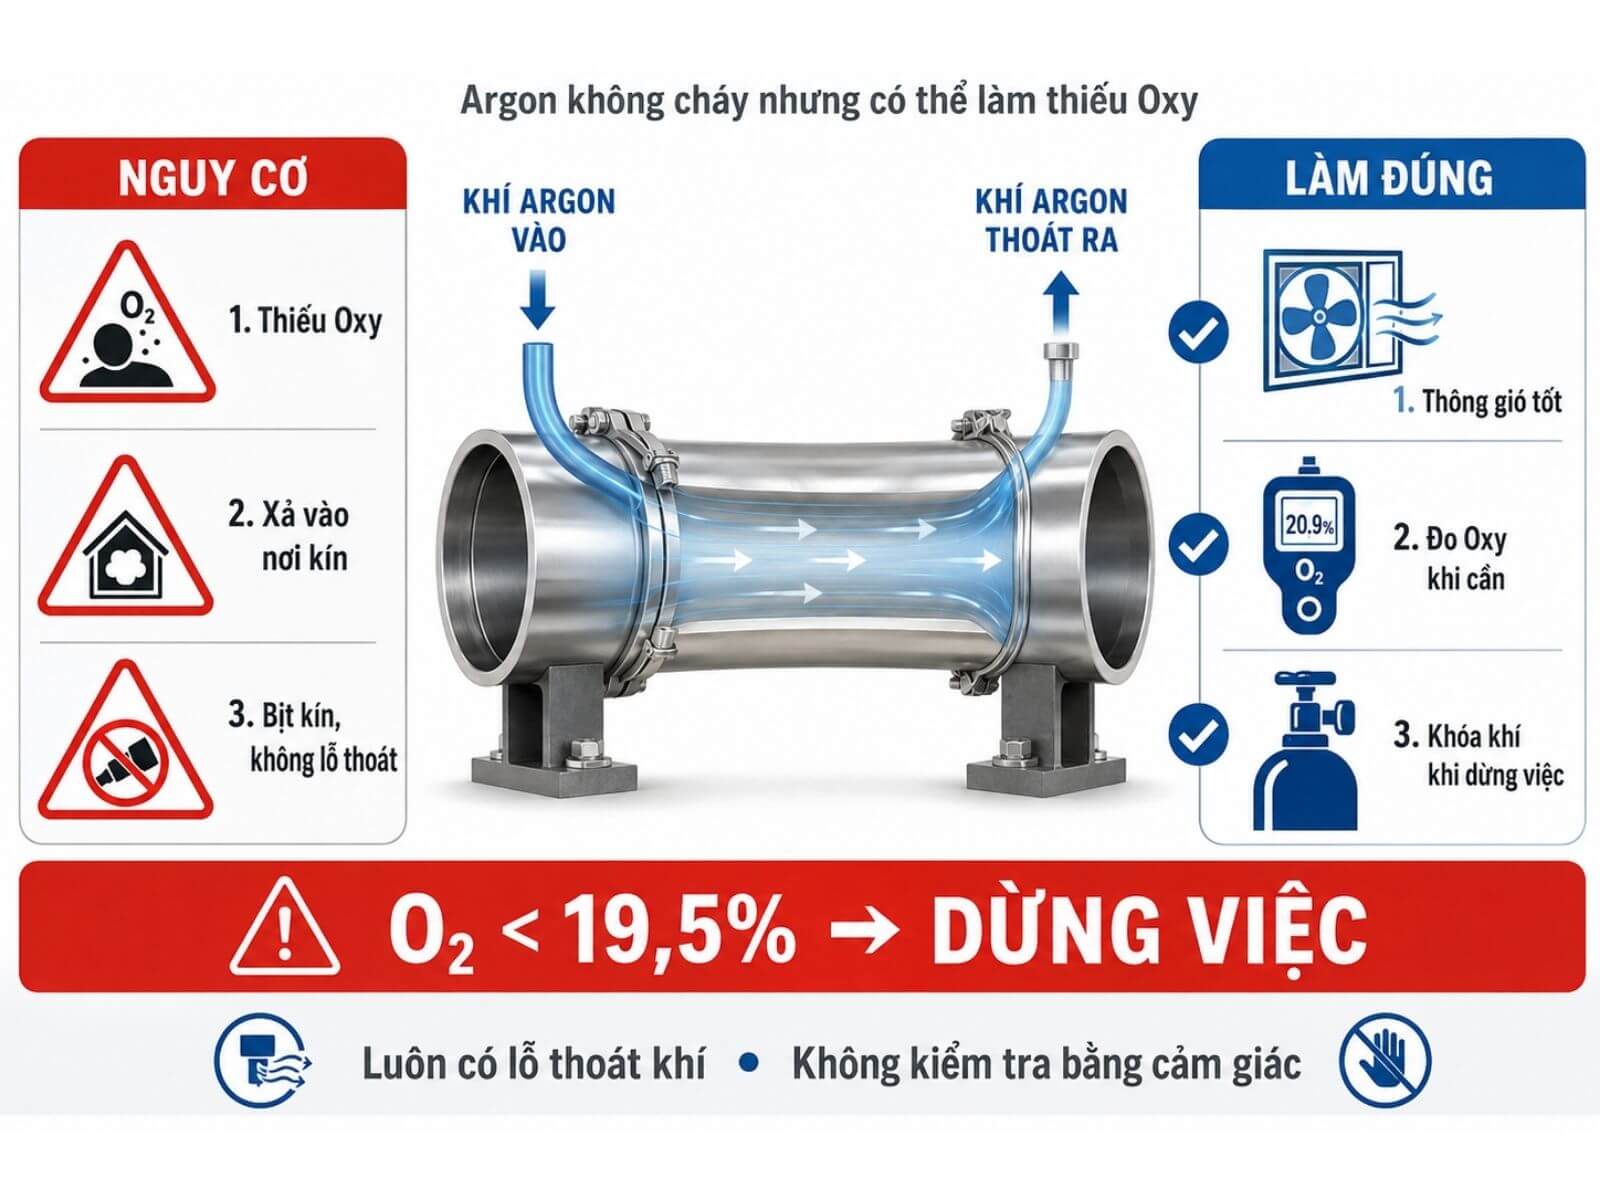
Argon không cháy và không phải khí độc theo nghĩa thông thường, nhưng có thể gây tử vong nếu tích tụ và làm giảm nồng độ Oxy. Trước khi purge cần đánh giá thông gió, vị trí xả khí và nguy cơ hình thành không gian hạn chế.
Argon có thể gây thiếu Oxy như thế nào?
Argon thoát vào bồn, hố kỹ thuật, phòng kín hoặc khu vực thông gió kém có thể thay thế không khí. Nguy cơ khó nhận biết vì khí không có màu hoặc mùi cảnh báo và người lao động không thể đánh giá nồng độ Oxy bằng cảm giác.
Các nguyên tắc chính:
- Bố trí thông gió phù hợp tại khu vực hàn và vị trí xả.
- Không đưa đầu vào bồn, đường ống hoặc vùng kín để kiểm tra bằng cảm giác.
- Dùng máy đo Oxy khi đánh giá rủi ro hoặc quy trình yêu cầu.
- Không để dây purge tiếp tục xả khí khi công việc dừng và không có giám sát.
- Áp dụng giấy phép làm việc, giám sát khí và phương án cứu hộ khi liên quan không gian hạn chế.
Không nên chỉ dựa vào việc Argon nặng hơn không khí để dự đoán nơi khí tích tụ; quạt, đối lưu và chuyển động trong khu vực có thể làm khí phân bố sang vị trí khác.
Theo OSHA, môi trường có nồng độ Oxy dưới 19,5% theo thể tích được xem là thiếu Oxy. Việc kiểm soát phải đồng thời tuân theo quy định tại nơi làm việc và quy trình của đơn vị.
Những thao tác không nên làm
Thao tác không an toàn | Rủi ro | Cách thực hiện phù hợp |
Bịt kín hoàn toàn rồi tiếp tục cấp Argon | Tích tụ áp suất, bung vật liệu bịt | Luôn bố trí đường thoát |
Xả Argon vào không gian hạn chế | Giảm Oxy, nguy cơ ngạt | Dẫn khí đến vị trí thông thoáng |
Đưa đầu vào bồn/đường ống để kiểm tra | Có thể bất tỉnh trong môi trường thiếu Oxy | Kiểm tra từ bên ngoài bằng thiết bị phù hợp |
Dùng Oxy để purge | Tăng oxy hóa và nguy cơ cháy | Chỉ dùng khí được quy trình phê duyệt |
Tự thay Argon bằng Ar–CO2 | Có thể ảnh hưởng luyện kim và nghiệm thu | Chỉ thay khí khi WPS cho phép |
Mở lưu lượng lớn để purge nhanh | Tạo khí rối, áp dư, hao Argon | Dùng mức đã xác lập cho hệ thống |
Hàn trên đường ống chưa làm sạch/cô lập | Có thể còn môi chất nguy hiểm | Làm sạch và xác nhận an toàn trước hàn |
Để bình Argon không được cố định | Bình có thể đổ, làm hư van hoặc gây va đập | Dựng đứng và cố định chắc chắn |
Để purge hoạt động không giám sát | Argon có thể tích tụ ngoài dự kiến | Khóa nguồn khi ngừng việc |
Nếu nghi ngờ khu vực thiếu Oxy, phải dừng công việc và thực hiện phương án khẩn cấp của đơn vị. Không tự đi vào vùng nguy hiểm để cứu người nếu chưa có đào tạo, thiết bị và phương án cứu hộ phù hợp.
An toàn khi sử dụng Argon để purge
Câu hỏi thường gặp về purge Argon
Purge inox nên dùng khí gì?
Argon tinh khiết là loại khí được sử dụng phổ biến để purge mặt sau mối hàn TIG inox. Một số vật liệu hợp kim cao có thể dùng hỗn hợp khác, nhưng thành phần phải đúng theo WPS hoặc quy trình đã được thẩm định.
Có dùng khí Nitơ để purge inox được không?
Có thể trong một số ứng dụng, nhưng không nên tự thay Argon bằng Nitơ. Khả năng sử dụng phụ thuộc vào mác inox, vật liệu hàn và yêu cầu luyện kim; với duplex hoặc super duplex, thành phần Nitơ nếu có phải được kiểm soát theo WPS.
Có cần purge khi hàn TIG tấm inox không?
Có thể cần khi liên kết thấu hoàn toàn và mặt sau phải được bảo vệ khỏi oxy hóa. Có thể dùng hộp, máng hoặc đồ gá tạo khoang purge, nhưng vẫn phải bố trí đường cấp và đường thoát phù hợp.
Kết luận
Purge mặt sau mối hàn TIG inox bằng khí Argon giúp hạn chế oxy hóa và bảo vệ vùng chân mối hàn trong quá trình hàn. Hiệu quả phụ thuộc vào thể tích purge, độ kín, đường cấp – thoát, nồng độ Oxy và thời điểm ngừng khí; mọi thông số phải đối chiếu với WPS và tiêu chí nghiệm thu.
Xưởng cần mua, nạp hoặc đổi bình khí Argon có thể liên hệ Khí Việt Tâm qua Hotline/Zalo 093.818.1959 để được tư vấn dung tích bình và phương án cấp khí.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay