Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Khí Trộn Argon Và CO2: Nên Chọn Tỷ Lệ Bao Nhiêu Hàn MIG?
Trong hàn MIG, lựa chọn đúng tỷ lệ khí trộn Argon và CO2 ảnh hưởng trực tiếp đến độ ổn định của hồ quang, lượng bắn tóe, độ ngấu và chi phí sản xuất. Nhiều xưởng vẫn sử dụng CO2 100% để tiết kiệm chi phí, nhưng khi yêu cầu về chất lượng mối hàn và năng suất ngày càng cao, hỗn hợp Argon – CO2 đang trở thành lựa chọn phổ biến hơn.
Vậy thì nên dùng 75/25, 80/20, 90/10 hay 95/5? Khí Việt Tâm sẽ giúp bạn hiểu ưu điểm của từng tỷ lệ và cách lựa chọn phù hợp với từng nhu cầu hàn MIG thực tế.
Cách chọn tỷ lệ khí trộn Argon và CO2 hàn MIG
Vì sao hàn MIG ngày càng sử dụng khí trộn Argon và CO2?
Trong hàn MIG/MAG hiện đại, hỗn hợp khí Argon-CO2 được sử dụng ngày càng phổ biến nhờ khả năng cân bằng giữa chất lượng mối hàn và chi phí vận hành. So với việc chỉ dùng một loại khí bảo vệ, khí trộn giúp quá trình hàn ổn định và hiệu quả hơn.
Khí CO2 100% còn tồn tại những hạn chế gì?
CO2 nguyên chất có ưu điểm là chi phí thấp và độ ngấu tốt. Tuy nhiên, hồ quang thường kém ổn định hơn, lượng bắn tóe nhiều và bề mặt mối hàn không mịn bằng khi sử dụng khí mix. Điều này làm tăng thời gian làm sạch sau hàn và ảnh hưởng đến tính thẩm mỹ của sản phẩm.
Khí CO2 có ưu điểm là độ ngấu tốt nhưng khi hàn bị bắn tóe nhiều
Trong thực tế hàn thép carbon, CO2 100% thường tạo lượng bắn tóe nhiều hơn so với khí trộn Argon/CO2. Điều này khiến người thợ mất thêm thời gian làm sạch xỉ hàn, đặc biệt với các xưởng sản xuất số lượng lớn.
Nếu mỗi sản phẩm chỉ mất thêm 20-30 giây để vệ sinh sau hàn thì với vài trăm sản phẩm mỗi ngày, tổng thời gian phát sinh là không nhỏ.
Vai trò của Argon trong khí trộn
Argon giúp hồ quang cháy ổn định hơn, giảm lượng bắn tóe và tạo điều kiện để kim loại nóng chảy phân bố đều. Nhờ đó, mối hàn có bề mặt đẹp hơn và quá trình hàn diễn ra dễ kiểm soát hơn.
Vì sao phối trộn Argon và CO2 giúp cải thiện chất lượng mối hàn?
Khí trộn Argon và CO2 kết hợp đúng tỷ lệ sẽ cải thiện mối hàn rõ rệt
Khi kết hợp đúng tỷ lệ, khí trộn Argon và CO2 tận dụng được ưu điểm của cả hai loại khí. Argon giúp ổn định hồ quang và cải thiện hình dạng mối hàn, trong khi CO2 vẫn đảm bảo khả năng ngấu và tối ưu chi phí.
Đây là lý do nhiều xưởng cơ khí và doanh nghiệp sản xuất lựa chọn khí trộn cho các ứng dụng hàn MIG/MAG.
Những tỷ lệ khí trộn Argon và CO2 phổ biến hiện nay
Tùy theo vật liệu, chiều dày và yêu cầu về chất lượng mối hàn, khí trộn Argon và CO2 được phối theo nhiều tỷ lệ khác nhau. Mỗi tỷ lệ sẽ có đặc điểm riêng về độ ngấu, độ bắn tóe và tính thẩm mỹ của mối hàn.
Tỷ lệ khí trộn | Độ ngấu | Độ bắn tóe | Thẩm mỹ mối hàn | Chi Phí |
75% Argon – 25% CO2 | Cao | Trung bình | Khá | Thấp |
80% Argon – 20% CO2 | Tốt | Thấp | Tốt | Trung bình |
90% Argon – 10% CO2 | Khá | Rất thấp | Rất đẹp | Cao |
95% Argon – 5% CO2 | Thấp nhất | Thấp nhất | Đẹp nhất | Rất cao |
Mỗi tỷ lệ khí trộn đều có ưu điểm riêng.
- Tỷ lệ có hàm lượng CO2 cao thường cho độ ngấu tốt hơn nhưng bắn tóe nhiều hơn.
- Ngược lại khi tăng tỷ lệ Argon, hồ quang ổn định hơn, lượng bắn tóe giảm và bề mặt mối hàn đẹp hơn.
Vì vậy, việc lựa chọn nên dựa trên vật liệu, yêu cầu kỹ thuật và chi phí sản xuất của từng xưởng.
Nên chọn tỷ lệ khí trộn Argon và CO2 nào?
Dưới đây là tỷ lệ khí trộn được nhiều xưởng cơ khí lựa chọn theo từng nhu cầu hàn thực tế.
Công việc | Tỷ lệ khuyến nghị | Vì sao |
Hàn thép carbon | 80/20 | Hồ quang ổn định, ít bắn tóe, mối hàn đẹp và được sử dụng phổ biến nhất. |
Hàn kết cấu thép | 75/25 | Tăng khả năng ngấu, phù hợp với vật liệu dày và kết cấu chịu lực. |
Hàn thép tấm mỏng | 90/10 | Giảm bắn tóe, hạn chế cháy thủng và dễ kiểm soát hồ quang. |
Hàn robot tự động | 90/10 hoặc 92/8 | Hồ quang ổn định, chất lượng mối hàn đồng đều, phù hợp sản xuất liên tục. |
Hàn yêu cầu tính thẩm mỹ cao | 95/5 | Giảm bắn tóe, bề mặt mối hàn đẹp và ít phải xử lý sau hàn. |
Chọn đúng tỷ lệ khí ngay từ đầu giúp giảm bắn tóe, rút ngắn thời gian làm sạch và thiết lập thông số hàn nhanh hơn, đặc biệt khi sản xuất số lượng lớn.
Mỗi công việc sẽ có tỷ lệ trộn khí Argon và CO2 khác nhau
Trong thực tế, nhiều xưởng hàn thép carbon lựa chọn tỷ lệ 80% Argon – 20% CO2 vì đáp ứng tốt cả chất lượng mối hàn lẫn chi phí sản xuất.
Những sai lầm khi lựa chọn tỷ lệ khí trộn
Nhiều người lựa chọn khí trộn Argon và CO2 dựa trên kinh nghiệm truyền miệng hoặc chi phí mà chưa hiểu rõ đặc tính của từng tỷ lệ. Điều này có thể làm giảm chất lượng mối hàn và tăng chi phí sản xuất.
Lầm tưởng 1: Chỉ cần chọn loại khí rẻ nhất là tiết kiệm chi phí.
Sự thật: Mỗi công việc cần một tỷ lệ khí khác nhau. Nếu chỉ chọn theo giá, chi phí xử lý sau hàn, lượng bắn tóe và thời gian gia công có thể còn cao hơn.
Tiết kiệm tiền khí nhưng tăng thời gian gia công chưa chắc giúp giảm chi phí sản xuất.
Lầm tưởng 2: Hàm lượng Argon càng cao thì mối hàn càng tốt.
Sự thật: Argon cao giúp hồ quang ổn định và giảm bắn tóe, nhưng không phải ứng dụng nào cũng cần. Với nhiều công việc hàn thép carbon, tỷ lệ 80/20 hoặc 75/25 đã đáp ứng tốt yêu cầu kỹ thuật.
Lầm tưởng 3: CO2 càng nhiều thì càng có lợi.
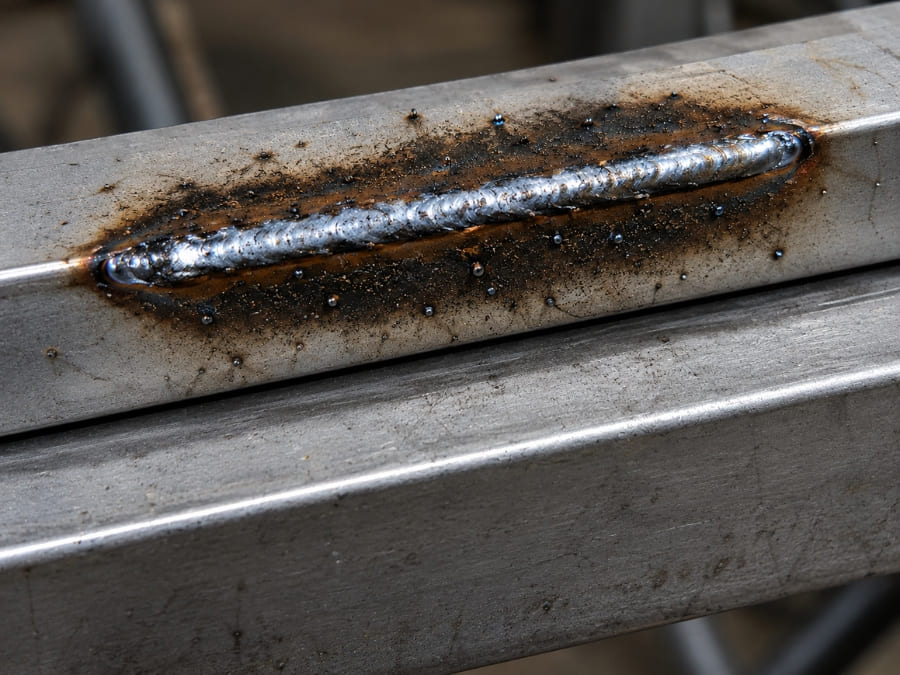
Khí hàn MIG tỷ lệ 100% CO2 ngấu tốt nhưng không sạch
Sự thật: Tăng hàm lượng CO2 có thể cải thiện độ ngấu và giảm chi phí khí, nhưng đồng thời làm tăng lượng bắn tóe và thời gian vệ sinh mối hàn.
Độ ngấu cao không đồng nghĩa với hiệu quả sản xuất cao.
Lầm tưởng 4: Chỉ cần thay đổi tỷ lệ khí là không cần điều chỉnh máy hàn.
Sự thật: Khi thay đổi khí trộn Argon và CO2, người vận hành nên kiểm tra và điều chỉnh thông số hàn phù hợp để đảm bảo hồ quang ổn định và chất lượng mối hàn.
Khí thay đổi thì thông số hàn cũng cần được tối ưu tương ứng.
Khi nào nên chuyển từ CO2 sang khí mix?
Không phải mọi công việc hàn MIG đều cần sử dụng khí trộn Argon và CO2. Tuy nhiên, nếu đang gặp một trong những tình huống dưới đây, bạn nên cân nhắc chuyển sang khí trộn để nâng cao hiệu quả hàn.
Bạn đang mất nhiều thời gian làm sạch mối hàn?
Khí trộn Argon và CO2 giúp giảm lượng bắn tóe so với CO2 100%, từ đó rút ngắn thời gian làm sạch và nâng cao năng suất.
Bạn cần tăng năng suất cho dây chuyền?
Tỷ lệ Argon 90% và CO2 10% thích hợp cho sản xuất dây chuyền liên tục
Với robot hàn hoặc dây chuyền sản xuất liên tục, khí trộn 90/10 giúp hồ quang ổn định hơn, giảm thời gian dừng máy để vệ sinh béc hàn và xử lý bắn tóe, từ đó nâng cao năng suất tổng thể.
Bạn muốn cân bằng giữa chất lượng và chi phí?
Thay vì chỉ sử dụng CO2 100% hoặc Argon tinh khiết, hỗn hợp Argon và CO2 là giải pháp giúp tối ưu cả chất lượng mối hàn lẫn chi phí vận hành trong nhiều ứng dụng thực tế.
Nếu xưởng thường xuyên hàn thép carbon với số lượng lớn, chuyển từ CO2 100% sang khí trộn thường giúp giảm công đoạn làm sạch, nâng cao chất lượng mối hàn và tối ưu tổng chi phí sản xuất.
Câu hỏi thường gặp
Tỷ lệ khí trộn Argon và CO2 nào được sử dụng phổ biến nhất?
Tỷ lệ 80% Argon – 20% CO2 là lựa chọn phổ biến trong hàn MIG thép carbon. Tỷ lệ này cân bằng giữa độ ngấu, độ ổn định của hồ quang, lượng bắn tóe và chi phí sử dụng.
80% Argon – 20% CO2 có phải là tỷ lệ tốt nhất không?
Không. Không có tỷ lệ nào phù hợp với mọi công việc. Tỷ lệ 80/20 đáp ứng tốt nhiều ứng dụng phổ biến, nhưng với hàn kết cấu, thép mỏng hoặc sản xuất tự động, các tỷ lệ khác có thể mang lại hiệu quả cao hơn.
75% Argon – 25% CO2 có hàn được inox không?
Không nên. Tỷ lệ 75/25 chủ yếu được sử dụng cho hàn MIG thép carbon và thép kết cấu. Đối với inox, nên sử dụng khí bảo vệ chuyên dụng theo khuyến nghị của nhà sản xuất vật liệu và dây hàn để đảm bảo chất lượng mối hàn.
Robot hàn MIG thường dùng khí trộn 90/10 hay 92/8?
90% Argon – 10% CO2 là tỷ lệ được sử dụng phổ biến nhất cho robot hàn MIG nhờ hồ quang ổn định, ít bắn tóe và dễ thiết lập thông số.
Với một số dây chuyền yêu cầu chất lượng mối hàn cao hoặc muốn giảm bắn tóe hơn nữa, tỷ lệ 92% Argon – 8% CO2 cũng được nhiều doanh nghiệp lựa chọn.
Có thể tự pha khí trộn Argon và CO2 không?
Tự pha trộn khí Argon CO2 nhiều rủi ro tiềm ẩn và hàn không ổn định
Không nên. Khí trộn Argon và CO2 cần được phối trộn bằng hệ thống chuyên dụng để đảm bảo đúng tỷ lệ và chất lượng khí. Việc tự pha trộn không chỉ làm sai thành phần khí mà còn tiềm ẩn rủi ro về an toàn và ảnh hưởng đến chất lượng mối hàn.
Việc phối trộn sai tỷ lệ có thể làm hồ quang không ổn định, tăng bắn tóe và ảnh hưởng trực tiếp đến chất lượng mối hàn.
Kết bài
Không có một tỷ lệ khí trộn Argon và CO2 nào phù hợp cho tất cả công việc hàn MIG. Mỗi tỷ lệ đều có ưu điểm riêng về độ ngấu, độ ổn định của hồ quang, lượng bắn tóe và chi phí sử dụng. Việc lựa chọn đúng hỗn hợp khí ngay từ đầu sẽ giúp nâng cao chất lượng mối hàn, giảm thời gian xử lý sau hàn và tối ưu hiệu quả sản xuất.
Nếu bạn chưa biết nên sử dụng 75% Argon – 25% CO2, 80% Argon – 20% CO2, hay 90% Argon – 10% CO2, hãy liên hệ Khí Việt Tâm để được tư vấn tỷ lệ phù hợp với vật liệu, phương pháp hàn và quy trình sản xuất của doanh nghiệp.
Chúng tôi cung cấp khí trộn hàn MIG với tỷ lệ ổn định, nguồn khí đạt chất lượng và hỗ trợ giao hàng nhanh cho xưởng cơ khí, nhà máy và công trình tại TP.HCM cùng các khu vực lân cận.
Hotline/Zalo: 093.818.1959
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay