 Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
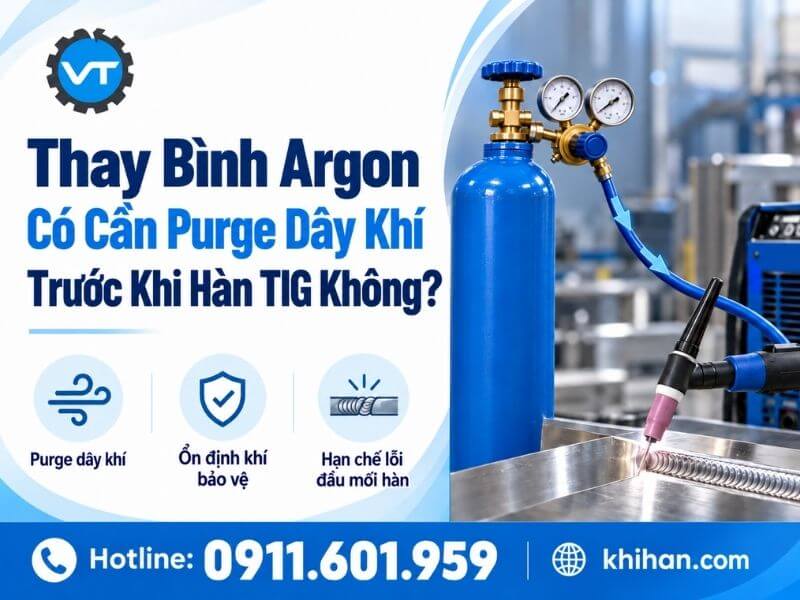
Thay Bình Argon Có Cần Purge Dây Khí Trước Khi Hàn TIG Không?
Sau khi thay bình Argon, nên kiểm tra độ kín và cho Argon chảy qua đường cấp khí trước khi bắt đầu hàn TIG, đặc biệt khi đầu nối, bộ điều áp hoặc dây dẫn đã tiếp xúc với không khí trong quá trình tháo lắp. Thao tác này giúp đẩy lượng không khí còn trong đường khí, hạn chế nguy cơ ảnh hưởng đến lớp khí bảo vệ khi bắt đầu hàn.
Không nên tạo hồ quang chỉ để thay thế bước purge. Thời gian cấp khí cần thiết phụ thuộc vào chiều dài, đường kính dây, cấu hình máy và phạm vi đường khí đã bị mở. Người vận hành nên sử dụng chức năng Gas Test/Purge hoặc phương thức cấp khí được nhà sản xuất hướng dẫn, thay vì áp dụng một số giây cố định cho mọi hệ thống.
Thay Bình Argon Có Cần Purge Dây Khí Trước Khi Hàn TIG Không?
Purge dây khí Argon trước khi hàn TIG là gì?
Purge dây khí Argon trước khi hàn TIG là thao tác cho Argon đi qua bộ điều áp, dây dẫn, van điện từ và mỏ hàn trước khi tạo hồ quang. Tùy thiết kế của máy, người vận hành có thể sử dụng chức năng kiểm tra khí, cấp khí thủ công hoặc chế độ được nhà sản xuất hướng dẫn.
Mục đích của thao tác này là thay thế phần không khí còn tồn tại trong đường cấp khí hoặc có thể lọt vào khi thay bình. Nhờ đó, dòng khí đầu tiên đến vùng hàn chứa ít Oxy, Nitơ và hơi ẩm hơn, giúp hạn chế nguy cơ Oxy hóa, rỗ khí hoặc nhiễm bẩn điện cực Tungsten khi bắt đầu hàn.
Cần phân biệt purge đường khí với pre-flow và purge mặt sau mối hàn. Purge đường khí nhằm thay thế không khí trong tuyến cấp Argon, pre-flow là thời gian máy cấp khí trước khi tạo hồ quang trong một chu kỳ hàn. Còn purge mặt sau mối hàn là quá trình cấp khí bảo vệ vào vùng phía sau mối hàn, thường gặp khi hàn ống inox.
Vì sao nên purge dây khí sau khi thay bình Argon?
Với hệ thống sử dụng bộ điều áp lắp trực tiếp trên bình, việc thay bình thường phải tháo kết nối giữa van bình và bộ điều áp. Khi đầu nối tiếp xúc với môi trường bên ngoài, không khí có thể lọt vào phần đường khí đã mở. Nếu bắt đầu hàn ngay, lượng khí tồn dư này có thể đi đến mỏ trước khi Argon tạo được dòng bảo vệ ổn định.
Không khí chứa Oxy, Nitơ và hơi ẩm. Khi tiếp xúc với điện cực Tungsten, hồ quang hoặc vũng kim loại nóng chảy, các thành phần này có thể góp phần gây:
- Mối hàn đầu tiên bị đen hoặc Oxy hóa mạnh.
- Xuất hiện rỗ khí hoặc tạp chất.
- Điện cực Tungsten bị đổi màu, nhiễm bẩn.
- Hồ quang và lớp khí bảo vệ thiếu ổn định ở thời điểm bắt đầu.
Purge giúp Argon thay thế phần không khí còn trong đường dẫn trước khi tạo hồ quang. Tuy nhiên, nếu khuyết tật vẫn xuất hiện sau khi đã purge đúng cách, cần kiểm tra thêm độ kín của đầu nối, lưu lượng tại mỏ, tình trạng chụp khí, gió lùa và độ sạch của phôi. Không nên mặc định mọi mối hàn bị đen hoặc rỗ đều do thiếu bước purge.
Khi nào cần purge đường khí trước khi hàn?
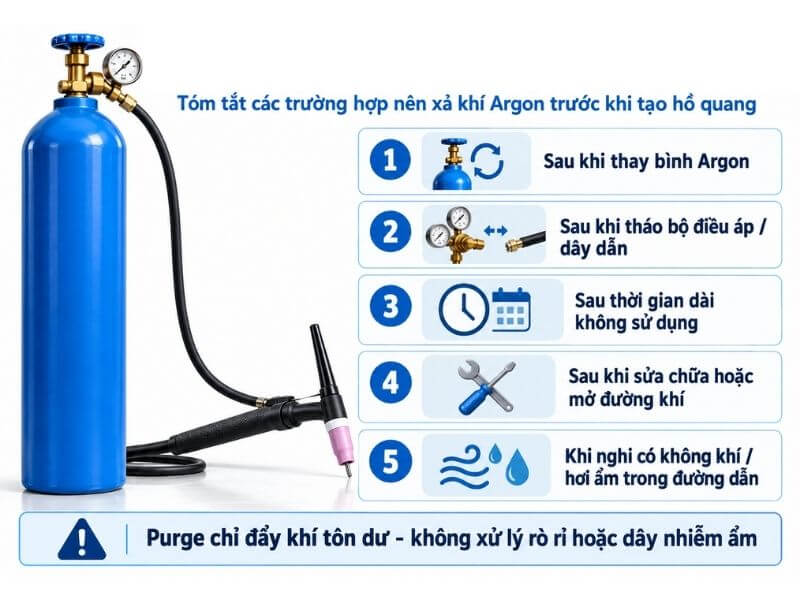
Nên purge đường khí trước khi hàn TIG trong những trường hợp đường cấp Argon đã bị mở, để lâu không hoạt động hoặc có khả năng chứa không khí và hơi ẩm:
- Sau khi thay bình Argon: Thao tác tháo và lắp bộ điều áp làm đầu nối tiếp xúc với không khí, vì vậy cần cho Argon đi qua hệ thống trước khi tạo hồ quang.
- Sau khi tháo lắp hoặc sửa chữa đường cấp khí: Khi thay dây dẫn, bộ điều áp, van điện từ hoặc cụm mỏ khiến tuyến khí tiếp xúc với không khí, cần kiểm tra độ kín sau khi lắp lại và purge theo hướng dẫn của thiết bị.
- Sau thời gian dài không sử dụng máy: Nếu hệ thống bị mất áp hoặc không được bịt kín hoàn toàn, không khí và hơi ẩm có thể tồn tại trong đường dẫn.
- Khi nghi ngờ hệ thống bị nhiễm không khí hoặc hơi ẩm: Các dấu hiệu có thể gồm mối hàn đầu tiên bị Oxy hóa, điện cực Tungsten đổi màu hoặc chất lượng cải thiện sau khi khí chảy một lúc.
Khi nào cần purge đường khí trước khi hàn?
Purge có thể giúp đẩy không khí và hơi ẩm dạng hơi ra khỏi đường cấp khí, nhưng không bảo đảm loại bỏ hoàn toàn nước đọng, hơi ẩm bị giữ trong vật liệu dây hoặc các nguồn nhiễm bẩn liên tục. Nếu mối hàn vẫn xuất hiện khuyết tật sau khi purge, cần kiểm tra độ kín, tình trạng dây dẫn, bộ điều áp, van điện từ và cụm mỏ.
Có thể tham khảo thêm bài viết về hơi ẩm và không khí trong dây dẫn khí để xác định nguyên nhân.
Cách purge dây khí Argon đúng quy trình
Thao tác purge phải được thực hiện theo hướng dẫn của đúng model máy hàn TIG và trong khu vực thông thoáng. Trước khi bắt đầu, cần bảo đảm hệ thống đã được lắp đúng và không có dấu hiệu hư hỏng.
Lưu ý an toàn: Argon không cháy và không độc, nhưng có thể thay thế Oxy trong không khí nếu tích tụ. Chỉ purge tại khu vực thông thoáng, không xả khí vào bồn, hố, phòng kín hoặc không gian hạn chế nếu chưa có biện pháp kiểm soát phù hợp.
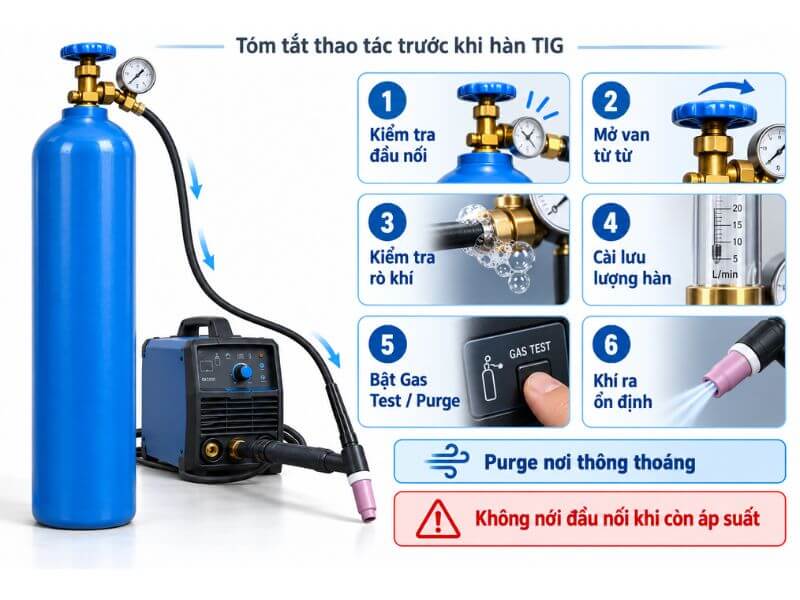
- Kiểm tra và siết đúng các đầu nối: Xác nhận bộ điều áp, dây dẫn và đầu nối đã lắp đúng chuẩn, đúng vị trí. Không siết quá mức hoặc tự thêm băng tan, gioăng nếu kết nối không được thiết kế để sử dụng.
- Mở van bình từ từ: Đứng lệch khỏi hướng mặt đồng hồ và đầu nối khi mở van. Quan sát áp suất và dừng thao tác nếu xuất hiện tiếng xì hoặc dấu hiệu bất thường.
- Kiểm tra độ kín của kết nối: Sau khi cấp áp, sử dụng dung dịch kiểm tra rò rỉ tương thích với thiết bị hoặc phương pháp được nhà sản xuất cho phép để kiểm tra các vị trí vừa tháo lắp. Nếu phát hiện rò rỉ, phải khóa nguồn và xả áp theo đúng quy trình trước khi xử lý. Không nới lỏng đầu nối khi hệ thống đang có áp suất.
Cách purge dây khí Argon đúng quy trình
- Thiết lập lưu lượng theo yêu cầu hàn: Điều chỉnh theo tài liệu của máy, mỏ hàn và quy trình đang sử dụng. Không tăng lưu lượng quá mức với mục đích purge nhanh hơn.
- Bật chức năng Gas Test/Purge: Sử dụng nút kiểm tra khí, chức năng purge hoặc phương thức kích hoạt cấp khí do nhà sản xuất máy hướng dẫn. Không tạo hồ quang chỉ để đẩy không khí khỏi dây. Có thể tham khảo cách Fronius mô tả chức năng Gas Test trên thiết bị của hãng.
Chức năng và thời gian Gas Test khác nhau theo model, không áp dụng thông số của một máy cho toàn bộ hệ thống hàn TIG.
- Cấp Argon theo thời gian purge được hướng dẫn: Cho Argon đi qua đường cấp khí bằng chức năng của máy hoặc phương pháp được nhà sản xuất cho phép. Thời gian thực hiện phải phù hợp với cấu hình đường khí và quy trình hàn đang áp dụng, không tự lấy thời gian của máy khác làm chuẩn.
- Kiểm tra dòng khí tại mỏ trước khi hàn: Kiểm tra dòng khí tại mỏ bằng phương pháp phù hợp với thiết bị, đồng thời xác nhận dây không bị gập, các kết nối không rò rỉ và chụp khí được lắp đúng. Chỉ bắt đầu hàn khi hệ thống cấp khí hoạt động ổn định.
Purge bao lâu là đủ?
Không có một thời gian purge cố định dùng chung cho mọi hệ thống hàn TIG. Thời gian cần thiết phụ thuộc vào lượng không khí phải thay thế và tốc độ Argon thực tế đi qua toàn bộ đường cấp khí.
Các yếu tố chính cần xem xét gồm:
- Chiều dài và đường kính trong của dây: Dây dài hoặc có thể tích bên trong lớn chứa nhiều không khí hơn nên thường cần thời gian thay khí lâu hơn.
- Lưu lượng Argon cài đặt: Lưu lượng ảnh hưởng đến tốc độ thay thế không khí trong dây, nhưng không nên tăng quá mức chỉ để rút ngắn thời gian purge.
- Cấu tạo của đường cấp khí: Bộ điều áp, van điện từ, khớp nối, ống khí bên trong bó cáp mỏ và các khoang dẫn khí của thiết bị đều có thể làm thay đổi thể tích cần purge.
- Phạm vi hệ thống vừa bị mở: Nếu chỉ thay bình, lượng không khí lọt vào có thể khác với trường hợp vừa tháo dây, bộ điều áp hoặc sửa nhiều bộ phận.
- Thời gian hệ thống không hoạt động: Đường khí để hở hoặc mất áp lâu có nguy cơ chứa nhiều không khí và hơi ẩm hơn.
Thời gian purge nên tuân theo hướng dẫn của nhà sản xuất hoặc quy trình đã được xác nhận tại xưởng. Dòng khí thoát ra ổn định không đồng nghĩa toàn bộ không khí và hơi ẩm đã được loại bỏ. Với công việc yêu cầu chất lượng cao, cần áp dụng phương pháp xác nhận phù hợp với quy trình hàn, thay vì chỉ dựa vào thời gian cấp khí hoặc quan sát mối hàn.
Purge rồi nhưng mối hàn đầu tiên vẫn đen hoặc rỗ phải kiểm tra gì?
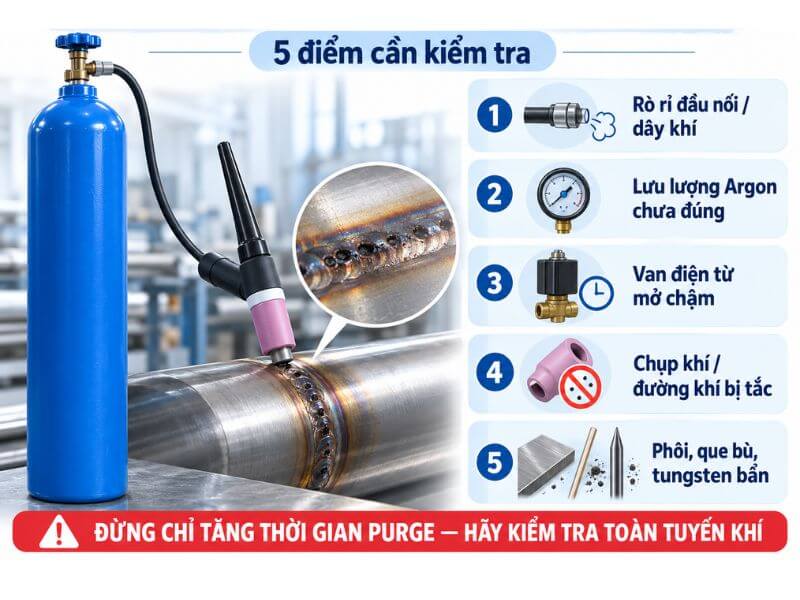
Nếu đã purge đường khí nhưng mối hàn đầu tiên vẫn bị đen, Oxy hóa hoặc rỗ khí, nguyên nhân có thể không nằm ở thời gian purge. Cần kiểm tra lần lượt từ độ kín của đường dẫn, lưu lượng thực tế tại mỏ đến tình trạng của vật liệu hàn.
Rò rỉ tại đầu nối và dây khí
Đầu nối không kín, dây bị nứt hoặc gioăng hư hỏng có thể làm thất thoát Argon và khiến không khí xâm nhập vào dòng khí bảo vệ. Cần kiểm tra các vị trí vừa tháo lắp, bộ điều áp, đầu nối dây, van điện từ và cụm mỏ bằng phương pháp phát hiện rò rỉ phù hợp.
Không siết hoặc tháo đầu nối khi hệ thống còn áp suất. Nếu phát hiện rò, phải khóa nguồn và xả áp theo đúng quy trình trước khi xử lý.
Lưu lượng Argon quá thấp hoặc quá cao
Lưu lượng quá thấp không tạo được lớp khí bao phủ đầy đủ quanh điện cực và vũng hàn. Ngược lại, lưu lượng quá cao có thể tạo dòng rối, cuốn không khí bên ngoài vào vùng hàn.
Cần kiểm tra lưu lượng thực tế tại mỏ thay vì chỉ dựa vào số đọc trên đồng hồ hoặc lưu lượng kế đặt gần bình. Đồng thời kiểm tra dây có bị gập, đường khí có bị cản và khu vực hàn có gió lùa hay không.
Purge rồi nhưng mối hàn đầu tiên vẫn đen hoặc rỗ phải kiểm tra gì?
Van điện từ mở chậm hoặc đóng mở bất thường
Với máy TIG sử dụng van điện từ để điều khiển khí bảo vệ, van phản ứng chậm, bị kẹt hoặc mở không hoàn toàn có thể khiến dòng Argon chưa ổn định tại mỏ khi bắt đầu tạo hồ quang. Biểu hiện thường rõ ở điểm bắt đầu mối hàn và có thể giảm sau khi máy hoạt động một lúc.
Cần kiểm tra chức năng cấp khí trước hàn, thời điểm van mở và độ ổn định của dòng khí. Không tự tháo van điện từ nếu chưa có chuyên môn hoặc khi hệ thống còn áp suất.
Chụp khí, thân súng hoặc đường khí bị tắc
Chụp khí bám bẩn, bộ khuếch tán khí hoặc gas lens bị tắc có thể khiến dòng Argon phân bố không đều quanh điện cực và vũng hàn. Chụp khí nứt, lắp sai hoặc đặt quá xa vùng hàn cũng làm giảm hiệu quả bảo vệ.
Cần vệ sinh và lắp các bộ phận theo đúng hướng dẫn của nhà sản xuất. Không dùng vật nhọn làm biến dạng lỗ chia khí hoặc thay đổi kết cấu của mỏ.
Bề mặt vật liệu, que bù hoặc điện cực bị nhiễm bẩn
Dầu mỡ, gỉ, sơn, bụi, hơi ẩm trên phôi hoặc que bù có thể gây Oxy hóa và rỗ khí dù dòng Argon vẫn đạt yêu cầu. Điện cực Tungsten bị nhiễm bẩn, mài sai hoặc từng chạm vào vũng hàn cũng có thể làm hồ quang và mối hàn đầu tiên mất ổn định.
Nên làm sạch phôi, sử dụng que bù khô sạch và kiểm tra lại điện cực trước khi hàn mẫu đối chứng. Nếu lỗi vẫn còn, tiếp tục kiểm tra độ tinh khiết của Argon, gió tại khu vực hàn và thông số máy thay vì chỉ kéo dài thời gian purge.
Câu hỏi thường gặp
Thay bình Argon nhưng không tháo dây có cần purge không?
Nên kiểm tra độ kín và thực hiện cấp khí trước khi hàn, ngay cả khi dây dẫn phía sau máy không bị tháo. Với hệ thống dùng bộ điều áp gắn trực tiếp trên bình, đầu nối vẫn tiếp xúc với không khí trong quá trình thay bình. Phương pháp và thời gian purge cần tuân theo hướng dẫn của thiết bị.
Có thể bóp cò súng để purge thay cho Gas Test không?
Chỉ thực hiện khi nhà sản xuất xác nhận máy có chế độ cấp khí bằng cò súng mà không tạo hồ quang. Trên nhiều máy TIG, bóp cò sẽ bắt đầu toàn bộ chu trình hàn, gồm pre-flow và đánh lửa hồ quang, nên không được mặc định đây là cách purge an toàn.
Ưu tiên sử dụng chức năng Gas Test/Purge. Nếu máy không có chức năng này, cần kiểm tra hướng dẫn của đúng model thay vì tự kích hoạt cò súng.
Purge dây Argon có làm hao nhiều khí không?
Purge có tiêu thụ một lượng Argon, nhưng lượng khí phụ thuộc vào lưu lượng và thời gian thực hiện. Purge quá lâu hoặc tăng lưu lượng tùy ý sẽ gây hao khí mà chưa chắc cải thiện hiệu quả thay khí.
Nên sử dụng lưu lượng phù hợp và thời gian theo hướng dẫn của nhà sản xuất hoặc quy trình đã được xác nhận cho hệ thống thực tế.
Vì sao chỉ đoạn đầu mối hàn bị đen sau khi thay bình?
Đoạn đầu bị đen có thể do không khí còn trong đường dẫn, Argon chưa đến mỏ ổn định hoặc thời gian pre-flow quá ngắn. Ngoài ra, cần kiểm tra van điện từ mở chậm, rò rỉ đầu nối, chụp khí bẩn, gió lùa và tình trạng điện cực Tungsten.
Nếu chất lượng cải thiện sau khi khí chảy một lúc, nên kiểm tra lại quy trình purge và thời điểm Argon thực sự đến đầu mỏ trước khi hồ quang hình thành.
Purge dây khí và pre-flow khác nhau thế nào?
Purge dây khí là quá trình cho Argon đi qua toàn bộ tuyến cấp để thay thế không khí tồn dư, thường được thực hiện sau khi thay bình, tháo dây hoặc sửa hệ thống.
Pre-flow là khoảng thời gian máy tự cấp khí ngay trước khi tạo hồ quang trong mỗi chu kỳ hàn. Chức năng này giúp hình thành lớp khí bảo vệ tại đầu mỏ nhưng không phải lúc nào cũng đủ để làm sạch toàn bộ đường dây vừa bị mở.
Vì vậy, cài đặt pre-flow không nên được mặc định là đã thay thế bước purge sau khi thay bình Argon.
Kết luận
Sau khi thay bình Argon, nên kiểm tra độ kín và purge đường cấp khí trước khi hàn TIG, đặc biệt khi hệ thống đã tiếp xúc với không khí trong quá trình tháo lắp. Thời gian purge cần tuân theo hướng dẫn của thiết bị và cấu hình đường khí, không áp dụng một mức cố định cho mọi máy.
Liên hệ Khí Việt Tâm tư vấn purge dây khí Argon trước khi hàn TIG
Nếu mối hàn đầu tiên vẫn bị đen, oxy hóa hoặc rỗ khí sau khi purge, cần kiểm tra lưu lượng Argon, đầu nối, cụm mỏ và tình trạng vật liệu. Những lỗi liên quan đến máy hàn hoặc van điện từ cần được người có chuyên môn xử lý.
Nếu cần đổi bình hoặc lựa chọn nguồn khí Argon phù hợp cho công việc hàn TIG, hãy liên hệ Khí Việt Tâm để được hỗ trợ. Hotline/Zalo: 0911.601.959.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay