Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
Vì Sao Phải Bắt Buộc Chọn Khí Argon Hàn TIG? Sự Thật Phía Sau
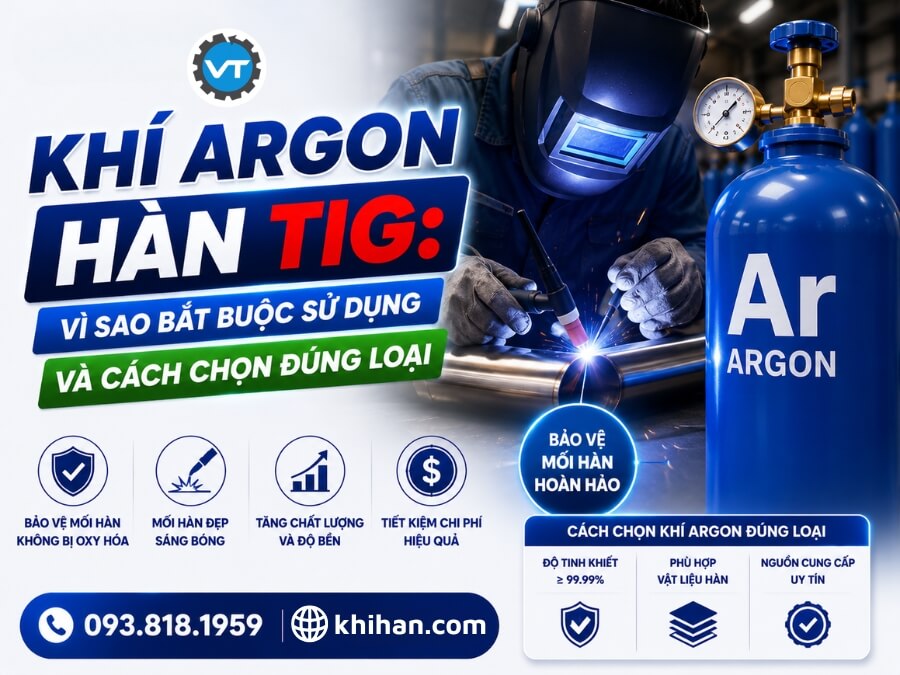
Khí Argon hàn TIG là loại khí bảo vệ được sử dụng phổ biến nhất trong hàn inox, nhôm và thép không gỉ nhờ khả năng tạo hồ quang ổn định, hạn chế oxy hóa và nâng cao chất lượng mối hàn. Tuy nhiên, không phải ai cũng hiểu vì sao Argon gần như bắt buộc trong hàn TIG, nên chọn bình khí nào hay điều chỉnh lưu lượng bao nhiêu là phù hợp.
Trong bài viết này, Khí Việt Tâm sẽ giúp bạn hiểu rõ vai trò của khí Argon trong hàn TIG, cách lựa chọn dung tích bình, lưu lượng sử dụng và những sai lầm khiến hao khí để tối ưu chi phí sản xuất.
Lý do chọn Khí Argon hàn TIG
Vì sao hàn TIG phải sử dụng khí Argon?
Nhiều thợ mới thường nghĩ chỉ cần máy hàn tốt là sẽ có mối hàn đẹp. Thực tế, nếu Khí Argon hàn TIG không đủ lưu lượng hoặc vùng hàn không được bảo vệ tốt, mối hàn rất dễ bị rỗ khí, đổi màu và mất độ bóng dù thông số hàn hoàn toàn chính xác. Vì vậy, Argon được xem là loại khí bảo vệ gần như không thể thiếu trong hàn TIG.
Argon có vai trò gì trong hàn TIG?
Vai trò khí Argon khi hàn TIG
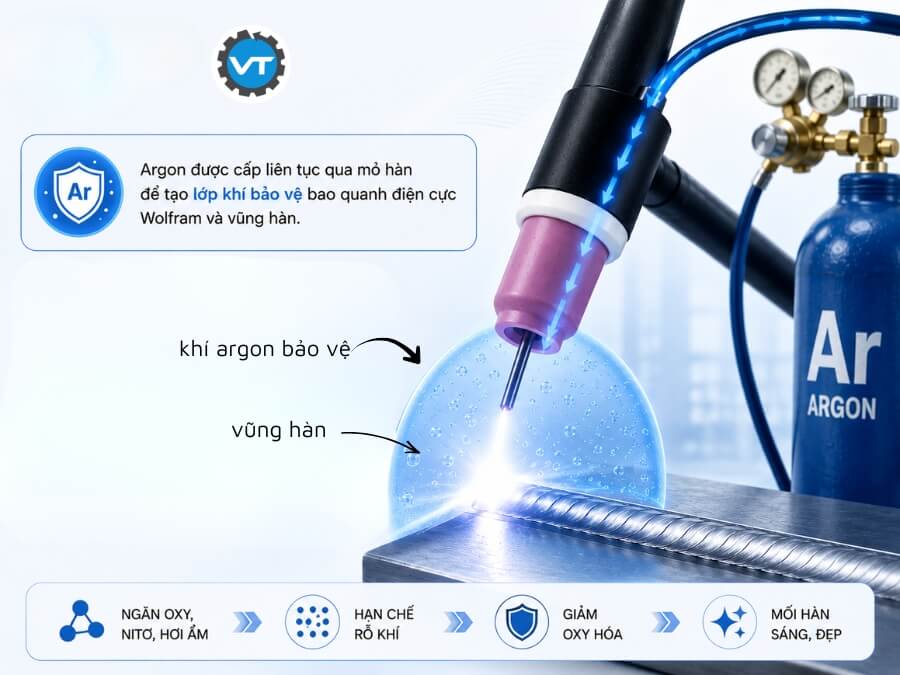
Argon được cấp liên tục qua mỏ hàn để tạo lớp khí bảo vệ bao quanh điện cực Wolfram và vũng hàn. Nhờ lớp khí này nên oxy, nitơ và hơi ẩm trong không khí không tiếp xúc trực tiếp với kim loại nóng chảy, giúp hạn chế rỗ khí, giảm oxy hóa và giữ bề mặt mối hàn sáng hơn.
Điều gì xảy ra nếu không dùng khí bảo vệ?
Nếu không sử dụng khí bảo vệt thì mối hàn dễ bị oxy hóa, xuất hiện rỗ khí, bề mặt xỉn màu và giảm cơ tính. Hồ quang cũng kém ổn định hơn, gây khó khăn trong quá trình hàn và ảnh hưởng đến chất lượng sản phẩm.
Vì sao Argon được sử dụng phổ biến nhất?
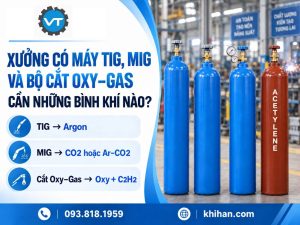
Argon là khí trơ, không phản ứng với kim loại nóng chảy và tạo hồ quang ổn định trong quá trình hàn TIG. Bên cạnh đó, Argon phù hợp với nhiều loại vật liệu và có chi phí hợp lý hơn so với một số khí bảo vệ chuyên dụng khác, nên được sử dụng rộng rãi trong sản xuất và gia công cơ khí.
Thực tế Argon 100% là loại khí bảo vệ được sử dụng phổ biến nhất trong hàn TIG inox và nhôm nhờ khả năng mồi hồ quang dễ, hồ quang ổn định và phù hợp với hầu hết các máy hàn TIG hiện nay.
Khí Argon hoạt động như thế nào trong quá trình hàn TIG?
Trong quá trình hàn TIG, Khí Argon tạo ra môi trường bảo vệ quanh hồ quang và vùng kim loại nóng chảy. Nhờ đó, mối hàn được hình thành ổn định và hạn chế các khuyết tật do không khí gây ra.
Bước 1: Hồ quang được tạo ra
Khi máy hàn hoạt động, hồ quang được hình thành giữa điện cực Wolfram và vật hàn.
Bước 2: Khí Argon bao phủ vùng hàn
Khí Argon được cấp liên tục qua mỏ hàn, tạo lớp khí bảo vệ bao quanh hồ quang và bể hàn.
Bước 3: Ngăn không khí xâm nhập
Lớp khí Argon giúp hạn chế oxy, nitơ và hơi ẩm tiếp xúc với kim loại nóng chảy, từ đó giảm nguy cơ oxy hóa và rỗ khí.
Bước 4: Mối hàn được hình thành
Nhờ môi trường bảo vệ ổn định, hồ quang cháy đều, mối hàn sáng đẹp, ít khuyết tật và đạt chất lượng cao.
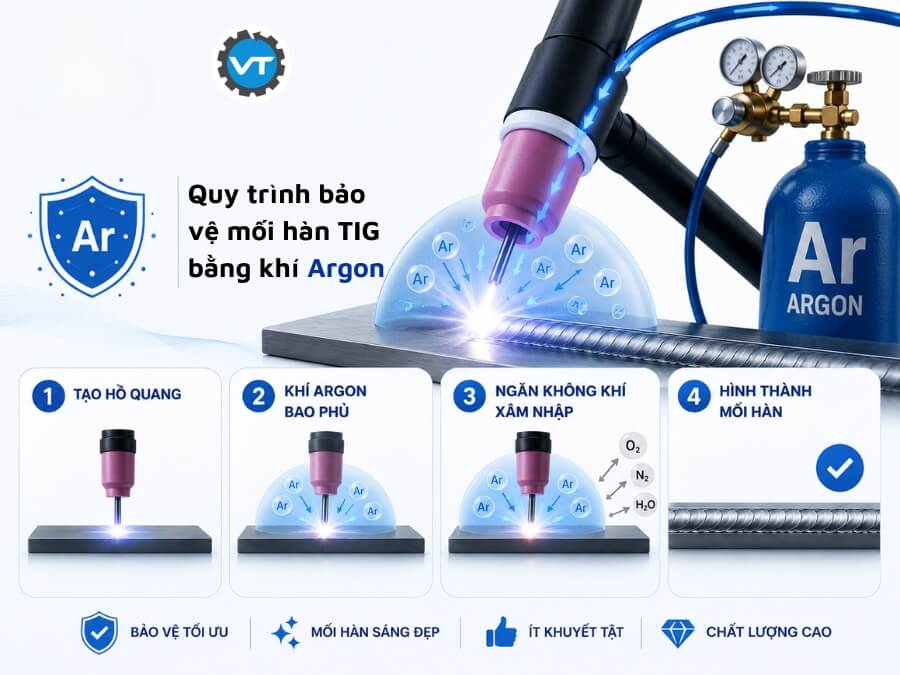
Quy trình bảo vệ mối hàn TIG bằng khí Argon
Lưu ý: Sau khi kết thúc mối hàn, không nên ngắt khí Argon ngay lập tức. Hầu hết máy hàn TIG đều duy trì thời gian cấp khí sau khi hàn (Post Flow) trong vài giây để tiếp tục bảo vệ điện cực Wolfram và vùng mối hàn còn nóng. Việc cài đặt thời gian Post Flow phù hợp sẽ giúp kéo dài tuổi thọ điện cực và giữ bề mặt mối hàn sáng đẹp hơn.
Hàn TIG nên dùng Argon 100% hay khí trộn?
Việc lựa chọn khí hàn TIG bảo vệ phụ thuộc vào vật liệu, chiều dày và yêu cầu chất lượng mối hàn. Mỗi loại khí đều có ưu điểm và phạm vi ứng dụng riêng.
Loại khí | Ưu điểm | Ứng dụng |
Hồ quang ổn định, dễ mồi hồ quang, bảo vệ mối hàn tốt và chi phí hợp lý | Hàn inox, nhôm, thép không gỉ và hầu hết các ứng dụng hàn TIG thông dụng | |
Argon + Helium | Tăng nhiệt lượng hồ quang, cải thiện khả năng ngấu và tốc độ hàn | Hàn nhôm dày, đồng, hợp kim đồng và các chi tiết yêu cầu nhiệt lượng lớn |
Vì sao CO2 không dùng cho hàn TIG?
CO2 không phải là khí bảo vệ phù hợp cho hàn TIG vì đây là khí hoạt tính. Dưới tác động của hồ quang, CO2 có thể phân hủy và làm tăng quá trình oxy hóa vùng hàn, ảnh hưởng đến chất lượng mối hàn và tuổi thọ của điện cực Wolfram. Vì vậy, hàn TIG thường sử dụng Argon hoặc hỗn hợp Argon và Helium thay vì CO2.
Lưu lượng khí Argon bao nhiêu là phù hợp khi hàn TIG?
Lưu lượng Khí Argon hàn TIG cần được điều chỉnh phù hợp với vật liệu, kích thước mỏ hàn và điều kiện làm việc. Dưới đây là mức tham khảo thường được sử dụng trong hàn TIG.
Điều kiện hàn | Lưu lượng tham khảo |
Hàn chi tiết mỏng | 5 – 7 L/phút |
Hàn thông thường | 7 – 10 L/phút |
Hàn nhôm hoặc chụp khí lớn | 8 – 12 L/phút |
Hàn ngoài trời (có che chắn) | 10 – 15 L/phút |
Trong thực tế, mức lưu lượng 7–10 L/phút được nhiều xưởng cơ khí sử dụng khi hàn TIG inox vì cân bằng giữa khả năng bảo vệ mối hàn và lượng khí tiêu thụ. Với các chi tiết mỏng hoặc chụp khí nhỏ, chỉ cần khoảng 5–7 L/phút đã đáp ứng tốt yêu cầu kỹ thuật.
Điều chỉnh lưu lượng khí Argon còn tùy thuộc vào điều kiện hàn
Khi điều chỉnh lưu lượng, người vận hành nên kết hợp với đường kính chụp khí, chiều dài điện cực nhô ra và điều kiện gió tại khu vực làm việc. Nếu hàn ngoài trời hoặc nơi có gió, nên sử dụng tấm chắn gió thay vì chỉ tăng lưu lượng khí, vì tăng quá nhiều Argon không phải lúc nào cũng cải thiện hiệu quả bảo vệ.
Không nên giảm lưu lượng xuống dưới mức khuyến nghị chỉ để tiết kiệm khí. Chi phí tiết kiệm được thường nhỏ hơn rất nhiều so với chi phí sửa hoặc hàn lại khi mối hàn bị rỗ khí và oxy hóa. Ngược lại, nếu tăng lưu lượng quá lớn với hy vọng mối hàn đẹp hơn thì cũng không mang lại hiệu quả tương ứng, thậm chí có thể tạo dòng khí rối làm giảm khả năng bảo vệ vùng hàn.
Cách chọn bình Argon phù hợp cho hàn TIG
Việc lựa chọn dung tích bình Khí Argon hàn TIG phụ thuộc vào tần suất sử dụng, quy mô công việc và chi phí đầu tư. Chọn đúng loại bình sẽ giúp tối ưu hiệu quả sử dụng và giảm số lần đổi khí.
Loại bình | Phù hợp với | Ưu điểm |
Bình Argon 14L | Thợ hàn lưu động, xưởng nhỏ, công việc sửa chữa | Gọn nhẹ, dễ di chuyển, phù hợp nhu cầu sử dụng không thường xuyên. |
Bình Argon 40L | Xưởng cơ khí, gia công inox, hàn TIG hằng ngày | Dung tích lớn, thời gian sử dụng lâu hơn, giảm số lần đổi bình và tối ưu chi phí. |
Bồn Argon 175L | Nhà máy, dây chuyền sản xuất, doanh nghiệp tiêu thụ khí với lưu lượng lớn | Cung cấp khí liên tục, phù hợp sản xuất quy mô lớn và hạn chế gián đoạn khi vận hành. |
Trước khi lựa chọn dung tích bình Khí Argon hàn TIG, doanh nghiệp nên cân nhắc nhu cầu sử dụng thực tế, tần suất hàn và quy mô sản xuất để lựa chọn dung tích bình phù hợp, tránh lãng phí chi phí đầu tư hoặc phải đổi bình quá thường xuyên.
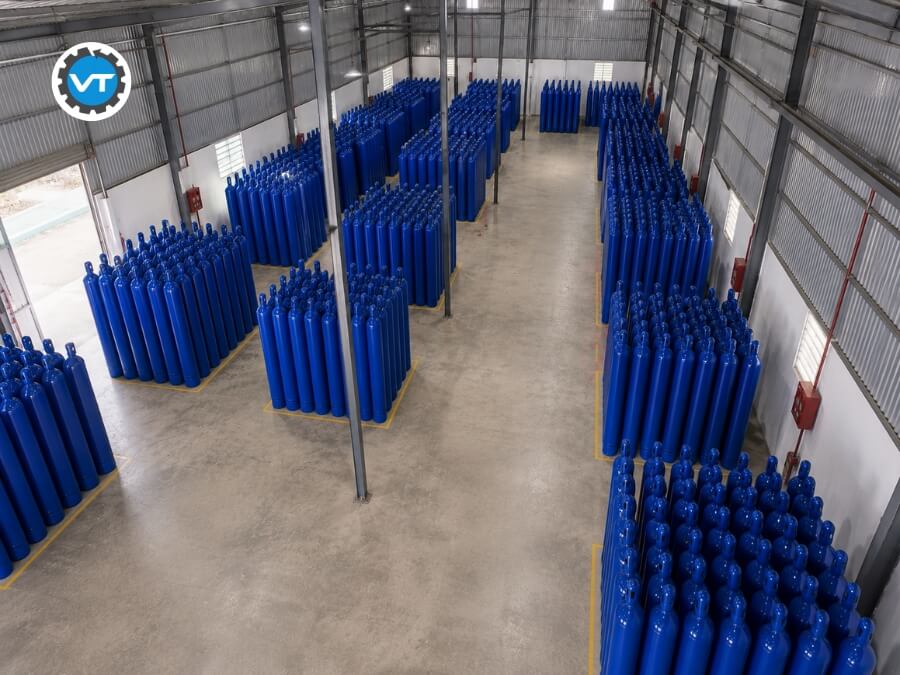
Bình Argon 40 Lít được các xưởng hàn TIG sử dụng phổ biến
Nếu mỗi ngày chỉ hàn khoảng 1-2 giờ, bình 14L là lựa chọn phù hợp. Với xưởng hàn TIG liên tục từ 6-8 giờ/ngày, bình 40L sẽ tiết kiệm chi phí đổi bình hơn đáng kể. Đối với các xưởng có nhiều máy hàn TIG hoạt động đồng thời, bồn Argon 175L thường giúp duy trì nguồn khí liên tục và giảm thời gian thay bình trong ca sản xuất.
5 sai lầm khiến tốn nhiều khí Argon
Trong quá trình sử dụng Khí Argon hàn TIG, lượng khí tiêu thụ không chỉ phụ thuộc vào dung tích bình mà còn chịu ảnh hưởng bởi cách vận hành và tình trạng của hệ thống. Dưới đây là những sai lầm phổ biến khiến nhiều xưởng cơ khí tốn khí Argon hơn mức cần thiết.
Để lưu lượng khí quá lớn
Không ít người cho rằng tăng lưu lượng Argon sẽ giúp mối hàn đẹp hơn. Tuy nhiên, khi lưu lượng vượt quá mức cần thiết, lượng khí tiêu thụ tăng nhưng hiệu quả bảo vệ hầu như không cải thiện, thậm chí còn có thể tạo dòng xoáy hút không khí vào vùng hàn.
Rò rỉ đầu nối hoặc dây dẫn
Các vị trí như đầu nối, dây dẫn hoặc đồng hồ điều áp bị hở có thể làm khí Argon thất thoát liên tục. Việc kiểm tra định kỳ sẽ giúp phát hiện sớm và giảm chi phí sử dụng.
Chọn sai chụp khí
Chụp khí không phù hợp khiến vùng bảo vệ không bao phủ hết bể hàn. Nhiều người phải tăng lưu lượng khí để bù lại, nhưng đây không phải là giải pháp hiệu quả và chỉ làm hao khí nhiều hơn.
Không khóa van sau khi sử dụng
Sau khi hoàn thành công việc, nhiều người quên khóa van bình hoặc không xả áp trong hệ thống. Điều này có thể khiến khí Argon tiếp tục rò rỉ qua đồng hồ điều áp hoặc các đầu nối, làm hao khí dù không còn hàn. Sau khi kết thúc công việc, hãy khóa van bình trước, sau đó xả áp theo đúng quy trình.
Đặt thời gian Post Flow quá ngắn
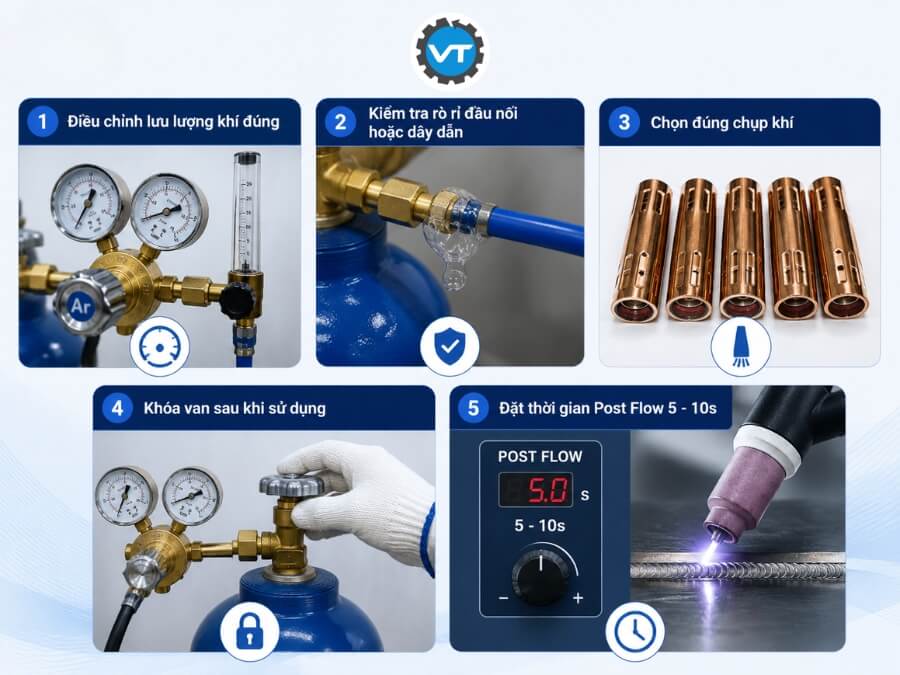
5 lưu ý khi sử dụng khí Argon hàn TIG
Sau khi kết thúc mối hàn, khí Argon cần tiếp tục được cấp trong vài giây để bảo vệ điện cực Wolfram và vùng mối hàn còn nóng. Nếu thời gian duy trì khí sau khi hàn quá ngắn, điện cực dễ bị oxy hóa, đổi màu và giảm tuổi thọ, đồng thời bề mặt mối hàn cũng có thể bị ảnh hưởng.
Mua khí Argon hàn TIG ở đâu uy tín?
Để đảm bảo chất lượng mối hàn, doanh nghiệp và xưởng cơ khí nên lựa chọn đơn vị cung cấp Khí Argon hàn TIG có nguồn khí ổn định, bình đạt kiểm định và dịch vụ hỗ trợ nhanh chóng.
Mua khí Argon hàn TIG tại Khí Việt Tâm
Khí Việt Tâm là đơn vị chuyên cung cấp khí công nghiệp phục vụ hàn TIG cho xưởng cơ khí, nhà máy và công trình. Với nhiều năm kinh nghiệm trong lĩnh vực khí công nghiệp, Khí Việt Tâm đáp ứng nhu cầu sử dụng từ quy mô nhỏ đến sản xuất liên tục.
Khi lựa chọn Khí Việt Tâm, khách hàng sẽ nhận được:
- Cung cấp bình Argon 14L, 40L và bồn khí phù hợp với nhiều nhu cầu sử dụng.
- Bình khí được kiểm định trước khi giao đến khách hàng.
- Hỗ trợ đổi bình nhanh, hạn chế gián đoạn trong quá trình sản xuất.
- Giao hàng tận nơi tại TP.HCM và các khu vực lân cận.
- Tư vấn lựa chọn dung tích bình và phương án cung cấp phù hợp với nhu cầu thực tế.
Nếu bạn đang tìm kiếm Khí Argon hàn TIG chất lượng, hãy liên hệ Khí Việt Tâm để được tư vấn dung tích bình, lưu lượng sử dụng phù hợp và phương án cấp khí tối ưu theo nhu cầu thực tế.
Câu Hỏi Thường Gặp Khi Hàn TIG Bằng Khí Argon
Có thể dùng chung bình Argon cho hàn TIG và cắt Plasma không?
Có thể nếu cả hai thiết bị đều yêu cầu sử dụng Argon. Tuy nhiên, cần lắp đúng đồng hồ điều áp và kiểm tra lưu lượng theo yêu cầu của từng thiết bị. Không nên sử dụng chung khi thông số cấp khí của hai máy khác nhau hoặc vận hành đồng thời trên cùng một bình.
Vì sao mối hàn vẫn bị rỗ khí dù đã sử dụng Argon?
Nguyên nhân không phải lúc nào cũng do chất lượng khí. Mối hàn có thể bị rỗ do lưu lượng khí chưa phù hợp, đầu chụp khí quá nhỏ, điện cực Wolfram bị bẩn, gió thổi vào vùng hàn hoặc bề mặt vật hàn chưa được làm sạch trước khi hàn.
Có cần thay đồng hồ điều áp khi đổi bình Argon mới không?
Không cần thay nếu đồng hồ vẫn hoạt động bình thường và phù hợp với bình khí. Tuy nhiên, nên kiểm tra độ kín của các đầu nối và quan sát kim áp suất trước mỗi lần thay bình để phát hiện sớm các dấu hiệu rò rỉ hoặc hư hỏng.
Kết bài
Khí Argon hàn TIG không chỉ giúp hồ quang ổn định mà còn quyết định trực tiếp đến chất lượng, độ bền và tính thẩm mỹ của mối hàn. Bên cạnh việc lựa chọn Argon 100% hay hỗn hợp Argon – Helium, người vận hành cũng cần điều chỉnh lưu lượng khí phù hợp, chọn đúng dung tích bình và kiểm tra hệ thống cấp khí định kỳ để hạn chế hao phí và đảm bảo hiệu quả hàn.
Bình khí Argon hàn TIG đạt tiêu chuẩn Khí Việt Tâm
Nếu bạn đang cần khí Argon hàn TIG đạt chất lượng ổn định hoặc chưa biết nên chọn dung tích bình cho nhu cầu sử dụng, Khí Việt Tâm sẵn sàng tư vấn giải pháp phù hợp với từng quy mô sản xuất. Chúng tôi cung cấp khí Argon đạt tiêu chuẩn, bình khí được kiểm định, hỗ trợ giao hàng nhanh và đổi bình tận nơi cho xưởng cơ khí, nhà máy và công trình tại TP.HCM cùng các khu vực lân cận.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay