Khí Argon Công Nghiệp
 Khí Oxy Công Nghiệp
 Khí CO2 Công nghiệp
 Khí Nito Công Nghiệp
 Khí đặc biệt & khí hỗn hợp
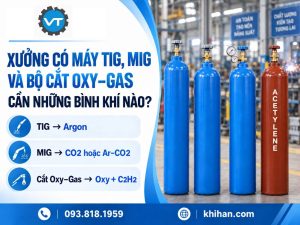
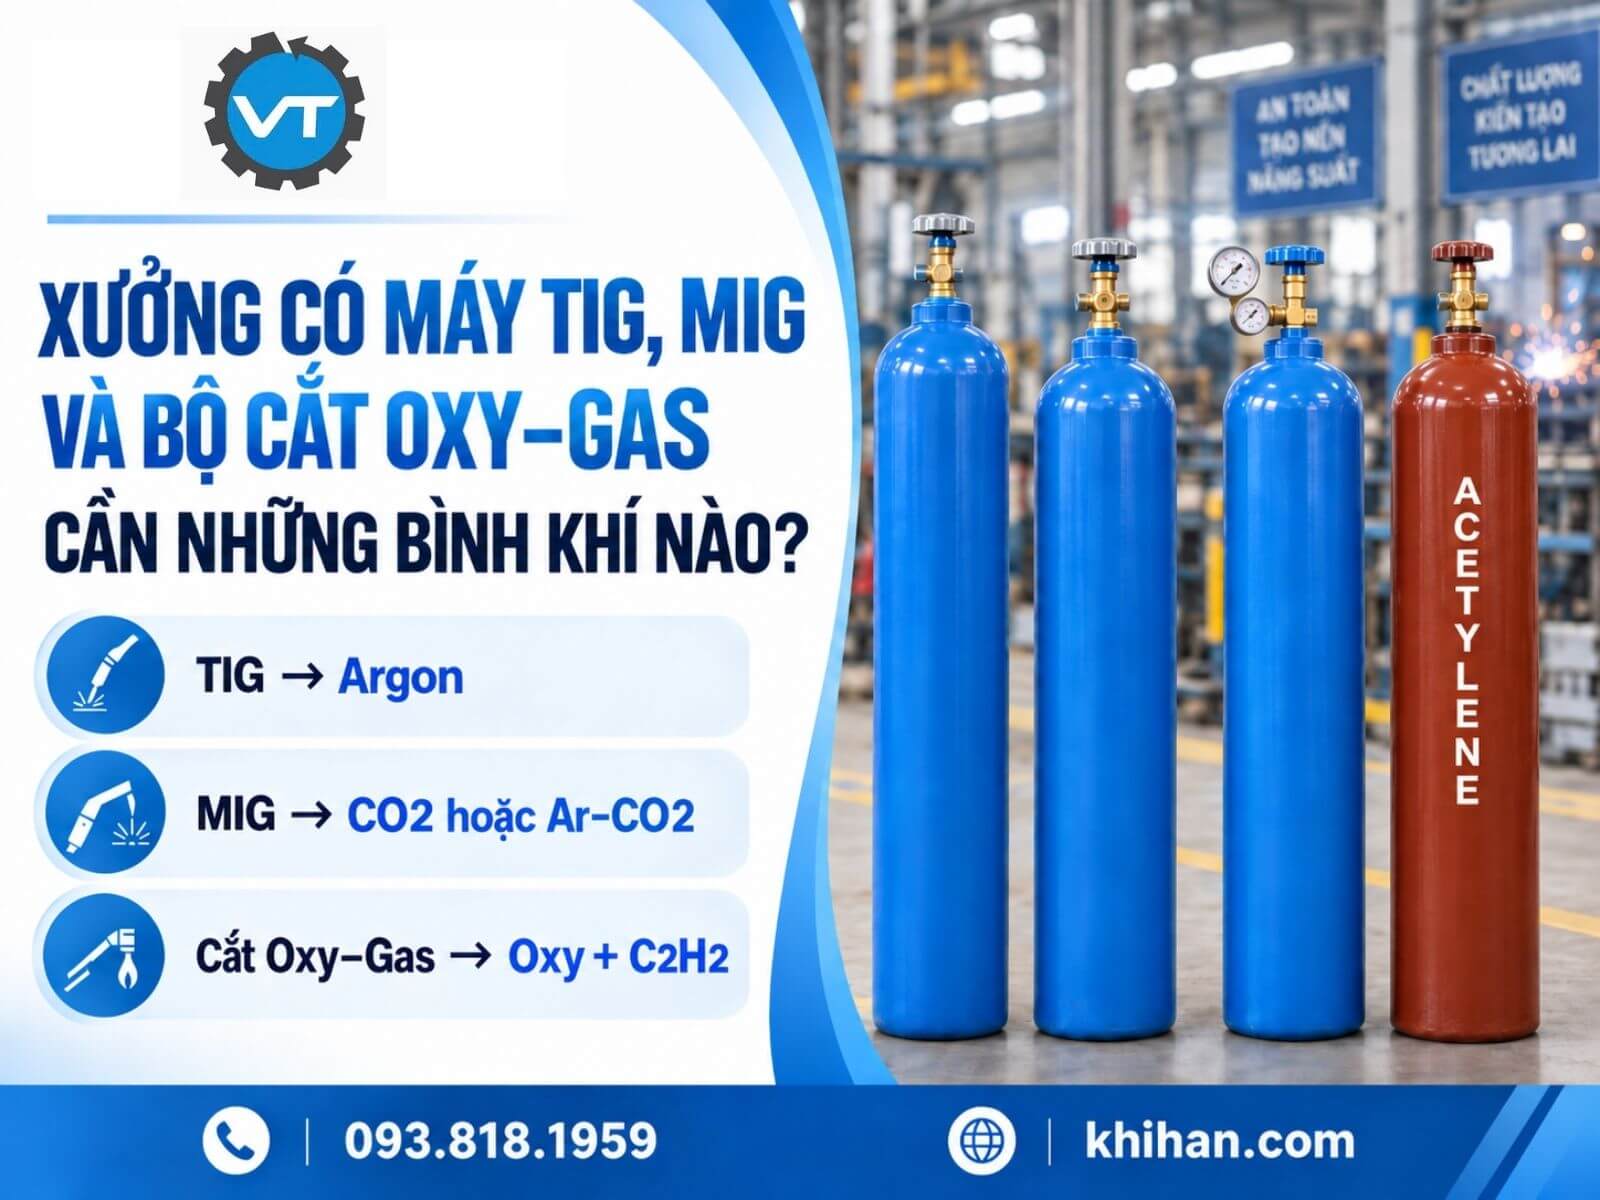
Xưởng Có Máy TIG, MIG Và Bộ Cắt Oxy–Gas Cần Những Bình Khí Nào?
Một xưởng có cả máy TIG, máy MIG và bộ cắt Oxy–Gas thường phải chuẩn bị nhiều loại khí. Vấn đề là mỗi thiết bị dùng khí gì, trường hợp nào có thể dùng chung nguồn và những phụ kiện nào phải bố trí riêng cho từng loại khí.
Trả lời ngắn gọn: máy TIG thường sử dụng Argon để bảo vệ vùng hàn. Máy MIG/MAG có thể dùng Argon, CO2 hoặc khí trộn tùy vật liệu, dây hàn và yêu cầu mối hàn. Riêng bộ cắt Oxy–Gas cần hai nguồn riêng gồm Oxy và khí nhiên liệu như Acetylene hoặc loại khí được cấu hình mỏ cắt cho phép sử dụng.
Không nên đổi chéo bình, bộ điều áp hoặc phụ kiện chỉ vì đầu nối có vẻ lắp được. Trước khi chuẩn bị hệ thống khí, xưởng cần đối chiếu hướng dẫn của từng máy, loại vật liệu gia công và cấu hình mỏ đang sử dụng.
Xưởng Có Máy TIG, MIG Và Bộ Cắt Oxy–Gas Cần Những Bình Khí Nào?
Bảng Chọn Khí Theo Máy TIG, MIG/MAG Và Bộ Cắt Oxy–Gas
Có thể chọn nhanh loại khí theo thiết bị và công việc như sau:
Thiết bị và công việc | Lựa chọn khí thông dụng |
TIG inox, thép, nhôm | Argon |
MIG/MAG thép, ưu tiên chi phí | CO2 |
MIG/MAG thép, ưu tiên giảm bắn tóe | Ar–CO2 |
MIG nhôm | Argon |
Cắt Oxy–Gas | Oxy và khí nhiên liệu tương thích |
Bảng trên chỉ thể hiện những lựa chọn thông dụng, không thay thế hướng dẫn của máy, dây hàn và mỏ cắt. Argon thường được sử dụng cho TIG và MIG nhôm, nhưng loại khí cuối cùng vẫn phải phù hợp với vật liệu, dây hàn, chiều dày và yêu cầu mối hàn. BOC cũng giới thiệu Argon cho các ứng dụng TIG, MIG/MAG và hàn nhôm.
Lưu ý về thuật ngữ: Bài viết sử dụng “MIG” theo cách gọi phổ biến tại xưởng. Về kỹ thuật, khi dùng CO₂ hoặc hỗn hợp Ar–CO₂ để hàn thép, quá trình này thuộc nhóm MAG vì khí bảo vệ có thành phần hoạt tính.
Máy TIG Cần Trang Bị Bình Khí Gì?
Máy TIG hàn inox, thép hoặc nhôm thường sử dụng bình khí Argon để bảo vệ vùng hàn khỏi tác động của không khí. Khi lựa chọn khí, xưởng cần xác nhận cấp độ tinh khiết phù hợp với vật liệu, quy trình và yêu cầu chất lượng mối hàn, không nên chỉ chọn theo tên khí hoặc giá bình.
CO2 không thể thay thế Argon trong hàn TIG thông thường. Đây là khí hoạt tính, có thể ảnh hưởng đến hồ quang, điện cực và chất lượng mối hàn nếu dùng sai quy trình.
Nếu hàn inox cần bảo vệ mặt sau mối hàn, xưởng còn phải tính lượng Argon dùng để purge. Nhu cầu này làm tăng tổng mức tiêu thụ khí và có thể cần thêm đường cấp, thiết bị điều chỉnh hoặc bình dự phòng phù hợp.
Máy MIG Nên Dùng CO2, Khí Trộn Hay Argon?
Khí bảo vệ cho máy MIG cần được chọn theo vật liệu, loại dây hàn và yêu cầu đối với mối hàn. Không có một loại khí dùng tối ưu cho mọi công việc.
Công việc | Phương án khí |
MIG thép thông thường | CO2 hoặc Ar–CO2 |
Cần giảm bắn tóe, hồ quang êm | Ar–CO2 |
MIG nhôm | Argon |
Vật liệu hoặc dây hàn đặc biệt | Theo quy trình và khuyến cáo thiết bị |
Với thép thông thường, khí CO2 công nghiệp là lựa chọn phổ biến khi xưởng ưu tiên chi phí. Nếu cần hồ quang êm hơn và giảm lượng bắn tóe, có thể sử dụng khí trộn Ar–CO2 với tỷ lệ phù hợp theo dây hàn và quy trình. Các lựa chọn CO2, hỗn hợp Argon–CO2 và Argon theo từng vật liệu cũng được trình bày trong hướng dẫn chọn khí bảo vệ MIG của Miller.
Khi hàn nhôm bằng MIG, Argon thường được sử dụng làm khí bảo vệ. Tuy nhiên, không nên vì vậy mà mặc định Argon nguyên chất cũng phù hợp cho mọi ứng dụng hàn thép.
Bộ Cắt Oxy–Gas Vì Sao Cần Hai Bình Khí?
Bộ cắt Oxy–Gas cần hai nguồn vì quá trình cắt sử dụng khí Oxy và khí nhiên liệu cho những nhiệm vụ khác nhau. Oxy không tự cháy nhưng hỗ trợ quá trình cháy, đồng thời tạo dòng Oxy cắt để oxy hóa và đẩy vật liệu nóng chảy ra khỏi rãnh cắt. Acetylene hoặc khí nhiên liệu phù hợp kết hợp với Oxy để tạo ngọn lửa nung nóng kim loại trước khi cắt.
Mỗi nhánh khí phải có bộ điều áp, dây dẫn và thiết bị chống cháy ngược phù hợp riêng với Oxy hoặc khí nhiên liệu. Các bộ phận này cần lắp đúng chiều dòng, đúng vị trí thiết kế và đáp ứng lưu lượng làm việc của mỏ cắt, không dùng lẫn thiết bị giữa hai nhánh.
Xưởng cũng không nên tự đổi từ Acetylene sang một loại khí nhiên liệu khác khi chưa xác nhận khả năng tương thích của mỏ, béc cắt, bộ điều áp, dây dẫn và các phụ kiện liên quan. Mỗi loại nhiên liệu có đặc tính làm việc khác nhau nên cấu hình đang dùng cho Acetylene chưa chắc phù hợp với loại khí thay thế.
Những Bình Khí Nào Có Thể Dùng Chung Giữa Các Thiết Bị?
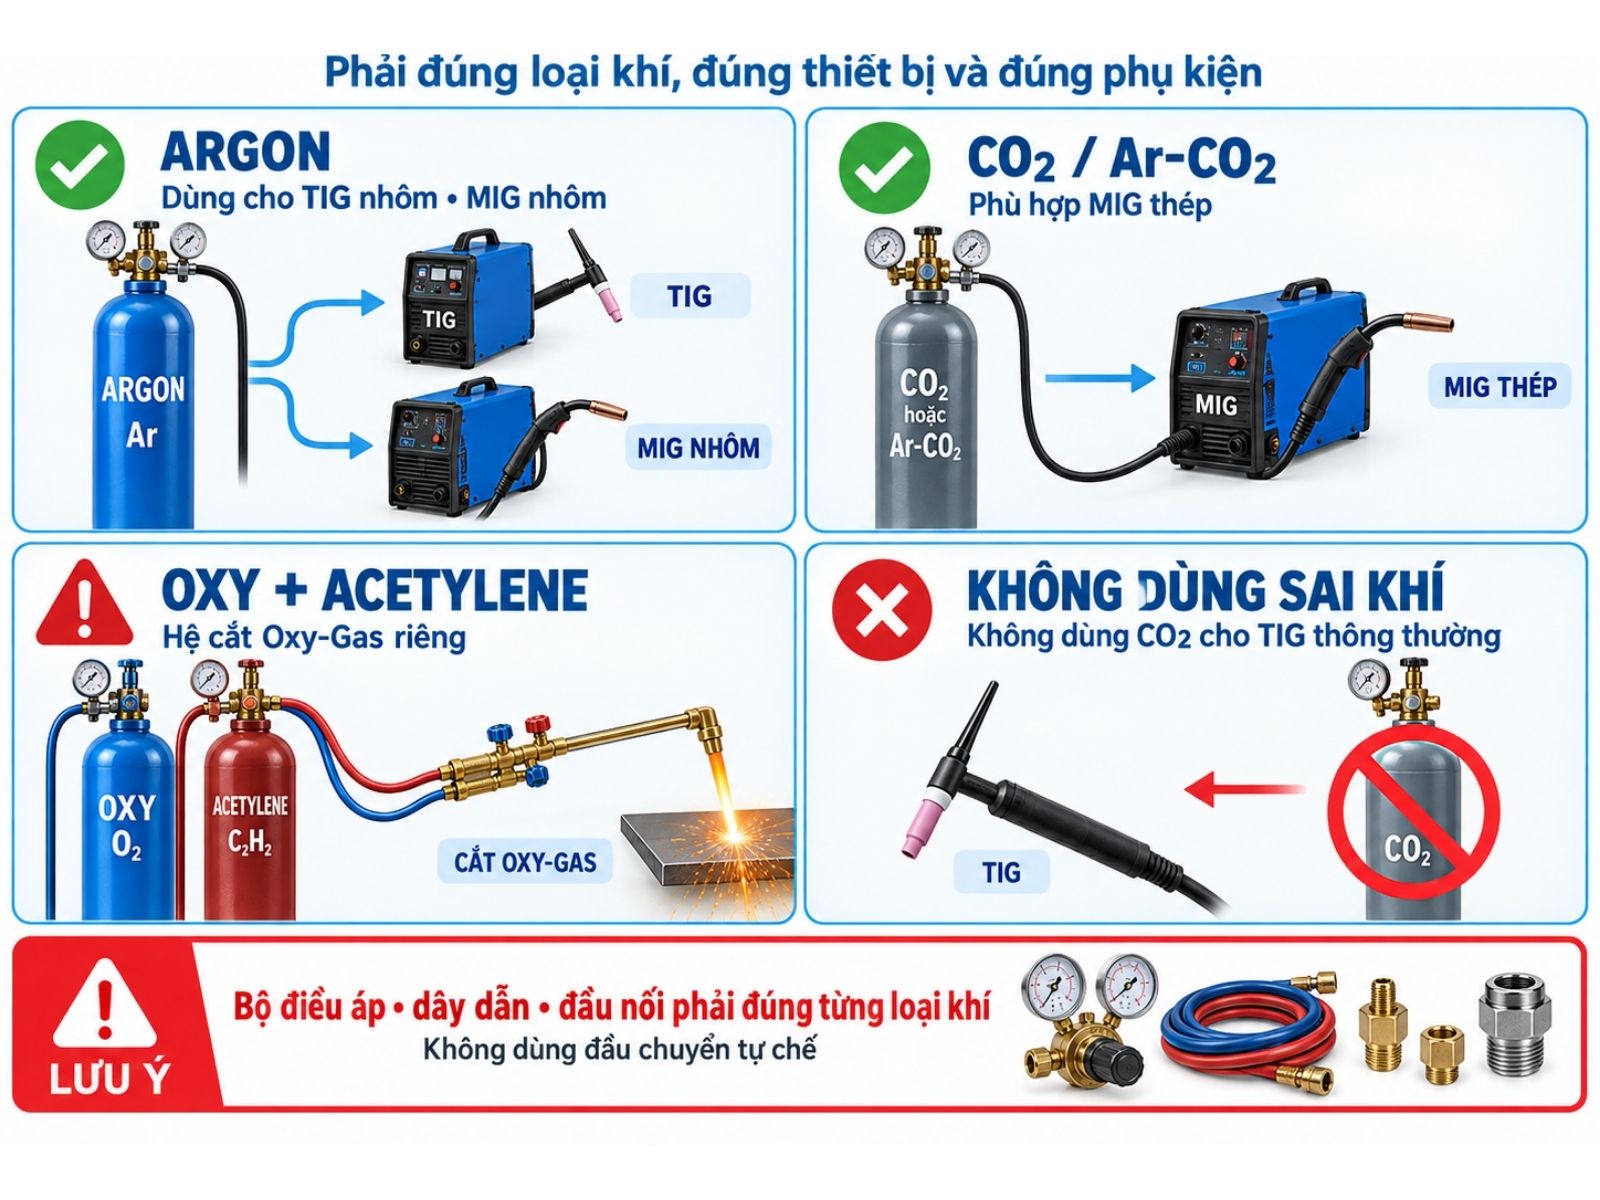
Về loại khí, Argon có thể phục vụ cả máy TIG và máy MIG hàn nhôm nếu độ tinh khiết, lưu lượng cấp và yêu cầu của từng quy trình đều phù hợp. Nếu hai máy cùng sử dụng một nguồn khí, hệ thống chia nhánh cũng phải được thiết kế đủ lưu lượng và có thiết bị kiểm soát riêng tại từng điểm dùng.
CO2 hoặc khí trộn Ar–CO2 phù hợp với nhiều công việc MIG thép, nhưng không được dùng thay Argon cho TIG thông thường. Tương tự, việc một máy có thể kết nối với bình khí không có nghĩa loại khí đó phù hợp với vật liệu và dây hàn đang sử dụng.
Những Bình Khí Nào Có Thể Dùng Chung Giữa Các Thiết Bị?
Bình Oxy và Acetylene thuộc hệ thống cắt Oxy–Gas riêng. Hai loại khí này thực hiện các chức năng khác nhau và không dùng chung với nguồn khí bảo vệ của máy TIG hoặc MIG.
Xưởng cũng không nên mặc định có thể dùng chung bộ điều áp, dây dẫn, lưu lượng kế hay đầu nối giữa các loại khí. Mỗi thiết bị phải tương thích với loại khí, áp suất, lưu lượng và kiểu kết nối tương ứng, không sử dụng đầu chuyển tự chế chỉ để lắp vừa.
Xưởng Nên Chọn Bình 14L Hay 40L?
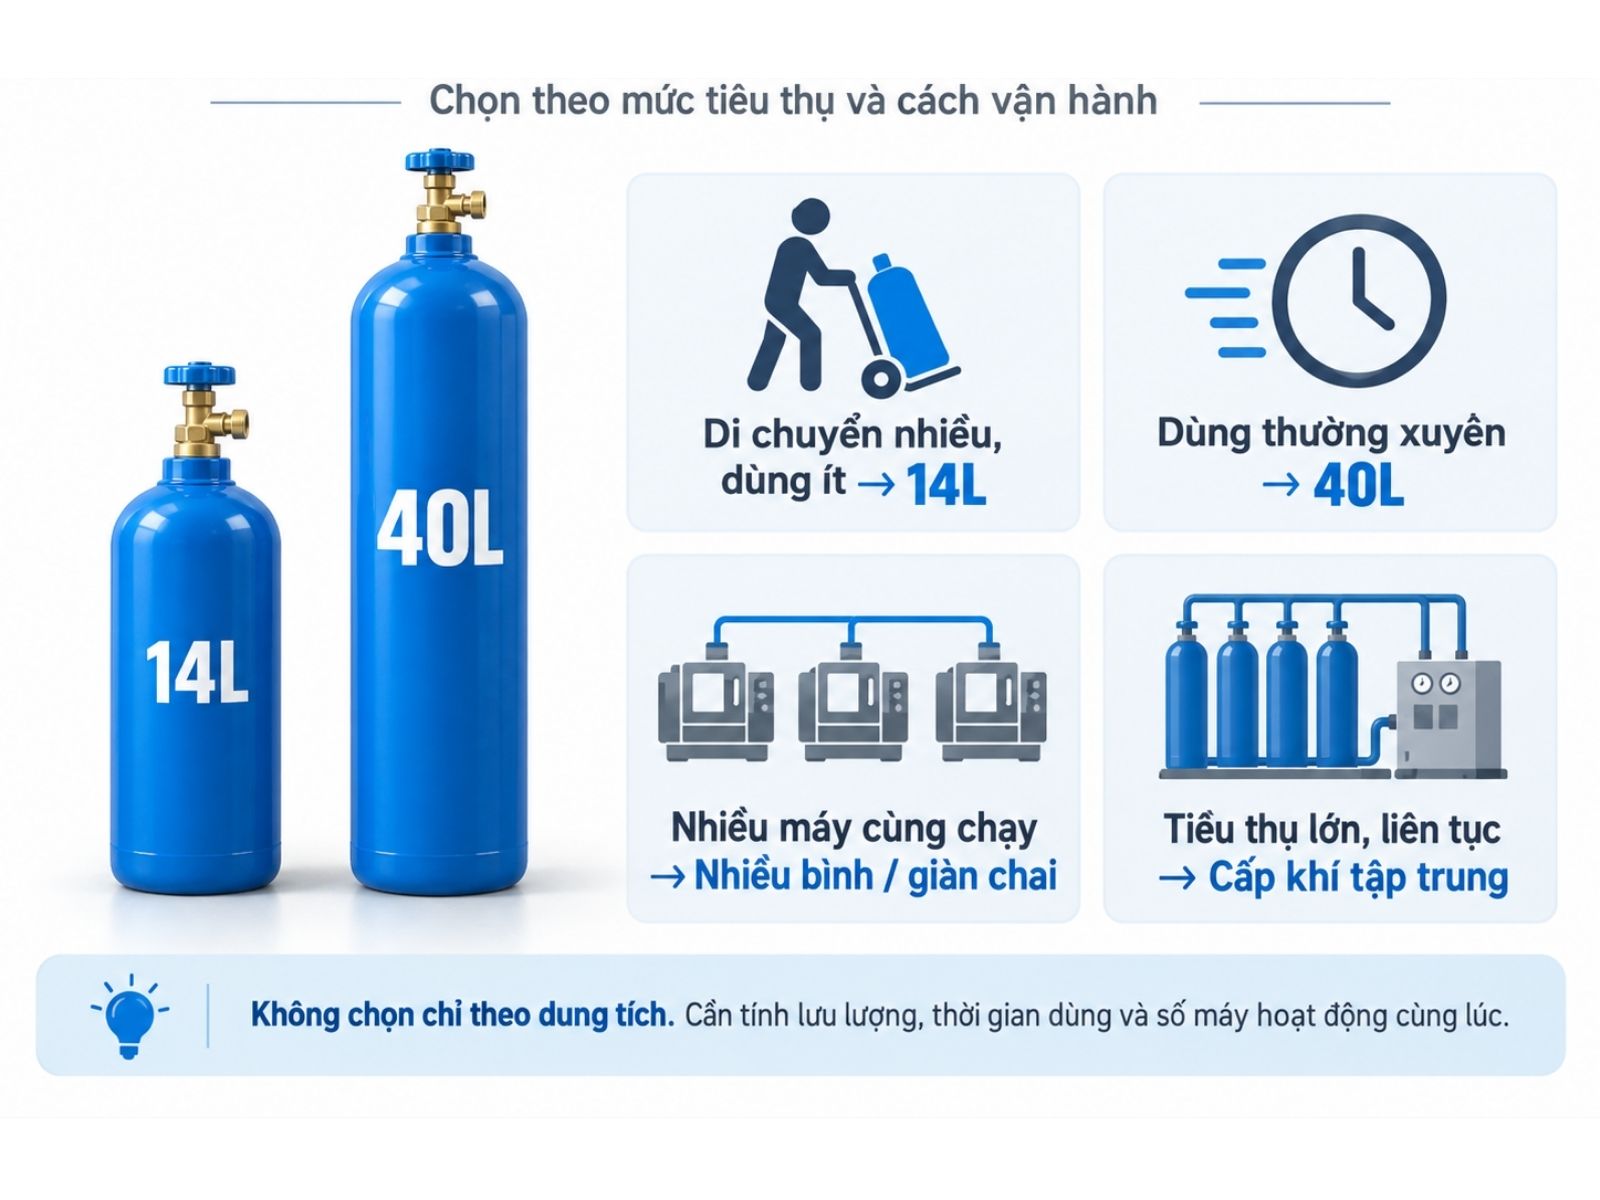
Bình 14L hay 40L nên được chọn theo mức tiêu thụ thực tế và cách tổ chức công việc trong xưởng. Bình nhỏ thuận tiện di chuyển, còn bình lớn giúp giảm số lần đổi bình khi thiết bị hoạt động thường xuyên.
Nhu cầu | Quy cách nên cân nhắc |
Di chuyển nhiều, sử dụng ít | Bình 14L |
Xưởng sử dụng thường xuyên | Bình 40L |
Nhiều máy chạy đồng thời | Nhiều bình hoặc giàn chai |
Tiêu thụ lớn, liên tục | Đánh giá hệ thống cấp khí tập trung |
14L và 40L là dung tích nước danh định của vỏ bình, không phải lượng khí sử dụng trực tiếp. Lượng khí có thể khai thác còn phụ thuộc loại khí, điều kiện nạp, áp suất làm việc và giới hạn đầu vào của thiết bị.
Trước khi chọn bình, xưởng nên xác định lưu lượng của từng máy, thời gian vận hành mỗi ca và số máy có thể chạy đồng thời. Nếu nhiều thiết bị cùng lấy khí từ một nguồn, cần tính tổng nhu cầu tại thời điểm tải lớn nhất thay vì chỉ dựa trên mức tiêu thụ của một máy.
Với nhu cầu liên tục hoặc lưu lượng lớn, tăng kích thước bình chưa chắc giải quyết được khả năng cấp khí. Khi đó, xưởng cần đánh giá phương án nhiều bình, giàn chai hoặc hệ thống cấp khí tập trung phù hợp với loại khí và điều kiện vận hành.
Xưởng Nên Chọn Bình 14L Hay 40L?
Checklist Trang Bị Khí Cho Xưởng
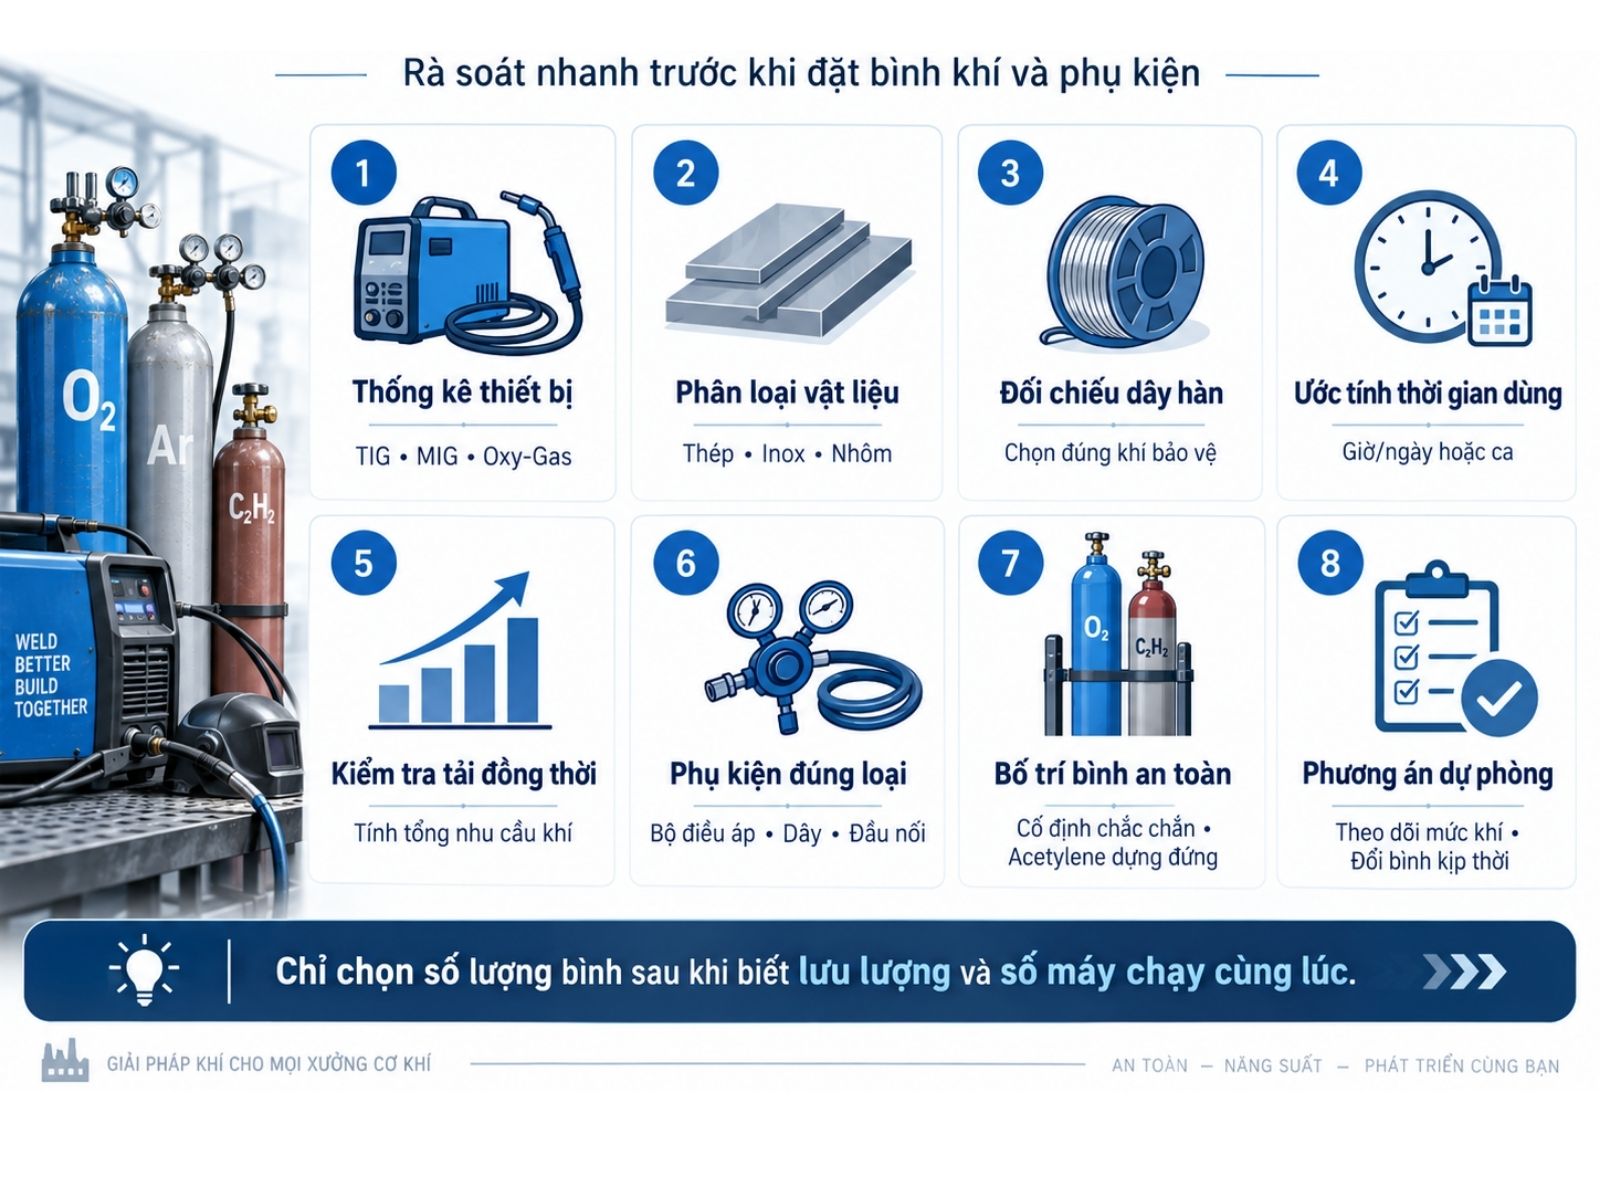
Trước khi đặt bình khí và phụ kiện, xưởng có thể rà soát lần lượt các nội dung sau:
- Thống kê thiết bị: liệt kê số lượng máy TIG, máy MIG và bộ cắt Oxy–Gas đang sử dụng.
- Phân loại vật liệu: ghi rõ công việc chính liên quan đến thép, inox, nhôm hay vật liệu đặc biệt.
- Đối chiếu dây hàn: kiểm tra loại dây và khuyến cáo về khí bảo vệ của nhà sản xuất máy, dây hàn hoặc quy trình đang áp dụng.
- Ước tính thời gian sử dụng: ghi nhận số giờ mỗi thiết bị vận hành trong một ngày hoặc một ca.
- Kiểm tra tải đồng thời: xác định những máy nào có thể hoạt động cùng lúc để tính tổng nhu cầu khí tại thời điểm tải lớn nhất.
- Chuẩn bị phụ kiện đúng loại: mỗi nguồn khí cần bộ điều áp, dây dẫn, đầu nối và thiết bị an toàn tương thích, không dùng lẫn chỉ vì có thể lắp vừa.
Checklist Trang Bị Khí Cho Xưởng
- Bố trí khu vực đặt bình: Cố định bình chắc chắn và bố trí theo yêu cầu của từng loại khí. Bình Acetylene phải được sử dụng ở tư thế đứng. Khu vực đặt Oxy và khí nhiên liệu cần tuân theo quy định phòng cháy, thông gió và phân khu an toàn của cơ sở.
- Lập phương án dự phòng: theo dõi mức tiêu thụ và lên kế hoạch đổi bình trước khi hết khí, nhất là với thiết bị phục vụ công việc liên tục.
Checklist này nên được lập riêng cho từng loại khí. Sau khi có số liệu về lưu lượng, thời gian chạy và số máy hoạt động đồng thời, xưởng mới có thể chọn số lượng bình cùng quy cách 14L, 40L hoặc phương án cấp khí lớn hơn phù hợp.
Những Trường Hợp Cần Hỏi Lại Nhà Cung Cấp Trước Khi Chọn Khí
Xưởng nên hỏi lại nhà cung cấp máy, dây hàn hoặc đơn vị cấp khí khi thông tin hiện có chưa đủ để xác định loại khí và cấu hình nguồn phù hợp. Những trường hợp cần xác nhận gồm:
- Chưa xác định được khí theo máy và vật liệu: cung cấp model máy, vật liệu, dây hàn và yêu cầu mối hàn.
- Muốn đổi CO2 sang Ar–CO2 hoặc đổi khí nhiên liệu: xác nhận lại quy trình, thành phần khí và khả năng tương thích của phụ kiện.
- Hàn Titan hoặc vật liệu yêu cầu độ sạch cao: xác nhận cấp độ tinh khiết và phương án bảo vệ toàn bộ vùng hàn.
- Nhiều máy dùng chung nguồn hoặc chưa biết chọn bình đơn, giàn chai: cung cấp lưu lượng từng máy, thời gian chạy và số thiết bị hoạt động đồng thời.
Khi trao đổi, xưởng nên chuẩn bị model máy, loại vật liệu, dây hàn, số giờ sử dụng mỗi ngày và số thiết bị hoạt động đồng thời. Các thông tin này giúp nhà cung cấp đề xuất đúng loại khí, số lượng bình, bộ điều áp và phương án cấp khí thay vì lựa chọn chỉ dựa trên tên thiết bị.
Câu Hỏi Thường Gặp
Một Bình Argon Có Thể Dùng Cho Cả TIG Và MIG Không?
Có, nếu máy TIG và máy MIG hàn nhôm đều yêu cầu Argon với cấp độ tinh khiết phù hợp. Nếu hai máy sử dụng đồng thời, nguồn khí và hệ thống chia nhánh phải đáp ứng tổng lưu lượng, đồng thời có thiết bị kiểm soát riêng cho từng máy.
Không nên mặc định Argon phù hợp với mọi công việc MIG, đặc biệt khi hàn thép bằng quy trình yêu cầu CO2 hoặc khí trộn Ar–CO2.
Máy MIG Đang Dùng CO2 Có Chuyển Sang Khí Trộn Được Không?
Có thể, nếu máy, dây hàn và quy trình cho phép sử dụng khí trộn Ar–CO2. Trước khi chuyển đổi, cần kiểm tra thành phần khí phù hợp, khả năng tương thích của bộ điều áp, lưu lượng kế, đầu nối và thông số vận hành.
Không nên chỉ thay bình rồi giữ nguyên toàn bộ thiết lập đang dùng với CO2.
Bộ Cắt Oxy–Gas Chỉ Có Bình Oxy Có Cắt Được Không?
Không. Bộ cắt Oxy–Gas thông thường cần khí nhiên liệu để tạo ngọn lửa nung nóng kim loại, sau đó dòng Oxy cắt mới thực hiện quá trình cắt. Vì vậy, hệ thống phải có cả bình Oxy và bình Acetylene hoặc một loại khí nhiên liệu tương thích với mỏ cùng phụ kiện.
Xưởng Nhỏ Có Cần Chuẩn Bị Bình Dự Phòng Không?
Nên có nếu việc hết khí giữa ca làm gián đoạn công việc hoặc thời gian đổi bình không ổn định. Số bình dự phòng cần dựa trên mức tiêu thụ, tần suất sử dụng và thời gian nhà cung cấp có thể giao đổi.
Bình dự phòng vẫn phải được cố định, bảo quản tại nơi thông gió và bố trí phù hợp với từng loại khí, kể cả khi chưa đưa vào sử dụng.
Kết Luận
Loại khí cần chuẩn bị có thể chốt nhanh theo từng thiết bị:
TIG → Argon, MIG/MAG thép → CO2 hoặc Ar–CO2, MIG nhôm → Argon, cắt Oxy–Gas → Oxy và khí nhiên liệu tương thích.
Sau khi xác định loại khí, xưởng cần tính tiếp dung tích và số lượng bình dựa trên vật liệu, lưu lượng tiêu thụ, thời gian vận hành cùng số máy chạy đồng thời. Bộ điều áp, dây dẫn, đầu nối và thiết bị an toàn cũng phải đúng với từng loại khí.
Liên hệ Khí Việt Tâm để được tư vấn máy TIG MIG dùng khí gì cho phù hợp
Xưởng chưa xác định được loại khí, dung tích bình hoặc phương án cấp phù hợp có thể gửi cho Khí Việt Tâm thông tin về máy, vật liệu, dây hàn, thời gian sử dụng và số thiết bị chạy đồng thời. Liên hệ Hotline/Zalo 093.818.1959 để được tư vấn cấu hình.
CẦN TƯ VẤN NHANH?
- Báo giá trong 5 phút
- Giao hàng nhanh TP.HCM
- Hỗ trợ kỹ thuật 24/7
 Chat Zalo ngay